Pourquoi les effluents pharmaceutiques en Égypte posent un problème spécifique
Les effluents pharmaceutiques en Égypte présentent une signature hybride : traces d'API, solvants, sels, détergents et résidus de nettoyage, dont la composition varie selon le produit, les matières premières et le protocole de nettoyage. Une filière de traitement hybride est donc nécessaire (CondorChem, 2026). L'Organisation mondiale de la santé a documenté qu'une grande variété de déchets pharmaceutiques atteint l'environnement via les effluents de fabrication, ce qui renforce la nécessité d'un traitement robuste sur site dans les marchés régulés (CondorChem, 2026).
La fabrication égyptienne d'API, de formes pharmaceutiques et de vaccins se concentre autour du Caire, de Gizeh, du 10ᵉ Ramadan et du 6ᵉ Ramadan. Les rejets vers les réseaux municipaux ou les drains agricoles doivent respecter les limites fixées par la loi 4/1994 et le décret 44/2000, et la réutilisation est de plus en plus attendue dans le cadre de la stratégie nationale de réutilisation de l'eau. Des effluents chargés en antibiotiques provenant de lignes d'API régionales ont été étudiés dans des digesteurs anaérobies avancés pour leur potentiel de production de biogaz, confirmant que les effluents pharmaceutiques réels en amont dans la région égyptienne sont à la fois salins et réfractaires (Sigma Journal of Engineering and Natural Sciences). Ces contraintes — rareté de l'eau, concentration industrielle et cadre réglementaire de plus en plus strict — rendent insuffisant un design générique de traitement pharmaceutique mondial pour un site égyptien.
Étape 1 : cartographier et séparer les courants d'effluents
La séparation à la source est la décision qui conditionne le fonctionnement ou l'échec du reste de la filière, car certains courants compromettent directement le réacteur biologique (CondorChem, 2026). La première tâche consiste à identifier les courants pouvant endommager la biomasse : purges de laveurs à forte salinité, eaux mères chargées en solvants, concentrés riches en API, ainsi que les résidus de nettoyage et de désinfection (CondorChem, 2026). Les eaux de lavage contenant principalement des matières organiques biodégradables sont dirigées vers le réacteur biologique, tandis que les courants concentrés, salins, toxiques, inhibiteurs ou peu biodégradables sont détournés vers un traitement dédié (CondorChem, 2026). Pour les solvants récupérables de haute pureté tels que le THF, le méthanol, l'acétate d'éthyle ou le DMSO, la distillation sous vide est la voie privilégiée ; pour les courants aqueux mixtes transportant solvants, sels et API, l'évaporation sous vide constitue l'étape de réduction de volume appropriée (CondorChem, 2026). Avant toute sélection technologique, l'ingénieur doit construire une matrice de caractérisation des courants couvrant débit, DCO, DBO, salinité, COT, classe d'API et fraction de solvants. C'est cette matrice, et non une brochure commerciale, qui pilote le design.
| Classe de courant | Composition indicative | Compatibilité biologique | Filière de traitement privilégiée |
|---|---|---|---|
| Eaux de rinçage d'équipements | DCO faible, matières organiques biodégradables | Compatible | Bassin tampon → biologique |
| Résidus de sanitizer / NEP | Détergents, API résiduels | Variable, risque de choc sur la biomasse | Bassin tampon dédié ; polissage par AOP si nécessaire |
| Eaux mères / concentrés d'API | DCO élevée, solvants, traces d'API | Inhibiteur | Évaporation sous vide → AOP / adsorption |
| Purge de laveur / courant salin | Conductivité élevée, sels | Inhibiteur pour les nitrifiants | Évaporation sous vide ; rejet vers cristalliseur |
| Courant riche en solvants | THF, méthanol, acétate d'éthyle, DMSO | Inhibition sévère à charge modérée | Distillation sous vide pour récupération |
Étape 2 : traitement biologique de la fraction biodégradable
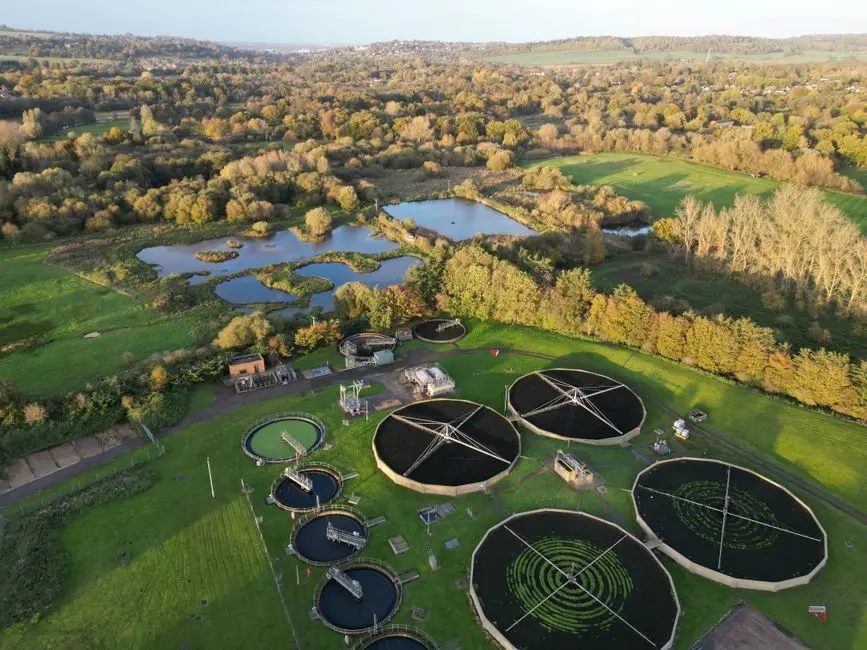
Le traitement biologique reste la voie la plus économique pour la fraction organique biodégradable, et les types de réacteurs disponibles offrent à l'ingénieur des options spécifiques plutôt qu'un choix unique (CondorChem, 2026). Boues activées, bioréacteur à biofilm sur supports mobiles (MBBR), réacteurs anaérobies et procédés ciblant les micro-contaminants sont tous appliqués aux courants pharmaceutiques (CondorChem, 2026). Le BRM fournit un perméat proche de la qualité de réutilisation avec une empreinte au sol plus faible que les boues activées classiques, et des études de cas dans le sud de Taïwan démontrent l'applicabilité du BRM aux courants pharmaceutiques (revue Academia, 2014). Des eaux usées pharmaceutiques de synthèse chimique à forte teneur en ammoniac ont été traitées avec succès par nitritation partielle/dénitrification et SBA-ANAMMOX (revue Academia, 2014). Le MBBR offre une résilience aux variations de charge typiques des campagnes pharmaceutiques par lots, et le SBR apporte une flexibilité opérationnelle pour les petites et moyennes installations égyptiennes à rejet intermittent. Pour un courant à risque d'ammoniac ou de salinité élevés, un bioréacteur à membranes MBR équipé d'un module MBR à membranes planes en PVDF offre généralement le meilleur compromis entre empreinte, qualité d'effluent et stabilité biologique.
| Type de réacteur | Condition d'application optimale | Empreinte | Qualité d'effluent | Notes pour les installations égyptiennes |
|---|---|---|---|---|
| Boues activées classiques | Charge biodégradable stable, faible salinité | Grande | Qualité de rejet | Tampon limité face aux variations par lots |
| MBBR | Charge hydraulique et organique variable | Moyenne | Qualité de rejet | Résilient aux pics de toxicité à court terme |
| SBR | Débit intermittent, petit à moyen | Petite–moyenne | Rejet / réutilisation partielle | Cycles programmables |
| BRM | Objectif de réutilisation, empreinte réduite | Petite | Perméat de qualité réutilisable | Cas validés sur courants pharmaceutiques (Taïwan, 2014) |
| Anaérobie (UASB / hybride) | Courants chauds à DCO élevée | Petite (volume) | Nécessite un polissage | Récupération de biogaz ; données régionales disponibles (Sigma Journal) |
Étape 3 : polissage des API réfractaires par oxydation avancée
Les procédés d'oxydation avancée (POA) constituent l'outil adapté lorsque la DCO résiduelle est réfractaire, car les radicaux hydroxyle (•OH) générés à partir de combinaisons d'O₂, H₂O₂, O₃, UV ou de catalyseurs dégradent les molécules persistantes en composés plus simples et plus biodégradables, les produits d'oxydation finaux étant typiquement l'eau, le CO₂ et des composés à moindre impact (CondorChem, 2026). Les procédés Fenton — sels de fer combinés à H₂O₂ sous contrôle du pH, de la température et du temps de séjour — sont les POA les plus courants appliqués aux effluents pharmaceutiques (CondorChem, 2026). Le principe de maîtrise des coûts consiste à utiliser les POA pour augmenter la biodégradabilité de la fraction récalcitrante afin qu'une étape biologique aval termine le travail, plutôt que de chercher la minéralisation complète par les réactifs chimiques (CondorChem, 2026). Les cibles POA principales dans une usine égyptienne d'API sont les API, les antibiotiques et les micro-contaminants à faible biodégradabilité et à effet inhibiteur sur la biomasse ; positionner le POA entre le traitement biologique primaire et une étape de polissage maintient la consommation de réactifs proportionnée à la charge récalcitrante.
| Variante POA | Oxydant / énergie | Cible optimale | Contrainte d'exploitation |
|---|---|---|---|
| Fenton (Fe²⁺/H₂O₂) | Catalyseur fer + H₂O₂ | DCO réfractaire, traces d'antibiotiques | Fenêtre de pH stricte (~3) et gestion des boues de fer |
| Photo-Fenton / UV-Fenton | Fenton + UV | Résidu de fer plus faible, production plus rapide de •OH | Maintenance des lampes UV, énergie |
| O₃ / H₂O₂ | Ozone + peroxyde | API et matières colorantes | Destruction des gaz résiduels, alimentation du générateur d'ozone |
| UV / H₂O₂ | UV + peroxyde | Traces de micro-contaminants | Transmittance UV de l'effluent critique |
| Oxydation catalytique au peroxyde | Catalyseur + H₂O₂ | Courants concentrés réfractaires | Durée de vie du catalyseur, récupération des réactifs |
Étape 4 : concentrer les courants salins et réfractaires par évaporation sous vide
L'évaporation sous vide est l'étape dédiée aux courants que le réacteur biologique ne peut pas accepter en sécurité : opérer sous pression réduite abaisse le point d'ébullition de l'eau, réduit la consommation énergétique et protège les API thermosensibles (CondorChem, 2026). Les sels dissous ne peuvent pas être éliminés biologiquement et, lorsqu'ils s'accumulent, ils dépriment l'activité de la biomasse ; l'évaporation sépare l'eau du courant salin et concentre les sels dans le rejet, isolant le réacteur biologique des pics de conductivité (CondorChem, 2026). Les API et micro-contaminants sont concentrés dans un volume bien plus faible, ce qui simplifie leur gestion ultérieure par adsorption, oxydation avancée, cristallisation ou filtration spécialisée (CondorChem, 2026). Lorsque les économies de procédé le permettent, le concentré peut aussi fournir des API, solvants ou matières premières récupérés conservant une valeur de réutilisation au sein de l'usine. Un système de dosage de réactifs piloté par automate stabilise le pH et l'alimentation en réactifs en amont de l'évaporateur, et un générateur de dioxyde de chlore positionné après l'évaporation traite la charge microbienne résiduelle avant le retour du distillat aux eaux de service.
Comparaison des filières pour une usine pharmaceutique égyptienne
Trois options réalistes de filière couvrent l'espace de décision d'achat, et le bon choix dépend de la part des courants séparés à forte salinité, en solvants et en API. Option A — BRM seul — est la voie au CAPEX le plus bas, adaptée aux usines à effluent majoritairement biodégradable avec rejet direct dans un réseau conforme et polissage API limité (CondorChem, 2026 ; revue Academia, 2014). Option B — BRM avec polissage Fenton/POA — équilibre CAPEX et OPEX, augmente la biodégradabilité des API réfractaires, respecte des limites de rejet plus strictes et produit un perméat de qualité réutilisable (CondorChem, 2026). Option C — séparation complète plus biologique, POA et évaporation sous vide — présente le CAPEX le plus élevé mais le plus faible volume de déchets, permet la réutilisation du distillat et isole le réacteur biologique des chocs salins et d'API, ce qui s'aligne directement sur la politique égyptienne de lutte contre la rareté de l'eau (CondorChem, 2026). La règle de décision est simple : une part élevée de courants séparés à forte salinité, en solvants ou en API justifie les options B ou C ; une part faible permet l'option A. Pour le polissage inter-courants, un stérilisateur UV traite la charge microbienne résiduelle et un décanteur à haute efficacité en amont protège l'étape biologique ; pour une enveloppe complète de récupération des liquides, un guide d'achat d'installation ZLD cadre la partie évaporation–cristallisation.
| Option | Portée de la filière | Position CAPEX | Résultat sur le rejet | Résultat sur la réutilisation | Meilleur ajustement |
|---|---|---|---|---|---|
| A — BRM seul | Séparation → bassin tampon → BRM → désinfection | Le plus bas | Rejet conforme au réseau | Réutilisation limitée du perméat | Effluent majoritairement biodégradable |
| B — BRM + Fenton/POA | Ajoute Fenton/UV-H₂O₂ entre biologique et polissage | Intermédiaire | Limites strictes atteintes de façon fiable | Perméat de qualité réutilisable | Lignes mixtes API / formes pharmaceutiques |
| C — Séparation complète + biologique + POA + évaporation sous vide | Ajoute l'évaporation pour les courants salins et réfractaires | Le plus élevé | Dépasse le cadre de conformité | Distillat + perméat réutilisés sur site | Forte part de salinité / solvants / API, site en tension hydrique |
Concevoir pour la réutilisation et la conformité en Égypte
Le dossier d'ingénierie se conclut en rattachant chaque choix technologique aux règles locales de rejet, aux objectifs de réutilisation et à une exploitation reproductible. L'enveloppe de design doit s'aligner sur les exigences égyptiennes de rejet pour la DCO, la DBO, les MES, le pH, le chlore résiduel et les métaux lourds, ainsi que sur les contraintes de bassin de stockage ou de convention de réseau imposées par l'autorité locale. Un dosage de réactifs piloté par automate, une surveillance en ligne et une étape de déshydratation des boues maintiennent une exploitation et maintenance reproductible d'un poste à l'autre, ce qui importe dans une fabrication pharmaceutique par lots où les variations d'alimentation sont la norme. Le distillat récupéré par évaporation, combiné au perméat du BRM, peut être redirigé vers l'appoint de tours de refroidissement, l'alimentation de chaudières (après polissage) ou le rinçage NEP, réduisant le prélèvement d'eau douce dans les gouvernorats en stress hydrique. La désinfection — via un filtre-presse à plaques et cadres pour la gestion des boues et un système industriel d'osmose inverse (OI) pour le polissage de réutilisation haute pureté — doit être positionnée après le polissage biologique et POA afin de traiter la charge microbienne résiduelle avant le retour de l'eau au service. Pour un contexte régional plus large sur le design de station de traitement des effluents en climat aride, le guide de design de station de traitement en zones arides et un détaillé des coûts d'une station d'épuration aident à benchmarker la discussion CAPEX que les achats soulèveront ensuite.
Questions fréquentes
Quelle est la meilleure séquence de traitement pour les eaux usées pharmaceutiques en Égypte ?
Séparez à la source les courants salins, solvants et riches en API ; traitez biologiquement la fraction biodégradable avec un BRM, un MBBR ou des boues activées ; polissez les API réfractaires avec un Fenton ou un autre POA ; et concentrez les courants restants à salinité ou DCO élevées avec une évaporation sous vide afin que le distillat
Questions fréquentes
Quel est le meilleur procédé de traitement des eaux usées pharmaceutiques en Égypte ?
La configuration de traitement la plus efficace pour les eaux usées pharmaceutiques en Égypte suit une approche multi-étapes : dégrillage préliminaire, suivi d'un traitement biologique par bioréacteur à membranes (BRM) pour l'élimination de la charge organique, puis un traitement tertiaire utilisant des procédés d'oxydation avancée (POA) tels que le réactif de Fenton ou UV/H₂O₂. Cette séquence est nécessaire pour traiter la demande chimique en oxygène (DCO) élevée, typiquement comprise entre 2 000 et 10 000 mg/L, et pour neutraliser les principes actifs pharmaceutiques (API) récalcitrants que les systèmes biologiques classiques ne dégradent pas.
Le BRM seul suffit-il pour traiter un effluent pharmaceutique, ou faut-il aussi un POA et une évaporation ?
Le BRM seul est insuffisant pour un effluent pharmaceutique car il ne dégrade pas efficacement les composés organiques synthétiques complexes et les API persistants. S'il offre une excellente élimination des matières en suspension et un perméat de haute qualité, un POA reste nécessaire pour détruire les structures moléculaires toxiques pour les bactéries ou résistantes à la biodégradation. L'évaporation (en particulier les systèmes ZLD — Zero Liquid Discharge) n'est exigée que si l'effluent présente des concentrations élevées de sels dissous totaux (TDS) dépassant les limites de rejet du ministère égyptien de l'Environnement, ou si l'installation opère dans une zone industrielle zéro rejet.
Combien coûte une station de traitement des eaux usées pharmaceutiques en Égypte en 2026 ?
Pour 2026, les coûts d'investissement (CAPEX) d'une station de traitement des eaux usées pharmaceutiques en Égypte se situent généralement entre 15 000 et 25 000 EGP par mètre cube de capacité quotidienne, selon la complexité du système POA et le niveau d'automatisation requis. Les coûts d'exploitation (OPEX) sont estimés entre 25 et 45 EGP par mètre cube, principalement liés à la consommation électrique pour l'aération des membranes et au coût des oxydants chimiques et des agents de nettoyage des membranes.
Comment dimensionner un BRM pour une petite ou moyenne usine pharmaceutique égyptienne ?
Le dimensionnement d'un BRM nécessite le calcul du débit journalier moyen et du taux de charge organique maximal (rapport F/M). Pour la plupart des usines pharmaceutiques, un flux de conception de 15 à 25 LMH (litres par mètre carré par heure) est standard. Vous devez prévoir un facteur de pointe de 1,5 à 2,0 pour garantir que la surface membranaire absorbe les surges hydrauliques sans colmatage, tout en maintenant une concentration de matières en suspension dans le bassin (MLSS) entre 8 000 et 12 000 mg/L pour optimiser l'efficacité de dégradation biologique.
Les eaux usées pharmaceutiques traitées peuvent-elles être réutilisées pour les tours de refroidissement ou l'alimentation de chaudières en Égypte ?
Oui, les eaux usées pharmaceutiques traitées peuvent être réutilisées pour des applications non potables comme les tours de refroidissement ou l'alimentation de chaudières, à condition de subir un polissage supplémentaire. Pour les tours de refroidissement, le perméat doit satisfaire aux exigences de stabilité de l'indice de saturation de Langelier (LSI) pour éviter l'entartrage. Pour l'alimentation de chaudières, l'effluent BRM–POA doit être traité en outre par osmose inverse (OI) et échange d'ions afin de réduire la conductivité et la silice en dessous de 0,5 mg/L, conformément aux normes égyptiennes de réutilisation pour les eaux de procédé industrielles.