Pourquoi l'élimination du zinc dans l'industrie compte en 2026
L'élimination du zinc en contexte industriel se traite rarement avec une seule opération unitaire. Aux États-Unis, pour les installations de traitement de surface, le 40 CFR Part 433 fixe une valeur maximale journalière de 2,61 mg/L et une moyenne mensuelle de 1,48 mg/L de zinc dans les rejets concernés, et les États, les stations d'épuration publiques (POTW) et d'autres autorités peuvent imposer des limites plus sévères au-delà de ce seuil fédéral (Molewater, « How to Remove Zinc from Wastewater », 2026).
Les sources industrielles qui chargent les eaux usées en zinc sont bien documentées : chaînes de galvanisation, ateliers d'électrodéposition et de traitement de surface, anodisation, fabrication de batteries, mines et métallurgie, textile, et une partie de l'industrie chimique. Une revue de 2023 sur les technologies de séparation du zinc identifie également les tanneries et les producteurs de colorants comme contributeurs pertinents (Molewater, 2026). La raison la plus fréquente pour laquelle une chaîne de traitement « éprouvée » sous-performe est que le concepteur a optimisé le zinc total sans en identifier la forme chimique. Le zinc peut être présent sous forme de Zn²⁺ dissous, de solides en suspension ou précipités, ou complexé avec de l'EDTA, des cyanures, de l'ammoniaque et divers acides organiques, et ces formes répondent très différemment à l'ajustement du pH, à la coagulation ou au rejet membranaire (Molewater, 2026).
La chimie d'abord : ce qu'il faut savoir avant de choisir une méthode
Toute sélection défendable d'une méthode commence par une caractérisation complète de l'influent, et pas seulement par un chiffre de zinc total. Le jeu minimal de données qu'un acheteur doit exiger avant de parler aux fournisseurs comprend : zinc total, zinc dissous, pH, alcalinité, matières en suspension, la famille des métaux concurrents (cuivre, nickel, fer, cadmium) et un criblage qualitatif des agents complexants comme l'EDTA, les cyanures, l'ammoniaque et les acides organiques (Molewater, 2026). Le zinc complexé est la cause profonde la plus fréquente des échecs de précipitation par hydroxyde : lorsque le zinc est lié à de l'EDTA, à des cyanures ou à de l'ammoniaque, augmenter le pH ne le fait pas sortir de la solution comme pour le Zn²⁺ libre. Un prétraitement de rupture des complexes doit donc être inséré en amont de toute étape de précipitation (Molewater, 2026). Le zinc est aussi amphotère, ce qui donne à la précipitation par hydroxyde un véritable plafond de fonctionnement : le Zn(OH)₂ atteint sa solubilité minimale vers pH 9,5–11, et une sur-alcalinisation au-delà de cette bande redissout le précipité et fait remonter le zinc résiduel (Molewater, 2026). Cela implique que la régulation du pH — typiquement un système de dosage chimique piloté par API avec boucle de régulation de pH — n'est pas un accessoire optionnel, mais une pièce porteuse de toute chaîne basée sur la précipitation.
Décryptage méthode par méthode : fonctionnement de chaque technologie d'élimination du zinc
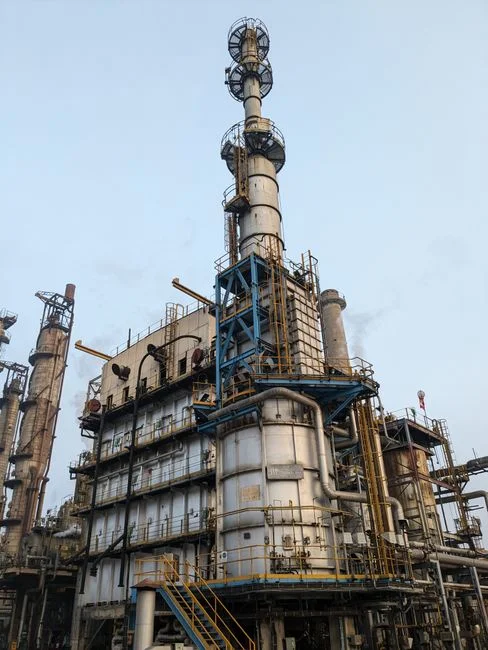
La précipitation chimique est la technique de base. La précipitation par hydroxyde à pH ~9,5–11 est simple, éprouvée et généralement l'option la moins coûteuse pour des teneurs moyennes à élevées en zinc. La précipitation par sulfures reste une alternative pour les flux où l'hydroxyde seul ne suffit pas à atteindre la cible (Molewater, 2026). La contrepartie est une boue chargée en zinc qui doit être épaissie, déshydratée sur un filtre-presse à plateaux, puis caractérisée pour élimination ou récupération aval.
L'adsorption met en jeu des sorbants solides — charbon actif, zéolite, chitosane, résidus agricoles, matériaux à base d'algues et sous-produits industriels modifiés — pour capter le zinc dissous résiduel. Elle se déploie au mieux comme étape de polissage sur une eau déjà clarifiée, en gardant à l'esprit que le pH, le temps de contact, le dosage, la concentration initiale et la température conditionnent la capacité, et que le média saturé doit finir régénéré, remplacé ou envoyé en déchet (Molewater, 2026).
L'échange d'ions avec des résines cationiques fortes ou chélatantes permet d'atteindre un zinc résiduel très bas et concentre le métal retiré dans un petit volume de régénérant, intéressant pour la récupération. Le mode de défaillance dominant est le colmatage de la résine par les matières en suspension, les huiles et les matières organiques : un prétraitement adéquat — typiquement filtration ou précipitation en amont — est donc non négociable (Molewater, 2026).
Les procédés membranaires couvrent l'ultrafiltration (UF), la nanofiltration (NF), l'osmose inverse (OI) et l'UF assistée par complexation. Une UF standard ne rejette pas efficacement le Zn²⁺ dissous, car les ions sont plus petits que les pores de la membrane : l'UF n'aide que lorsque le zinc est déjà lié à des particules ou à des agents complexants (Molewater, 2026). La NF et l'OI donnent un rejet élevé et permettent la réutilisation de l'eau, mais elles ne détruisent pas le zinc — elles le déplacent dans un concentrat qu'il faut gérer — et l'encrassement, l'entartrage et la consommation d'énergie doivent être prévus à la conception.
L'électrocoagulation produit le coagulant in situ par dissolution d'électrodes sacrificielles en fer ou en aluminium. Ses performances dépendent de la densité de courant, du temps de traitement, du matériau d'électrode, du pH, de la conductivité et de la concentration initiale en zinc (Molewater, 2026). Dans une étude contrôlée menée à l'Université de Virginie-Occidentale, l'électrocoagulation a éliminé plus de 99,5 % du zinc d'un effluent synthétique à 50 mg/L en 20 minutes avec 0,35 kWh/m³, et a atteint une élimination comparable à 250 mg/L avec 0,88 kWh/m³ en 50 minutes (Chen, « Removal of Zinc Ions from Model Wastewater by Electrocoagulation », WVU, 2017). Elle peut être déployée comme unité seule ou combinée à la précipitation, à la filtration ou à l'adsorption, et un système de flottation à air dissous ou un décanteur à haute efficacité en aval prend en charge les flocs produits.
Les systèmes biologiques et de biosorption à base d'algues, de micro-organismes et de biomasse végétale ont montré des résultats prometteurs en batch, mais la majorité des données publiées restent à l'échelle du laboratoire, et la mise à l'échelle, la gestion de la biomasse et la stabilité du procédé restent des questions ouvertes. Pour la plupart des installations industrielles en 2026, ces méthodes sont à considérer comme spécialisées ou complémentaires plutôt que comme des remplaçants directs des procédés établis (Molewater, 2026).
Matrice de comparaison face à face
La matrice ci-dessous résume les cinq méthodes principales sur les paramètres dont un acheteur a réellement besoin pour présélectionner une chaîne. Elle est volontairement directionnelle : elle n'assigne pas de chiffres de coût fabriqués, et tout chiffre final de CAPEX et d'OPEX doit provenir de devis fournisseurs sur le débit et la chimie spécifiques de l'acheteur.
| Méthode | Gamme typique de Zn à l'influent | Zn résiduel atteignable | Charge en solides / résine / concentrat | Intensité énergétique | Maturité à la mise à l'échelle | CAPEX / OPEX relatifs |
|---|---|---|---|---|---|---|
| Précipitation chimique (hydroxyde / sulfures) | Moyenne à élevée (de dizaines à milliers de mg/L) | Bas niveau de mg/L avec un bon contrôle du pH | Boue chargée en zinc ; déshydratation requise | Faible (agitation seulement) | Très élevée | CAPEX bas, OPEX bas (Molewater, 2026) |
| Adsorption | Faible à moyenne (polissage) | Sub-mg/L possible à l'échelle bench | Sorbant saturé ; régénération ou élimination | Faible | Moyenne pour le charbon actif ; plus faible pour les sorbants biomasse innovants | OPEX modéré à élevé (Molewater, 2026) |
| Échange d'ions | Faible à moyenne | Sub-mg/L ; régénérant concentré | Résine encrassée ; flux de régénérant | Faible | Élevée | OPEX plus élevé (équipement et remplacement de résine) (Molewater, 2026) |
| NF / OI | Faible (après prétraitement) | Très bas ; perméat réutilisable | Flux de concentrat à rejeter | Modérée à élevée | Élevée | CAPEX et énergie plus élevés, surtout à haut taux de récupération (Molewater, 2026) |
| Électrocoagulation | Faible à élevée (large) | >99,5 % à 50 mg/L, 0,35 kWh/m³ (WVU, 2017) ; jusqu'à 99,05 % à 25 V en cathode poreuse (Ryerson) | Boue de flocs d'oxydes métalliques ; consommation d'électrodes | Fixée par la densité de courant et le temps | Moyenne ; en progression à pleine échelle | CAPEX modéré ; OPEX dominé par les électrodes et l'électricité |
Les deux points de données citables dans toute proposition sont le résultat de la WVU avec électrode en aluminium — plus de 99,5 % d'élimination du zinc à 50 mg/L avec 0,35 kWh/m³, et élimination comparable à 250 mg/L avec 0,88 kWh/m³ (WVU, 2017) — et le travail de Ryerson sur cathode poreuse, qui rapporte 98 % d'élimination à 12 V et un maximum de 99,05 % à 25 V dans leurs conditions testées (Université Métropolitaine de Toronto, « Electrochemical removal of zinc and nickel ions from wastewater using porous electrodes »). Les membranes, en tant que catégorie, ne détruisent pas le zinc : elles le déplacent dans un concentrat qu'il faut toujours traiter, et l'adsorption et l'échange d'ions portent généralement des coûts d'exploitation plus élevés que la précipitation (Molewater, 2026). Pour les sites qui évaluent un système d'osmose inverse industriel en vue de la réutilisation, l'OI se place en aval de la précipitation ou de l'électrocoagulation, et non à la place, et toute étape d'ultrafiltration doit être spécifiée comme un système UF qui protège l'OI des particules plutôt que comme une barrière unique contre le zinc.
Cadre de décision : quelle chaîne pour vos eaux usées ?
Les deux variables qui tranchent le plus souvent le choix de la chaîne sont la concentration en zinc à l'influent et la complexité de cet influent (Zn²⁺ libre contre zinc complexé). Le cadre ci-dessous fait correspondre ces variables à une configuration recommandée.
| Profil d'influent | Chaîne recommandée | Notes |
|---|---|---|
| Zinc élevé et simple (Zn²⁺ libre, sans agents complexants forts) | Précipitation par hydroxyde à pH ~9,5–11 → coagulation / décantation → filtration | Voix la moins coûteuse pour les concentrations moyennes à élevées ; exige un contrôle serré du pH pour éviter la zone amphotère de redissolution (Molewater, 2026) |
| Zinc modéré, besoin de résidu très bas ou de récupération | Précipitation → échange d'ions, ou précipitation → NF / OI | L'échange d'ions donne un flux de régénérant adapté à la récupération ; la NF / OI permet la réutilisation d'eau mais produit un concentrat qui reste à gérer (Molewater, 2026) |
| Eaux usées industrielles difficiles (métaux concurrents, huiles, chimie variable) | Électrocoagulation seule, ou EC combinée à précipitation / filtration / adsorption | Crédible lorsque la réduction du stock de coagulants chimiques importés compte ; benchmarker avec la donnée WVU >99,5 % à 0,35 kWh/m³ et Ryerson 98–99,05 % à 12–25 V (WVU, 2017 ; Université Métropolitaine de Toronto) |
| Zinc complexé (EDTA, cyanures, ammoniaque, organiques) | Étape chimique de rupture des complexes → précipitation → polissage | Concevoir le pH et le choix de coagulant à partir de jar tests sur les eaux usées réelles ; les recommandations génériques seront en défaut (Molewater, 2026) |
Un skid intégré tel qu'une station intégrée de purification d'eau JY peut regrouper le bassin tampon, l'ajustement du pH et l'étape principale d'élimination pour les installations qui veulent une interface fournisseur unique, tandis qu'un filtre multicouche en polissage protège l'échange d'ions ou l'OI en aval en cas de coupure.
Coûts, boues et économie de la récupération
Pour les flux à forte concentration, la précipitation chimique est généralement l'option la plus rentable, et l'adsorption et l'échange d'ions portent typiquement des coûts d'exploitation plus élevés, mais restent pertinents lorsqu'un résidu plus bas est requis (Molewater, 2026). Les systèmes membranaires exigent davantage de capital et d'énergie, surtout lorsque le taux de récupération d'eau visé est élevé, et ils génèrent un concentrat à gérer plutôt qu'un résidu destructible (Molewater, 2026). Lorsque les teneurs en zinc de l'influent ou des boues sont suffisamment élevées, la récupération doit être évaluée comme contrepartie du coût d'élimination ; l'économie réelle dépend de la concentration en zinc, de la famille des métaux co-présents, de la composition des boues, de la méthode de récupération choisie et des tarifs locaux d'élimination (Molewater, 2026). La gestion des boues doit être conçue dès le départ : la boue chargée en zinc doit être caractérisée pour déterminer sa voie d'élimination ou de récupération, et le choix de l'équipement de déshydratation conditionne directement le tonnage humide envoyé hors site. C'est pourquoi la plupart des chaînes de précipitation sont couplées à un filtre-presse à plateaux et à un système de dosage chimique piloté par API pour le contrôle amont du pH et du coagulant.
Essais pilotes et checklist d'achat
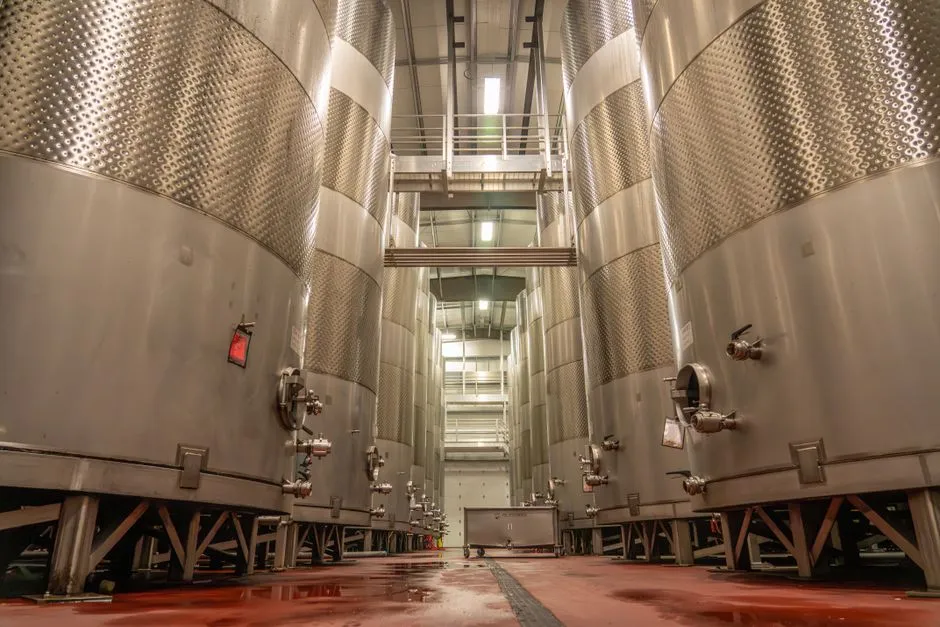
Avant tout bon de commande, réalisez un jar test sur les eaux usées réelles pour fixer le pH, la dose de coagulant, le comportement de décantation et le zinc résiduel attendu ; pour des effluents variables ou complexes, passez à un pilote sur site plutôt que d'extrapoler depuis des données de laboratoire (Molewater, 2026). Pendant l'évaluation fournisseurs, confirmez l'expérience du fournisseur sur des eaux chargées en zinc à des concentrations similaires, demandez des références d'installations à profil d'influent comparable, et mettez la chaîne proposée à l'épreuve des agents complexants, métaux concurrents, huiles et matières en suspension réellement présents (Molewater, 2026). Vérifiez la conformité vis-à-vis des limites réelles du milieu récepteur — pas seulement des valeurs par défaut du 40 CFR Part 433 — en consultant la POTW locale ou la réglementation étatique pour les limites spécifiques au site (Molewater, 2026). Pour toute proposition d'électrocoagulation, exigez du fournisseur une consommation énergétique chiffrée à la charge de conception en kWh/m³ et des données de consommation d'électrodes : ces deux postes — avec la gestion des boues — dominent le coût d'exploitation à long terme (WVU, 2017 ; Molewater, 2026). Pour une vision plus large de l'insertion des chaînes zinc dans une stratégie zéro rejet liquide, le guide d'achat des stations ZLD et la comparaison des méthodes d'élimination du cuivre couvrent une logique de décision voisine, et l'article FAD versus décanteur pour les eaux minières est utile lorsque la question décantation/flottation reste ouverte.
Questions fréquentes
Quelle méthode d'élimination du zinc est la plus économique pour des eaux usées industrielles à forte concentration ?
La précipitation chimique — typiquement par hydroxyde à pH ~9,5–11, ou par sulfures lorsque l'hydroxyde ne suffit pas à atteindre la cible — est généralement l'option la plus économique pour des concentrations moyennes à élevées en zinc, car l'équipement est simple et les coûts chimiques et d'exploitation restent relativement bas (Molewater, 2026). Pour un budget défendable, demandez des devis fournisseurs dimensionnés sur votre débit réel et votre zinc d'influent plutôt que d'appliquer des coûts unitaires génériques.
Comment choisir entre échange d'ions et osmose inverse pour le polissage du zinc et la réutilisation ?
Choisissez l'échange d'ions lorsque l'objectif est un effluent à faible zinc et que le flux de régénérant peut être dirigé vers une boucle de récupération de petit volume ; attendez-vous à des coûts de résine et de régénération plus élevés et exigez un prétraitement pour maîtriser l'encrassement (Molewater, 2026). Choisissez l'OI lorsque l'objectif principal est la réutilisation d'eau et qu'un concentrat peut être géré en aval ; attendez-vous à un CAPEX et à une énergie plus élevés, surtout à haut taux de récupération (Molewater, 2026). La bonne vérification avant pilote est un jar test en parallèle et une projection OI sur l'objectif réel de perméat.
L'électrocoagulation peut-elle remplacer la précipitation par hydroxyde pour l'élimination du zinc ?
L'électrocoagulation peut égaler la précipitation en termes de rendement — plus de 99,5 % d'élimination du zinc à 50 mg/L avec 0,35 kWh/m³ dans les travaux de la WVU, et 98–99,05 % dans l'étude Ryerson sur cathode poreuse à 12–25 V — et elle produit le coagulant in situ, ce qui réduit le stock de coagulants chimiques importés (WVU, 2017 ; Université Métropolitaine de Toronto). Les contreparties sont la consommation d'électrodes, la consommation électrique et la gestion des boues, et les performances à pleine échelle peuvent s'écarter des résultats contrôlés lorsque les eaux usées contiennent des métaux concurrents, des huiles ou des matières en suspension élevées (Molewater, 2026). Un pilote à la charge de conception reste le bon moyen de vérifier ces chiffres sur votre effluent.
Par où commencer si la précipitation par hydroxyde n'atteint pas la cible sur le zinc ?
La première vérification porte sur la chimie de l'influent, pas sur l'équipement. Le zinc complexé lié à l'EDTA, aux cyanures, à l'ammoniaque ou à des acides organiques ne précipitera pas par le simple ajustement du pH : un prétraitement de rupture des complexes doit être inséré en amont de la précipitation (Molewater, 2026). Refaites le jar test en incluant le réactif de rupture des complexes et vérifiez que le pH d'exploitation reste bien dans la bande ~9,5–11 où le Zn(OH)₂ est le moins soluble, car dépasser cette bande redissout le précipité (Molewater, 2026).