Que contient réellement l'eau usée d'une métallerie à Exton
L'eau usée d'une métallerie dans la région d'Exton transporte généralement deux familles de contaminants que le séparateur primaire doit traiter séparément. La première réunit les huiles libres et émulsionnées, les graisses et les résidus de fluides de coupe issus des lubrifiants d'emboutissage, des fluides d'usinage et des bains de lavage de pièces. La seconde regroupe les matières en suspension : copeaux de meulage, fines d'ébavurage et particules métalliques lessivées sur les pièces. Ces deux groupes se comportent différemment : les huiles et les fluides de coupe émulsionnés résistent à la décantation gravitaire, tandis que les particules métalliques grossières décantent facilement lorsque l'écoulement est calme. Un pré-tamisage en amont de toute étape de flottation ou de décantation réduit de façon fiable la charge solide avant qu'elle n'atteigne la cuve primaire. Abboah-Afari et Kiepper (2012), sur des eaux usées d'abattoir de volailles, ont montré qu'un pré-tamisage à 106 µm abaissait en moyenne les matières totales d'environ 10,8 % et la DCO de 16,6 % avant DAF. La même logique de pré-tamisage s'applique aux particules métalliques en amont d'un système de flottation à air dissous (DAF) ou d'un décanteur.
Au-delà des huiles et des solides, les variations de pH liées au décapage acide et au nettoyage alcalin dominent souvent le volet chimique d'un atelier de métallerie, et ce indépendamment de la question solides/huiles. Les transformateurs d'Exton rejetant vers les autorités du comté de Chester relèvent de la catégorie 40 CFR 433 Metal Products, mais les valeurs numériques exactes des plafonds journaliers et des moyennes mensuelles (huiles et graisses, métaux totaux, MES) doivent être confirmées par le règlement local d'assainissement avant tout choix d'équipement. C'est la convention de prétraitement qui définit l'enveloppe de conception, et non le seul plafond fédéral.
Comment une unité DAF élimine huiles et solides
Une unité de flottation à air dissous élimine les contaminants en fixant de fines bulles d'air à des gouttelettes d'huile ou à un floc coagulé, puis en remontant cet agrégat en surface, où un écumeur évacue le flotté. La boucle de recirculation pressurise un courant latéral d'eau clarifiée à 3–5 atm, le sature en air, puis le relâche dans la cellule de flottation par des pointeaux. La détente provoque la nucléation d'un nuage de micro-bulles, généralement de 10 à 100 µm de diamètre, qui offrent une surface suffisante pour entrer en collision avec les gouttelettes d'huile déstabilisées et les particules de floc, et s'y accrocher.
L'étude de Keramati et al. (2008) sur la DAF appliquée aux eaux usées de fabrication d'huile végétale donne la fenêtre de performance qu'un transformateur peut attendre : pH optimal de 7,5 pour l'alun et de 5,5 pour le chlorure ferrique, doses de coagulant de 30 mg/L (alun) et 32 mg/L (chlorure ferrique), pression de saturation de 3–5 atm, temps de flottation d'environ 120 s et rapports air/solides (A/S) de 0,001 (pour la DCO, les solides totaux, volatils et fixes) et de 0,0015 (pour les huiles et matières en suspension). Dans ces conditions, les abattements moyens étaient de 75,85 % sur les huiles, 78,27 % sur la DCO, 77,32 % sur les solides totaux, 82,47 % sur les solides volatils, 73,52 % sur les solides fixes et 85,53 % sur les matières en suspension (Keramati et al., 2008). Les travaux d'optimisation de la Durban University of Technology (2019) sur les eaux usées industrielles d'huile minérale issues de raffineries et de sites pétrochimiques confirment que la même chimie d'accrochage se vérifie sur les huiles minérales générées par un atelier d'emboutissage ou d'usinage, caractérisées par des teneurs élevées en DCO, savons d'huile et graisses, turbidité et MES. La surface offerte par les bulles, associée au coagulant, déstabilise l'huile émulsionnée, qui est précisément l'espèce qu'un simple décanteur gravitaire ne peut pas traiter.
Comment un décanteur (classique ou lamellaire) traite le même effluent
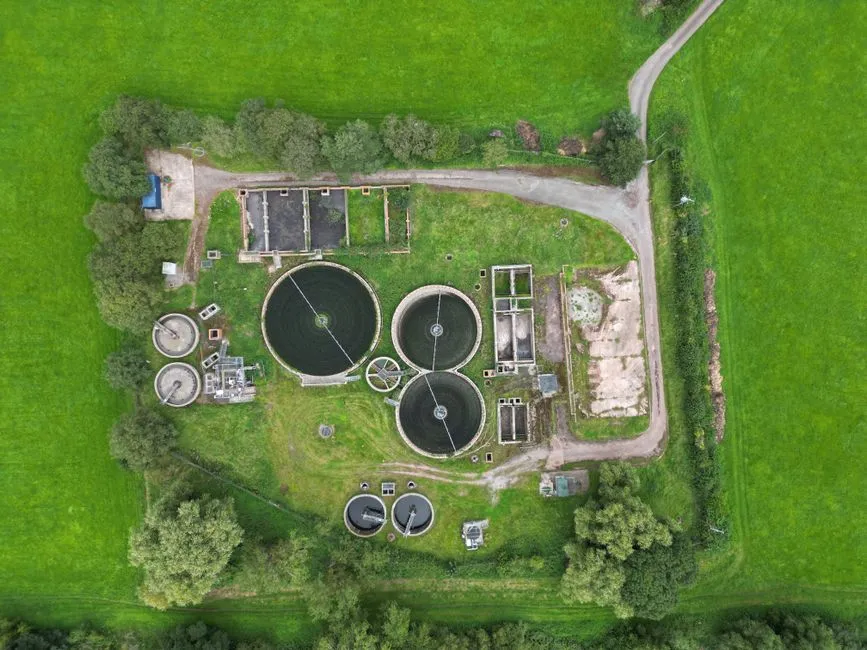
Un décanteur circulaire classique repose sur la décantation en régime calme : l'effluent arrive dans un puits central, ralentit, et les particules en suspension tombent sous l'effet de la gravité dans un lit de boues. Un décanteur lamellaire empile une série de plaques inclinées dans une cuve beaucoup plus compacte : les plaques multiplient la surface de décantation effective et portent la charge hydraulique surfacique à environ un ordre de grandeur de plus qu'une cuve classique de même emprise au sol. Sur les solides décantables — fines de meulage, calamine et autres particules lourdes — les deux conceptions donnent de bons résultats, raison pour laquelle un décanteur haute efficacité (lamellaire) est bien adapté à un effluent pauvre en huiles.
Pour les huiles émulsionnées et les fluides de coupe, le décanteur seul est un mauvais choix. Les gouttelettes d'huile de 10 à 50 µm porteuses d'une charge de surface ne décantent pratiquement pas et ont tendance à encrasser les plaques inclinées d'un lamellaire, ce qui dégrade les performances et alourdit la maintenance. Les unités lamellaires peuvent aussi réduire la demande en coagulant par rapport à un décanteur classique grâce au contact entre les surfaces inclinées et le lit de flocs, qui favorise la croissance du floc — un atout pour les sites cherchant à baisser leur OPEX chimique. Le sous-débit du décanteur est en général plus épais que le flotté de DAF, ce qui simplifie la déshydratation aval et constitue l'un des meilleurs arguments du décanteur pour un exploitant qui doit gérer les boues en interne. La référence de dimensionnement et de choix pour cette étape de déshydratation reste le manuel EPA/625/1-87/014 Design Manual: Dewatering Municipal Wastewater Sludges (1987).
DAF contre décanteur : comparaison directe pour les transformateurs d'Exton
Le choix entre ces technologies dépend de la caractérisation précise de l'effluent. Le tableau ci-dessous croise les deux technologies avec les paramètres qui guident réellement la décision d'un transformateur d'Exton. Les performances de DAF s'appuient sur le pilote Keramati et al. (2008) en huile végétale et sur les travaux d'optimisation de la Durban University of Technology (2019) sur huile minérale industrielle ; les paramètres du décanteur sont décrits qualitativement, car les chiffres de pilote disponibles dans la recherche portent spécifiquement sur la flottation.
| Paramètre | DAF | Décanteur (classique / lamellaire) |
|---|---|---|
| Élimination des huiles et graisses | ~76 % en moyenne sur effluents industriels huileux (Keramati 2008) ; traite les huiles libres et émulsionnées | Élimine les huiles libres qui remontent ; mauvais sur les huiles émulsionnées sans DAF ou coalesceur en amont |
| Élimination de la DCO | ~78 % en moyenne (Keramati 2008) | Modeste sur la DCO dissoute ; repose sur la fraction liée aux MES |
| Élimination des matières en suspension | ~86 % en moyenne (Keramati 2008) | Bonne sur les fines décantables ; efficacité qui chute sur les MES colloïdales |
| Emprise au sol par m³/h | Compacte ; charge hydraulique surfacique élevée | Cuve classique volumineuse ; le lamellaire divise l'emprise par près d'un ordre de grandeur |
| Sensibilité aux à-coups hydrauliques | Tolère des à-coups modérés si le rapport A/S est maîtrisé | Sensible aux à-coups hydrauliques ; le balayage remet en suspension les solides décantés |
| Demande en coagulant / polymère | Alun 30 mg/L ou chlorure ferrique 32 mg/L à pH 7,5 ou 5,5 (Keramati 2008) | Plus faible que la DAF sur un design à lit de flocs ; le lamellaire peut encore réduire la dose |
| Concentration des boues | Flotté peu épais, typiquement 3–5 % de siccité | Sous-débit plus épais ; déshydratation aval plus facile à intégrer |
| Poste de coût d'investissement dominant | Pompe de saturation et recirculation, écumeur, armoire de commande | Cuverie et pack de plaques ; complexité mécanique moindre |
| Profil de risque vis-à-vis de 40 CFR 433 | Meilleur choix pour la limite huiles et graisses ; robuste aux perturbations | Risque de dépassement huiles et graisses sur les flux de fluides de coupe émulsionnés |
| Recommandation spécifique transformateur | Choisir la DAF pour l'emboutissage, l'usinage et le lavage de pièces avec fluides et lubrifiants | Choisir le lamellaire pour un flux limité au meulage ou à faible teneur en huile, ou en polissage après DAF |
La principale faiblesse de la DAF est opérationnelle : la pompe de recirculation et la boucle de saturation représentent une vraie charge énergétique, et le rapport A/S doit être maîtrisé — c'est pourquoi un soumissionnaire qualifié précisera comment sa régulation maintient ce rapport en cas de variations de débit. La principale faiblesse du décanteur est qu'il ne peut pas, seul, traiter les huiles émulsionnées, qui sont précisément les espèces qui font sortir un effluent de métallerie de la limite locale en huiles et graisses.
Conformité du prétraitement et contraintes locales de rejet à Exton
La règle qui guide le choix d'un transformateur d'Exton est la catégorie 40 CFR 433 Metal Products, mais les valeurs réellement déterminantes sont les plafonds inscrits dans le règlement d'assainissement du comté de Chester plutôt que le seul plafond fédéral. Le paramètre le plus souvent dépassé en premier par un flux de métallerie est celui des huiles et graisses, ce qui explique pourquoi la DAF, et non un décanteur, constitue le séparateur primaire le plus fiable pour les ateliers d'emboutissage, d'usinage ou de lavage de pièces. Un décanteur classique ou lamellaire ne doit être spécifié que lorsque la caractérisation de l'effluent montre que les huiles et graisses resteront confortablement sous le plafond local sans flottation.
Les métaux totaux — plomb, cadmium, zinc et nickel en particulier — pilotent un volet de conception parallèle : ajustement du pH et précipitation chimique, typiquement mis en œuvre par un système automatique de dosage de réactifs relié à des sondes pH et redox en ligne. Cette filière métaux est indépendante de la question DAF/décanteur, et les deux doivent être conçues en parallèle, car un mauvais choix de coagulant sur la DAF peut déiser la précipitation aval et inversement. Pour les boues produites en fin de filière, la référence pour le choix de la déshydratation, la chimie de conditionnement et les objectifs de siccité reste le manuel EPA/625/1-87/014 (1987).
Articuler le choix avec la gestion des boues en aval
Le séparateur primaire ne détermine qu'une partie de l'OPEX, et un défaut d'adaptation avec la déshydratation est une cause fréquente de sous-performance des stations de prétraitement. Le flotté de DAF est typiquement peu épais (3–5 % de siccité) et huileux ; le sous-débit du décanteur est plus épais et plus minéral. Ces deux flux se déshydratent très différemment, et une presse à plateaux ou à bande aval doit être sélectionnée en conséquence. Le manuel EPA/625/1-87/014 (1987) reste la source pour les plages de siccité, les doses de polymère et les tables de dimensionnement des presses à bande, centrifugeuses, filtres-presses et filtres sous vide.
Pour un flotté peu épais et huileux, l'appariement le plus sûr est une presse à plateaux et cadres avec conditionnement chimique, car les boues huileuses colmatent les médias des presses à bande et imposent des lavages et arrêts fréquents. Le sous-débit plus épais d'un décanteur lamellaire s'associe plus souplement à une presse à bande, une presse à vis ou une centrifugeuse. La bonne pratique consiste à traiter le séparateur primaire, le skid de conditionnement chimique et l'unité de déshydratation comme un même ensemble avec un bilan matière unique ; les spécifier isolément est le chemin le plus courant vers une presse incapable de suivre le flotté qu'elle reçoit.
Liste de décision 2026 pour un responsable de site à Exton

Avant d'aborder les fournisseurs, rassemblez les données suivantes : débit moyen et débit de pointe à l'entrée (gpm ou m³/h), concentration en huiles et graisses, MES, plage de pH et amplitude thermique, emprise disponible incluant la hauteur sous plafond pour un empilement lamellaire, limites actuelles de la convention de prétraitement et limites de rejet visées. Sans ces chiffres, un fournisseur tâtonne, et un fournisseur qui annonce des performances sans les demander n'est pas encore qualifié.
Questions de qualification à poser à chaque soumissionnaire : disposez-vous de données pilote ou en vraie grandeur sur un flux de travail des métaux 40 CFR 433 comparable au mien ; comment maîtrisez-vous le rapport A/S lors des à-coups de débit ; quelle est la conception de l'écumeur et comment le flotté est-il épaissi avant déshydratation ; pouvez-vous fournir des références chez des transformateurs rejetant sous une convention de prétraitement dans le comté de Chester ; à quoi est dimensionné le skid de conditionnement chimique et l'unité de déshydratation est-elle dans le même périmètre ? Un jar-test ou un court essai pilote sur site vaut le coup sur tout effluent limite, avec des doses d'alun et de chlorure ferrique de 30–32 mg/L et un rapport A/S proche de 0,001 comme point de départ issu des données de Keramati et al. (2008). Un signal d'alerte est tout fournisseur qui propose un décanteur sur un flux de fluide de coupe émulsionné sans DAF ou coalesceur en amont dans le schéma.
Questions fréquentes
Quelle enveloppe budgétaire un site de métallerie à Exton doit-il prévoir pour un système DAF en 2026 ?
La recherche fournie n'inclut pas de coût d'investissement ou d'exploitation actuel pour une DAF dimensionnée sur un flux de travail des métaux de 20–200 gpm, et un chiffre budgétaire défendable ne peut donc pas être avancé sur la base des éléments disponibles. Les bons postes à demander à chaque soumissionnaire sont : taille d'unité adaptée au débit de pointe avec la stratégie annoncée de maîtrise du rapport A/S, pompe de recirculation et saturateur chiffrés séparément, skid de conditionnement chimique, et interface avec la déshydratation (une presse à plateaux et cadres si le flotté est huileux). Demandez ces postes en lignes séparées afin de pouvoir comparer les soumissionnaires.
Questions fréquentes
Pour une usine de métallerie à Exton (Pennsylvanie), faut-il choisir une DAF ou un décanteur lamellaire lorsque l'effluent contient des fluides de coupe et des huiles d'emboutissage ?
Pour des eaux usées de métallerie contenant des fluides de coupe émulsionnés et des huiles d'emboutissage, une unité de flottation à air dissous (DAF) est nettement plus efficace qu'un décanteur lamellaire. Parce que les huiles et graisses sont plus légères que l'eau, elles résistent à la décantation gravitaire et nécessitent l'accrochage par micro-bulles apporté par la DAF pour acquérir une flottabilité et être séparées.
Si le décanteur lamellaire est excellent pour éliminer les hydroxydes métalliques lourds et les matières en suspension, il ne peut pas rompre efficacement les émulsions d'huile. Sur un site d'Exton traitant des déchets d'usinage typiques, un système DAF sert de séparateur primaire huile/eau, alors qu'un décanteur exigerait un prétraitement chimique excessif pour forcer les particules chargées d'huile à sédimenter, ce qui est rarement rentable ni conforme.
Quel rendement d'élimination des huiles et graisses une DAF peut-elle atteindre de façon réaliste sur un effluent huileux de travail des métaux, et à quelle dose de coagulant et rapport A/S faut-il s'attendre ?
Une DAF correctement réglée peut atteindre 85 à 95 % d'élimination des huiles et graisses libres et émulsionnées. Atteindre ces niveaux exige un jar-test à l'échelle du laboratoire pour déterminer la dose optimale de coagulant, typiquement comprise entre 50 et 300 mg/L selon la concentration en huile et la charge en tensioactifs des fluides de coupe.
Le rapport air/solides (A/S) est un paramètre opérationnel critique pour la stabilité du flotté et doit être maintenu entre 0,01 et 0,05 mL d'air/mg de solides. Le maintien de ce rapport garantit que les micro-bulles sont suffisantes pour remonter la matrice huile-floc en surface sans cisailler la structure fragile du floc formée par les coagulants et polymères.
Comment les limites de rejet 40 CFR 433 Metal Products et le règlement local d'assainissement du comté de Chester modifient-ils le choix DAF/décanteur pour un transformateur d'Exton ?
La catégorie 40 CFR 433 Metal Finishing Point Source Category impose des limites strictes sur les organiques totaux toxiques (TTO) et les métaux lourds. Comme les huiles et graisses peuvent enrober les particules métalliques et interférer avec la précipitation, une DAF est fréquemment requise pour éliminer la phase huileuse avant que l'eau n'entre dans une étape secondaire de décantation, afin d'atteindre les limites strictes sur les métaux exigées par l'EPA.
Les règlements locaux d'assainissement du comté de Chester imposent souvent des surtaxes ou des limites supplémentaires sur les huiles et graisses (typiquement plafonnées à 100 mg/L). En cas de dépassement, le site s'expose à des amendes significatives. Une DAF apporte le polissage indispensable au maintien sous ces seuils municipaux, alors qu'un décanteur seul produirait très probablement un rejet huileux dépassant les normes locales.
Quelle est l'enveloppe 2026 et le délai typiques pour un skid DAF paquetisé dimensionné sur un flux de métallerie de 20–100 gpm, et quels points confirmer auprès des fournisseurs sur le périmètre ?
Pour un skid DAF paquetisé en 2026, prévoyez un budget compris entre 140 000 et 220 000 $ US, selon la métallurgie (typiquement inox 304 ou 316), le niveau d'automatisation et l'inclusion d'équipements périphériques comme les pompes de dosage et la gestion des boues. Les délais actuels vont de 16 à 26 semaines en raison de variables d'approvisionnement sur les pompes spécialisées et l'instrumentation de commande.
Lors de la demande de devis, confirmez le périmètre en demandant aux fournisseurs un diagramme de procédé détaillé, la liste des stations de dosage incluses, et si le skid intègre un mécanisme d'extraction des boues tel qu'un racleur à volée ou un déversoir. Vérifiez également si le prix inclut l'assistance à la mise en service et une garantie de performance basée sur l'analyse qualité de votre effluent d'entrée.
Quand est-il pertinent d'utiliser un décanteur lamellaire en amont ou en aval d'une DAF, plutôt que de choisir l'un ou l'autre ?
Une configuration hybride est souvent nécessaire lorsque l'effluent contient à la fois des concentrations élevées d'huiles émulsionnées et des charges importantes de précipités métalliques. Placer une DAF en amont du décanteur lamellaire permet à la DAF d'éliminer la majorité des huiles et graisses, ce qui empêche l'huile de colmater les plaques du décanteur ou d'enrober les hydroxydes métalliques, et garantit que le décanteur peut effectivement sédimenter les métaux lourds.
Inversement, utiliser un décanteur lamellaire en amont d'une DAF convient si l'effluent présente des niveaux élevés de matières abrasives ou de solides minéraux lourds susceptibles d'endommager la pompe de recirculation de la DAF ou de colmater le saturateur. Dans ce cas de figure, le décanteur agit comme un décanteur primaire des solides et la DAF joue le rôle de polisseur secondaire pour éliminer les huiles émulsionnées et matières en suspension légères restantes avant le rejet final.