Pourquoi les eaux usées de boulangerie exigent une FAD étudiée avec soin
La flottation à air dissous (FAD) est un procédé de clarification dans lequel l'air est dissous sous pression, puis relâché à pression atmosphérique sous forme de millions de microbulles ; ces bulles se fixent aux matières en suspension et les entraînent en surface pour raclage, un coagulant ou un floculant étant ajouté pour favoriser l'agglomération des colloïdes. Sur les eaux usées de boulangerie, la FAD est mise en œuvre en prétraitement d'un effluent chargé en huiles et graisses (FOG), en fines de farine, en sucres et en produits de nettoyage — configuration décrite dans la littérature scientifique sous la forme coagulation–floculation suivie d'une FAD. Comme la composition de l'effluent de boulangerie varie selon les campagnes de production (pâte, eaux de lavage, produits de désinfection), un dimensionnement de FAD défendable doit partir d'une caractérisation représentative de l'influent, puis fixer la chimie, le taux de saturation, le rapport air/solides et la charge superficielle, plutôt que de recopier un cahier des charges générique. Les unités de FAD utilisées dans ce service se situent généralement dans la plage 4–300 m³/h que l'on retrouve dans les catalogues industriels pour le secteur agroalimentaire.
L'effluent de boulangerie n'est pas un flux unique. Une même installation rejette à différents moments de la journée les condensats de pâte et d'apprêt, les condensats de four, les eaux de lavage des équipements et les produits de nettoyage en place (NEP/CIP), chacun avec un mélange différent d'amidons, de fines de farine, de sucres, d'huiles et de shortenings, et de tensioactifs. Échantillonner un seul composite et dimensionner une FAD sur ce chiffre est la cause la plus fréquente de sous-performance des packages livrés : l'unité est soit surdimensionnée pour le poste pâte, soit hydrauliquement choquée lors d'un rejet CIP.
La FAD figure dans la littérature commerciale de dimensionnement comme une étape de clarification des eaux usées agroalimentaires, avec notamment une installation identifiée dans une boulangerie/laiterie (Revela Foods) équipée d'un système Enhanced DAF (Ecologix, 2026). La même configuration — coagulation–floculation suivie d'une flottation à air dissous — est documentée dans la littérature scientifique pour les eaux usées de boulangerie : « Pretreatment of bakery wastewater by coagulation-flocculation and dissolved air flotation » (Water Science & Technology, 2001). Sans ce prétraitement, les charges élevées en FOG et en MES saturent les unités biologiques ou membranaires en aval ; la FAD est donc positionnée en amont du traitement complémentaire.
Étape 1 : caractériser l'influent de boulangerie avant de dimensionner la FAD
Un cahier des charges de FAD défendable commence par les données d'influent, et non par une fiche technique empruntée. Les paramètres que l'ingénieur doit mesurer sont le pH, la température, les matières en suspension totales (MES), les huiles et graisses (FOG), la DCO et la DBO, les tensioactifs résiduels, et le profil de débit de pointe par rapport au débit moyen. La littérature ne fournit pas de plages numériques spécifiques aux boulangeries pour ces paramètres ; l'ingénieur doit donc les produire sur site plutôt que de les reprendre d'un tableau fournisseur.
Comme les flux pâte, apprêt, lavage et CIP diffèrent par leur composition, un échantillonnage composite sur 24 heures est nécessaire sur au moins une campagne de production complète. Un échantillon ponctuel pris sur un seul poste représentera mal soit la charge organique (élevée en pâte), soit la charge chimique (élevée en CIP). La marge de conception découle directement de la construction du composite : un composite pondéré par le débit traduit la réalité hydraulique, tandis qu'un composite pondéré par le temps traduit la chimie. L'ingénieur doit réaliser les deux et les rapprocher avant de fixer le débit de dimensionnement.
Un bassin d'égalisation en amont de la FAD est un préalable au dimensionnement. La performance d'une FAD est sensible aux à-coups hydrauliques, et un rejet CIP de boulangerie peut brièvement doubler ou tripler le débit entrant. Un bassin tampon dimensionné pour absorber au moins un cycle CIP permet de spécifier le reste du design — charge superficielle, temps de séjour, rapport air/solides — au débit moyen avec un facteur de pointe défini. La logique de sélection de la FAD décrite dans les étapes suivantes suppose cette égalisation en place.
Étape 2 : choisir la chimie de coagulation et de floculation
Le précédent scientifique pour cette application exacte est l'article de Water Science & Technology « Pretreatment of bakery wastewater by coagulation-flocculation and dissolved air flotation » (Annet et al., 2001), à citer dans la note de base de conception. Ce travail apporte une référence publiée montrant que la coagulation–floculation combinée à une FAD est une configuration défendable pour un effluent de boulangerie, ce qui permet d'ancrer le choix de chimie sur une étude évaluée par les pairs plutôt que sur une brochure fournisseur.
La pratique commerciale de dimensionnement associe couramment l'unité à un coagulant ou à un floculant pour agglomérer les particules colloïdales et améliorer l'accrochage des bulles (Ecologix, 2026). La logique qualitative pour un flux de boulangerie est simple : les coagulants à base de sels métalliques (alun, chlorure ferrique, PAC) neutralisent la charge de surface des gouttelettes de FOG émulsifié et de l'amidon colloïdal, tandis que les floculants polymères (cationiques ou anioniques selon le flux) construisent des flocs pontés suffisamment résistants pour retenir les microbulles pendant la remontée vers la surface. Le jar-test — et non une dose par défaut du fournisseur — est l'étape de dimensionnement obligatoire pour le choix du coagulant et du floculant, car les influents de boulangerie varient suffisamment d'un site à l'autre pour qu'une courbe de dose recopiée ne soit pas fiable.
La chaîne de chimie doit être dosée de manière fiable en amont de la FAD. Un skid automatique de dosage de réactifs commandé par automate, dimensionné pour le débit de conception, est la manière pratique de maintenir les débits de coagulant et de correcteur de pH proportionnels à l'influent ; il doit être spécifié comme une dépendance du package FAD plutôt que commandé séparément après la mise en service.
Étape 3 : appliquer les paramètres de dimensionnement de la FAD qui comptent
Le principe de fonctionnement repose sur de l'air dissous sous pression, puis relâché à pression atmosphérique sous forme de microbulles qui se fixent aux matières en suspension et les font flotter (Ecologix, 2026). Les paramètres qui transforment ce principe en spécification défendable sont la pression de saturation, le taux de recyclage (rapport A:P), l'hydraulique de la zone de contact et la charge superficielle. Chacun doit apparaître comme une ligne explicite de la fiche technique pour éviter que le fournisseur n'exerce une latitude excessive.
La charge superficielle (débit par unité de surface de flottation) et le temps de séjour hydraulique sont les deux paramètres les plus souvent laissés dans le vague. La charge superficielle fixe la quantité de flottant que le racleur peut physiquement retirer par unité de surface et par heure ; le temps de séjour fixe la durée disponible pour que l'agrégat bulle–particule atteigne la surface avant de sortir de la cuve. Les flux de boulangerie exigent une hypothèse conservatrice de temps de séjour, car la couche de flottant est épaisse, les particules mêlent fines de farine légères et solides de pâte plus lourds, et un court-circuit dans une zone de contact mal chicanée est la façon la plus rapide de perdre du flottant vers la goulotte d'effluent clarifié.
La règle de dimensionnement documentée pour la zone de contact est directe : « Retention time is calculated based on a minimum velocity of 2 ft/second to avoid solids settling » (Ecologix, 2026). Cette vitesse minimale de 0,6 m/s (2 ft/s) est la ligne la plus souvent absente d'un cahier des charges de FAD pour boulangerie, et elle doit être inscrite dans la consultation comme une exigence de preuve du temps de séjour. La fenêtre de sélection préétudiée que le concepteur boulangerie doit viser est la plage 4–300 m³/h couverte par 13 modèles standards du système DAF HydropureWater (4–300 m³/h, 13 modèles standards) — le débit de conception après égalisation doit se situer dans cette fenêtre avec une marge côté haut pour absorber les pointes de production.
| Paramètre | Ce qu'il pilote | Exigence de spécification pour une application boulangerie |
|---|---|---|
| Charge superficielle | Capacité d'extraction du flottant par unité de surface | Valeur conservatrice au débit moyen, avec vérification au facteur de pointe |
| Temps de séjour hydraulique | Durée disponible pour la remontée de l'agrégat bulle–particule | Preuve à la vitesse minimale de 0,6 m/s (2 ft/s) dans la zone de contact (Ecologix, 2026) |
| Pression de saturation | Masse d'air dissoute dans le recycleur | Fixée par la pompe de recyclage et le saturateur ; à reporter dans le calcul fournisseur |
| Rapport air/solides (A:P) | Masse de bulles par masse de solides flottables | Valeur prédite exigée comme livrable de l'offre |
| Plage de débit de conception | Calage du débit égalisé sur un modèle standard | 4–300 m³/h sur 13 modèles standards (catalogue DAF HydropureWater) |
Étape 4 : spécifier l'écumage, la gestion des boues et le polissage aval
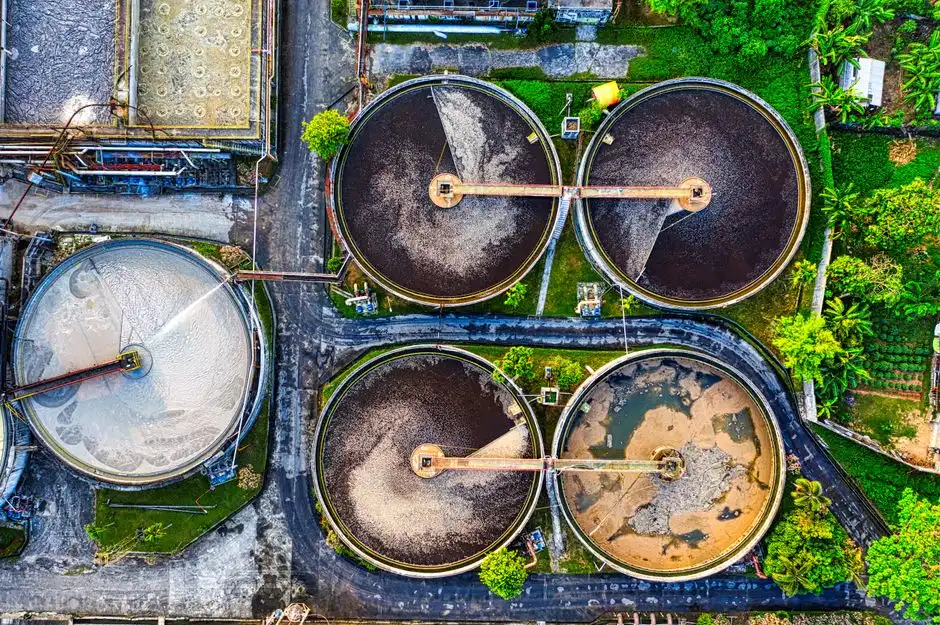
C'est au niveau de l'écumeur que la boucle de conception se referme. Le raclage à contre-courant est le mécanisme cité dans la littérature commerciale de FAD comme le plus efficace pour séparer les boues flottantes de l'effluent clarifié, et il minimise le risque qu'un flottant fragmenté ne retombe dans la goulotte d'eau clarifiée (Ecologix, 2026). Pour une application boulangerie, la vitesse du racleur et la profondeur de la lame doivent être spécifiées plutôt que laissées au réglage usine, car la couche de flottant issue d'un flux pâte/lavage est mécaniquement différente d'un simple voile d'huile : elle est pâteuse, colle à la lame et bénéficie d'une avance plus lente du racleur et d'un angle de relevage plus ouvert.
Les boues flottantes issues d'une FAD de boulangerie restent majoritairement composées d'eau en masse ; l'attente qualitative est qu'une déshydratation soit nécessaire avant élimination. Une filtre-presse à plateaux et cadres pour la déshydratation des boues flottantes est l'équipement aval standard pour cette fonction, dimensionné sur un bilan massique de matières sèches que le fournisseur doit livrer avec l'offre. Sans cette étape de déshydratation, le flottant doit être évacué comme déchet liquide, ce qui domine les coûts d'exploitation dans la plupart des boulangeries.
L'effluent clarifié en sortie de FAD porte encore une DBO et une DCO dissoutes issues des sucres résiduels et des produits de nettoyage ; une étape biologique ou membranaire en aval est donc nécessaire avant rejet ou réutilisation. Si un système de traitement d'eau par ultrafiltration (UF) suit la FAD, le dimensionnement doit empêcher toute percée de FOG vers les membranes — un piquage d'échantillonnage de FOG résiduel sur la sortie FAD et un filtre de garde en amont de l'UF constituent les protections standard.
Étape 5 : liste de contrôle pour la sélection de l'équipement de FAD boulangerie
La décision de sélection est un exercice de calage : on prend le débit de conception égalisé, on applique le facteur de pointe du poste de production, et on le fait correspondre à la plage préétudiée 4–300 m³/h des 13 modèles standards du catalogue DAF HydropureWater. La sélection doit se situer au-dessus du débit moyen, et non en dessous, car les campagnes de boulangerie durent plus longtemps que prévu et une FAD sous-dimensionnée est l'erreur la plus coûteuse à corriger après installation.
Les options indispensables à inscrire dans la consultation sont : une injection intégrée de coagulant et de floculant avec un temps de contact de correction de pH défini (Ecologix documente un ensemble Enhanced Floctube pour cette fonction, 2026), un écumeur automatique à vitesse et profondeur de lame réglables, et une évacuation des boues raccordée à un dispositif de déshydratation plutôt qu'à un puisard. La référence fournisseur de la fonction floctube est un motif de conception à exiger, et non une marque à imposer.
Questions fournisseur que l'ingénieur doit formaliser avant d'émettre le RFQ : matériaux de construction de toutes les parties mouillées (inox sanitaire pour application boulangerie), liste d'instrumentation (sonde MES, piquage d'échantillonnage FOG, débitmètre sur le recycleur du saturateur et sur l'alimentation principale, transmetteurs de pression), périmètre automate avec liste E/S et philosophie d'alarme. L'offre doit être retournée avec un P&ID, un calcul de recyclage d'air saturé, un rapport air/solides prédit, une preuve de temps de séjour à la vitesse minimale de 0,6 m/s (2 ft/s) en zone de contact, et un bilan massique des boues flottantes bouclant sur la charge en solides de l'influent. Le croisement avec le cadre 2026 de spécifications et de décision pour FAD industrielle et avec le guide de principe de fonctionnement et de sélection FAD est la façon la plus rapide de compléter la base d'ingénierie ; la comparaison agroalimentaire de FAD vs. décanteur pour les usines agroalimentaires est la lecture d'appui lorsqu'il faut justifier le choix d'une FAD plutôt que d'un décanteur gravitaire auprès de la direction du site.
Questions fréquentes
Quel est le coût réel d'un package FAD pour boulangerie ?
Le catalogue DAF HydropureWater couvre une plage 4–300 m³/h répartie sur 13 modèles standards (catalogue DAF HydropureWater), si bien que le coût d'investissement évolue avec le débit de conception égalisé et le modèle retenu. L'acheteur doit transmettre au fournisseur le débit de conception, le facteur de pointe et la fiche d'influent, et demander une proposition budgétaire calée sur la plage des 13 modèles plutôt que sur un tarif générique au m³/h.
Comment dimensionner une FAD pour une boulangerie sans cahier des charges existant ?
Dimensionnez sur le débit de conception égalisé, et non sur le débit de pointe CIP, et vérifiez que le modèle retenu se situe dans la plage 4–300 m³/h des 13 modèles standards (catalogue DAF HydropureWater). La règle de vitesse minimale de 0,6 m/s (2 ft/s) en zone de contact (Ecologix, 2026) doit être prouvée à ce débit de conception comme livrable de l'offre avant acceptation du modèle.