Principe de fonctionnement d'un filtre à disques (et incidence sur la maintenance)
Un filtre à disques est un filtre tertiaire pour eaux usées constitué d'un empilement de toiles rondes en polyester ou polypropylène (porosité typique 10–40 µm) qui retiennent les matières en suspension à la surface du disque et les évacuent par rétrolavage automatique haute pression. Sur une STEP danoise documentée (Hydrotech HF2220, 13 disques, toile 18 µm, 10 040 m³/j), il a permis de réduire les MES d'environ 20 mg/L à 3–8 mg/L et de retenir environ 89,7 % des microplastiques (selon MDPI, 2019).
La construction est simple : un empilement de disques filtrants ronds est monté sur un rotor central à l'intérieur d'une cuve fermée, l'eau brute entrant au centre du tambour et traversant la toile de l'intérieur vers l'extérieur (selon la conception WesTech SuperDisc). La toile est un média tissé, généralement polypropylène, polyester ou polyamide, avec une porosité définie dans la plage 10–40 µm (MDPI, 2019). Les liquides traversent le média ; les solides restent à la surface et dans le gâteau de boues qui se forme progressivement, ce qui augmente le rendement mais accroît la perte de charge à travers le paquet de disques.
La perte de charge déclenche la maintenance. À mesure que les solides s'accumulent, le niveau d'eau dans la cuve monte et commande un cycle de rétrolavage. Le rotor tourne, les disques passent devant des buses haute pression, et le gâteau détaché tombe dans une goulotte de rejet interne. Le système continue de filtrer pendant le rétrolavage, donc le nettoyage n'entraîne pas d'arrêt de production (WesTech).
Pour un exploitant industriel, cela signifie que quasiment toute décision de maintenance, du nettoyage des buses au remplacement de la toile, vise à restaurer le cycle de formation et d'élimination du gâteau. Une installation de 10 040 m³/j traitant 1 200 m³/h à travers 13 disques en polyester 18 µm constitue la base réaliste : 3–8 mg/L de MES en sortie, 89,7 % de rétention des microplastiques (MDPI, 2019), et un déclenchement du rétrolavage fondé sur le ΔP et non sur une temporisation. La protection en amont de cette toile par un filtre multicouche pour la réduction amont des MES bien dimensionné permet de rester sur un programme de maintenance planifié plutôt que réactif.
Planning de maintenance courante : quotidien, hebdomadaire, mensuel, annuel
La fiabilité d'un filtre à disques repose sur des tâches courtes et répétitives effectuées selon une cadence fixe. Le planning ci-dessous suppose une unité de la classe Hydrotech HF2220 (13 disques, toile 18 µm, environ 1 200 m³/h, MES en sortie 3–8 mg/L à partir d'un effluent secondaire d'environ 20 mg/L, selon MDPI 2019).
À afficher au mur du TGBT :
| Fréquence | Tâche | Déclencheur / critère de validation |
|---|---|---|
| Quotidien | Relever le nombre de cycles de rétrolavage, contrôler le débit de la goulotte de rejet, écouter les bruits anormaux de l'entraînement, acquitter les alarmes de l'armoire de commande. | Nombre de cycles dans la plage attendue de l'équipe ; débit de rejet visible ; aucun défaut actif. |
| Hebdomadaire | Enregistrer le ΔP aux bornes du paquet de disques en début et fin de semaine ; inspecter la pompe de rétrolavage pour fuites ; vérifier la pression des buses selon la spécification du constructeur. | ΔP stable d'une semaine à l'autre ; pression de rétrolavage dans une tolérance de ±10 % par rapport à la consigne. |
| Mensuel | Inspecter visuellement la toile accessible par les trappes en PRV ; vérifier l'étalonnage du capteur de niveau de cuve ; lancer un rétrolavage manuel depuis l'IHM pour confirmer la mécanique. | Aucun encrassement visible ; niveau concordant avec l'indicateur visuel ; cycle manuel terminé sans défaut. |
| Trimestriel | Retirer un disque pour un examen rapproché de la toile (fibres déchirées, colmatage, entartrage) ; nettoyer les buses de rétrolavage ; lubrifier les paliers d'entraînement selon le tableau du constructeur ; vérifier les ancrages de la cuve et du châssis. | Aucune fibre déchirée ; buses sans tartre ; températures de palier dans la plage constructeur ; couple d'ancrage confirmé. |
| Annuel | Évaluation complète de l'état de la totalité des disques ; remplacer tout disque présentant des déchirures ou un colmatage irréversible ; remplacer les buses si leur débit a diminué ; test fonctionnel complet de toute l'instrumentation. | MES en sortie dans la cible 3–8 mg/L ; intervalle de rétrolavage inchangé par rapport au trimestre précédent. |
La colonne « déclencheur / critère de validation » transforme une checklist en programme de maintenance : chaque tâche a un résultat mesurable, l'exploitant sait donc quand une valeur a dérivé et qu'une intervention est nécessaire avant que la qualité de l'effluent ne se dégrade.
Réglage du rétrolavage : pression, fréquence des cycles et consommation d'eau
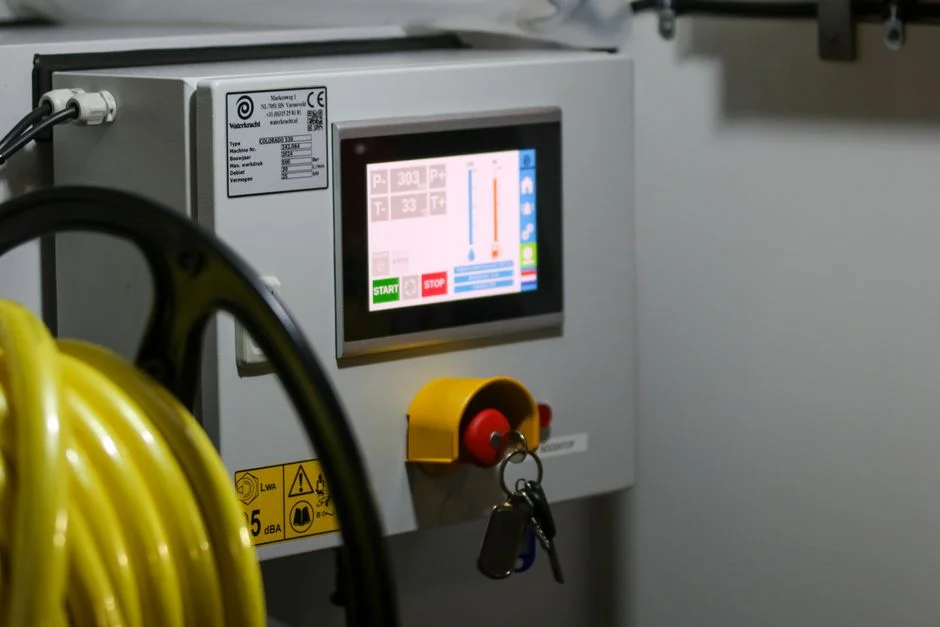
Sur un filtre à disques correctement configuré, le rétrolavage est déclenché par la perte de charge (ou le signal de niveau de cuve équivalent), et non par une horloge. La fréquence des cycles devient donc un indicateur de maintenance : si les cycles augmentent alors que le débit et les MES en entrée sont constants, les disques se colmatent plus vite que les buses ne peuvent les nettoyer.
Sur une unité de la classe Hydrotech HF2220, la concentration normale de MES en sortie est de 3–8 mg/L (MDPI, 2019). Le premier signe d'une élimination incomplète du gâteau est une dérive des MES en sortie vers 10 mg/L et plus, même avec le système de rétrolavage fonctionnant à son planning. Deux modes de défaillance produisent cette dérive : une buse obstruée prive une section de toile d'énergie de nettoyage, ce qui fait monter le ΔP plus vite d'une semaine à l'autre à débit constant ; ou une toile partiellement colmatée par du tartre minéral ou un biofilm présente le même symptôme mais ne se libère qu'après un lavage manuel et une étape chimique. Comme ces systèmes continuent de filtrer pendant le rétrolavage, augmenter la fréquence des cycles coûte rarement du débit, mais augmente la consommation d'eau et d'énergie. Le réglage consiste à trouver la fréquence la plus basse qui maintient le ΔP sous la consigne de déclenchement et les MES en sortie dans la cible, puis à revalider ce point à chaque évolution de la charge en solides en amont. Disposer en stock des buses de rechange et des manomètres provenant des pièces détachées et consommables HydropureWater est ce qui rend cette boucle de réglage opérationnelle sur le terrain.
Inspection, nettoyage et intervalles de remplacement des toiles
La durée de vie attendue d'une toile polyester 10–40 µm en service tertiaire est de 2 à 5 ans, conditionnée presque exclusivement par la charge en solides en entrée. Une installation stable à 15–20 mg/L d'effluent secondaire se situe près de la borne haute ; un site agroalimentaire avec des pics de charge périodiques se situe près de la borne basse (données terrain HydropureWater, 2026).
Les critères d'inspection visuelle sont concrets. Retirer un disque et rechercher : fibres déchirées ou effilochées au niveau de la couture et du bord extérieur, dépôts minéraux blancs qui ne se dissolvent pas sous un rinçage basse pression, et biofilm qui réapparaît en quelques jours après un lavage à l'hypochlorite de sodium. Un colmatage irréversible, c'est-à-dire une toile visuellement propre mais un ΔP qui ne revient pas à la valeur de référence après un rétrolavage manuel, constitue le critère de remplacement.
Les protocoles de nettoyage doivent être doux. Utiliser un rinçage basse pression pour les solides libres en routine, un lavage acide doux (typiquement 1–3 % citrique ou sulfamique) pour le tartre calcique, et 50–100 mg/L d'hypochlorite de sodium pour le biofilm. Le lavage haute pression accélère la fatigue des fibres et raccourcit la durée de vie de la toile ; il est à réserver aux disques déjà programmés pour la mise au rebut. Le remplacement est une décision de performance : retirer le disque lorsque les MES en sortie ne respectent plus la cible 3–8 mg/L (MDPI, 2019) ou lorsqu'un rétrolavage manuel ne restaure pas le ΔP de référence. Lorsqu'un remplacement est nécessaire, s'approvisionner via la même chaîne d'approvisionnement en éléments filtrants qui alimente la chaîne OI/UF en aval pour garder des spécifications de média homogènes.
Diagnostic : symptômes, causes et actions correctives
Le moyen le plus rapide d'aboutir à une correction est une recherche symptôme-cause. Utiliser le tableau ci-dessous avant d'ouvrir le manuel de maintenance.
| Symptôme | Cause probable | Action corrective |
|---|---|---|
| MES en sortie en hausse à débit constant | Toile déchirée ; buse obstruée laissant un secteur non lavé ; porosité inadaptée à la charge amont | Retirer un disque et inspecter la toile à la lumière ; nettoyer les buses ; revoir la décantation et la préfiltration |
| Cycles de rétrolavage de plus en plus fréquents | Colmatage par hausse des MES en entrée ; chute de pression de la pompe de rétrolavage ; buse partiellement obstruée | Échantillonner les MES en amont ; vérifier la pression au refoulement de la pompe ; nettoyer ou remplacer les buses |
| Bruit ou vibration de l'entraînement | Usure des paliers ; rotor désaligné ; débris coincés dans le paquet de disques | Consignation, inspecter paliers et alignement du rotor selon constructeur ; retirer tout débris du paquet de disques |
| Rétrolavage continu (aucun repos) | Capteur de ΔP défaillant ; consigne trop basse ; toile entièrement colmatée | Vérifier l'étalonnage du capteur avec un manomètre manuel ; relever temporairement la consigne ; prévoir un démontage de toile |
| Solides visibles en sortie après rétrolavage | Toile déchirée ; contournement au niveau du joint du paquet de disques | Démonter les disques et les inspecter ; remplacer tout disque endommagé ; vérifier le joint de cuve et la face du rotor |
Lorsqu'une toile déchirée est le diagnostic retenu, vérifier en amont si un dégrilleur a été perdu ou contourné. Les débris issus d'un dégrilleur défaillant migrent souvent dans le paquet de disques et accélèrent l'endommagement de la toile ; protéger les disques par un dégrilleur rotatif mécanique correctement entretenu est la mesure préventive la plus efficace.
Coûts et durée de vie pour les exploitants industriels
L'OPEX d'un filtre à disques se compose de trois postes : eau et énergie de rétrolavage, disques de rechange, et heures de main-d'œuvre pour l'inspection. Le mode de défaillance coûteux, à savoir une déchirure soudaine de la toile qui laisse passer une bouffée de solides vers les membranes OI ou UF en aval, peut représenter plusieurs milliers d'euros de colmatage membranaire, ce qui fait d'une inspection trimestrielle planifiée la meilleure assurance contre ce scénario.
L'eau de rétrolavage représente typiquement 1 à 5 % du débit traité pour une unité bien réglée, et la consommation énergétique de la pompe de rétrolavage évolue proportionnellement. Le remplacement des disques, sur un cycle de 2 à 5 ans, constitue le poste le plus prévisible. Maintenir ces trois postes en équilibre est simple lorsque les consommables et les pièces sont centralisés via les pièces détachées et consommables HydropureWater, de sorte que buses, manomètres et disques de rechange arrivent selon le même délai prévisible.
Questions fréquentes
À quelle fréquence un filtre à disques doit-il effectuer un rétrolavage ?
Le rétrolavage d'un filtre à disques est déclenché par la perte de charge aux bornes du paquet de disques, et non par une temporisation fixe. Sur une unité de la classe Hydrotech HF2220 traitant 1 200 m³/h avec une toile polyester 18 µm, les cycles surviennent typiquement toutes les 30 à 90 minutes selon les MES en entrée. Si la fréquence des cycles augmente à débit et MES en entrée constants, les buses sont probablement partiellement obstruées et doivent être nettoyées avant tout ajustement de temporisation.
Quelle est la durée de vie attendue d'une toile polyester de filtre à disques ?
Une toile polyester tissée dans la plage 10–40 µm dure typiquement de 2 à 5 ans en service tertiaire, la variation étant dictée par la charge en solides en entrée plutôt que par le calendrier. Les installations stables à 15–20 mg/L d'effluent secondaire se situent dans la borne haute ; les sites agroalimentaires ou pâte/papier avec pics de charge périodiques se situent dans la borne basse (données terrain HydropureWater, 2026).
Quand remplacer un disque plutôt que le nettoyer ?
Remplacer dès que l'inspection visuelle montre des fibres déchirées ou effilochées, dès qu'un rétrolavage manuel ne restaure pas le ΔP de référence, ou dès que les MES en sortie dérivent hors de la cible 3–8 mg/L documentée pour une toile polyester 18 µm (MDPI, 2019). Nettoyer, par rinçage basse pression, acide doux pour le tartre minéral, ou 50–100 mg/L d'hypochlorite de sodium pour le biofilm, pour tout ce qui est en deçà de ces critères. Le lavage haute pression accélère la fatigue des fibres et doit être évité.
Quelle qualité d'effluent un filtre à disques doit-il produire ?
Un filtre à disques correctement réglé sur un effluent secondaire d'environ 20 mg/L de MES doit produire 3–8 mg/L de MES en sortie. Sur l'installation documentée de Billund, au Danemark (Hydrotech HF2220, 13 disques, toile 18 µm, 10 040 m³/j), la même unité retenait également 89,7 % des microplastiques en nombre et 75,6 % en masse, avec une concentration en sortie de 3 MP/L (MDPI, 2019). Si vos valeurs dérivent hors de ces plages, diagnostiquer à l'aide du tableau de symptômes ci-dessus avant de conclure à un remplacement de toile.