Le cadre de conformité à deux niveaux : 40 CFR Part 430 et la POTW de Kalamazoo
L'EPA a promulgué pour la première fois le 40 CFR Part 430 en 1974 et 1977, modifié les règles en 1982 et 1986, puis achevé l'amendement majeur sur les polluants toxiques en 1998 (source : EPA, Pulp, Paper and Paperboard Effluent Guidelines). Cette règle fédérale fixe le plancher pour toute usine de pâte et papier rejetant aux États-Unis. Toutefois, pour une usine du sud-ouest du Michigan qui envoie ses eaux usées à la station de récupération d'eau de la ville de Kalamazoo (KWRP), le plafond contraignant est l'ordonnance locale sur les égouts de la KWRP et son programme de prétraitement approuvé. Une usine dans cette configuration est, selon la terminologie de l'EPA, un rejet indirect, c'est-à-dire une installation qui achemine ses eaux de procédé vers une station d'épuration publique plutôt que directement vers les eaux américaines (définitions de l'EPA, 2026). Les limites locales de la KWRP couvrent généralement la DBO, les MES, le pH, l'AOX, les sulfures et la toxicité de l'effluent total, et elles sont normalement au moins aussi strictes que les plafonds correspondants du 40 CFR Part 430. L'EGLE du Michigan administre la délégation NPDES et la chaîne de surveillance du prétraitement de l'État : toute modification de l'ordonnance locale d'utilisation des égouts ou du 40 CFR Part 430 passe donc par l'EGLE avant d'atteindre le permis de l'usine. L'effet concret : un ingénieur pâtes et papiers près de Kalamazoo dimensionne selon le plus restrictif de (a) les plafonds de la sous-catégorie du 40 CFR Part 430, (b) les limites locales de la KWRP et (c) toute clause de condition particulière de l'EGLE du Michigan, et démontre la conformité aux trois sur chaque rapport de rejet.
Ce que rejette une usine de pâte et papier : la carte des paramètres
Les effluents des usines de pâte et papier sont des mélanges à forte DBO, forte DCO, avec des matières en suspension, des composés colorés et, pour les qualités blanchies, des organochlorés collectivement rapportés sous le nom d'halogènes organiques adsorbables (AOX) (source : Hubbe et al., revue BioResources, 2016). Le rapport DBO/DCO est une métrique de conception utile, car il définit la fraction des organiques qui sont biodégradables. La mise en pâte chimique génère plus de 40 % d'organiques peu biodégradables dans la charge organique totale, ce qui explique pourquoi le traitement biologique seul atteint rarement l'objectif sur un effluent kraft blanchi (Hubbe et al., 2016). L'AOX est globalement proportionnel à la consommation de chlore dans la séquence de blanchiment, et l'industrie a réduit ses rejets d'AOX de plus de 80 % depuis 1990 (Friere et al., 2003, cité dans Hubbe et al., 2016). Pourtant, les usines de qualité blanchie restent tenues par des limites résiduelles d'AOX dans l'ordonnance de la KWRP. Les autres paramètres sensibles sont les sulfures issus des liqueurs de cuisson kraft, la couleur et les chromophores dérivés de la lignine, ainsi que la toxicité de l'effluent total (WET) lorsque la conformité paramètre par paramètre est atteinte mais qu'une biotoxicité reste suspectée. Sur le plan du bilan hydrique, une usine peut générer jusqu'à 70 m³ d'eaux usées par tonne de papier, et environ 70 % du captage total sert d'eau de procédé, un rapport qui justifie les boucles de recirculation internes, les récupérateurs de fibres et la récupération de fibres par DAF (Hubbe et al., 2016).
Comment le train de prétraitement standard est construit
Un train de procédé défendable pour une usine de pâte et papier en rejet indirect dans le sud-ouest du Michigan se décompose en cinq étapes fonctionnelles, avec la surveillance comme sixième :
- Dégrillage et dessablage en prétraitement. Un dégrilleur rotatif mécanique GX avec une ouverture typique de 6 à 10 mm retient les débris fibreux, les chiffons et les plastiques qui colmateraient sinon les buses de la DAF et les diffuseurs d'aération en aval. Le dessablage suit, pour protéger les pompes et les réacteurs biologiques du sable et des fragments de copeaux de bois.
- Égalisation des débits et des charges. Les bassins tampon dimensionnés pour 6 à 24 heures de temps de séjour hydraulique constituent l'assurance la moins chère sur le P&ID. Ils amortissent les variations de DBO, de pH et de température provenant des cuissons en batch, des éluats de la blanchisserie et des déversements d'eau blanche de la machine à papier. Sans égalisation, la DAF et les bassins à boues activées en aval subissent un facteur de charge journalier qui compromet à la fois le rendement épuratoire et la décantabilité des boues.
- Flottation à air dissous pour la récupération de fibres, de charges et de graisses. Un système de flottation à air dissous ZSQ avec des microbulles de 50 à 80 µm, associé à un dosage de coagulant et de polymère via une skid de dosage automatique de réactifs HydropureWater, atteint régulièrement 80 à 95 % d'abattement des MES sur l'effluent primaire papetier (données de performance DAF ZSQ et Hubbe et al., 2016). La DAF fait aussi office d'étape de récupération de fibres et de charges : les solides captés retournent à la machine à papier comme furnish de récupérateur, ce qui correspond à la logique de prévention de la pollution en amont que récompensent les règles par grappes de l'EPA.
- Traitement biologique. Les boues activées classiques (AS) traitent la DBO résiduelle, la DCO, la toxicité et un niveau de base de 30 à 50 % de l'AOX. Pour les effluents à forte charge, notamment les condensats des évaporateurs kraft, un étage anaérobie en amont du bassin aérobie permet un abattement de la DBO avec bilan énergétique positif et réduit la demande énergétique d'aération (Hubbe et al., 2016).
- Polissage (uniquement pour les qualités blanchies). L'ozonation, le couple O₃/H₂O₂ ou le Fenton en oxydation avancée, suivis éventuellement de membranes UF ou MBR, constituent l'approche standard pour ramener la couleur résiduelle, l'AOX et la DCO récalcitrante sous le plafond des limites locales de la KWRP. Le choix des membranes est traité dans la section comparative ci-dessous.
- Surveillance et échantillonnage de l'effluent. Des échantillonneurs composites pondérés par le débit sur 24 heures, des sondes continues de pH et de température, et une connexion aux attentes d'échantillonnage automatique de la KWRP bouclent la conformité réglementaire. Le protocole d'échantillonnage doit satisfaire à la fois les exigences de surveillance du 40 CFR Part 430 et l'ordonnance locale d'utilisation des égouts.
Sous-catégorie par sous-catégorie : quelles limites du 40 CFR Part 430 s'appliquent
Le 40 CFR Part 430 divise la filière en 12 sous-catégories (A à L) et rattache les plafonds paramétriques au procédé plutôt qu'au produit fini (EPA, 2026). Un ingénieur du sud-ouest du Michigan doit s'auto-classer avant d'inscrire une valeur sur un P&ID. La cartographie ci-dessous est volontairement descriptive ; reportez-vous aux tableaux actuels du 40 CFR Part 430 et à l'ordonnance de la KWRP pour les plafonds numériques exacts.
| Sous-catégorie | Alignement procédé typique dans une usine du Michigan | Paramètres déterminants |
|---|---|---|
| A — Pâtes dissolvantes en usine kraft | Pâtes spéciales pour cellulose chimique ; rare dans le sud-ouest du MI | DBO, MES, couleur |
| B — Kraft et soude pour papier blanchi | Pâtes marchandes, carton, tissu, papier fin dans les usines kraft blanchies | AOX, dioxine, chloroforme, couleur, DBO, MES |
| C — Kraft non blanchi | Carton couverture, papier sac, produits mixtes en usines kraft non blanchies | DBO, MES, sulfures |
| D — Sulfite dissolvant (nitration, viscose, cellophane, acétate) | Spécialités ; peu courantes dans cette région | DBO, MES, résidus de sulfite |
| E — Autre base sulfite (Ca, Mg, Na, NH₄, qualités spéciales) | Pâtes spéciales | DBO, MES |
| F — Sulfite qualité papier (lavage en fosse de soufflage ou tambour sous vide/pression) | Usines historiques uniquement | DBO, MES, couleur |
| G — Semi-chimique (base ammoniaque ou sodium) | Carton ondulé, quelques cartons spéciaux | DBO, MES, sulfures |
| H — Pâte mécanique / chimico-mécanique / thermo-mécanique | Papier journal, pâte moulée, certains papiers fins en pâte mécanique | DBO, MES, couleur |
| I — Pâte chimique non-bois | Spécialités (coton, lin, par exemple) | DBO, MES, couleur |
| J — Désencrage (papier fin, tissu, papier journal) | Usines de recyclage de papier courantes au Michigan | DCO, couleur, particules d'encre, DBO, MES |
| K — Papiers fins et légers à partir de pâte achetée | Usines de papier fin non intégrées | DBO, MES |
| L — Tissu, filtre, non-tissé, carton à partir de pâte achetée | Usines de tissu et carton non intégrées | DBO, MES |
La sous-catégorie détermine le paramètre contraignant. Les usines blanchies (B) supportent les plafonds les plus stricts en AOX, dioxine et chloroforme. Les usines kraft non blanchies (C) et semi-chimiques (G) sont réglementées principalement sur la DBO, les MES et les sulfures. Les usines de désencrage (J) et de fibres secondaires (au sein de J/L) sont soumises à des limites de couleur, de DCO et de particules d'encre liées à la chimie du désencrage. Avant de dimensionner un équipement, confirmez la lettre de sous-catégorie, puis lisez le tableau correspondant du 40 CFR Part 430 pour les plafonds numériques en vigueur (EPA, 2026).
AOX, couleur et toxicité : les étapes de polissage de la ligne blanchie
Pour une usine de qualité blanchie, l'étape AOX et couleur est celle où le train standard se gagne ou se perd. L'AOX est proportionnel à la consommation de chlore dans la séquence de blanchiment, et l'industrie a réduit ses rejets d'AOX de plus de 80 % depuis 1990 (Hubbe et al., 2016, citant Friere et al., 2003). Toutefois, l'AOX résiduel reste le paramètre qui impose le plus souvent une étape de polissage sur les lignes blanchies. Les boues activées seules procurent un niveau de réduction de 30 à 50 % de l'AOX ; le reste exige une oxydation avancée (ozone, O₃/H₂O₂ ou Fenton) et/ou une filtration membranaire (UF, MBR) pour passer sous la limite locale de la KWRP. Le cadre des règles par grappes, c'est-à-dire les règles conjointes air et eau de l'EPA pour la filière pâte et papier, a motivé la généralisation du blanchiment sans chlore élémentaire (ECF) et totalement sans chlore (TCF), qui relève de la prévention de la pollution en amont et non du traitement en bout de chaîne, et constitue le levier le plus efficace dont dispose une usine du sud-ouest du Michigan sur sa charge d'AOX. Lorsque les limites paramétriques sont respectées mais qu'une biotoxicité reste suspectée, la KWRP peut exiger un essai de toxicité de l'effluent total (WET) ; une désinfection UV est souvent ajoutée en aval du polissage pour maîtriser le transfert microbien et accompagner une réutilisation de l'eau dans l'usine.
Comparaison de trains de procédé : conventionnel contre polissage par MBR
Le choix entre un train à boues activées classiques (AS) et un train avec polissage par MBR dépend principalement de l'emprise au sol, de la marge de qualité de rejet et d'un futur objectif de réutilisation de l'eau.
| Critère | Boues activées classiques (clarificateur primaire + AS + clarificateur secondaire) | Polissage MBR (AS + membrane submergée 0,1 µm en PVDF) |
|---|---|---|
| DBO/MES typiques en sortie | < 30 mg/L DBO, < 30 mg/L MES à la charge de conception | < 5 mg/L DBO, < 1 mg/L MES |
| Emprise au sol | Référence ; emprise importante pour les clarificateurs | ~60 % plus faible qu'une AS classique à charge égale (données produit MBR, 2026) |
| CAPEX | Plus faible | Plus élevé (modules membranaires + soufflantes d'air de lavage) |
| OPEX | Énergie d'aération plus faible, pas de remplacement membranaire | Énergie d'aération membranaire plus élevée et remplacement périodique des membranes |
| Aptitude à la réutilisation | Marginale — nécessite généralement une étape de polissage séparée | Élevée — l'effluent convient à de nombreux retours d'eau de procédé |
| Meilleur choix | Les plafonds DBO et MES du 40 CFR Part 430 sont respectés avec marge ; l'OPEX est prioritaire | Limites locales de la POTW strictes, terrain limité, ou futur objectif de réutilisation |
Pour la plupart des rejets indirects du sud-ouest du Michigan, le bioréacteur à membranes MBR intégré avec le module MBR série DF est le bon choix lorsque les limites locales de la KWRP sont strictes, que l'emprise au sol de l'usine est limitée ou qu'un projet de refermer la boucle vers la machine à papier est envisagé. L'option MBR offre aussi une marge de manœuvre pour l'avenir si la ville durcit ses limites locales ou si l'usine sollicite ensuite un permis de réutilisation d'eau de procédé. Les boues activées classiques restent la bonne réponse lorsque les plafonds DBO et MES du 40 CFR Part 430 sont respectés avec marge et que l'OPEX domine la discussion sur le CAPEX.
Liste de vérification de conformité avant rejet à l'égout de Kalamazoo
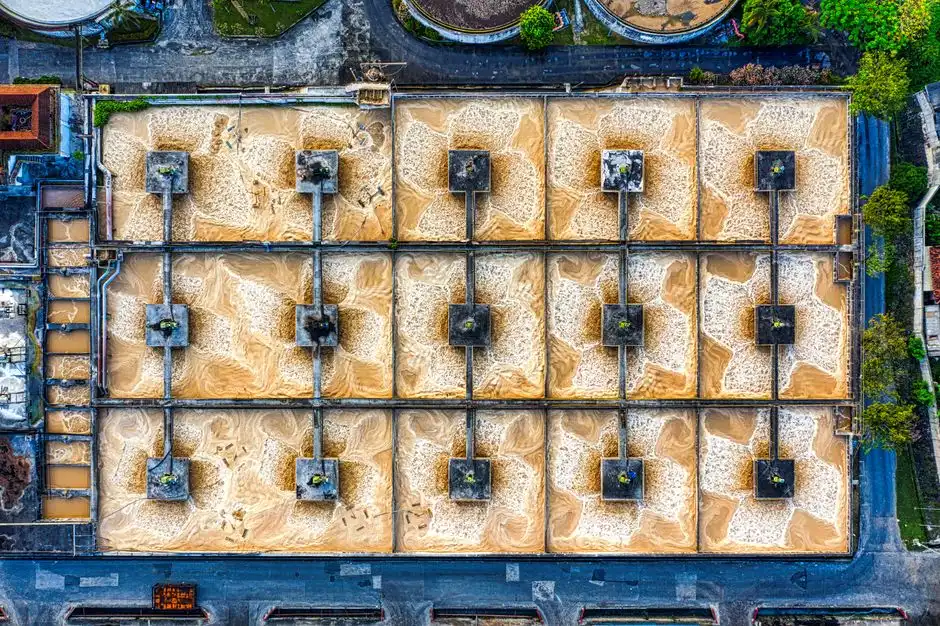
Parcourez cette liste avant le prochain rapport de rejet vers la POTW :
- Confirmez la bonne sous-catégorie du 40 CFR Part 430 (A à L) et rattachez les plafonds paramétriques aux tableaux en vigueur (EPA, 2026).
- Confirmez que les limites locales de la KWRP sont consignées et que vos plafonds internes sont calés sur le plus restrictif entre les exigences fédérales, locales et celles de l'EGLE du Michigan.
- Vérifiez l'échantillonnage composite pondéré sur 24 heures et toute exigence d'installation d'échantillonneur automatique selon l'ordonnance locale d'utilisation des égouts ; reliez l'échantillonneur à la skid de dosage automatique de réactifs HydropureWater et à la supervision pour la chaîne de conservation sur chaque événement.
- Confirmez que le pH est maintenu dans la bande de la POTW, typiquement 5,0 à 11,0, avec un dosage d'alcalinité sur les effluents acides de blanchiment.
- Confirmez l'existence d'un plan écrit de maîtrise des rejets accidentels et de confinement au niveau de la blanchisserie et des zones de stockage de produits chimiques ; c'est un constat fréquent lors des inspections de la KWRP.
- Confirmez la chaîne de notification de la KWRP en cas d'incident ou de bypass, y compris la notification orale sous 24 heures et le rapport écrit sous cinq jours, et entraînez-y les équipes d'exploitation.
- Protection du prétraitement en place : un dégrilleur rotatif mécanique GX dimensionné pour le débit horaire de pointe avec alarme de dérivation vers le poste de l'opérateur.
Questions fréquentes
Une usine de pâte et papier près de Kalamazoo doit-elle respecter à la fois le 40 CFR Part 430 et les limites locales de la KWRP ?
Oui. Une usine qui rejette à l'égout de Kalamazoo est un rejet indirect selon les définitions de l'EPA : elle est donc tenue aux plafonds du 40 CFR Part 430 et à l'ordonnance locale sur les égouts de la KWRP, sous la supervision de l'EGLE du Michigan pour la délégation de prétraitement (EPA, 2026). La règle de conception prudente consiste à se conformer au plus restrictif des trois.
Quel est le train de traitement des eaux usées standard pour une usine de pâte et papier en rejet indirect ?
Le train standard est un dégrillage rotatif, une égalisation (6 à 24 heures), une flottation à air dissous pour la récupération de fibres et de charges (80 à 95 % d'abattement des MES lorsqu'elle est associée à un conditionnement coagulant/polymère), puis un traitement biologique par boues activées, avec en option un étage anaérobie en amont et un polissage par oxydation avancée ou MBR pour les qualités blanchies (Hubbe et al., 2016).
Quand un MBR se justifie-t-il par rapport aux boues activées classiques pour une usine de la région de Kalamazoo ?
Un MBR est le bon choix lorsque les limites locales de la KWRP sont strictes, que l'emprise au sol est contrainte ou qu'une future boucle de réutilisation d'eau de procédé est planifiée ; les boues activées classiques se justifient lorsque les limites DBO et MES du 40 CFR Part 430 sont respectées avec marge et que la priorité est un OPEX faible (données terrain HydropureWater, 2026).