La double couche réglementaire que tout rejet indirect de la région de Pulaski doit franchir
Les usines de pâte et papier qui rejettent dans un réseau d'assainissement municipal de la région de Pulaski doivent composer avec deux textes empilés : les normes catégorielles de prétraitement de 40 CFR Part 430 (promulguées en 1974 et 1977, dernier amendement majeur en 1998) et les limites locales spécifiques au site, définies par la STEP conformément à 40 CFR 403.5(c). La filière 2026 standard est : récupération des fibres → décantation primaire → flottation à air dissous (FAD) → bassin tampon → traitement biologique (boues activées, bioréacteur à membranes ou anaérobie) → polissage AOX/couleur pour le kraft blanchi, avec déshydratation des boues sur filtre-presse à plateaux.
L'EPA a promulgué 40 CFR Part 430 en 1974 et 1977, l'a amendé en 1982 et 1986, puis a ajouté en 1998 l'amendement sur les polluants toxiques qui a intégré l'AOX, les composés organochlorés et la couleur dans les paramètres réglementés des sous-parties kraft blanchi et pâte dissolvante (d'après les Effluent Guidelines de l'EPA, 2026). Pour les rejets indirects, ces mêmes valeurs catégorielles transitent par le National Pretreatment Program du 40 CFR Part 403. Deux motifs d'application se superposent à ces valeurs catégorielles. Au sens de 40 CFR 403.3(p), le pass-through désigne un rejet qui sort de la STEP en quantités ou concentrations telles que, seul ou combiné à d'autres sources, il entraîne une violation du permis NPDES de la STEP. L'interference désigne un rejet qui perturbe les procédés de traitement ou de gestion des boues de la STEP, causant là encore une violation du permis ou des boues. Chaque motif donne à la STEP, seul, un pouvoir de sanction.
Environ la moitié des usines américaines de pâte et papier rejettent dans des STEP plutôt qu'en direct dans les eaux de surface (IWA Publishing, 1988), ce qui fait de la couche « limites locales » la contrainte réellement déterminante pour une part importante du parc industriel du sud-est des États-Unis. Les limites locales de la STEP, définies au titre de 40 CFR 403.5(c), peuvent être numériques ou narratives, peuvent inclure des bonnes pratiques d'exploitation et sont spécifiques au site : deux usines de comtés voisins peuvent ainsi devoir respecter des valeurs de rejet différentes pour le même polluant (d'après l'EPA, 2026). La comparaison avec la conformité prétraitement minière selon 40 CFR Part 437 est éclairante : la logique à deux couches est similaire, mais le profil de polluants — métaux plutôt qu'organochlorés — impose une filière très différente.
Quelle sous-partie de 40 CFR Part 430 s'applique à votre usine
40 CFR Part 430 est divisé en 12 sous-parties (A à L), chacune avec son propre jeu de paramètres ; tout rejet indirect doit identifier la sous-partie applicable avant tout dimensionnement (d'après les Effluent Guidelines de l'EPA, 2026). Le choix de la sous-partie fixe l'enveloppe de paramètres ; une mauvaise sous-partie entraîne de mauvaises valeurs catégorielles et de mauvaises technologies de polissage.
| Sous-partie | Type d'usine | Polluants dominants |
|---|---|---|
| A | Sulfite dissolvant (nitration, viscose, cellophane, acétate) | AOX, couleur, DBO élevée, organiques récalcitrants |
| B | Kraft et soude papergrade blanchis (pâte marchande, carton, papier tissue, papier fin) | AOX, couleur, composés organochlorés, DBO élevée |
| C | Kraft non blanchi, NSSC à récupération croisée, combiné kraft non blanchi + semi-chimique | MES, DBO, AOX faible |
| D | Sulfite papergrade (blow pit, lavage tambour sous vide/pression) | DBO, MES, résiduels de sulfite |
| E | Semi-chimique (base ammoniacale ou sodique) | DBO élevée, DCO, résiduels sodium/ammoniac |
| F | Pâte mécanique, TMP, CTMP, chimico-mécanique, papier journal, papier fin | MES élevées, huiles et graisses, DBO, AOX faible |
| G | Usines de pâte chimique non-boisière | DBO, DCO, couleur, entartrage siliceux |
| H | Usines de désencrage (papier fin, tissue, journal) | MES élevées, encres, charges, huiles et graisses, DBO |
| I/J/K/L | Carton, tissue, produits moulés, papier de construction, papiers fins et légers à partir de pâte achetée, tissue/filtre/non-tissé/carton non intégrés | MES élevées, charges, huiles et graisses, DBO |
La sous-partie B (kraft dissolvant) porte généralement les limites d'AOX et de couleur les plus strictes, car la pâte dissolvante consomme plus de dioxyde de chlore à la séquence de blanchiment (d'après l'EPA, 2026). Les opérations de recyclage et de désencrage relevant des sous-parties J, K et L présentent le profil inverse : MES, encres, charges, huiles et graisses et DBO dominent le dimensionnement plutôt que l'AOX. Le kraft non blanchi et la récupération croisée NSSC (sous-partie D) sont dominés par les MES et la DBO sans la charge AOX, ce qui retire l'étape de polissage de la filière. L'amendement de 1998 sur les polluants toxiques explique pourquoi l'AOX et la couleur sont désormais des paramètres réglementés dans les sous-parties blanchies et pourquoi ces usines doivent ajouter une étape de polissage plutôt que de s'appuyer sur le seul traitement biologique. Vérifiez votre sous-partie dans les effluent guidelines Pulp, Paper and Paperboard de l'EPA avant tout dimensionnement.
Enveloppe de l'affluent brut par sous-catégorie
Les eaux usées brutes de pâte et papier sont très variables, mais l'enveloppe de paramètres est bien documentée. Les usines qui comparent leur propre affluent aux plages industrielles typiques détectent les écarts de conception avant que la STEP ne le fasse. Les volumes importants — jusqu'à 70 m³ d'eaux usées par tonne métrique de papier produit — sont courants, selon la matière première, le produit fini et le niveau de réutilisation interne (Rintala et Puhakka, 1994, cité S4).
| Paramètre | Kraft non blanchi / NSSC | Kraft blanchi / sulfite dissolvant | Désencrage / fibres recyclées | Pâte mécanique / TMP |
|---|---|---|---|---|
| Débit, m³/tonne de produit | 20–50 | 40–70 | 15–40 | 25–60 |
| DBO₅, mg/L | 200–450 | 300–600 | 400–900 | 250–500 |
| DCO, mg/L | 600–1 500 | 800–2 000 | 1 000–2 500 | 700–1 800 |
| MES, mg/L | 300–800 | 200–500 | 800–2 500 | 500–1 500 |
| AOX, mg/L | <5 | 5–40 (historique) ; 0,5–5 (ECF moderne) | <2 | <2 |
| Couleur, Pt-Co | 300–800 | 1 000–3 000 | 200–600 | 200–500 |
| Rapport DBO/DCO | 0,30–0,40 | 0,25–0,40 | 0,35–0,50 | 0,30–0,45 |
Le rapport DBO/DCO représente la fraction biodégradable (McCubbin et Folke, 1993, cité S4) et détermine directement si l'étape biologique nécessite un prétraitement anaérobie. Les procédés de cuisson chimique génèrent plus de 40 % d'organiques peu biodégradables au sein de la matière organique totale de l'effluent (Dahlman et al., 1995, cité S4), ce qui rend le bassin tampon suivi du polissage biologique obligatoire, et non optionnel. La teneur en AOX est globalement proportionnelle à la consommation de chlore au blanchiment (Savant et al., 2006, cité S4), et l'industrie a réduit ses rejets d'AOX de plus de 80 % depuis 1990 (Friere et al., 2003, cité S4) — ce qui définit la référence pour une usine historique. Pour des repères municipaux comparables, voir le benchmark conformité des eaux usées industrielles en Caroline du Sud.
La filière de traitement en six étapes pour le rejet 2026 au réseau
La filière pour un rejet indirect est une séquence d'opérations unitaires, chacune justifiée par la fraction de polluants qu'elle élimine. Sauter une étape se traduit presque toujours, plus tard, par une violation côté STEP ou par un système biologique incapable de tenir la charge (d'après les Effluent Guidelines de l'EPA, 2026).
- Récupération des fibres et save-all. La logique en boucle rénale renvoie l'eau propre vers l'usine avant que les eaux usées n'atteignent le DAF. Les save-alls par filtration et les opérations en boucle rénale réduisent la charge polluante et le volume d'effluent envoyé en sortie vers les stations de traitement (revue Hubbe, cité S4).
- Décantation primaire. Élimination des solides grossiers par décantation classique ou lamellaire. Prend en charge la fraction décantable des MES et les huiles et graisses libres.
- Flottation à air dissous (FAD). Les fractions colloïdales et de fibres fines ne décantent pas bien, c'est pourquoi un système de flottation à air dissous série ZSQ pour service pâte et papier constitue le décanteur primaire par défaut. La série ZSQ est proposée en 13 modèles standards couvrant 4–300 m³/h, avec des charges hydrauliques de 15–25 m³/m²·h typiques en service papetier (données terrain HydropureWater, 2026).
- Bassin tampon et contrôle du pH. Le rejet brut d'usine est très variable ; les bassins tampon et un système de dosage automatisé par automate pour coagulants et ajustement du pH sont nécessaires pour maintenir les performances sous charge variable.
- Traitement biologique. Trois options dominent. Les boues activées restent la valeur sûre dans la plupart des usines américaines. Un système intégré de bioréacteur à membranes à membranes PVDF immergées est la solution par défaut lorsque l'emprise au sol est contrainte ou que l'objectif de polissage MES se situe sous 10 mg/L. Les réacteurs anaérobies (UASB ou IC) conviennent aux effluents à DBO élevée des opérations de pâte dissolvante ou NSSC et peuvent compenser la puissance d'aération.
- Polissage AOX / couleur (sous-parties kraft blanchi et pâte dissolvante uniquement). L'oxydation Fenton, l'ozone ou une filière membranaire de polissage ciblent le résidu que le traitement biologique ne peut pas minéraliser (revue Hubbe, cité S4).
Les boues issues de la filière sont déshydratées sur un filtre-presse à plateaux ; une siccité supérieure à 30 % est atteignable avec conditionnement à la chaux ou au polymère (données terrain HydropureWater, 2026), ce qui réduit directement le coût d'évacuation des boues.
Matrice sous-catégorie / filière de traitement
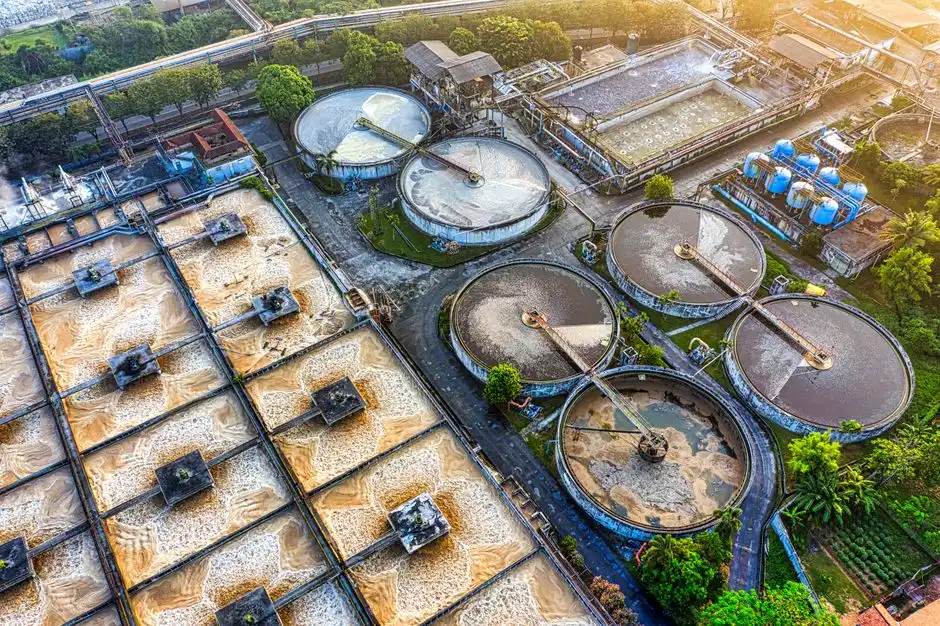
La complexité de la filière évolue avec la sous-catégorie. La matrice ci-dessous relie le type d'usine aux opérations unitaires réellement nécessaires, ce qui permet d'établir un budget sans relire l'intégralité du texte réglementaire.
| Sous-catégorie | Récupération fibres | Décantation primaire | FAD | Bassin tampon + pH | Biologique | Polissage AOX / couleur |
|---|---|---|---|---|---|---|
| Kraft non blanchi carton couché (sous-partie C) | Oui | Oui | Oui | Optionnel | Boues activées | Non |
| Pâte marchande kraft blanchi (sous-partie B) | Oui | Oui | Oui | Oui | Anaérobie + aérobie, ou MBR | Oui (Fenton / ozone) |
| Kraft dissolvant (sous-partie A) | Oui | Oui | Oui | Oui | Anaérobie + aérobie + MBR | Oui (le plus agressif) |
| Désencrage / fibres recyclées (sous-parties H, J, K, L) | Oui | Oui | Oui (encres, charges, huiles et graisses) | Oui | Boues activées ; MBR si objectif MES < 10 mg/L | Non (AOX faible) |
| Semi-chimique NSSC (sous-partie E) | Oui | Oui | Oui | Oui | Anaérobie (UASB / IC) en tête favorisé | Non |
| Pâte mécanique / TMP / journal (sous-partie F) | Optionnel | Oui | Oui (conception FAD en tête) | Oui | Boues activées | Non |
Pour les usines équipées d'un MBR, le choix du module MBR doit suivre l'objectif de flux biologique ; un module de bioréacteur à membranes se spécifie une fois la filière amont fixée, et non avant.
Limites locales de la STEP et limites catégorielles fédérales : où siège la véritable pression
Les limites locales sont des valeurs de rejet, numériques ou narratives, spécifiques à la STEP, appliquées au point de rejet de l'industriel — au point de raccordement au réseau de collecte de la STEP (d'après l'EPA, 2026). Elles ne constituent pas une valeur fédérale uniforme. Le permis NPDES propre de la STEP est le document de référence, et non la norme catégorielle fédérale ; l'EPA peut faire appliquer des limites locales approuvées en tant que normes de prétraitement, ce qui donne à la couche « raccordement au réseau » sa véritable force (d'après l'EPA, 2026).
| Polluant | Plage 40 CFR Part 430 typique (mg/L) | Limite locale STEP typique (mg/L) | Motif côté STEP |
|---|---|---|---|
| Zinc | 0,5–4,0 (selon sous-partie) | 0,5–2,0 | Perturbe la biomasse du biotraitement |
| Cuivre | 0,5–3,0 | 0,5–1,5 | Perturbe la biomasse du biotraitement |
| Sulfures (exprimés en S) | Pas toujours chiffré | 0,5–5,0 | Dégagement de H₂S dans le réseau, odeurs, corrosion |
| Température | Pas de limite uniforme | ≤ 40 °C (95 °F) au raccordement | Déséquilibre la biologie des bassins, tue les nitrifiants |
| Huiles et graisses | ≤ 50 (BPT) | ≤ 50–100 (souvent ≤ 25) | Charges ponctuelles en tête de station, mousse, écumes |
| AOX | ≤ 0,5–2,5 (sous-parties blanchies) | Souvent ≤ 1,0 ; parfois narratif | Toxicité de l'effluent de la STEP, devenir des poissons |
Les bonnes pratiques d'exploitation, la fréquence d'échantillonnage et l'auto-surveillance sont couramment imposées comme conditions d'acceptation du rejet et doivent être lues en parallèle de la limite chiffrée (d'après l'EPA, 2026). Les six polluants ci-dessus sont ceux pour lesquels la STEP serre la vis plus que le niveau catégoriel fédéral ; le reste de l'enveloppe de paramètres est normalement défini par la Part 430. Une logique comparable pour les rejets indirects est exposée dans conformité prétraitement minière selon 40 CFR Part 437 pour le versant métaux du même cadre.
Esquisse de dimensionnement pour une usine de taille moyenne dans la région de Pulaski
En prenant 70 m³ d'eaux usées par tonne métrique de papier comme base volumétrique de départ (Rintala et Puhakka, 1994, cité S4) et une hypothèse de travail de 200–500 tonnes/jour de production, une usine de taille moyenne de la région de Pulaski envoie au raccordement au réseau environ 600–1 500 m³/jour (25–60 m³/h) d'effluents combinés.
- Choix du FAD. À 15–25 m³/m²·h de charge hydraulique (données terrain HydropureWater, 2026), un débit de 50 m³/h nécessite environ 2–3,5 m² de surface effective de FAD, ce qui entre dans les modèles compacts de la série ZSQ. La série ZSQ, en 13 modèles, couvre 4–300 m³/h ; une usine de taille moyenne choisit donc dans la partie basse-moyenne du catalogue, et non en haut de la plage.
- Choix du MBR. Les membranes MBR PVDF immergées en service pâte et papier durent généralement 5–8 ans avec des protocoles de nettoyage chimique et de relaxation adaptés (données terrain HydropureWater, 2026). Une AOX, une couleur et un entartrage calcique élevés raccourcissent la durée de vie ; un contrôle régulier des MLSS et des nettoyages de récupération périodiques la prolongent. Intégrez le remplacement des membranes comme une ligne OPEX provisionnelle à 5 ans — et non comme une surprise.
- Déshydratation des boues. Un filtre-presse à plateaux pour la déshydratation des boues avec conditionnement à la chaux ou au polymère atteint régulièrement plus de 30 % de siccité (données terrain HydropureWater, 2026), avec un lien direct vers le coût d'évacuation à la tonne sèche. Le choix du filtre-presse doit suivre la conception de la filière amont, car le volume de boues dépend de la chimie, et non du filtre-presse. Voir le guide processus de traitement des boues d'épuration municipales pour la logique de déshydratation côté STEP.
La même filière qui permet à une usine de rester sous le plafond de la STEP produit une eau suffisamment propre pour le lavage de pâte écrue ou les eaux de douche — un point de planification qui a fait évoluer les budgets d'investissement de plusieurs opérations du sud-est depuis 2024 (d'après ACS ES&T Engineering, 2021, cité S3).
Questions fréquentes
Que change concrètement l'amendement de 1998 sur les polluants toxiques pour les usines de kraft blanchi ?
L'amendement de 1998 au 40 CFR Part 430 a ajouté l'AOX, les composés organochlorés et la couleur comme polluants toxiques réglementés pour les sous-parties kraft blanchi et pâte dissolvante (d'après l'EPA, 2026). Pour une usine de kraft blanchi, la conséquence pratique est l'obligation d'une étape de polissage — Fenton, ozone ou membranaire — en aval du traitement biologique, car les boues activées conventionnelles ne peuvent pas minéraliser l'AOX et la couleur résiduels jusqu'à la valeur catégorielle. Choisissez la technologie de polissage avant de dimensionner le réacteur biologique, et non après.
Une usine doit-elle rester en rejet indirect (STEP) ou passer en rejet direct sous permis NPDES ?
Environ la moitié des usines américaines de pâte et papier rejettent directement dans les eaux de surface, et l'autre moitié dans des STEP (IWA Publishing, 1988). La décision relève rarement d'une préférence technique : elle dépend généralement de la capacité de la STEP locale, du coût d'évacuation et de la capacité de l'usine à respecter les limites locales spécifiques sans étendre sa filière. Si les limites locales sont inatteignables, un rejet direct sous NPDES avec traitement biologique complet suivi d'un traitement tertiaire constitue l'option de repli.
Combien de temps durent les membranes MBR en pâte et papier ?
Les membranes MBR PVDF immergées en service pâte et papier durent généralement 5–8 ans avec des protocoles de nettoyage chimique et de relaxation adaptés (données terrain HydropureWater, 2026). Une AOX, une couleur et un entartrage calcique élevés raccourcissent la durée de vie des membranes ; un contrôle régulier des MLSS et des nettoyages de récupération périodiques la prolongent. Provisionnez le remplacement des membranes comme une ligne OPEX à 5 ans, et non comme une surprise en année 7.
Quelle est la bonne charge hydraulique pour un FAD sur des eaux usées de pâte et papier ?
Le service FAD en papeterie fonctionne à 15–25 m³/m²·h de charge hydraulique sur les unités série ZSQ, avec 13 modèles standards couvrant 4–300 m³/h (données terrain HydropureWater, 2026). À 50 m³/h, cela représente 2–3,5 m² de surface effective — bien dans le catalogue des modèles compacts. Adaptez la dose de polymère et la taille des bulles à la fraction colloïdale, et non aux MES brutes.
Comment le pass-through est-il défini et pourquoi est-il important ?
Le pass-through désigne un rejet qui sort de la STEP en quantités ou concentrations telles que, seul ou conjugué à d'autres sources, il provoque une violation du permis NPDES de la STEP (40 CFR 403.3(p)). L'interference est le motif parallèle, distinct, qui permet à la STEP d'agir contre une usine qui perturbe le traitement, la gestion des boues ou leur élimination. Chacun constitue un fondement d'application indépendant — concevez la filière pour que les deux échouent en sécurité ensemble.