Solutions de raréfaction de l'eau industrielle déployables en usine
Les solutions de raréfaction de l'eau industrielle associent réduction des prélèvements, réutilisation des eaux usées, recyclage en boucle fermée et valorisation des ressources, afin de maintenir la production lorsque l'eau douce se fait rare. Les programmes typiques diminuent la consommation d'eau douce de 30–70 % selon le secteur ; les chaînes en boucle fermée atteignent souvent 80–95 % de réduction des prélèvements lorsque les objectifs de qualité sont tenus.
L'industrie prélève environ 22 % de l'eau douce mondiale, tandis que 2,7 milliards de personnes subissent une pénurie au moins un mois par an. La teinture textile consomme 200–300 L d'eau par kg de tissu. Les usines agroalimentaires nécessitent souvent 3–5 L d'eau par litre de produit. L'exploitation minière peut consommer 1–2,5 m³ par tonne de minerai. Les prélèvements industriels américains atteignent en moyenne 14,8 milliards de gallons par jour, dont 60 % environ provenant d'eau douce.
En période de pénurie, les usines subissent des coupures d'approvisionnement, des hausses du prix de l'eau de 20–50 % et un renforcement du contrôle des rejets. La Banque mondiale estime que la raréfaction pourrait réduire le PIB régional jusqu'à 6 % d'ici 2050. Le refroidissement à passage unique peut gaspiller environ 95 % de l'eau prélevée. Les fuites représentent couramment 10–30 % des pertes d'eau industrielle. Le couplage du traitement avec les stratégies de réduction de l'empreinte hydrique industrielle permet aux usines que nous dimensionnons de passer des slogans de sobriété à des économies mesurables en m³/j.
La pression réglementaire conforte la même orientation technique. La directive européenne sur les émissions industrielles et la loi chinoise sur la prévention et le contrôle de la pollution de l'eau imposent déjà des taux de réutilisation de 30–50 % dans certaines industries. Les Effluent Limitation Guidelines de l'EPA américaine maintiennent la DBO, les MES, les métaux et les nutriments sous des plafonds chiffrés. Les unités de fabrication de semi-conducteurs peuvent perdre 2–3 millions de gallons par an rien qu'en fuites. Les laiteries rejettent souvent 1–2 litres d'eaux usées par litre de lait traité, volumes qui peuvent devenir eau de refroidissement ou de lavage après traitement adapté. Les audits terrain menés avant chiffrage montrent en général les eaux de refroidissement et de lavage comme premiers candidats à la réutilisation, tandis que les flux chaudière et contact produit exigent un polissage plus poussé.
Quelles solutions durables réduisent le gaspillage d'eau industrielle ?
Les solutions durables de réduction du gaspillage d'eau industrielle débutent par un audit hydrique, puis classent les leviers Réduire, Réutiliser, Recycler et Valoriser par coût par mètre cube économisé. La réduction à la source est généralement la moins coûteuse. Réutilisation et recyclage suivent. La valorisation apporte un revenu lorsque les matières organiques, nutriments ou métaux sont assez concentrés pour être commercialisés.
Selon un cadre de gestion de l'eau industrielle 2025 aligné sur les pratiques de la Water Environment Federation, ces quatre piliers peuvent réduire la consommation d'eau industrielle de 30–70 % selon le secteur. La plupart des usines que nous dimensionnons en agroalimentaire, textile ou chimie démarrent dans la fourchette basse, jusqu'à installation des compteurs, des réparations de fuites et des améliorations de refroidissement.
Réduire les prélèvements. Le remplacement du refroidissement à passage unique par des refroidisseurs en boucle fermée peut diminuer la consommation d'eau de 40–60 %. Une aciérie allemande a réduit sa consommation de 50 % en installant des condenseurs à air sur ses hauts-fourneaux. La détection acoustique des fuites évite 10–30 % de pertes sur les prélèvements ; une usine agroalimentaire californienne a économisé 1,2 million de gallons par an. Le nettoyage et l'usinage à sec retirent totalement l'eau de certaines étapes de procédé.
Réutiliser les flux non potables. L'effluent traité peut alimenter l'appoint des tours de refroidissement, le lavage des équipements et l'irrigation. Un prétraitement par FAD pour le prétraitement des eaux usées industrielles suivi de systèmes BRM pour la réutilisation d'eau constitue une voie courante. Une brasserie néerlandaise réutilise 90 % de ses eaux usées pour le rinçage des bouteilles et le refroidissement après BRM et osmose inverse. Un atelier indien de teinture textile a réduit de 65 % ses prélèvements d'eau douce en rinçant avec de l'effluent traité.
Recycler en boucle fermée. L'osmose inverse récupère 75–95 % de l'alimentation sous forme de perméat pour l'alimentation de chaudière ou les usages haute pureté, selon la salinité de l'eau d'entrée et la récupération d'énergie. L'échange d'ions élimine la dureté et la silice pour le refroidissement et la vapeur. L'électrodéionisation produit de l'eau haute pureté sans régénérant chimique lors du polissage du perméat d'OI.
Valoriser les eaux usées. La digestion anaérobie des matières organiques agroalimentaires peut couvrir 20–40 % des besoins énergétiques de l'usine via le biogaz. Une usine de pommes de terre de l'Idaho récupère environ une tonne de struvite fertilisante par jour. Les systèmes électrochimiques récupèrent le cuivre, le nickel ou le zinc avec des rendements de 90–99 % lorsque les concentrations métalliques justifient la chaîne.
Technologies avancées de réutilisation et de traitement de l'eau industrielle
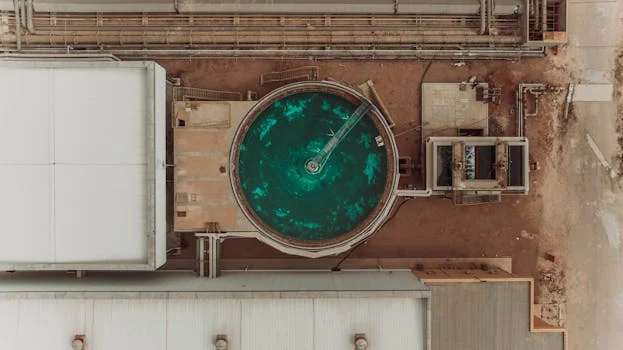
Le choix technologique pour la réutilisation industrielle dépend de la qualité de l'eau d'entrée, du cahier des charges de réutilisation et du coût sur le cycle de vie, et non d'une opération unitaire isolée. Le tableau ci-dessous reprend les plages de performance utilisées en présélection pour le BRM, l'OI, la FAD, la décantation packagée et la désinfection au ClO₂.
| Technologie | Caractéristiques principales | Applications typiques | Indicateurs de performance | Limites |
|---|---|---|---|---|
| Bioréacteur à membranes (BRM) |
|
|
|
|
| Osmose inverse (OI) |
|
|
|
|
| Flottation à air dissous (FAD) |
|
|
|
|
| Purification intégrée de l'eau (série JY) |
|
|
|
|
| Générateurs de dioxyde de chlore (ClO₂) |
|
|
|
|
Chaîne type eaux usées vers réutilisation (usine agroalimentaire, appoint refroidissement). Un dégrillage à 1–5 mm retire les solides grossiers. La FAD pour le prétraitement des eaux usées industrielles ramène ensuite FOG et MES sous 50 mg/L. Une étape BRM abaisse la DBO sous 5 mg/L et les MES sous 1 mg/L. L'OI industrielle pour eau ultra-pure polit les sels dissous jusqu'à un TDS inférieur à 10 mg/L lorsque l'usage le requiert. Les générateurs de ClO₂ pour la désinfection de l'eau finalisent le contrôle microbiologique vers 0 UFC/100 mL avant stockage. Pour une usine de 100 m³/h, cette configuration réduit souvent le prélèvement d'eau douce d'environ 90 % avec un retour sur investissement de 3–5 ans lorsque les tarifs locaux d'eau et de rejet sont intermédiaires.
Quelles chaînes de traitement permettent la réutilisation en haute pureté ?
Les chaînes de réutilisation haute pureté industrielles placent presque toujours l'élimination des solides et des matières organiques en amont de l'OI, afin que les membranes voient un SDI stable et peu de FOG. L'OI convient lorsque l'usage aval exige un TDS inférieur à environ 10 mg/L, un contrôle de la silice pour chaudières ou une eau de rinçage pour l'électronique. Elle ne doit pas être la première opération sur un effluent agroalimentaire brut encore chargé en FOG et MES : FAD et BRM se placent en amont. L'évacuation de la saumure, la dose d'antiscalant et la récupération fixée entre 75 % et 95 % déterminent la rentabilité de l'OI sur un site donné.
Mise en œuvre de boucles fermées d'eau en production industrielle
Les systèmes en boucle fermée traitent et recyclent les eaux usées au sein du même site, réduisant les prélèvements d'eau douce de 80–95 % lorsque les seuils de qualité sont tenus. La conception part du cahier des charges de réutilisation, puis remonte vers l'élimination des contaminants et le contrôle chimique. Pour le détail d'implantation, voir notre guide sur la conception de boucles fermées d'eau.
Seuils de qualité d'eau réellement dimensionnés en usine. Les tours de refroidissement exigent couramment des MES inférieures à 10 mg/L et une dureté inférieure à 50 mg/L en CaCO₃. L'eau d'alimentation de chaudière demande souvent un TDS inférieur à 1 mg/L et une silice inférieure à 0,02 mg/L. L'eau de rinçage semi-conducteurs peut imposer moins de 10 particules/mL au-dessus de 0,1 μm. À défaut d'atteindre ces seuils, l'entartrage ou les défauts produit annulent les économies d'eau.
Faire correspondre contaminants et opérations unitaires.
| Type de contaminant | Exemples de secteurs | Technologies de traitement |
|---|---|---|
| Matières en suspension (MES) | Pâte et papier, agroalimentaire | FAD, décantation, filtration |
| Matières organiques dissoutes (DBO/DCO) | Textile, pharmaceutique | BRM, boues activées, oxydation avancée |
| Sels dissous (TDS) | Chimie, mines | OI, échange d'ions, électrodialyse |
| Métaux lourds | Traitement de surface, électronique | Précipitation chimique, échange d'ions, récupération électrochimique |
| Micro-organismes | Agroalimentaire, santé | UV, ClO₂, ozone, filtration membranaire |
Le dosage automatisé de coagulant a réduit de 30 % la consommation de réactifs dans une usine textile bangladaise, soit environ 50 000 $ d'économie annuelle. Une laiterie du Wisconsin a porté la récupération d'OI de 75 % à 90 % grâce à un meilleur contrôle d'antiscalant. Une brasserie belge combinant FAD, BRM et OI a réutilisé 95 % de ses eaux usées et réduit de 1,5 million de m³ par an ses prélèvements d'eau douce, avec environ 200 000 $ de frais de rejet en moins. Un atelier de teinture turc traitant 1 200 m³/j à 85 % de réutilisation a amorti l'investissement en quatre ans. Une usine de traitement de surface mexicaine a récupéré 99 % du nickel et réduit sa consommation d'eau de 90 %, économisant environ 150 000 $ par an en eau et réactifs.
Repères de coût pour les chaînes en boucle fermée. L'investissement atteint couramment 1 500–4 000 $ par m³/j de capacité selon la technologie et le secteur. Le coût d'exploitation se situe généralement entre 0,50 et 2,00 $ par m³ traité, couvrant énergie, réactifs, main-d'œuvre et maintenance. Le retour sur investissement s'étend typiquement sur 2–7 ans. Des économies d'eau douce de 80–95 % du prélèvement sont réalistes lorsque la qualité de réutilisation est tenue. Ces programmes passent à l'échelle lorsque les compteurs, les autorisations et les exutoires de saumure sont traités avant l'achat des équipements.
Mesurer le succès : bénéfices et ROI des programmes d'eau industrielle
Les projets industriels de réutilisation dégagent des retours sur les factures d'eau, les frais de rejet, le risque de non-conformité et la disponibilité des installations. Les données issues de plus de 50 installations industrielles soutiennent les fourchettes ci-dessous ; les tarifs locaux pèsent davantage sur les montants que les pourcentages.
Les boucles fermées réduisant le prélèvement d'eau douce de 80–95 % peuvent économiser 50 000–500 000 $ par an pour une usine de 100 m³/h lorsque l'eau coûte 1–5 $ par m³. Réutiliser 90 % des eaux usées peut diminuer les frais de rejet de 70–90 %, soit environ 20 000–200 000 $ par an sur de nombreux sites industriels. Le dosage et la réutilisation optimisés réduisent souvent la dépense en réactifs de 20–40 % (10 000–100 000 $ par an).
Les objectifs de rejet visés en conception incluent, là où ils s'appliquent, une DBO et des MES de type ELG EPA inférieures à 30 mg/L avec des métaux sous 1 mg/L, une DCO de type directive européenne IED inférieure à 125 mg/L avec azote sous 10 mg/L et phosphore sous 1 mg/L, et un seuil microbiologique de type OMS inférieur à 1 UFC/100 mL pour certains usages non potables. Les amendes pour non-conformité ont atteint 50 000 $ par jour dans des dossiers américains de chimie cités ; une usine du Texas a évité 2,4 millions de dollars de sanctions après mise en conformité avec les ELG.
Une unité de fabrication de semi-conducteurs de l'Arizona a maintenu sa production durant la sécheresse de 2022 en réutilisant 95 % de ses eaux usées. Une usine agroalimentaire californienne a réduit de 80 000 $ par an sa facture énergétique en réutilisant de l'eau traitée pour le refroidissement. Le retour sur investissement se situe souvent entre 3 et 5 ans en agroalimentaire, 4 à 6 ans dans le textile et 5 à 7 ans en chimie, avec des retours sur la durée de vie couramment de 3 à 5 fois le capital lorsque l'eau est rare. Pour les fourchettes de coût par poste, voir notre guide tarifaire 2025.
Liste de contrôle avant achat d'équipements.
- Instrumenter chaque flux majeur de prélèvement, procédé et rejet pendant 30–90 jours.
- Définir les seuils de qualité de réutilisation (MES, dureté, TDS, micro-organismes) avant de choisir les membranes.
- Décider des exutoires de saumure et de boues ; leur coût pèse souvent lourd dans l'économie de l'OI.
- Dimensionner la FAD ou la décantation sur les pics de FOG et MES, et non sur la journée moyenne.
- Budgéter les produits de nettoyage membranaire et les arrêts CIP tous les 3–6 mois pour un BRM.
- Confirmer les autorisations locales de réutilisation et de rejet avant de figer le taux de récupération.
- Modéliser le retour sur investissement avec vos tarifs réels d'eau et d'assainissement, et non des moyennes nationales.
À qui s'adresse cette page / qui chercher ailleurs / étape suivante
Cette page s'adresse aux ingénieurs d'usine, aux équipes EPC et aux responsables achats qui dimensionnent des chaînes de réutilisation ou de boucle fermée en industrie manufacturière, agroalimentaire, textile, chimie ou métallurgie. Cherchez ailleurs si vous avez besoin d'une station municipale d'eau potable ou d'une étude BAT complète sur les lixiviats PFAS en décharge, contexte d'alimentation et cadre réglementaire différents. Si vous disposez déjà du débit (m³/h), de la DCO/TDS d'entrée et de l'usage de réutilisation, transmettez ces données via notre formulaire de demande de devis afin que nous puissions esquisser un schéma de blocs FAD–BRM–OI par rapport à vos seuils.
Questions fréquentes
Comment les industries peuvent-elles réduire leur empreinte hydrique sans arrêter la production ?
Les industries réduisent leur empreinte hydrique en diminuant d'abord les prélèvements, puis en réutilisant les eaux usées traitées pour des usages non potables, en recyclant en boucle fermée et en valorisant énergie ou matières lorsque les concentrations le permettent. L'optimisation des procédés et la réparation des fuites libèrent souvent 10–30 % du prélèvement avant tout achat de membranes. BRM et OI permettent des taux de réutilisation élevés une fois solides et matières organiques maîtrisés. Combinées, ces étapes diminuent couramment la consommation d'eau industrielle de 30–70 % selon le secteur, sans réduire les volumes produits.
Quelles technologies sont les plus efficaces pour la réutilisation d'eau industrielle ?
La chaîne de réutilisation la plus efficace associe généralement FAD ou décantation pour FOG et MES, BRM pour atteindre une DBO sous 5 mg/L, OI lorsque le TDS doit passer sous environ 10 mg/L, et ClO₂ ou UV pour les résiduels microbiens. La récupération d'un BRM se situe souvent à 90–95 % du flux de l'étape biologique. La récupération d'OI de 75–95 % dépend de la salinité d'entrée et des dispositifs de récupération d'énergie. Plus de détail sur le choix membranaire dans notre article sur les technologies membranaires pour la réutilisation d'eau.
Quel retour sur investissement une usine manufacturière peut-elle attendre de la réutilisation ?
La plupart des projets manufacturiers de réutilisation sont amortis en 2–7 ans, souvent 3–5 ans en agroalimentaire et 4–6 ans dans le textile lorsque l'eau et les frais de rejet pèsent significativement. Une usine de 100 m³/h peut économiser 50 000–500 000 $ par an sur l'eau douce à 1–5 $ par m³ si le prélèvement chute de 80–95 %. Le coût d'exploitation se situe typiquement entre 0,50 et 2,00 $ par m³ traité. Des retours sur la durée de vie de 3 à 5 fois le capital apparaissent lorsque le risque de sécheresse et les frais d'assainissement restent élevés.
Comment la réglementation oriente-t-elle les projets industriels de réutilisation ?
La réglementation fixe des limites de rejet et, dans certaines régions, des taux minimaux de réutilisation qui imposent des mises à niveau de traitement. Les Effluent Limitation Guidelines de l'EPA peuvent limiter DBO, MES et métaux, avec des amendes citées jusqu'à 50 000 $ par jour en cas de non-conformité. La pratique de la directive européenne IED et la réglementation chinoise sur l'eau poussent à 30–50 % de réutilisation dans certaines industries et fixent des plafonds de DCO, azote et phosphore. La désinfection par générateurs de ClO₂ pour la désinfection de l'eau aide à respecter les critères microbiologiques de réutilisation lorsque résiduel et CT sont maîtrisés.
Équipements associés
Les produits HydropureWater suivants répondent aux enjeux d'eaux usées évoqués :
- Purification intégrée pour eau de procédé industrielle — consulter spécifications, plage de capacité et données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit en indiquant votre débit et les paramètres de pollution.