Ce qu'attendent les sites industriels d'une recirculation en boucle fermée
Un système d'eau en boucle fermée recircule l'eau de process traitée dans un réseau étanche du site : l'eau d'appoint couvre donc surtout les fuites et la dilatation. Les conceptions sérieuses maintiennent les pertes sous 2 % du volume de la boucle. Les ingénieurs dimensionnent le débit à partir de la charge thermique, choisissent des matériaux résistants à la corrosion, ajustent les résiduels d'inhibiteur et de biocide, et programment un CAPEX qui s'amortit souvent en 2 à 5 ans par rapport au refroidissement à passage unique.
Contrairement aux tours de refroidissement ouvertes qui perdent 30 à 50 % de l'eau circulée par évaporation et entraînement, les boucles fermées isolent l'eau de l'air ambiant. La filtration, le conditionnement chimique et l'échange thermique assurent la stabilité thermique et chimique sans purge continue. Les sites soumis à des contraintes de prélèvement ou à des limites de rejet adoptent cette architecture pour réduire le pompage dans le réseau municipal et simplifier les déclarations de rejets.
Boucle fermée ou boucle ouverte : différences clés
| Paramètre | Système en boucle fermée | Système en boucle ouverte |
|---|---|---|
| Pertes d'eau | < 2 % (fuites uniquement) | 30 à 50 % (évaporation + entraînement) |
| Risque de corrosion | Faible (chimie contrôlée) | Élevé (exposition à l'oxygène) |
| Conformité réglementaire | Simplifiée (pas d'autorisation de rejet) | Complexe (NPDES, limites locales) |
| Consommation d'énergie | Plus faible (pas de réchauffage de l'eau d'appoint) | Plus élevée (rendement de refroidissement par évaporation) |
Secteurs les plus concernés
Les activités exigeant une pureté stricte ou un transfert thermique performant tirent le meilleur parti de la recirculation étanche :
- Automobile : bancs d'essai moteurs et cabines de peinture maintiennent des températures stables et bloquent les contaminations. Les échangeurs à plaques de ces boucles atteignent souvent 98 % de récupération de chaleur au ΔT de design.
- Pharmaceutique : les boucles d'eau purifiée USP visent des limites microbiennes < 10 UFC/mL avec stérilisation UV et inhibiteurs sans nitrites.
- Agroalimentaire : pasteurisation et NEP (CIP) réutilisent des flux traités par filtration membranaire, avec des abattements de DBO proches de 95 % lorsque les matières en suspension sont contrôlées en amont.
- Semi-conducteurs : les boucles d'eau ultra-pure à 18,2 MΩ·cm reposent sur la déionisation et un polissage ZLD pour limiter l'entartrage par la silice.
Une architecture matérielle classique associe un circuit de recirculation principal à un traitement latéral et à une petite file d'eau d'appoint :
Schéma : composants d'une recirculation en boucle fermée
- Boucle principale : pompes → équipements de process → échangeur thermique → pompes
- Traitement latéral : filtration (5 à 10 microns) + injection de réactifs (inhibiteurs de corrosion, biocides)
- Eau d'appoint : osmose inverse / déionisation avec suivi de conductivité (< 50 µS/cm)
Comment fonctionne la recirculation en boucle fermée : composants et flux
La recirculation en boucle fermée fait circuler l'eau de process dans un réseau étanche, en limitant les rejets tout en maintenant la stabilité thermique et chimique. Les installations en boucle ouverte perdent souvent 2 à 5 % de leur eau chaque jour par évaporation et purge. Les boucles fermées visent une perte liquide proche de zéro, ce qui compte dans les bassins en stress hydrique et pour les sites engagés dans des objectifs de zéro rejet liquide (ZLD). Le matériel ci-dessous conditionne à la fois les performances énergétiques et la conservation de l'eau.
Composants principaux et leurs fonctions
| Composant | Fonction | Impact sur les performances |
|---|---|---|
| Échangeurs thermiques | Transférent la chaleur des équipements de process vers la boucle fermée sans contact direct entre fluides. | Les modèles à plaques atteignent un rendement d'échangeur de 90 à 95 % (contre 70 à 80 % pour les modèles à calandre), avec une réduction énergétique de 15 à 20 %. |
| Pompes de circulation | Maintiennent les débits (typiquement 2 à 4 m/s) pour éviter sédimentation et corrosion. | Les variateurs de fréquence réduisent la consommation énergétique de 30 à 50 % par rapport aux pompes à vitesse fixe. |
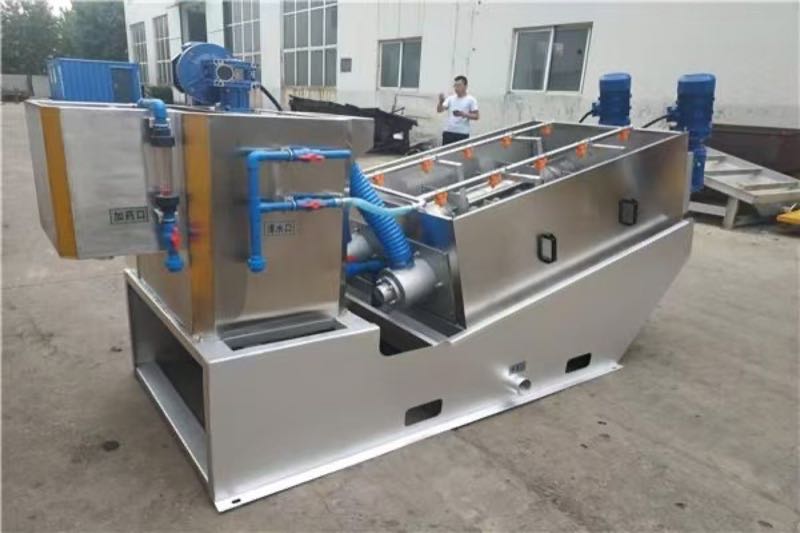
| Systèmes de filtration | Retirent les matières en suspension (5 à 50 µm) pour protéger échangeurs et tuyauteries. | Notre système de flottation à air dissous (FAD/DAF) atteint 95 % d'abattement des MES et prolonge la durée de vie des équipements de 25 %. |
| Unités de dosage de réactifs | Injectent des inhibiteurs de corrosion pour boucles fermées (nitrites, molybdates) et des biocides. | Les systèmes automatisés comme notre système automatique de dosage de réactifs maintiennent la concentration à ±5 % près et réduisent le gaspillage d'inhibiteur de 40 %. |
| Capteurs de surveillance | Mesurent en continu pH, conductivité, oxygène dissous et activité microbienne. | La détection précoce des dérives (par exemple pH < 7,5) évite des vitesses de corrosion dépassant 0,1 mm/an (norme NACE SP0169). |
Flux de process : du captage à la recirculation
- Traitement de l'eau d'appoint : l'eau brute passe par un adoucissement ou une osmose inverse pour éliminer la dureté (Ca²⁺, Mg²⁺) et les chlorures. Un système industriel d'osmose inverse (OI) réduit les TDS de 98 %, limitant l'entartrage dans les échangeurs.
- Conditionnement chimique : l'eau traitée entre dans la boucle, où des réactifs comme le ClO₂ issu d'un générateur de dioxyde de chlore (ClO₂) pour la désinfection contrôlent les micro-organismes et soutiennent le programme anticorrosion.
- Échange thermique : l'eau absorbe la chaleur des compresseurs, réacteurs ou moules, avec des élévations de température généralement limitées à 5 à 10 °C pour préserver la performance de l'échangeur.
- Filtration et recirculation : l'eau refroidie traverse des filtres latéraux avant retour. Cette filtration retire 90 % des particules > 10 µm et réduit l'usure des pompes.
- Surveillance continue : les alarmes sur conductivité > 1 500 µS/cm ou dérive de pH soutiennent la maintenance préventive de la boucle fermée.
Gains d'efficacité observés
Dans un dossier projet, un site automobile texan de 2023 a remplacé des échangeurs à calandre par des échangeurs à plaques et ajouté des variateurs de fréquence. Les coûts énergétiques ont baissé de 120 000 $ par an tandis que l'eau d'appoint chutait de 95 %. Un dosage précis a ramené la vitesse de corrosion à 0,05 mm/an et prolongé la durée de vie des tuyauteries en acier au carbone d'environ 10 ans vers plus de 20 ans sous chimie traitée.
La synergie entre composants s'inscrit aussi dans les cadres réglementaires tels que l'EPA 40 CFR Part 469 pour les eaux usées d'électrodéposition et l'ISO 14046 sur l'empreinte eau. Ces moteurs alimentent directement les gains en eau et en coûts décrits ci-dessous.
Comment les boucles fermées réduisent-elles la consommation d'eau industrielle ?
La recirculation en boucle fermée réduit la consommation d'eau industrielle en recyclant le même volume traité au lieu d'un appoint continu à passage unique. Une comparaison industrielle citée par le Département de l'Énergie américain dans la documentation d'usine rapporte une consommation d'eau réduite de 90 à 95 % par rapport aux systèmes traditionnels à passage unique lorsque les boucles restent étanches et le traitement latéral opérationnel. Un site automobile du Midwest y aurait ramené sa consommation annuelle de 45 millions de gallons à 2,3 millions de gallons, avec environ 280 000 $ d'économies sur les utilités.
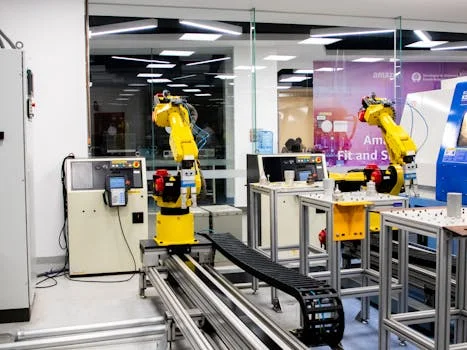
Selon le DOE/NAWI (juillet 2026), un appel d'offres de 12 millions de dollars finance des pilotes de réutilisation sur site pour eau de refroidissement, eau de process et de rinçage, et effluents d'eaux usées dans l'automobile, le semi-conducteur et l'agroalimentaire. Ces signaux fédéraux confortent les programmes de recyclage déjà engagés au niveau des sites, avec des réductions à deux chiffres.
1. Plus de 90 % d'économies d'eau grâce au recyclage industriel
La recirculation étanche minimise le captage d'eau neuve en réutilisant en continu l'eau traitée. Les sites implantés dans des bassins en stress hydrique subissent aussi des autorisations de prélèvement plus dures : les objectifs de réutilisation de l'eau de process s'alignent ainsi sur les coûts et la conformité. L'appoint ne couvre plus que les fuites, les échantillonnages et les purges contrôlées, et non les pertes par évaporation.
2. 30 % de coûts énergétiques en moins grâce au rendement des échangeurs
Une chimie de boucle stable préserve les surfaces d'échange thermique. Un dossier de site chimique de 2023 a montré une réduction de 32 % de l'énergie du groupe froid après passage à des échangeurs à plaques sur boucle fermée. L'entartrage en système ouvert peut réduire le rendement d'échange de 10 à 25 % : une eau fermée plus propre génère souvent des économies annuelles à six chiffres sur les charges thermiques élevées.
| Paramètre | Boucle ouverte | Boucle fermée | Économie |
|---|---|---|---|
| Pertes par évaporation | 1 à 3 % du débit | 0 % | Réduction de 100 % |
| Énergie de pompage (kWh/1 000 gal) | 0,8 à 1,2 | 0,5 à 0,7 | Réduction de 30 à 40 % |
| Rendement de l'échangeur | 60 à 80 % | 85 à 95 % | Gain de 15 à 25 % |
3. Consommation chimique réduite grâce aux inhibiteurs de corrosion
Les systèmes fermés nécessitent généralement 30 à 50 % de réactifs de traitement en moins que les boucles ouvertes, car débris aériens et algues restent à l'extérieur. Un site pharmaceutique du New Jersey a réduit ses dépenses chimiques annuelles de 120 000 $ après étanchéisation de la boucle et ciblage des inhibiteurs. Les programmes à base de nitrites ou de molybdates dosent souvent à 200 à 500 ppm, bien en dessous des 1 000 ppm et plus des tours ouvertes.
4. 40 % de coûts de maintenance en moins
Les boucles fermées éliminent le garnissage de tour, les séparateurs de gouttelettes et une grande partie de l'encrassement biologique. Un site agroalimentaire californien a rapporté une baisse de 42 % des heures de maintenance et environ 85 000 $ par an de main-d'œuvre en moins après remplacement d'une tour ouverte par une boucle fermée. Dans une chimie traitée, échangeurs et pompes tiennent souvent 15 à 20 ans, contre 8 à 12 ans en service ouvert.
5. Conformité réglementaire simplifiée
Lorsque l'eau de process reste sur site, les échantillonnages NPDES et la pression locale ZLD s'allègent. Un site de semi-conducteurs en Arizona a évité une amende de 1,2 million de dollars pour dépassement de la limite cuivre en contenant son eau de process dans une boucle étanche. Les sites sans effluent réduisent souvent leurs formalités de conformité de 60 à 80 %, ce qui compte pour l'électronique et la pharmacie soumis à des limites en métaux traces.
Étapes de conception d'une boucle fermée pour ingénieurs
Les ingénieurs dimensionnent la recirculation étanche à partir de la charge thermique, du choix d'alliage et de l'hydraulique de sécurité, avant l'achat des pompes et échangeurs. Le cadre ci-dessous couvre le calcul de débit, le contrôle de la corrosion, la redondance et les interfaces de rétrofit, avec des valeurs de terrain à présenter en revue de conception.
1. Calculs de débit et de pression
On part de la charge thermique. Pour les boucles de refroidissement de process :
Q = m × cp × ΔT
Avec :
Q = charge thermique (kW)
m = débit massique (kg/s)
cp = chaleur massique (4,18 kJ/kg·K pour l'eau)
ΔT = écart de température (°C)
Le tableau 1 compare les besoins en débit pour des process industriels courants :
| Procédé | ΔT typique (°C) | Débit (m³/h pour 100 kW) | Perte de charge (kPa/100 m) |
|---|---|---|---|
| Injection plastique | 5 à 7 | 17 à 24 | 15 à 25 |
| Usinage CNC | 8 à 12 | 10 à 15 | 20 à 35 |
| Trempe de traitement thermique | 15 à 25 | 5 à 8 | 30 à 50 |
Pour les échangeurs à plaques, on vise une approche de 3 à 5 °C (selon ASME PTC 12.5). Un surdimensionnement des pompes de 10 à 15 % couvre l'encrassement et l'extension, mais une marge excessive gaspille de l'énergie à charge partielle.
2. Choix des matériaux pour la résistance à la corrosion
Les boucles fermées exigent des alliages résistant à l'attaque localisée et à la corrosion induite microbiologiquement. Le tableau 2 classe les matériaux par coût de cycle de vie et compatibilité avec les inhibiteurs :
| Matériau | Vitesse de corrosion (mm/an)* | Compatibilité avec les inhibiteurs | Coût relatif (acier au carbone = 1) |
|---|---|---|---|
| Inox 316L | 0,01 à 0,05 | Excellente (nitrites, molybdates) | 3,2 |
| Cuivre-nickel (90/10) | 0,02 à 0,08 | Bonne (à base d'azoles) | 4,5 |
| Acier au carbone (traité) | 0,1 à 0,3 | Moyenne (pH 8,5 à 9,5 requis) | 1,0 |
| *Eau à 500 ppm de chlorures, pH 8,2, 40 °C (selon ASTM G31) | |||
Pour l'acier au carbone, on associe du nitrite (200 à 500 ppm) à du molybdate (50 à 100 ppm). Dans les boucles multimétal, ajouter 1 à 3 ppm de tolyltriazole pour les alliages cuivreux. Vérifier chaque semaine les résiduels d'inhibiteur et les maintenir à ±10 % de la dose initiale.
3. Redondance et conception de sécurité
Les circuits critiques demandent une capacité N+1 sur pompes et échangeurs :
- Parallélisme des pompes : installer deux pompes à 60 % du débit de design chacune, avec permutation menante/secours. Utiliser des variateurs pour se maintenir à 70 à 80 % du meilleur point de rendement.
- Bypass d'échangeur : prévoir un bipasse à 100 % avec vannes motorisées pour nettoyage en ligne. Un rétrofit de semi-conducteurs a réduit les arrêts non planifiés de 42 % sur 3 ans (Journal of Cleaner Production, 2022).
- Vases d'expansion : dimensionner pour 3 à 5 % de variation volumique par 10 °C d'écart. Les vases à membrane limitent l'entrée d'oxygène et peuvent réduire la corrosion jusqu'à 70 % (selon NACE SP0403-2013).
4. Intégration aux infrastructures existantes
Le rétrofit d'une recirculation étanche dans une usine existante demande des interfaces soignées :
- Équilibrage hydraulique : des vannes de contrôle indépendantes de la pression stabilisent le débit par branche. Un rétrofit automobile de 2023 a réduit l'énergie de pompage de 18 % en supprimant les surdébits.
- Compatibilité chimique : isoler les boucles antigel glycolées des eaux traitées aux nitrites par des échangeurs à double paroi pour éviter toute précipitation d'inhibiteur.
- Intégration des données : remonter débit, pression et conductivité vers la supervision SCADA. Les alarmes usuelles couvrent conductivité > 1 500 µS/cm, ΔP > 15 % aux échangeurs et appoint > 0,5 % du volume de boucle par jour.
Checklist d'ingénierie pour une boucle fermée
À utiliser sur 12 points avant la mise en service :
| Catégorie | Point à vérifier | Critère d'acceptation |
|---|---|---|
| Hydraulique | Validation de la courbe de pompe | Débit réel à ±5 % du design au point de service |
| Test de pression tuyauterie | 1,5 × pression de design pendant 2 heures (selon ASME B31.3) | |
| Purge d'air | Aucune poche d'air audible après 10 minutes de circulation | |
| Matériaux | Contrôle des soudures | 100 % visuel + 10 % radiographique (selon AWS D1.1) |
| Compatibilité des joints | Gonflement < 5 % en immersion 24 heures (selon ASTM F146) | |
| Position des coupons de corrosion | 3 coupons par boucle (entrée, sortie, zone stagnante) | |
| Contrôle-commande | Réglage des variateurs | Régulation de vitesse à ±1 % à 50 % de charge |
| Course de vanne | Ouverture/fermeture complète en 15 secondes | |
| Seuils d'alarme SCADA | Validés par mesures manuelles | |
| Chimie | Rinçage de prétraitement | MES < 10 ppm, fer < 2 ppm (selon SSPC-SP 12) |
| Dosage d'inhibiteur | ±5 % de la concentration cible après 24 heures | |
| Efficacité biocide | Adénosine triphosphate (ATP) < 100 RLU |
Quelle marge de débit faut-il prévoir sur les boucles UPW ?
Les boucles d'eau ultra-pure (UPW) pour l'extension d'unités de semi-conducteurs portent en général une marge hydraulique et pompe de 10 à 15 % au-dessus du service actuel, afin que les outils de rinçage et les chaînes de polissage puissent croître sans reprise immédiate de la tuyauterie. Cascadez le rejet de plus haute pureté vers des usages de grade inférieur seulement après que conductivité et silice aient respecté les limites à chaque étage. Un dossier d'un site électronique texan de 2024 a atteint 92 % de réutilisation en cascadant l'effluent traité de la boucle fermée vers des process moins critiques, et réduit la facture d'eau municipale de 1,2 M$ par an.
Maintenez la résistivité de l'UPW principale à 18,2 MΩ·cm à 25 °C et dimensionnez l'appoint osmose inverse / déionisation pour la demande de plus haute qualité en premier. La filtration latérale à 5 à 10 microns protège les lits de polissage et les échangeurs thermiques quand le parc d'outils s'étend. Documentez dès le premier dossier de conception les vannes d'extension et la surface d'échangeur de réserve pour que les installations d'outils ultérieures n'affament pas le débit.
Budgétiser les coûts d'une recirculation fermée industrielle
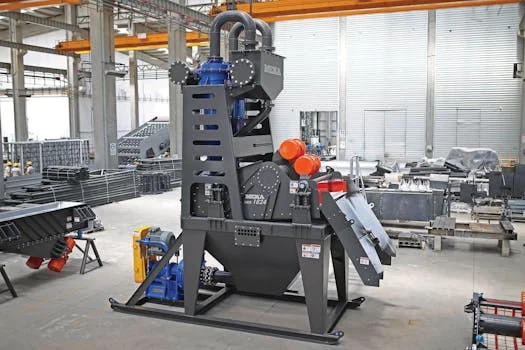
Le budget d'une recirculation étanche en site industriel dépend de la capacité, des alliages et de la profondeur de traitement. Le tableau compare des packages petits (50 m³/h) et grands (500 m³/h) en CAPEX, OPEX et délai de retour.
Décomposition des coûts : CAPEX contre OPEX
| Poste de coût | Petit système (50 m³/h) | Grand système (500 m³/h) | Remarques |
|---|---|---|---|
| CAPEX | |||
| Échangeurs thermiques (à plaques) | 15 000 à 30 000 $ | 80 000 à 150 000 $ | Inox pour la résistance à la corrosion ; rendement ≥ 90 % (normes ASME BPE) |
| Pompes (redondantes, vitesse variable) | 8 000 à 15 000 $ | 40 000 à 75 000 $ | Moteurs IE4 ; régulation de débit par variateur |
| Filtration (rétrolavage automatique) | 5 000 à 12 000 $ | 30 000 à 60 000 $ | Seuil de coupure 5 à 10 microns |
| Tuyauterie et vannerie (PVC/inox schedule 80) | 20 000 à 40 000 $ | 120 000 à 250 000 $ | Pression nominale : 150 à 300 psi |
| Contrôle-commande (API + IHM) | 10 000 à 20 000 $ | 50 000 à 100 000 $ | Supervision à distance ; intégration Modbus/Profibus |
| CAPEX total | 58 000 à 117 000 $ | 320 000 à 635 000 $ | |
| OPEX (annuel) | |||
| Réactifs de traitement d'eau | 3 000 à 6 000 $ | 15 000 à 30 000 $ | Inhibiteurs de corrosion pour boucles fermées (mélanges nitrites/molybdates) et biocides (isothiazolinones) |
| Énergie (pompes + échangeurs) | 5 000 à 10 000 $ | 30 000 à 60 000 $ | 0,5 à 1,2 kWh/m³ ; variateurs réduisant la consommation de 30 à 50 % |
| Maintenance (main-d'œuvre + pièces) | 4 000 à 8 000 $ | 20 000 à 40 000 $ | Inspections trimestrielles ; remplacement des joints tous les 2 à 3 ans |
| Eau d'appoint (évaporation/fuites) | 1 000 à 2 000 $ | 5 000 à 10 000 $ | 1 à 3 % du volume du système perdu par an |
| OPEX total (annuel) | 13 000 à 26 000 $ | 70 000 à 140 000 $ |
ROI et délai de retour
La recirculation étanche est en général amortie en 2 à 5 ans via les économies d'eau, de réactifs et d'énergie.
- Petit système (50 m³/h) : 25 000 à 50 000 $ d'économies annuelles face au refroidissement à passage unique, pour un retour sur 2 à 3 ans.
- Grand système (500 m³/h) : 150 000 à 300 000 $ d'économies annuelles, retour sur 3 à 5 ans selon les tarifs locaux.
Le rendement thermique des échangeurs (≥ 90 %) et le pompage à variateur sont les principaux postes. Dans les régions en stress hydrique, la hausse des tarifs municipaux et les aides à la réutilisation raccourcissent le délai. Pour le dimensionnement, utilisez le guide de dimensionnement des stations de traitement des eaux usées appliqué à votre profil de charge thermique et de débit.
Étude de cas : site automobile (300 m³/h)
Un équipementier du Midwest a réduit sa consommation d'eau de 95 % et ses coûts chimiques de 40 % après rétrofit en boucle fermée. Un CAPEX de 450 000 $ a été récupéré en 3,2 ans grâce à 140 000 $ d'économies annuelles.
Défis de traitement d'eau en boucle fermée et solutions
La recirculation étanche supprime le rejet mais concentre les contaminants, ce qui crée quatre risques en usine : corrosion, entartrage, micro-organismes et fuites. Un encrassement non traité peut réduire le rendement d'échangeur thermique jusqu'à 30 % (référence ASHRAE Standard 90.1) et augmenter les coûts de maintenance d'environ 40 % par an. Les tableaux ci-dessous récapitulent inhibiteurs, indices d'entartrage, biocides et méthodes de détection de fuites utilisés en service industriel.
1. Corrosion : l'ennemi silencieux du système
L'oxygène et les métaux dissous entraînent une corrosion supérieure à 5 mils par an dans les boucles fermées non traitées. Le tableau 1 compare les performances d'inhibiteurs :
| Type d'inhibiteur | Dosage (ppm) | Vitesse de corrosion (mpy) | Compatibilité |
|---|---|---|---|
| À base de nitrites | 500 à 1 000 | < 1,0 | Acier au carbone, cuivre |
| Molybdate | 100 à 300 | < 0,5 | Tous métaux |
| Azole (TTA/BTA) | 5 à 20 | < 0,3 | Alliages de cuivre |
Solution : maintenir les résiduels d'inhibiteur à ±5 % de la cible grâce au dosage automatisé. Sur les systèmes multimétal, 200 ppm de molybdate combinés à 10 ppm d'azole donnent souvent < 0,2 mpy lors d'essais de coupons ASTM G31-72.
2. Entartrage : l'ennemi du transfert thermique
L'entartrage par carbonate de calcium peut réduire le rendement d'un échangeur de 15 % par dépôt de 1/16" (DOE Industrial Technologies Program). Le tableau 2 présente les seuils d'entartrage :
| Paramètre | Risque d'entartrage (faible) | Risque d'entartrage (élevé) |
|---|---|---|
| Indice de saturation de Langelier (LSI) | < 0,5 | > 1,0 |
| Indice de stabilité de Ryznar (RSI) | 6,5 à 7,0 | < 5,5 |
| Dureté calcique (ppm en CaCO₃) | < 150 | > 300 |
Solution : les dispersants polyphosphates à 5 à 10 ppm aident pour LSI < 1,5, tandis qu'une injection d'acide maintient le pH vers 8,0 à 8,5 sur eau d'appoint dure. Un adoucissement en prétraitement est obligatoire sur les chaînes zéro rejet liquide (ZLD) lorsque la dureté dépasse 200 ppm.
3. Développement microbien : biofilm et risque légionelles
Les boucles entre 20 et 45 °C peuvent héberger Legionella pneumophila lorsque le contrôle biocide faiblit (CDC, 2022). Le tableau 3 compare l'efficacité des biocides :
| Biocide | Dosage (ppm) | Temps de contact (h) | Efficacité (réduction logarithmique) |
|---|---|---|---|
| Dioxyde de chlore | 0,3 à 0,8 | 1 à 2 | 6,0 |
| Isothiazolinone | 20 à 50 | 4 à 6 | 4,5 |
| DBNPA | 10 à 30 | 0,5 à 1 | 5,0 |
Solution : le dioxyde de chlore à environ 0,5 ppm résiduel avec 2 heures de contact vise une forte réduction logarithmique sur Legionella. Les premiers programmes internes citaient ASHRAE 188 ; la norme ANSI/ASHRAE Standard 188-2021 reste la référence actuelle pour la gestion du risque de légionellose dans les réseaux d'eau des bâtiments (ASHRAE, 2021). Alterner DBNPA à 30 ppm et isothiazolinone à 50 ppm sur les boucles chargées en matières organiques limite les résistances.
4. Fuites : défaillances de pression et de matériaux
Les fuites apparaissent souvent après des coups de bélier au-dessus de 100 psi ou sur des alliages incompatibles. Le tableau 4 liste les méthodes de détection :
| Méthode | Limite de détection (L/h) | Temps de réponse | Coût (USD) |
|---|---|---|---|
| Débitmètres à ultrasons | 0,5 | Temps réel | 5 000 à 15 000 |
| Test au colorant | 2,0 | 24 h | 500 à 2 000 |
| Test de chute de pression | 1,0 | 4 h | 3 000 à 8 000 |
Solution : alarme à ±5 psi et arrêt avant que les pertes ne s'aggravent. Une tuyauterie à double paroi avec détection interstitielle a réduit les défaillances de 80 % dans un dossier EPA de 2021.
Bonnes pratiques de maintenance
- Surveillance en temps réel : des sondes ORP/pH de classe ±0,1 % suivent le résiduel biocide et le risque d'entartrage.
- Audits trimestriels : retirer des coupons de corrosion (ASTM G4-01) et faire des panels chimiques (ASTM D1125-14) pour réajuster le traitement.
- Rinçages de réseau : rinçages annuels à grande vitesse, 3 à 5 ft/s, pour évacuer les solides déposés qui menacent la qualité de réutilisation.
Pour les sites associant boucles fermées et chaînes ZLD, le choix du prétraitement est traité dans le guide de sélection des équipements de traitement des eaux usées industrielles. Les boucles fermées bien gérées atteignent souvent 95 % de récupération d'eau et 15 ans de durée de vie lorsque les résiduels restent dans la cible.
Comment les boucles fermées servent-elles le refroidissement des data centers ?
Les boucles fermées et les refroidisseurs à circuit fermé servent le refroidissement des data centers en isolant la dissipation thermique IT des jets des tours ouvertes lorsque la qualité d'eau, le panache ou le contrôle des légionelles pèsent dans la conception. Selon l'EPA WRAP 2.0 (2026) américain, les priorités fédérales de réutilisation incluent explicitement l'accélération de la réutilisation de l'eau pour le refroidissement des data centers, aux côtés des semi-conducteurs et de l'automobile. Les sites qui exploitent encore des tours ouvertes pour la dissipation thermique peuvent conserver une boucle fermée primaire à glycol ou à eau traitée côté IT et traiter uniquement le circuit de tour pour la dureté et les micro-organismes.
La filtration latérale à 5 à 10 microns, les alarmes conductivité au-dessus de 1 500 µS/cm et le plan de gestion de l'eau ASHRAE 188-2021 s'appliquent dès que des équipements d'aérosolisation restent sur site. Choisissez les refroidisseurs à fluide en circuit fermé lorsque l'eau d'appoint est rare ou que les autorisations limitent la croissance des purges. Gardez les échangeurs à plaques en free cooling propres pour que les températures d'approche restent dans la bande 3 à 5 °C utilisée en service industriel à plaques.
Étude de cas : un site agroalimentaire économise 250 000 $/an grâce à la recirculation étanche
Un site agroalimentaire du Midwest produisant 120 000 tonnes de légumes surgelés par an fonctionnait en refroidissement à passage unique avec 1,2 million de gallons d'eau publique par jour, dont environ 90 % perdu par évaporation et purge. Après installation de la recirculation étanche, le site a atteint 80 % de réutilisation d'eau, réduit ses coûts chimiques de 40 %, éliminé les rejets d'eaux usées issus de cette boucle et maintenu le rendement d'échangeur au-dessus de 92 %.
Le rétrofit a utilisé un échangeur à plaques de 500 tonnes, un bassin tampon de 15 000 gallons et une filtration par poches de 5 microns. Un inhibiteur nitrite dosé à 800 ppm via un système automatisé a été injecté, tandis que la régulation de conductivité maintenait les cycles de concentration à 6,0. Le retour sur investissement est survenu en 22 mois pour 250 000 $ d'économies annuelles (180 000 $ d'eau et 70 000 $ de réactifs).
| Indicateur | Avant (passage unique) | Après (boucle fermée) | Amélioration |
|---|---|---|---|
| Consommation d'eau (gal/j) | 1 200 000 | 240 000 | Réduction de 80 % |
| Coûts chimiques ($/an) | 175 000 $ | 105 000 $ | Économie de 40 % |
| Consommation énergétique (kWh/tonne) | 18,5 | 14,2 | Gain de 23 % |
| Rejet d'eaux usées (gal/j) | 1 080 000 | 0 | Zéro rejet liquide |
Le développement microbien a imposé en cours de projet un basculement vers l'ozone à 0,5 ppm résiduel. Des détartrages et des relevés mensuels de pH, conductivité et résiduel d'inhibiteur ont stabilisé les performances. Pour le budget OPEX (réactifs, énergie, main-d'œuvre), voir la décomposition des coûts d'exploitation du traitement des eaux usées. Les doubles pompes, la filtration de secours et la surveillance en temps réel ont soutenu 99,9 % de disponibilité sur la boucle modernisée.
À qui s'adresse ce guide / qui doit chercher ailleurs / étape suivante
À qui s'adresse ce guide : ingénieurs de site, contractants EPC et responsables achats qui dimensionnent un refroidissement de process, une réutilisation NEP (CIP) ou une recirculation UPW avec charges thermiques et contraintes de rejet clairement établies.
Qui doit chercher ailleurs : les sites qui n'ont besoin que d'un refroidissement sans contact à passage unique, avec eau abondante et bon marché et sans limite de rejet, peuvent ne pas justifier le CAPEX d'une boucle fermée.
Checklist de sélection : (1) mesurer la charge thermique et le ΔT, (2) cartographier les métaux présents dans la boucle, (3) fixer les résiduels d'inhibiteur et de biocide, (4) dimensionner les pompes en N+1, (5) définir les alarmes de fuite et de conductivité, (6) chiffrer les tarifs d'eau et d'assainissement, (7) vérifier les règles locales de réutilisation et de ZLD.
HydropureWater peut examiner votre bilan d'eau et recommander des packages osmose inverse, dosage, FAD (DAF) ou ClO₂ adaptés au service de boucle lorsque vous partagez vos données de débit, température et chimie.
Questions fréquentes
Quel est le coût d'un système en boucle fermée pour un site de taille moyenne ?
La plupart des sites de taille moyenne à 50 à 200 GPM investissent environ 150 000 à 500 000 $ pour un package clés en main de recirculation étanche. Le CAPEX varie selon la métallurgie des échangeurs, la redondance des pompes et la profondeur d'automatisation. L'OPEX annuel d'une boucle de 50 m³/h se situe souvent vers 13 000 à 26 000 $ pour les réactifs, l'énergie, la maintenance et l'eau d'appoint. Comparez ces lignes à vos tarifs publics d'eau et d'assainissement avant de figer le périmètre fournisseur.
Que comprend un schéma de boucle fermée industrielle ?
Un schéma standard présente les pompes, échangeurs à plaques ou à calandre, un vase d'expansion, une filtration 5 à 20 microns, un adoucissement optionnel au-delà de 150 ppm de dureté, et un dosage de réactifs pour inhibiteurs et biocides. Les capteurs de pH, conductivité et débit ferment la boucle de régulation. Le calcul des capacités pour charges industrielles est décrit dans le guide de dimensionnement.
Comment évaluer les fournisseurs de boucles fermées ?
Notez les fournisseurs sur leur expérience de fabrication, la profondeur de leur programme inhibiteur et leur connaissance des rejets locaux, plutôt que sur le seul prix catalogue. Demandez des références en agroalimentaire, automobile ou semi-conducteurs correspondant à votre service. Confirmez qu'ils peuvent intervenir dans le cadre de l'EPA 40 CFR Part 403 (prétraitement) lorsqu'un drain subsiste. Un audit eau gratuit cartographiant charge thermique, métaux et qualité d'appoint est un premier filtre concret.
| Critère | Pourquoi c'est important |
|---|---|
| Expérience sectorielle | Rechercher au moins 5 ans en milieu industriel (agroalimentaire, automobile, etc.). |
| Maîtrise des réactifs | Le fournisseur doit proposer des inhibiteurs de corrosion pour boucles fermées (par exemple à base de nitrites pour les métaux ferreux). |
| Accompagnement réglementaire | Vérifier la connaissance des règles locales de rejet (par exemple EPA 40 CFR Part 403). |
À quelle fréquence entretenir une boucle fermée ?
Contrôlez chaque semaine l'alimentation en réactifs et maintenez le résiduel d'inhibiteur dans la plage fixée à la mise en service. Inspectez chaque mois pompes, vannes et capteurs pour fuites ou encrassement. Nettoyez les échangeurs chaque trimestre lorsque la perte de charge dépasse de plus de 10 % la référence propre. Rincez chaque année et lancez les panels de corrosion et d'entartrage en laboratoire selon ASTM D2331 pour garder des consignes de traitement honnêtes.
Quels exemples réels de boucles fermées en industrie ?
Le site agroalimentaire du Midwest cité plus haut a réduit sa consommation d'eau de 80 % sur la boucle refroidie et économisé 250 000 $ par an. Les boucles de cabines de peinture automobile recirculent souvent près de 98 % du débit lorsque les échangeurs restent propres. Les boucles d'eau purifiée pharmaceutique ajoutent de l'UV pour le contrôle microbien, et la récupération des bains de teinture textile peut récupérer environ 90 % de l'eau de process. Pour des shortlists d'équipements par secteur, voir le guide des équipements de traitement des eaux usées industrielles.