Pourquoi les boues d'extraction aurifère posent un problème différent des boues urbaines
L'industrie minière mondiale génère environ 10 milliards de tonnes de résidus par an, et la seule étape de traitement des minerais représente 60 à 79 % de l'empreinte environnementale de l'activité minière (MDPI Sustainability, 2024-12). Ce chiffre conditionne toute discussion sur les boues d'un site aurifère : la responsabilité ne porte pas sur le litre d'eau traitée, mais sur les milliers de tonnes de gâteau déshydraté à déplacer, stocker ou valoriser dans le cadre d'une autorisation de déchet dangereux ou d'économie circulaire. Deux événements servent de repères. Le complexe aurifère abandonné de Karamken, dans l'oblast de Magadan (Russie), a accumulé environ 340 000 tonnes de résidus avant que le bassin de stockage déborde et contamine la nappe et les écosystèmes environnants (MDPI Sustainability, 2024-12). En 2015, la rupture de la mine Gold King, près de Silverton (Colorado), a libéré près de 3 millions de gallons de drainage minier acide dans la rivière San Juan et entraîné une opération de dépollution multi-agences chiffrée à plusieurs centaines de millions de dollars (MDPI Sustainability, 2024-12). Dans les deux cas, les défaillances concernent simultanément les boues et l'eau, car ces deux flux sont couplés dans un circuit aurifère.
Les stations d'épuration urbaines fournissent un référentiel utile, et pour tout dire inconfortable. Dans le Cap-Oriental, les STEP n'éliminent que 34,7 à 86,6 % du Fe et affichent de très mauvais rendements sur Cu et Zn, avec 80 à 90 % des métaux en entrée transférés dans les boues (Water 2020, 12, 2746). Multipliez cette accumulation par les contaminants spécifiques d'un circuit aurifère — As provenant du minerai, CN⁻ résiduel issu de la lixiviation, Hg en provenance d'exploitations artisanales voisines, sans oublier Cu, Pb, Zn et Fe — et vous obtenez une boue qu'aucune filière de spécification urbaine ne peut traiter. La caractérisation CRETIB (Corrosivité, Réactivité, Explosivité, Toxicité, Inflammabilité, Infectiosité biologique) est la batterie d'essais normalisée qui sert à classer le gâteau obtenu en déchet dangereux, inerte ou candidat à une valorisation (MDPI Sustainability, 2024-12). Toute filière boue 2026 qui ne produit pas un gâteau conforme CRETIB n'est, par définition, conçue qu'à moitié.
Chaîne de procédés 2026 pour les boues d'eaux usées d'extraction aurifère
Une filière boue défendable en 2026 s'exécute en six étapes ordonnées. Sans ségrégation à la source, la chimie en aval devient incontrôlable ; sans destruction des cyanures, le gâteau échoue aux essais de toxicité ; sans épaississement, la presse ne ferme pas son cycle. La séquence ci-dessous peut être reportée telle quelle dans un PFD ou un P&ID sans interprétation supplémentaire.
- Ségrégation à la source. Isolez l'eau de procédé (As élevé, CN⁻ résiduel) des eaux de ruissellement et des eaux d'exhaure de mine afin que la chimie des boues reste prévisible pour le dosage des réactifs et les échantillonnages CRETIB.
- Destruction des cyanures et conditionnement pH/ORP. Chloration alcaline ou oxydation SO₂/air, pilotée par un skid de dosage automatique de réactifs dimensionné pour la charge en CN⁻ WAD. Cibles typiques : cyanure WAD < 50 mg/L, pH 8 à 10, ORP 300 à 400 mV.
- Précipitation et coagulation des métaux. Ajustez le pH dans la plage 9 à 10 pour précipiter As, Cu, Zn et Pb ; dosez du sulfate ferrique ou ferreux (50 à 300 mg/L comme enveloppe typique), puis un floculant polymère anionique. L'injection des réactifs est gérée par le même système de dosage automatique de réactifs, idéalement avec des pompes redondantes pour couvrir les modes de défaillance du CN⁻ WAD.
- Épaississement. Un décanteur lamellaire haute efficacité ou une unité de flottation à air dissous (DAF) épaissit les boues de 0,5 à 2 % de matières sèches (MS) jusqu'à 3 à 5 % MS. La charge hydraulique superficielle du lamellaire se situe typiquement entre 20 et 40 m/h ; le rapport air/solides de la DAF entre 0,005 et 0,02.
- Déshydratation mécanique. Une filtre-presse à plateaux et cadres porte le gâteau à 55 à 65 % MS pour le transport ou la valorisation. Règle empirique de surface filtrante : 0,5 à 2 m² par m³/h d'alimentation en boue ; profondeur de chambre 25 à 40 mm.
- Caractérisation CRETIB et orientation du gâteau. L'analyse en laboratoire détermine si le gâteau part en installation de stockage sécurisée (ISD), en briques, en béton géopolymère ou en fibrociment.
| Étape | Cible typique | Réactif / équipement |
|---|---|---|
| Destruction des cyanures | CN⁻ WAD < 50 mg/L ; pH 8 à 10 ; ORP 300 à 400 mV | Cl₂/NaOCl ou SO₂/air via skid de dosage |
| Précipitation des métaux | pH 9 à 10 ; Fe/Pb/Cu/Zn/As dans les limites de l'autorisation | Sulfate ferrique/ferreux 50 à 300 mg/L ; polymère anionique |
| Épaississement | 3 à 5 % MS à partir de 0,5 à 2 % MS | Décanteur lamellaire 20 à 40 m/h ou DAF rapport A/S 0,005 à 0,02 |
| Filtre-presse | Gâteau à 55 à 65 % MS | Plateaux et cadres, 0,5 à 2 m² par m³/h d'alimentation |
| CRETIB et orientation | Classe A → valorisation ; hors classe A → ISD | Laboratoire ISO 17025, méthodes validées EPA |
Options de déshydratation : filtre-presse, presse à bande, centrifugeuse, lit de séchage
Le choix d'une technologie de déshydratation pour des boues chargées en métaux, abrasives et souvent situées sur des sites isolés dépend de la siccité du gâteau, de l'emprise au sol et de la tolérance aux sables. La filtre-presse à plateaux et cadres constitue la solution de référence pour les exploitations aurifères : gâteau à 55 à 65 % MS, fonctionnement par batch, surface filtrante de 1 à 500 m² et coût de transport par tonne sèche le plus bas. Elle présente en contrepartie un CAPEX élevé, un bâtiment plus volumineux et un cycle discontinu à caler sur les horaires d'exploitation. La presse à bande offre un fonctionnement continu et un CAPEX plus faible, mais plafonne à 20 à 35 % MS et use prématurément le tissu filtrant sur des résidus abrasifs ; le remplacement des toiles constitue alors une ligne d'OPEX significative. La centrifugeuse décanteuse fournit 25 à 35 % MS dans un encombrement compact en continu, mais elle est sensible aux variations de siccité de l'alimentation et exige des rotors à surface durcie pour tenir en service minier ; les sables accélèrent l'usure de la vis convoyeuse. Les lits de séchage et les tubes géotextiles atteignent 30 à 50 % MS avec un OPEX très bas, mais nécessitent une grande emprise, un climat sec et un cycle de plusieurs semaines, ce qui les réserve aux faibles tonnages en climat aride.
| Technologie | Siccité du gâteau | Fonctionnement | Fourchette CAPEX | Meilleur cas d'usage |
|---|---|---|---|---|
| Filtre-presse à plateaux et cadres | 55 à 65 % | Batch | Bas de la fourchette cinq chiffres (1 à 50 m²) à milieu/haut de la fourchette six chiffres (100 à 500 m²) | Gâteau CRETIB-toxique, transport long, sites isolés |
| Presse à bande | 20 à 35 % | Continu | Inférieur à la filtre-presse | Alimentation stable, CAPEX contraint, transport court |
| Centrifugeuse décanteuse | 25 à 35 % | Continu | Milieu cinq chiffres à bas six chiffres | Sites compacts, faible abrasivité, rotor durci requis |
| Lit de séchage / tube géotextile | 30 à 50 % | Passif | Très bas | Faibles tonnages, climat aride, foncier bon marché |
Un choix d'équipement adapté garantit la conformité réglementaire et l'efficacité opérationnelle. Optez pour la filtre-presse lorsque le gâteau est CRETIB-toxique, que la distance de transport est élevée ou que le site est isolé ; retenez la presse à bande ou la centrifugeuse lorsque l'alimentation est stable et que le CAPEX est la contrainte dominante ; réservez les lits de séchage aux faibles tonnages et aux climats favorables.
Classe de danger CRETIB et conséquences sur l'élimination ou la valorisation
CRETIB est la batterie d'essais à six axes — corrosivité, réactivité, explosivité, toxicité, inflammabilité, infectiosité biologique — qui détermine si une boue minière relève des déchets dangereux, des déchets inertes ou d'une filière de valorisation (MDPI Sustainability, 2024-12). L'étude 2024 menée sur une usine aurifère équatorienne apporte la donnée publiée la plus directement exploitable : les résidus échantillonnés en surface et à 2 m de profondeur se sont révélés non corrosifs, non réactifs, non explosifs, non toxiques, non inflammables et non infectieux, obtenant la classification « Excellent » de classe A. Cette classification ouvre la voie de l'économie circulaire : certificat de valorisation, repreneur en aval et absence de taxe de stockage. La même étude souligne que les traces de mercure observées dans le gâteau équatorien proviennent d'exploitations artisanales voisines utilisant le Hg pour l'amalgamation de l'or ; cette contamination croisée peut faire basculer un gâteau de classe A hors classe A dans d'autres juridictions (MDPI Sustainability, 2024-12). Dans ce cas, le gâteau doit rejoindre une ISD avec étanchéité et gestion des lixiviats, et l'OPEX de transport et de mise en décharge remplace la recette de valorisation. Le protocole de laboratoire n'est pas négociable : échantillonnage représentatif en surface et à 2 m de profondeur, analyse par laboratoire accrédité ISO 17025, méthodes validées EPA et chaîne de traçabilité documentée avant toute demande de certificat de valorisation.
Choix d'équipements et enveloppes CAPEX pour une filière boue aurifère 2026
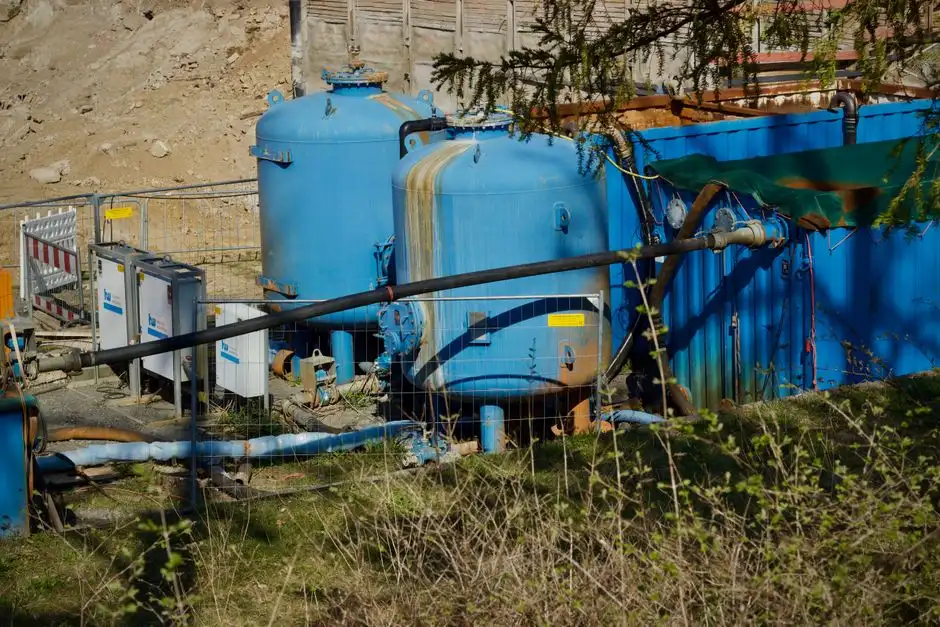
Les besoins en capitaux d'une filière boue se répartissent en quatre enveloppes principales. Le skid de dosage automatique de réactifs pour la destruction des cyanures, la précipitation et le conditionnement polymère se situe généralement dans le bas de la fourchette cinq chiffres USD, en fonction du nombre de pompes et de la redondance. L'étape de clarification — typiquement un décanteur lamellaire haute efficacité ou un système intégré de purification d'eau pour les sites compacts — va du milieu cinq chiffres au bas six chiffres USD pour la plage 10 à 200 m³/h, courante dans les exploitations aurifères. La filtre-presse à plateaux et cadres représente la principale ligne de CAPEX : les unités de 1 à 50 m² se situent dans le bas de la fourchette cinq chiffres, tandis que les unités de 100 à 500 m² se placent dans le milieu à haut de la fourchette six chiffres, l'automate programmable et le décalage automatique des plateaux ajoutant 10 à 20 %. Les acheteurs sous-estiment souvent le remplacement des toiles filtrantes et la consommation de polymère, qui croissent avec l'abrasivité due aux sables et la variabilité de la siccité d'alimentation. Un investissement correctement dimensionné sur ces équipements évite les coûts élevés associés à une remédiation de type débordement de Karamken, à un nettoyage de type Gold King et aux taxes locales de mise en décharge.
Questions fréquentes
Quelle siccité une filière boue d'extraction aurifère 2026 doit-elle atteindre avant élimination ou valorisation ?
Une filtre-presse à plateaux et cadres doit amener le gâteau à 55 à 65 % MS afin de minimiser le coût de transport par tonne sèche et de respecter les limites d'humidité imposées par les repreneurs en valorisation. En dessous de 50 % MS, le gâteau échoue souvent au test de lixiviation CRETIB sur As et Hg, même lorsque la chimie du procédé est correcte.
Comment le statut CRETIB est-il tranché, et quel axe échoue le plus souvent pour les boues aurifères ?
CRETIB est la batterie à six axes (corrosivité, réactivité, explosivité, toxicité, inflammabilité, infectiosité biologique) appliquée à des échantillons représentatifs dans un laboratoire accrédité ISO 17025 selon des méthodes validées EPA. Dans les exploitations aurifères, la toxicité est l'axe qui échoue le plus souvent, sous l'effet de l'As issu du minerai et du Hg provenant des activités artisanales voisines.
Pourquoi ne pas simplement envoyer les boues d'une mine d'or vers une station d'épuration urbaine ?
Les stations urbaines concentrent 80 à 90 % des métaux entrants dans leurs boues et peinent à éliminer Cu et Zn (Water 2020, 12, 2746). Y ajouter un flux de circuit aurifère contenant As, CN⁻ résiduel et Hg fait sortir la STEP urbaine de son enveloppe d'autorisation et crée une responsabilité de déchet dangereux. La norme 2026 du secteur est un traitement sur site, un essai CRETIB et, selon le résultat, une valorisation classe A ou un stockage en ISD étanche.