Pourquoi les boues d'usine de moquettes posent un problème d'ingénierie distinct
Le traitement des boues d'eaux usées de fabrication de moquettes repose sur la déshydratation de deux flux distincts : les boues d'hydroxyde de fer issues du prétraitement Fenton (0,3–0,6 kg de matières sèches par kg de H2O2 dosé) et les boues biologiques en excès chargées en latex et en fines de SBR provenant de la chaîne de polissage DAF + MBR. Un filtre-presse à plateaux pour boues ferriques d'usine de moquettes dimensionné pour un gâteau à 55–60 % d'humidité constitue la norme 2026 ; les presses à vis et à bande plafonnent à 75–80 % et deviennent non économiques dès que la benne part sur route. Le CAPEX de la chaîne complète se situe entre 220 et 380 USD par m³/j installé, avec une élimination des boues facturée autour de 35 USD par tonne en cas de co-traitement en cimenterie.
La vérité dérangeante n'apparaît à l'ingénieur d'usine de moquettes qu'une fois le flux liquide stabilisé. Le même système d'oxydation Fenton pour eaux usées de fabrication de moquettes (procédé 2026) qui fait passer la DCO de 3 200 mg/L à 85 mg/L génère aussi 240–480 kg MS/j de boues ferriques sur une station de 800 m³/j avec un dosage de 1 000 mg/L de H2O2. Trois charges de solides chimiquement distinctes arrivent en aval : le précipité Fenton Fe(OH)3, les flottants DAF (latex, fines de SBR, fibres) et les boues biologiques en excès du MBR. Chacune se comporte différemment dans une presse. Les résidus de latex et d'enduction SBR sont lentement biodégradables et produisent des boues biologiques filandreuses qui colmatent les toiles d'une presse à bande en quelques heures si le conditionnement est mal maîtrisé. Une usine qui a résolu la conformité de son effluent liquide se retrouve encore face à une décision d'élimination facturée 35 à 110 USD par tonne sur le flux solide, et c'est cette décision, et non le bassin d'aération, qui pilote l'OPEX de la chaîne boue en 2026.
Caractérisation des flux de boues : trois flux, trois profils
Les Fe(OH)3 Fenton dominent le bilan massique mais constituent le flux le plus simple à déshydrater une fois conditionné. On compte 0,3–0,6 kg MS/kg H2O2, une teneur en fer de 30–45 % des MS et une résistance spécifique à la filtration de 1–5 × 10¹² m/kg, une valeur qui répond fortement à un polyacrylamide cationique à 3–8 kg/t MS, le CPAM à densité de charge 40–60 % restant la valeur sûre (données de terrain HydropureWater, 2026).
Le flottant DAF va à contre-courant : 2–6 % MS à l'état brut, dominé par des fragments de latex et de polymère SBR, avec une fraction organique élevée de 60–80 % VS/MS. Il flotte, se déshydrate mal sans épaississement et consomme un polymère anionique ou non ionique, à l'opposé du besoin de charge de la boue Fenton. Une étape d'épaississement par flottation DAF pour boues industrielles chargées en polymères en amont de la presse fait généralement la différence entre 80 % et 90 % de capture des flottants sur une ligne moquette.
Les boues biologiques en excès du MBR à 0,8–1,5 % MS, avec des matières en suspension de la liqueur mixte entre 8 000 et 12 000 mg/L et un rapport DBO5/DCO voisin de 0,25, constituent le flux le plus biologiquement actif et le plus odorant. Un conditionnement bi-polymère (coagulant suivi d'un floculant) est la norme, car la liqueur mixte transporte à la fois des solides biologiques colloïdaux et des fragments de latex entraînés. Un protocole de jar-test à 5–10 g/L d'échantillon, agitation 100–500 tr/min et temps de contact polymère de 30–60 s constitue le bon point de départ avant tout choix de presse ; la dose qui livre un surnageant clair et un floc de 5–10 mm est la dose que la station doit retenir.
| Paramètre | Fenton Fe(OH)₃ | Flottant DAF | WAS MBR |
|---|---|---|---|
| Base de production | 0,3–0,6 kg MS/kg H₂O₂ | 2–6 % MS à l'état brut | 0,8–1,5 % MS sortie bassin membranaire |
| Composition des solides | 30–45 % Fe, majoritairement inorganique | 60–80 % VS/MS (latex, SBR, fibres) | ~70 % VS/MS, MLSS 8 000–12 000 mg/L |
| Résistance à la filtration | 1–5 × 10¹² m/kg | Flotte, se déshydrate mal à l'état brut | Compressible, milieu de plage |
| Demande en polymère | 3–8 kg/t MS CPAM cationique | 5–10 kg/t MS anionique/non ionique | 6–12 kg/t MS bi-polymère |
| Humidité cible sur presse à plateaux | 55–60 % | 60–70 % (après épaississement) | 60–65 % |
Comparaison des technologies de déshydratation pour boues d'usine de moquettes
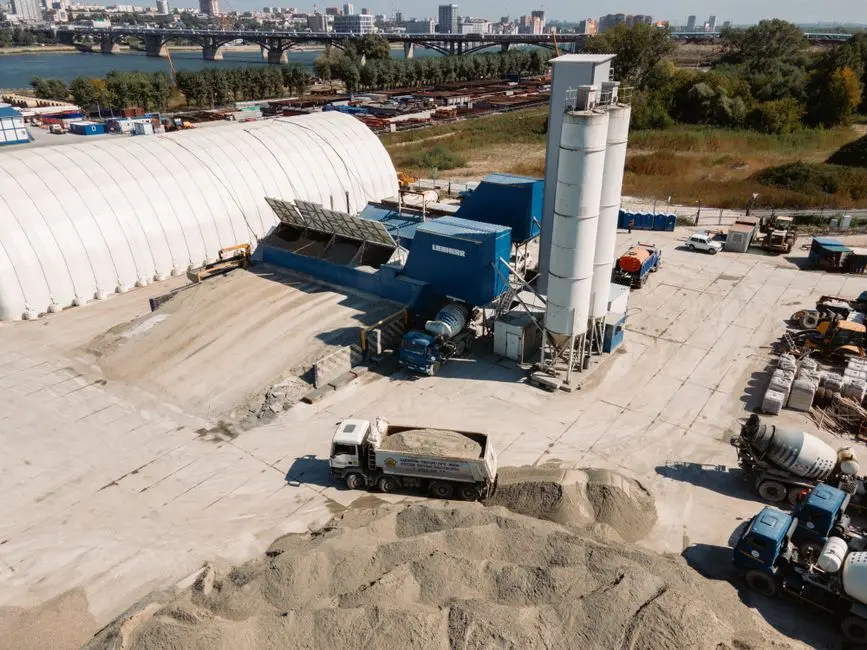
Le filtre-presse à plateaux est la référence 2026 pour les boues ferriques d'usine de moquettes. Sur des Fe(OH)3 Fenton, il atteint un gâteau à 55–60 % d'humidité ; sur un mélange WAS, 60–65 % ; il est proposé dans des surfaces filtrantes de 1 à 500 m². La contrepartie tient au temps de cycle (90–180 min par batch) et à la fréquence de lavage des toiles, mais la siccité du gâteau couvre les deux dès que la redevance de sortie dépasse 20 USD par tonne.
La presse à vis plafonne à 75–80 % d'humidité sur boue Fenton, ne consomme que 0,5–2 kW et affiche le CAPEX le plus bas des quatre options, mais un gâteau aussi humide coûte trop cher à transporter. La presse à vis n'a sa place dans une usine de moquettes que lorsque l'élimination se fait sur site (enfouissement sur terrain maîtrisé, compostage ou épandage agricole que l'usine contrôle).
La presse à bande fonctionne entre 78 et 85 % d'humidité, déshydrate par gravité puis cisaillement sur une toile en mouvement, avec le CAPEX le plus bas et la demande en polymère la plus élevée à 8–15 kg/t MS. Les fines de latex et de SBR colmatent la bande en quelques heures si le conditionnement est mauvais, et les opérateurs perdent typiquement 2 à 4 heures par poste en cycles de lavage. La presse à bande ne se justifie que sur des unités en dessous de 200 m³/j avec une élimination locale peu coûteuse.
La centrifugeuse décanteuse accepte 70–78 % d'humidité et tolère une alimentation variable mieux que toute presse, mais sa plage CAPEX de 80 000 à 250 000 USD et sa puissance de 15 à 45 kW la sortent du budget de la plupart des usines de moquettes. La règle de décision est directe : retenez une presse à plateaux dès que le coût d'élimination dépasse 20 USD/t ou que les boues ferriques Fenton dépassent 100 kg MS/j ; une presse à vis uniquement si l'élimination est sur site ou gratuite ; une presse à bande uniquement pour les faibles débits ; une centrifugeuse seulement si la variabilité de l'alimentation ou l'encombrement exclut les autres options.
| Technologie | Humidité (Fenton) | Dose polymère | Puissance | Plage CAPEX (2026) | Cas d'emploi |
|---|---|---|---|---|---|
| Filtre-presse à plateaux | 55–60 % | 3–8 kg/t MS | Batch, faible | 40 000–200 000 USD | Élimination > 20 USD/t ou boue Fenton > 100 kg MS/j |
| Presse à vis | 75–80 % | 2–5 kg/t MS | 0,5–2 kW | 15 000–60 000 USD | Élimination sur site ; sous 300 m³/j |
| Presse à bande | 78–85 % | 8–15 kg/t MS | 1–4 kW | 20 000–80 000 USD | Faible débit, élimination économique, pas de latex |
| Centrifugeuse décanteuse | 70–78 % | 4–10 kg/t MS | 15–45 kW | 80 000–250 000 USD | Alimentation variable, encombrement serré, OPEX élevé toléré |
Dimensionner la presse à plateaux : de la masse de boue à la surface filtrante
Le chiffre de 240–480 kg MS/j issu du bilan massique Fenton devient une sélection de filtre-presse dès qu'on applique une vitesse de filtration. Comptez 8–12 kg MS/m²·h sur boue Fenton correctement conditionnée au polymère cationique et 4–7 kg MS/m²·h sur un mélange WAS + flottant. À 360 kg MS/j, point médian de la plage Fenton seule, et 10 kg MS/m²·h, une presse opérée 8 h/j requiert environ 4,5 m² de surface filtrante. La station se situe donc dans une presse de petit format (plage 1–10 m²).
Une exploitation 24 h/j ramène la surface requise à environ 1,5 m², mais la logistique de lavage des toiles, les équipes de quart et les fenêtres de manutention du gâteau ramènent le dimensionnement réaliste à 8–16 h/j sur une unité plus grande. La presse de 5 m² retenue pour l'étude de cas 800 m³/j ci-dessous reflète exactement ce compromis : un poste unique en batch, le reste de la journée consacré au lavage des toiles et à la maintenance. En aval, une goulotte vers un conteneur roll-off accepte un gâteau à 58 % d'humidité à environ 1 100 kg/m³ : un conteneur de 10–15 m³ absorbe une semaine complète de solides à l'échelle 800 m³/j.
Étude de cas : usine de moquettes 800 m³/j, Asie du Sud (retrofit 2024, données d'exploitation 2026)
Une ligne moquette de 800 m³/j en Asie du Sud a mis en service une chaîne bassin tampon + Fenton + DAF + MBR en 2024 (données de terrain HydropureWater, 2026). L'affluent présentait DCO 3 200 mg/L, couleur 1 800 Pt-Co, pH 6,5–9,0, DBO5/DCO 0,32. Dosage Fenton : 60 mg/L Fe²⁺, 1 300 mg/L H2O2 (rapport H2O2/DCO de 0,4), réaction 90 min à 30 °C. Post-Fenton : DCO 1 150 mg/L (64 % d'abattement), couleur 220 Pt-Co (88 %). Post-MBR : DCO 85 mg/L, couleur sous 50 Pt-Co. Le CAPEX total s'est établi à 240 000 USD (300 USD/m³/j). L'OPEX a atteint 0,22 USD/m³, dont 41 % de coûts chimiques imputables au H2O2 et 18 % à l'élimination des boues.
Masse de boues : environ 390 kg MS/j issues du Fe(OH)3 Fenton plus 80 kg MS/j de WAS MBR, déshydratées à 58 % d'humidité sur une presse à plateaux de 5 m². Gâteau évacué vers un four à ciment à 35 USD la tonne. La plage laboratoire 0,3–0,6 kg MS/kg H2O2 s'est traduite sur le terrain par environ 0,30 kg MS/kg H2O2, en bas de fourchette, car les fragments de latex consommaient des radicaux hydroxyles sans consommer d'oxydant stœchiométrique, et le volume réel de boues dépassait ce qu'un design basé sur un colorant pur aurait prédit. Tel est le piège du terrain : des jar-tests sur l'effluent réel de moquette homogénéisé, et non sur un colorant synthétique, sont non négociables pour dimensionner la presse.
Enveloppe de coûts 2026 et filières d'élimination
Le CAPEX de la chaîne boue, épaississeur, presse à plateaux et skid de manutention du gâteau, s'établit entre 60 et 120 USD par m³/j de capacité de station, en plus des 220–380 USD/m³/j déjà engagés sur la ligne liquide Fenton + DAF + MBR. L'OPEX se décompose en polymère à 0,01–0,03 USD/m³, énergie à 0,005–0,012 USD/m³, main-d'œuvre à 0,008–0,015 USD/m³ et élimination à 0,02–0,08 USD/m³ selon la filière. Un skid automatique de dosage de polymère pour conditionnement des boues maintient en général la précision de réactif à ±5 %, ce qui fait la différence entre une presse exploitable et une presse noyée sur un flux Fenton.
Le routage d'élimination, classé par redevance 2026, va du co-traitement en cimenterie à 25–45 USD/tonne, à l'enfouissement sécurisé à 60–110 USD/tonne, jusqu'à l'enfouissement de déchets dangereux à 150–400 USD/tonne si la classification fer déclenche un seuil. La sensibilité est tangible : un gain de 5 points de siccité du gâteau, de 58 % à 53 %, réduit la masse transportée de 11 %, significatif dès que la redevance dépasse 35 USD/tonne, et c'est précisément la raison pour laquelle la presse à plateaux domine la comparaison technologique dès lors que l'usine paie l'évacuation du gâteau hors site.
Questions fréquentes
Quelle quantité de boues ferriques un système Fenton de moquettes génère-t-il réellement ?
0,3–0,6 kg de matières sèches par kg de H2O2 dosé, soit, à un dosage de 1 000 mg/L de H2O2 et un débit de 800 m³/j, 240–480 kg MS/j de boues ferriques à déshydrater (données de terrain HydropureWater, 2026).
Quelle humidité de gâteau une usine de moquettes doit-elle viser sur une presse à plateaux ?
55–60 % sur boue ferrique Fenton, 60–65 % sur mélange WAS : un gain de 5 points de siccité, de 58 % à 53 %, réduit la masse transportée de 11 % dès que la redevance d'élimination dépasse 35 USD/tonne.
Quel est le coût d'élimination des boues en cimenterie en 2026 ?
25–45 USD/tonne, contre 60–110 USD/tonne pour un enfouissement sécurisé et 150–400 USD/tonne pour un enfouissement de déchets dangereux si la classification fer le déclenche.
Quelle surface filtrante requiert une charge Fenton de 360 kg MS/j ?
À 10 kg MS/m²·h sur un poste de 8 h, environ 4,5 m² : une presse à plateaux de petit format, dans la plage 1–10 m², traite directement le cas d'une usine de moquettes à 800 m³/j.