Pourquoi les eaux usées de transformation fruitière échappent à un cahier des charges UF standard
Les eaux usées brutes de transformation fruitière affichent typiquement une DCO de 3 000 à 15 000 mg/L, une DBO de 1 500 à 8 000 mg/L, des MES de 500 à 4 000 mg/L et un pH de 3,5 à 6,5 ; les usines de concentrés poussent la DBO au-delà de 8 000 mg/L en pic de campagne agrumes, tandis que les semaines de nettoyage en place (CIP) font chuter la charge de 80 % (données terrain HydropureWater, 2026). Ce facteur 5 sur la charge organique entre les mois de production et les mois de CIP est la première raison pour laquelle les bassins d'égalisation ne peuvent pas, à eux seuls, sauver la cinétique biologique : le temps de séjour hydraulique qui convient un jour de campagne affame la biomasse un jour de rinçage, et la charge qui passe dans un décanteur un jour de rinçage fait sauter ce même décanteur un jour de campagne. Trois fractions de l'effluent mettent en échec la biologie conventionnelle sans barrière membranaire en amont : les pectines et hémicelluloses à 50-500 kDa, qui se biodégradent lentement et gélifient au contact de toute membrane ; les mono- et disaccharides résiduels, qui génèrent un encrassement biologique rapide et une forte demande en oxygène ; et les composés phénoliques et matières colorantes qui traversent la boue activée pratiquement intacts. La conséquence pratique est que l'ultrafiltration sur cet effluent est dimensionnée spécifiquement pour la fraction macromoléculaire de 50-500 kDa, le reste de la charge étant envoyé vers une étape biologique en aval ou vers l'osmose inverse. Traiter l'UF comme un accessoire de clarification des jus, angle qui domine aujourd'hui les pages de résultats, passe à côté du sujet. Dans un train d'eau usée, l'UF est une étape barrière dont le rôle est d'éliminer les gélifiants et les colloïdes pour que l'étape située en aval (BRM pour le rejet, OI pour la réutilisation) n'ait pas à digérer brute la charge macromoléculaire. Une rétrofit 2026 qui spécifie l'UF comme polissage de la biologie, plutôt que comme barrière macromoléculaire, sous-dimensionnera la surface membranaire et surdimensionnera la biologie en aval.
Où se situe l'UF dans le spectre membranaire
L'UF se définit par une taille de pores de 0,01 à 0,1 μm et un seuil de coupure (MWCO) de 10 à 100 kDa, le MWCO étant le seuil de rétention à 90 % : une membrane 20 kDa retient 90 % des molécules dissoutes au-delà de 20 000 Daltons. Sur le spectre membranaire, l'UF se place entre la microfiltration (MF, 0,1 à 10 μm, sans tenue en pression) et la nanofiltration (NF, 200 à 1 000 Da, élimination partielle des sels divalents), l'osmose inverse (OI) se situant en dessous de 200 Da et fonctionnant à 1,0 à 3,0 MPa. L'écart de pression entre une étape UF à 0,1-0,5 MPa et une étape OI à 1,0-3,0 MPa est le premier contributeur au différentiel d'OPEX entre les deux étapes, et c'est la raison pour laquelle un skid UF n'exige ni pompes haute pression, ni vessels certifiés 80 bar, ni dispositif de récupération d'énergie. Ce que l'UF retire d'un effluent de transformation fruitière : 92 à 99 % des MES, une turbidité ramenée sous 1 NTU, 60 à 85 % de la DCO macromoléculaire, les colloïdes, les matières colorantes au-dessus du MWCO et la majorité des bactéries. Ce que l'UF ne retire pas : les sucres dissous sous le seuil MWCO, les sels monovalents et les composés phénoliques de bas poids moléculaire. Cette ligne entre rejet et passage est ce qui fait de l'UF la bonne barrière à placer devant un BRM (qui prend alors en charge la pollution dissoute que l'UF laisse passer) ou devant une OI (qui polit ensuite le perméat UF jusqu'à la qualité de réutilisation). Le précédent côté BRM dans la littérature sur les usines de jus confirme qu'une UF immergée à environ 0,035 μm dans un réacteur biologique délivre la même rétention macromoléculaire qu'un skid UF en sidestream, tout en couplant la membrane au contact de la biomasse. Ce point devient utile quand un projet hésite entre UF en sidestream couplée à une biologie en aval et un seul bassin BRM (d'après Condorchem, données BRM jus).
Fenêtre de paramètres pour l'UF des eaux usées fruitières
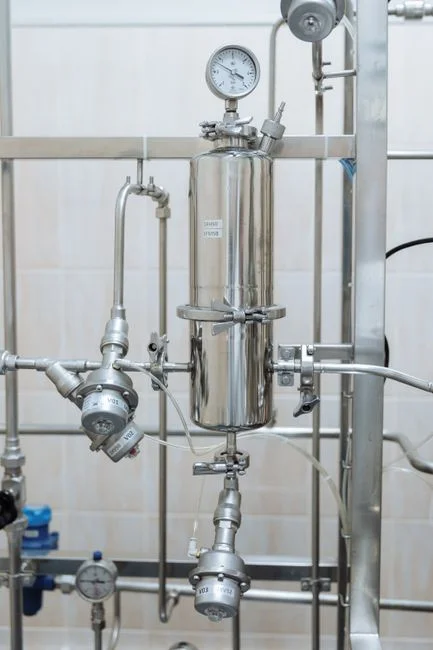
La fenêtre de dimensionnement de travail pour l'UF des eaux usées de jus est suffisamment étroite pour être spécifiée sous forme d'un tableau unique qu'un ingénieur peut remettre à un fournisseur comme cahier des charges. Sous 10 kDa, la pénalité de flux devient de classe NF sur les effluents pectiques et le coût énergétique double ; au-dessus de 100 kDa, les matières colorantes et les composés phénoliques de haut poids moléculaire passent dans le perméat et dégradent l'OI aval. La vitesse tangentielle se répartit selon la géométrie : les modules tubulaires et céramiques acceptent 1 à 3 m/s, tandis que les fibres creuses doivent rester dans la bande 0,1 à 0,5 m/s, car la rupture des fibres à plus fort cisaillement fait chuter la LRV pathogénique (Springer, Food and Environmental Virology, 2025). Le plafond de température sépare nettement les familles de matériaux : 45 °C pour les polymères PES/PVDF, 95 °C pour la céramique, et ce seul chiffre conditionne la possibilité d'un CIP caustique à chaud. Le CIP se déclenche lorsque le flux à TMP constant passe sous un seuil ou lorsque la TMP à flux constant augmente de plus de 10 % en 24 heures. Un système UF à fibres creuses représentatif se dimensionne par rapport à cette enveloppe, et non par rapport à une mention générique de « membrane 0,01 μm ».
| Paramètre | Plage de travail (UF eaux usées de jus) | Note de dimensionnement |
|---|---|---|
| MWCO | 10-100 kDa (20-50 kDa standard) | Sous 10 kDa = chute de flux de classe NF sur les pectines ; au-dessus de 100 kDa = percée des matières colorantes. |
| Taille de pores | 0,01-0,1 μm | Fait le lien entre les colloïdes MF et les vraies solutions NF. |
| Flux en régime établi | 50-200 LMH | Plus élevé à faible viscosité ; chute de 40-60 % entre deux CIP à mesure que l'encrassement s'installe. |
| Déclenchement CIP | Chute de flux ou hausse de TMP > 10 %/24 h | Déclenche le CIP dès l'équipe en cours, sans attendre le prochain intervalle planifié. |
| TMP | 0,1-0,5 MPa polymère ; jusqu'à 0,8 MPa céramique | Les fibres polymères se déforment irréversiblement au-delà de 0,3 MPa de différentiel. |
| Vitesse tangentielle | 1-3 m/s tubulaire/céramique ; 0,1-0,5 m/s fibres creuses | La rupture des fibres à fort cisaillement effondre la LRV en rétention pathogénique (Springer, 2025). |
| Taux de récupération | 85-95 % spiralée ; 90-97 % fibres creuses | Les fibres creuses supportent plus de MES ; la spiralée exige une alimentation à plus faible MES. |
| Plafond de température | 45 °C PES/PVDF ; 95 °C céramique | Détermine la température de CIP et la faisabilité d'un CIP à chaud. |
| Tolérance pH | 2-11 polymère ; 0-14 céramique | La céramique accepte un CIP acide agressif ; le polymère reste dans l'enveloppe 2-11. |
| Tolérance MES alimentation | < 100-200 mg/L polymère ; 500-2 000 mg/L céramique | Fixe le poids du prétraitement FAD et la fréquence des rétrolavages. |
Polymérique vs céramique : matrice de décision pour 2026
Le choix du matériau est la décision la plus lourde après le MWCO, et il est dicté par la tolérance aux MES, la chimie de CIP et l'horizon budgétaire, pas par un défaut. Les membranes polymères (PES, PVDF, polysulfone en fibres creuses ou spiralées) coûtent 80 à 220 $/m² et durent 5 à 7 ans, ce qui explique leur domination dans les rétrofits 2026 en usine alimentaire où le capital est contraint. Les membranes céramiques (Al₂O₃, TiO₂, ZrO₂ en monotubulaires multicanaux) coûtent 400 à 900 $/m² mais durent 10 à 15 ans, fonctionnent jusqu'à 95 °C et acceptent un pH 0-14, ce qui convient aux usines de concentrés de jus qui pratiquent des CIP caustique et acide à chaud. La consommation énergétique suit la demande en vitesse tangentielle : l'UF polymère mobilise 0,3 à 0,8 kWh/m³, la céramique 0,8 à 2,0 kWh/m³. La tolérance aux matières en suspension est le vrai séparateur pratique : la céramique accepte directement 500 à 2 000 mg/L de MES, tandis que la polymère impose une FAD en amont pour rester sous 100 à 200 mg/L. La logique de décision : MES élevées, CIP à chaud, horizon 10 ans et plus, chimie de concentré → céramique ; ligne d'embouteillage standard, CapEx serré, CIP modeste → fibres creuses polymères. Les données de référence sur les éléments membranaires UF et leurs coûts de remplacement permettent à l'ingénieur de chiffrer les deux options dès l'appel d'offres.
| Paramètre | Polymère (PES/PVDF) | Céramique (Al₂O₃/TiO₂/ZrO₂) |
|---|---|---|
| Format | Fibres creuses ou spiralée | Monotubulaire multicanal |
| Coût | 80-220 $/m² | 400-900 $/m² |
| Durée de vie | 5-7 ans | 10-15 ans |
| Consommation énergétique | 0,3-0,8 kWh/m³ | 0,8-2,0 kWh/m³ |
| Température max. | 45 °C | 95 °C |
| Tolérance pH | 2-11 | 0-14 |
| MES alimentation | < 100-200 mg/L (FAD en amont requise) | 500-2 000 mg/L |
| Meilleur choix | Ligne d'embouteillage, CapEx serré, CIP standard | Usine de concentrés, CIP à chaud, horizon long, MES élevées |
Le train en 5 étapes : FAD, égalisation, UF, BRM, OI
L'UF n'est jamais un boîtier isolé dans une usine de jus en exploitation ; elle s'insère entre un prétraitement mécanique et soit un BRM pour le rejet, soit un train d'OI pour la réutilisation. Le train réaliste pour 2026 compte cinq étapes. L'étape 1 est un système de prétraitement FAD qui élimine les huiles et graisses, les matières décantables et les flocs de pectine flottés, soit la fraction d'huiles et graisses et colloïdes qui, sinon, colmaterait la membrane UF en quelques heures. L'étape 2 est l'égalisation avec correction de pH à 6,5-7,5 pour protéger la membrane UF et toute biologie en aval des excursions de pH qui arrivent avec les rejets de CIP. L'étape 3 est l'UF comme barrière macromoléculaire : elle élimine les MES résiduelles, les colloïdes, la couleur et 60 à 85 % de la DCO macromoléculaire, et fournit un perméat à moins de 1 NTU de turbidité. L'étape 4 est optionnelle : un polissage par BRM pour traiter la pollution organique résiduelle après que l'UF a laissé passer les sucres dissous et la DCO de bas poids moléculaire, sur les sites aux limites de rejet serrées ou quand l'alimentation OI nécessite un polissage biologique préalable. L'étape 5 est un système d'osmose inverse industrielle pour la réutilisation aval, qui polit le perméat UF jusqu'à une qualité process avec un taux de récupération global de 90 à 95 %. Le choix entre BRM et OI aux étapes 4 et 5 est ce qui transforme le train d'une station de rejet en station de réutilisation. Une analyse FAD vs décanteur pour les eaux usées alimentaires est le bon endroit pour justifier le dimensionnement de l'étape 1 ; le guide d'achat OEM technologies membranaires 2026 étend l'argument économique sur les étapes 3 à 5.
CAPEX, OPEX et payback de la réutilisation
Pour un skid UF polymère de 500 m³/j, monté sur skid avec API, le CAPEX clés en main en 2026 se situe entre 90 000 et 220 000 $ (données terrain HydropureWater, 2026) ; les équivalents céramiques sont 2 à 3 fois plus élevés en raison du coût membranaire. L'OPEX se décompose ainsi : énergie 0,02 à 0,06 $/m³, produits CIP 0,01 à 0,05 $/m³, remplacement membranaire amorti 0,01 à 0,07 $/m³, et main-d'œuvre négligeable à 500 m³/j. La fourchette d'OPEX de l'étape UF est donc de 0,04 à 0,18 $/m³ traité, à présenter comme une plage et non comme une valeur ponctuelle, car les MES en entrée et la fréquence CIP la font varier d'un facteur 3. La durée de vie des membranes est conditionnée à la discipline de CIP : 5 à 7 ans pour le polymère, 10 à 15 ans pour la céramique, mais des modules UF vieillis et encrassés perdent progressivement leur LRV pathogénique et leur rétention en MES, donc la durée annoncée suppose un CIP alcalin plus acide hebdomadaire (Springer, Food and Environmental Virology, 2025). Le crédit de réutilisation change l'équation : à 1,50 à 4,00 $/m³ d'eau fraîche évitée, typique en transformation fruitière, un train UF+OI à 90 % de réutilisation sur 1 000 m³/j est remboursé en 2 à 4 ans. Un système automatique de dosage CIP est la mise à niveau de fiabilité la moins coûteuse : il maintient la concentration de CIP dans la plage 0,5-1,0 % de NaOH et évite le sous-dosage qui raccourcit la vie des membranes. Pour le contexte plus large sur le choix d'OEM et le budget consommables, l'article sur les stratégies de réduction de l'empreinte hydrique industrielle cadre les moteurs réglementaires et marché derrière le crédit de réutilisation.
| Poste de coût | Fourchette 2026 (UF polymère, 500 m³/j) | Déterminant |
|---|---|---|
| CAPEX clés en main | 90 000-220 000 $ | Skid + API + installation ; céramique 2 à 3 fois plus. |
| Énergie | 0,02-0,06 $/m³ | Puissance pompe tangentielle à 0,3-0,8 kWh/m³. |
| Produits CIP | 0,01-0,05 $/m³ | NaOH + acide + hypochlorite, variable selon la vitesse d'encrassement. |
| Remplacement membranaire (amorti) | 0,01-0,07 $/m³ | 80-220 $/m² polymère, durée 5-7 ans. |
| OPEX total étape UF | 0,04-0,18 $/m³ | Fourchette, pas une valeur ponctuelle ; facteur 3 selon MES et fréquence CIP. |
| Crédit de réutilisation | 1,50-4,00 $/m³ | Eau fraîche évitée ; réutilisation 90 % à 1 000 m³/j = payback 2-4 ans. |
Maîtrise de l'encrassement et risque LRV pathogénique
L'encrassement est la première cause réelle de défaillance de l'UF en usine de jus, et il est totalement évitable par un rythme documenté. Chaque jour : suivre la tendance de TMP à flux constant. Une hausse de plus de 10 % en 24 heures signale un CIP imminent et doit le déclencher dès l'équipe en cours, sans attendre le prochain intervalle planifié. Toutes les 7 à 14 jours : lavage alcalin à pH 11-12 avec 0,5 à 1,0 % de NaOH à 35-40 °C, recirculation 60 à 90 minutes, pour hydrolyser le gel de pectine et de protéines qui se forme à la surface de la membrane. Enchaîner avec un lavage acide à pH 2 à l'acide citrique ou nitrique pour éliminer le tartre et les hydroxydes métalliques laissés par l'étape alcaline. Sanitation hebdomadaire : trempage à 200-500 ppm d'hypochlorite de sodium pour le contrôle microbiologique. Cette étape n'est pas optionnelle, car la perte d'intégrité des fibres effondre directement la LRV contre les virus entériques humains, et le mode de défaillance documenté sur les modules vieillis est précisément la fuite pathogénique qui, sinon, exclurait la réutilisation (Springer, Food and Environmental Virology, 2025). La règle physique dure : ne jamais dépasser le plafond de TMP du fabricant, car les fibres polymères PES/PVDF se déforment irréversiblement au-delà de 0,3 MPa de différentiel, et cette déformation est permanente même si le flux semble récupéré après CIP. Un module vieillissant poussé au-delà de son plafond de TMP, même nettoyé selon le planning, peut perdre 1 à 2 LRV contre MS2 ou les virus entériques humains, ce qui constitue le mode de défaillance le plus fréquent vis-à-vis des permis de réutilisation dans les rétrofits UF d'usines alimentaires, et le chiffre que l'environnement va demander.
Questions fréquentes
Quel MWCO utiliser pour l'UF des eaux usées de jus de fruits ?
La plage de travail est 10 à 100 kDa. Sous 10 kDa, la chute de flux devient de classe NF sur les effluents pectiques ; au-dessus de 100 kDa, les matières colorantes et les composés phénoliques de haut poids moléculaire passent dans le perméat et encrassent l'OI aval. La sélection standard pour les eaux usées de concentré et d'embouteillage est 20 à 50 kDa.
L'ultrafiltration peut-elle remplacer le traitement biologique des eaux usées de jus ?
Non. L'UF élimine la DCO macromoléculaire, les MES, les colloïdes et la couleur, mais elle n'élimine pas les sucres dissous ni la pollution de bas poids moléculaire. L'UF réduit fortement la charge biologique et permet la réutilisation d'eau, mais une étape biologique en aval (BRM ou boue activée classique) reste nécessaire, sauf si le perméat va directement à l'OI pour une réutilisation en boucle fermée.
À quelle fréquence nettoyer les membranes UF dans une usine de jus ?
Toutes les 7 à 14 jours en fonctionnement normal, avec un suivi quotidien de la TMP. Une hausse de TMP de plus de 10 % en 24 heures à flux constant déclenche un nettoyage immédiat, sans attendre le prochain CIP planifié.
La céramique UF vaut-elle son surcoût pour les effluents de jus de fruits ?
La céramique coûte 3 à 5 fois plus par m² mais dure 2 à 3 fois plus longtemps, accepte 500 à 2 000 mg/L de MES directement et permet un CIP à chaud à 95 °C. Elle se rentabilise dans les usines de concentrés avec CIP caustique/acide à chaud et MES élevées ; elle ne se rentabilise pas dans les lignes d'embouteillage standard à chimie modeste et budget capital serré.
Quelle norme de rejet ou de réutilisation le perméat UF respecte-t-il en général ?
Le perméat UF d'une usine de jus respecte en général une turbidité inférieure à 1 NTU et des MES inférieures à 5 mg/L, ce qui convient comme alimentation OI pour réutilisation sous les directives IPPC BREF européennes sur les effluents alimentaires et les cadres EPA de réutilisation en agro-industrie. Le perméat UF seul n'est pas prêt au rejet dans la plupart des juridictions ; il nécessite encore un polissage biologique ou une OI pour respecter les limites de DBO/DCO.
Équipements associés
- système d'osmose inverse industrielle — spécifications, plage de capacité et données techniques