Pourquoi les boues sont le coût sous-estimé de la station d'épuration de sucrerie en 2026
La gestion des boues représente 8 à 12 % de l'OPEX total d'une station de traitement des eaux usées et une part à peu près équivalente du CAPEX dans les conceptions de sucrerie en 2026, une fois cumulés le dosage de polymère, les équipements de déshydratation, le transport du gâteau et les contrats d'élimination (données terrain HydropureWater, 2026). Une installation de 1 000 m³/j traitant un affluent combiné de sucrerie et de distillerie produira de l'ordre de 1,0 à 1,6 tonne de matières sèches par jour après déshydratation, à partir d'un bilan matière de travail de 0,8 à 1,6 kg de MS par m³ traité. Quatre flux distincts arrivent sur la ligne boues : sables grossiers et refus issus du dégrilleur, flottat de la FAD du clarificateur primaire, boue granulaire usée du réacteur UASB/IC extraite du lit anaérobie, et boue en excès chimique-biologique issue de l'étape aérobie. Le moteur de 2026 est la réglementation. La CPCB indienne, la CONAMA 430 brésilienne et les règles européennes BAT-AEL ont durci les seuils de lixiviat et la qualité de réutilisation, et les objectifs de siccité du gâteau augmentent à mesure que les coûts de mise en décharge progressent. Traiter les boues comme une note de bas de page du stade 7 reste la cause la plus fréquente de dépassement budgétaire sur les constructions de station d'épuration de sucrerie en Inde, au Brésil et en Asie du Sud-Est.
Bilan matière des boues par étape de traitement
La façon la plus rapide de surdimensionner — ou de sous-dimensionner — une ligne boues de sucrerie est d'omettre le bilan matière par étape. Chaque unité amont apporte une charge caractéristique en matières sèches par mètre cube d'effluent traité, et la valeur de conception est la somme, et non le pire flux. Le tableau ci-dessous résume les valeurs d'exploitation 2026 pour les quatre flux qui atteignent la ligne boues ; les refus sont déshydratés sur une vis de compactage et exclus de l'alimentation de la presse en aval.
| Flux d'origine | kg MS par m³ traité | Consistance typique de l'alimentation | Remarques |
|---|---|---|---|
| Sables et refus (exclus de la ligne boues) | 0,05–0,10 | 20–25 % MS après vis de compactage | Déshydratés et stockés séparément |
| Flottat de FAD | 0,10–0,25 | 1,5–3,0 % MS en flottat | Faible densité, souvent huileux ; nécessite un épaississement par FAD |
| Boue usée UASB/IC | 0,05–0,10 | 2,0–4,0 % MS granulaire | Extraction périodique, haute décantabilité |
| Boue en excès aérobie (BAF/MBBR/MBR) | 0,30–0,60 | 0,5–1,0 % MS à MLSS 3 000–12 000 mg/L | Plus gros contributeur unique |
| Boue chimique issue de la coagulation au PAC | 0,15–0,35 | 0,3–0,8 % MS en floc Al(OH)₃ + mélanoïdine | Dose de PAC 200–1 000 mg/L sur effluent anaérobie |
| Total vers la ligne boues | 0,80–1,60 | — | Plage de travail pour conception 2026 d'affluent mixte |
La boue activée aérobie en excès domine le bilan matière à 0,30–0,60 kg MS/m³, et combinée à la boue chimique, elle représente environ 60 à 70 % du total de MS arrivant à l'étape de déshydratation. La dose de PAC de 200 à 1 000 mg/L sur l'effluent traité en anaérobie génère le floc d'Al(OH)₃ et de mélanoïdine quantifié ci-dessus, ce qui explique pourquoi le flux chimique seul peut égaler toute la charge du flottat de FAD sur un affluent à forte coloration.
Épaississement avant déshydratation : quand la gravité, la FAD ou le décanteur font la différence
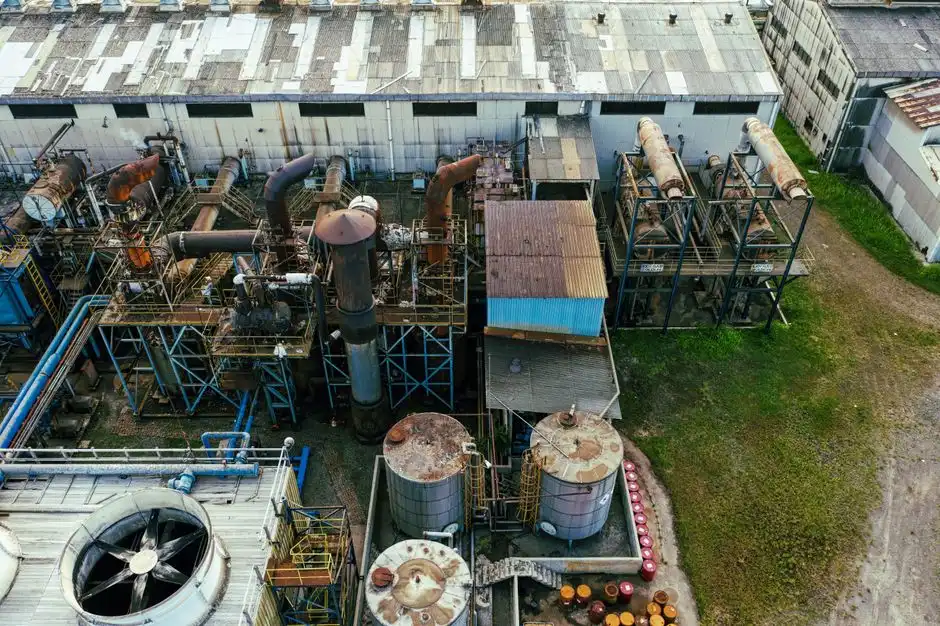
L'épaississement n'est justifié que lorsque l'alimentation de la presse est inférieure à 2,0–2,5 % MS ; en dessous, les temps de cycle de pressage s'allongent et la consommation de polymère par tonne de gâteau grimpe. Un épaississeur gravitaire circulaire ou lamellaire convient aux boues activées aérobies à 0,5–1,0 % MS d'alimentation et atteint 2,0–3,5 % MS en sousverse avec une faible dose du même épaississeur FAD pour boues flottantes déjà présent dans la chaîne. Un épaississeur FAD est le bon choix pour les boues flottantes de faible densité et tout flux chargé en huiles et graisses, puisque le même mécanisme de flottation à l'air qui élimine les MES en clarification primaire concentre aussi la boue flottante à 3–5 % MS sans emprise au sol supplémentaire. Les centrifugeuses décanteuses utilisées comme pré-épaississeurs sont surdimensionnées pour la plupart des débits de sucrerie et restent réservées aux installations de plus de 20 m³/h ou lorsque le terrain est contraint. Si la boue aérobie décante déjà à 2,5–3,5 % MS dans le clarificateur secondaire, supprimez totalement l'épaississeur et alimentez directement la presse : le CAPEX économisé représente habituellement 8 à 15 % de la ligne boues, et la dose de polymère par tonne de MS reste dans la plage 3–6 kg/t.
Choix du polymère : pourquoi le CPAM cationique l'emporte sur les boues de sucrerie
La chimie de conditionnement découle directement de la chimie de surface des solides. La boue de sucrerie est un mélange de floc biologique anionique, de complexes de mélanoïdine anioniques et d'Al(OH)₃ cationique : trois flux de signatures de charge différentes mais avec un besoin commun en floculant cationique. Le polyacrylamide cationique (CPAM) est le standard 2026, spécifié à densité de charge moyenne à élevée (cationicité de 40 à 60 %) et dosé à 3–6 kg par tonne de matières sèches pour le mélange de boues biologiques et chimiques. Le PAM anionique échoue comme conditionneur primaire ici, car les surfaces du floc biologique et de la mélanoïdine sont toutes deux anioniques : la neutralisation de charge — mécanisme dominant — ne se produit jamais. Le PAM cationique est préparé en solution diluée à 0,05–0,10 % et injecté via un skid automatique de dosage de polymère CPAM pour garantir une répartition homogène sur l'alimentation de la presse ; le dosage manuel en campagne de sucrerie est la voie la plus rapide vers un gâteau à 17 % MS et un contrat d'élimination compromis.
Comparatif des équipements de déshydratation : presse à bandes, presse à vis, filtre-presse à plateaux, centrifugeuse
Spécifier une machine de déshydratation sur une fiche commerciale plutôt que sur un tableau de référence reste la meilleure façon de se retrouver avec un gâteau à 18 % MS et une facture de mise en décharge qui écrase l'économie de polymère. Le tableau ci-dessous compare les quatre machines qu'une station d'épuration de sucrerie 2026 se verra proposer, sur les cinq axes qu'un ingénieur achats doit défendre.
| Machine | MS du gâteau (%) | Consommation de polymère | Plage de capacité | CAPEX indicatif (par m³/h d'alimentation) | Énergie (kWh/t MS) |
|---|---|---|---|---|---|
| Filtre-presse à plateaux | 22–28 | 3–6 kg CPAM/t MS | 5–30 m³/h par unité | 35 000–60 000 USD | 8–15 |
| Presse à vis | 20–22 | 2–4 kg CPAM/t MS | 1–20 m³/h par unité | 18 000–35 000 USD | 5–10 |
| Presse à bandes | 18–24 | 3–5 kg CPAM/t MS | 5–25 m³/h par unité | 15 000–30 000 USD | 4–8 |
| Centrifugeuse décanteuse | 22–27 | 4–8 kg CPAM/t MS | 10–60 m³/h par unité | 60 000–120 000 USD | 30–60 |
Les filtres-presses à plateaux visent 22–28 % MS sur les boues de sucrerie et restent le choix par défaut 2026 dans les sucreries indiennes, brésiliennes et d'Asie du Sud-Est, car la siccité du gâteau conditionne le coût d'élimination. Les presses à vis n'atteignent que 20–22 % MS et peinent sur les boues huileuses ou fibreuses, mais elles l'emportent en CAPEX aux petits débits inférieurs à 20 m³/h. Les presses à bandes présentent le coût d'entrée le plus bas et la plus forte demande en eau de lavage (souvent 20 à 30 % de l'alimentation), et leur usage décline dans les nouvelles installations hors d'Inde. Les centrifugeuses décanteuses produisent 22–27 % MS à haut débit mais consomment 30 à 60 kWh par tonne de MS et sont bruyantes : elles sont spécifiées lorsque le gâteau est destiné à la co-incinération en chaudière à bagasse ou lorsque l'emprise au sol devient critique au-delà de 30 m³/h. Les presses à bandes et à vis nécessitent un bassin de floculation en amont ; les presses à plateaux et les centrifugeuses acceptent directement la boue conditionnée. La règle de décision : spécifier un filtre-presse à plateaux pour la déshydratation des boues de sucrerie pour le mélange de boues biologiques et chimiques, et ne recourir à une centrifugeuse que lorsque le débit dépasse 30 m³/h ou que le gâteau alimente une chaudière.
Conduite du filtre-presse : cycle, gâteau et eau de lavage
Une presse à plateaux à chambres vides, en campagne de sucrerie 2026, cycle en 40 à 80 minutes de bout en bout : 30 à 60 minutes de remplissage à 6–8 bar pour constituer le gâteau, puis 10 à 20 minutes de compression à 12–15 bar pour porter le gâteau au-dessus de 22 % MS. Une siccité de gâteau inférieure à 20 % en régime stable signale l'un des trois cas suivants : boue sous-conditionnée, toile filtrante usée, ou alimentation tombée sous 1,5 % MS à l'entrée de la presse. L'eau de rinçage des toiles (typiquement 5 à 10 m³/j sur une installation de 1 000 m³/j) est recyclée en tête de station plutôt qu'envoyée vers la ligne boues, ce qui annulerait le conditionnement au polymère. Prévoir un nettoyage en place tous les 3 à 6 mois avec 1 000 à 2 000 mg/L de NaOCl pour éliminer l'encrassement biologique des toiles ; les températures de sucrerie de 35 à 40 °C accélèrent l'encrassement par rapport à un service municipal, et un nettoyage trimestriel se rapproche de la norme d'exploitation 2026. Les perturbations biologiques en amont font souvent sortir la presse de sa cible, comme détaillé dans ce guide de diagnostic pour mousses, foisonnement des boues et effluent trouble.
Élimination et valorisation du gâteau en 2026 : compostage, co-incinération ou mise en décharge
La filière d'élimination se décide au stade de la conception, et non lors de la mise en service. Le co-compostage avec la press mud — gâteau de filtration issu de la clarification du jus — reste la principale filière de valorisation 2026 en Inde et au Brésil, et produit un amendement vendu aux exploitations cannières locales à un prix qui compense souvent le coût de transport. La boue chimique riche en PAC apporte de l'aluminium qui limite l'épandage agricole direct ; caractérisez le gâteau au regard des limites locales en métaux lourds et en aluminium avant de le mélanger à la press mud, car une charge en aluminium supérieure à 2–3 % MS peut compromettre la vente comme amendement. La co-incinération dans la chaudière à bagasse de la sucrerie est envisageable pour un gâteau biologique pauvre en aluminium à 22–28 % MS et offre un pouvoir calorifique réel de 8–12 MJ/kg MS, mais elle est déconseillée pour la boue chimique, qui forme des dépôts dans les passages de la chaudière. La mise en décharge constitue la solution de repli et la plus coûteuse aux tarifs 2026 ; sécurisez les contrats d'élimination avant la mise en service, car la CPCB indienne, la CONAMA 430 brésilienne et la directive-cadre européenne sur les déchets ont toutes durci leurs seuils de lixiviat au cours des 18 derniers mois. Pour le contexte de conception plus large sur la valorisation, le guide de conception 2026 pour le recyclage et la réutilisation des eaux usées de sucrerie couvre l'articulation entre élimination du gâteau et bilan matière global de réutilisation de l'eau. Si la FAD amont est modernisée en parallèle de la ligne boues, le guide de rétrofit et de mise à niveau de FAD 2026 couvre l'intégration du skid polymère.
Questions fréquentes
Quelle siccité de gâteau viser pour un filtre-presse de sucrerie spécifié en 2026 ?
Spécifiez 22–28 % MS sur la fiche technique. Toute valeur inférieure à 20 % en régime stable signale un sous-conditionnement, une toile usée ou une alimentation sous 1,5 % MS.
Quelle est la consommation de polyacrylamide cationique par tonne de matières sèches pour des boues de sucrerie ?
3 à 6 kg de CPAM à densité de charge moyenne à élevée (cationicité 40–60 %) par tonne de MS pour le mélange de boues biologiques et chimiques. Le PAM anionique ne convient pas comme conditionneur primaire.
Filtre-presse à plateaux ou centrifugeuse décanteuse : quel est le choix par défaut pour une sucrerie en 2026 ?
Spécifiez un filtre-presse à plateaux