Pourquoi les usines agroalimentaires de Jetersville rouvrent le débat FAD contre décanteur en 2026
Pour une usine agroalimentaire de Jetersville, en Virginie, en 2026, le choix par défaut est une unité de flottation à air dissous (FAD) : elle élimine 92 à 97 % des MES et jusqu'à 95 % des huiles et graisses (FOG) sur une emprise au sol d'environ un cinquième de celle d'un décanteur gravitaire, tout en produisant des flottés à 3–5 % de matières sèches contre 1–2 % pour les boues de fond d'un décanteur. Un décanteur classique reste imbattable uniquement pour les charges importantes de sables inorganiques ou lorsqu'un bassin existant peut être réutilisé. Le seuil de conformité est fixé par le 40 CFR Part 408 et par la réglementation de la Virginia DEQ.
La pression à l'achat n'est plus théorique. Les normes catégorielles qui encadrent les usines agroalimentaires de Jetersville sont les sous-parties du 40 CFR Part 408 — transformation de produits laitiers (sous-partie B), fruits et légumes en conserve et appertisés (sous-partie C), produits de la mer en conserve et appertisés (sous-partie D) et transformation de produits carnés (sous-partie E) — appliquées dans le cadre général du 40 CFR Part 403 sur le prétraitement. Les effluents bruts d'industries agroalimentaires de la région Mid-Atlantic affichent couramment 200 à 3 000 mg/L de FOG et 500 à 5 000 mg/L de MES, avec des pointes horaires liées aux décharges de soude de nettoyage en place (CIP) et de condensats de cuisson batch, capables de doubler ces valeurs en dix minutes. La surcouche du TMDL de la Chesapeake Bay est la donnée d'entrée propre à 2026 : la DBO, l'azote ammoniacal et le phosphore résiduels reçus par les stations d'épuration publiques (POTW) du bassin de la James River déclenchent désormais des surtaxes lors de l'instruction de la Virginia DEQ. Une empreinte chimique réduite et un volume de boues évacuées plus faible deviennent alors un avantage direct lors de l'examen du dossier. La question que se posent la plupart des ingénieurs de Jetersville en 2026 est de savoir quel clarificateur primaire inscrire au bon de commande — un skid de FAD ou un nouveau bassin béton de décantation — et non un retrofit d'étape de polissage, cadre traité séparément par le guide FAD contre décanteur pour la région Pacifique.
Comment une FAD et un décanteur déplacent réellement les solides
La FAD et la décantation gravitaire se ressemblent vues de l'extérieur — une cuve, un écumeur ou un racleur, une sortie — mais la physique qui déplace les solides est opposée. Une FAD plaque des micro-bulles sur des flocs formés et les fait remonter. Un décanteur attend que la gravité les fasse tomber.
Dans une FAD, 10 à 30 % du clarifié est recyclé, puis pressurisé dans un saturateur à 4–6 bar avec une efficacité de dissolution de l'air de 85 à 95 %, avant d'être relâché à travers des orifices à pointeau. L'air dissous sort de la solution sous forme de micro-bulles de 20 à 100 µm, la plage cible de 30 à 50 µm étant la cible d'ingénierie, car elle offre le bon rapport surface-portance sans vitesse de remontée excessive. Les bulles nucléent sur des flocs déjà formés, l'agrégat chargé d'air remonte en quelques minutes, et un écumeur à pale extrait le flotté à 3–5 % de siccité. Les quatre réglages que l'opérateur ajuste sont le taux de recyclage, la pression de saturation, le choix et la dose de polymère, ainsi que le pH, maintenu dans la fenêtre 6,5–8,5 où la plupart des flocculants cationiques sont efficaces.
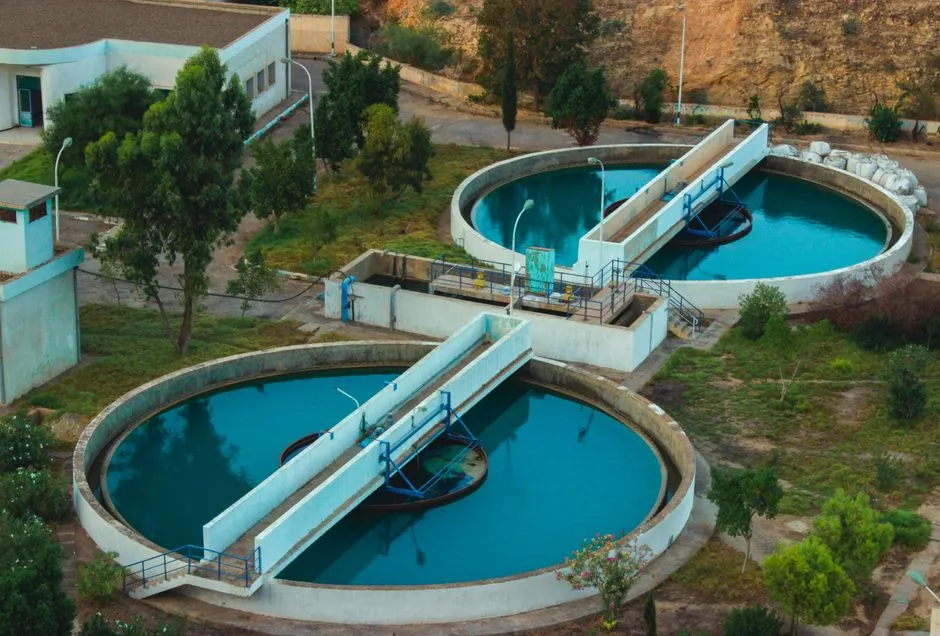
Un décanteur gravitaire classique repose sur la loi de Stokes : une particule décante lorsque la force gravitationnelle l'emporte sur la traînée. Pour les huiles et graisses, la pulpe de fruits, les protéines sanguines et la cellulose fine — tous de densité égale ou inférieure à 1,0 — cette décantation demande plusieurs heures, ce qui explique un temps de séjour de 2 à 4 heures et une charge hydraulique superficielle maintenue sous 2 m/h. Les boues, raclées vers un puits central, sortent par la sous-verse à 1–2 % de siccité. Pour forcer un décanteur à abattre les huiles et graisses, les opérateurs surdosent les coagulants — typiquement 3 à 5 fois la dose de polymère d'une FAD — et acceptent à la fois la pénalité OPEX et le volume de boues plus élevé ; sur le terrain, le rendement plafonne entre 40 et 70 % d'abattement des FOG dans les meilleurs cas d'exploitation.
Côte à côte : FAD contre décanteur sur les chiffres qui comptent à Jetersville
Le lecteur chargé des achats veut l'arbitrage en 30 secondes ; la matrice ci-dessous fait office de référence. Les valeurs reflètent les plages de fonctionnement usuelles pour des effluents agroalimentaires ; à valider par des essais en jarre et les offres fournisseurs avant de figer une commande.
| Paramètre | Flottation à air dissous (FAD) | Décanteur gravitaire classique |
|---|---|---|
| Abattement MES (agroalimentaire riche en FOG) | 92 à 97 % (données terrain HydropureWater, 2025) | 40 à 70 % sur charges inorganiques ; < 50 % sur FOG (données terrain HydropureWater, 2025) |
| Abattement FOG / huiles et graisses | Jusqu'à 95 % ; 95 % sur la paire de cas Ecologix 2026 | 40 à 60 % ; 70 % sur la paire de cas Ecologix 2026 sur le même effluent |
| Charge hydraulique superficielle | 5 à 15 m/h | < 2 m/h |
| Emprise au sol à 50 m³/h | ~15 m² en skid (selon le système de flottation à air dissous série ZSQ) | ~200 m² de bassin béton (selon le décanteur à haut rendement) |
| Siccité des boues / flottés | 3 à 5 % de flotté | 1 à 2 % de boues de fond |
| Énergie | 0,2 à 0,5 kWh/m³ (pompe de recyclage + compresseur d'air) | Pompage minimal ; pas d'aération |
| Dose de polymère (riche en FOG) | 1× référence | 3 à 5× la dose de référence pour forcer la décantation des FOG |
| Plage CAPEX, 50 m³/h greenfield | 120 000 à 180 000 $ pour un ZSQ inox 304 milieu de gamme (HydropureWater, 2025) | Comparable génie civil inclus ; moins cher si un bassin existe déjà |
Le chiffre le plus déterminant pour une usine de Jetersville à surface restreinte est la charge hydraulique superficielle : 5 à 15 m/h pour un système de flottation à air dissous série ZSQ contre moins de 2 m/h pour un décanteur. Sur un flux de lavage de brasserie ou de laiterie de 50 m³/h, cet écart fait la différence entre un skid de 15 m² et un bassin béton de 200 m² — et la plupart des usines agroalimentaires rurales du Piedmont ne disposent pas de 200 m² libres près du point de raccordement au réseau.
Variables propres à Jetersville que les guides généralistes traitent mal
Les guides généralistes FAD contre décanteur trompent les acheteurs Mid-Atlantic parce qu'ils supposent un effluent à 20–25 °C et à pH neutre. Quatre variables propres à Jetersville invalident cette hypothèse et imposent un design corrigé en température, en chimie et en matériaux.
Premièrement, l'effluent Mid-Atlantic varie d'environ 10 °C en hiver à 30 °C en été ; l'efficacité de dissolution et le rendement en micro-bulles dérivent avec la température, ce qui oblige à dimensionner la FAD sur le débit horaire réel de pointe avec un coefficient de déclassement, et non sur le débit nominal. Deuxièmement, les condensats de cuisson CIP de brasserie et de rendu dépassent couramment pH 9, ce qui effondre les performances des flocculants cationiques — la fenêtre 6,5–8,5 est un prérequis strict et un skid automatique de dosage de réactifs avec correction de pH n'est pas optionnel. Troisièmement, la surcouche du TMDL de la Chesapeake Bay sur l'azote, le phosphore et les sédiments pénalise la DBO, l'azote ammoniacal et les MES résiduels reçus par les POTW du bassin de la James River ; un volume de boues plus faible et une empreinte chimique réduite deviennent alors des avantages directs lors de l'instruction. Quatrièmement, les eaux de lavage chaudes, les acides de fruits et les condensats de cuisson de rendu imposent l'inox 316L au lieu du 304 de base, pour les cuves comme pour les composants de l'écumeur — une donnée d'entrée de choix concrète à Jetersville qu'aucun guide Pacifique n'aborde. Pour une usine de Jetersville traitant des cuiseurs de rendu ou des sauces aux acides de fruits, le surcoût inox 316L représente environ 15 à 25 % du CAPEX des cuves mais élimine la piqûration par les chlorures et l'attaque par les acides organiques qui ont mis hors service des cuves inox 304 en moins de cinq ans sur des sites Mid-Atlantic.
Dimensionner une FAD 50 m³/h à Jetersville : la checklist de réquisition 2026
La matrice indique ce que fait une FAD ; le tableau de spécifications ci-dessous précise ce qu'il faut inscrire au bon de commande. La gamme ZSQ couvre 4 à 300 m³/h sur 13 modèles standards, mais les règles de dimensionnement sous-jacentes n'ont pas changé.
| Poste de réquisition | Spécification | Enjeu pour une usine agroalimentaire de Jetersville |
|---|---|---|
| Plage de débit | 4 à 300 m³/h sur 13 modèles standards du système de flottation à air dissous série ZSQ | Couvre une petite ligne de boissons artisanales jusqu'à une grande laiterie ou un atelier de rendu |
| Base de dimensionnement | Débit horaire de pointe avec coefficient de déclassement en température, et non débit nominal | Un effluent à 10 °C en hiver dissout moins d'air qu'un effluent à 30 °C en été |
| Matériau | Inox 304 standard ; inox 316L pour eaux de lavage chaudes, condensats de cuisson de rendu, acides de fruits et effluents de mer à haute teneur en chlorures | Les acides de fruits et les condensats de cuisson de rendu imposent l'inox 316L dans la plupart des cas à Jetersville |
| Prétraitement | Dégrilleur rotatif mécanique avec passage 2 à 3 mm | Les buses de recyclage bouchées sont la première cause d'arrêt non planifié ; poils, morceaux de fruits et fragments d'emballage atteignent la FAD en quelques heures sans dégrillage |
| Dosage de réactifs | Skid automatique de dosage avec asservissement au débit et régulation par courant d'écoulement | Verrouille le pH à 6,5–8,5 et la dose de polymère à la cible de l'essai en jarre |
| Automatisme | Automate pilotant vitesse d'écumeur, dose polymère, consignes de pression ; alarmes à distance | Exigé pour les exploitations 2026 à faible effectif sur des sites multiples Mid-Atlantic |
| Déshydratation aval | Filtre-presse à plateaux pour porter les flottés à 25–35 % de siccité | Réduit encore de 80 à 85 % le volume évacué au-delà du flotté de FAD ; s'inscrit dans la logique d'un retrofit d'extension d'usine agroalimentaire |
Les trois erreurs de dimensionnement les plus fréquentes sur les projets à Jetersville sont : (1) raisonner sur le débit nominal et non sur le débit horaire de pointe, ce qui ne laisse aucune marge pour les surcharges CIP ; (2) ignorer la température, avec à la clé une dérive d'efficacité de dissolution et des entraînements de flotté d'octobre à avril ; (3) sous-spécifier le dégrillage amont, ce qui laisse poils, morceaux de fruits et fragments d'emballage boucher les buses de recyclage en quelques semaines. Ces trois points apparaissent dans les journaux d'intervention dès le premier trimestre d'exploitation.
Calcul de temps de retour pour une laiterie ou brasserie de Jetersville à 50 m³/h
Les ingénieurs n'achètent pas un équipement ; ils achètent un temps de retour. L'exemple ci-dessous repose sur un flux représentatif de lavage de brasserie ou de laiterie de 50 m³/h, à 1 500 mg/L de MES et 600 mg/L de FOG — typique d'une brasserie artisanale, d'une laiterie ou d'une fromagerie de Jetersville rejetant sous 40 CFR Part 408 et une autorisation de la Virginia DEQ.
Le CAPEX se situe entre 120 000 et 180 000 $ pour un ZSQ inox 304 milieu de gamme avec automate et skid de dosage. La consommation énergétique annuelle s'établit à 0,2–0,5 kWh/m³ × 50 × 8 000 h × 0,14 $/kWh tarif industriel Mid-Atlantic, soit environ 11 000 à 28 000 $. La consommation annuelle de polymère se situe entre 200 et 2 000 kg/an à 4–8 $/kg selon les résultats de l'essai en jarre — un essai en jarre sur l'influent réel doit toujours précéder le choix du polymère, car l'écart entre le meilleur et le pire cas dépasse le budget de maintenance annuel d'une usine de taille moyenne. Le poste qui pilote le temps de retour est l'évacuation des boues : un flotté de FAD à 3–5 % de siccité génère 50 à 70 % de volume en moins que les boues de fond d'un décanteur, ce qui économise à lui seul plus de 40 000 $ par an par rapport au scénario décanteur. En y ajoutant les surtaxes FOG et MES évitées sous la Virginia DEQ et auprès de l'opérateur local du bassin de la James River, le projet se solde par un temps de retour de 1,5 à 3 ans, la borne haute pouvant être dépassée avec le haut de la plage énergétique, la dose de polymère la plus défavorable ou une surtaxe MES non chiffrée. Pour situer un retrofit FAD dans une extension plus large d'usine, le guide d'extension d'usine agroalimentaire reprend la même logique d'achat à une échelle de CAPEX supérieure.
Quand une usine de Jetersville doit quand même choisir un décanteur
La crédibilité passe par le fait de nommer les cas où la FAD est surdimensionnée. Un décanteur reste la meilleure réponse pour les effluents à forte charge de sables inorganiques avec peu de FOG, où un abattement de 40 à 70 % des MES dépasse celui d'une FAD et où la demande en polymère est faible ; pour des flux dérivés de très faible débit, bien en dessous de 5 m³/h, où le CAPEX d'un skid de FAD ne s'amortit pas ; et pour les sites disposant d'un bassin béton de décanteur existant en bon état, réutilisable à moindre coût par un retrofit. Une FAD de polissage en amont d'un décanteur existant permet souvent d'atteindre la conformité au 40 CFR Part 408 pour environ la moitié du CAPEX d'un remplacement complet, selon la même logique de retrofit couverte pour un effluent comparable du Piedmont et du Mid-Atlantic dans le guide FAD contre décanteur côté Pennsylvanie.
Questions fréquentes
Quel rendement une FAD obtient-elle face à un décanteur sur un effluent agroalimentaire à Jetersville ?
Une FAD délivre 92 à 97 % d'abattement des MES et jusqu'à 95 % d'abattement des FOG sur des eaux de lavage de laiterie, brasserie ou rendu floculées, contre 40 à 70 % de MES et moins de 50 % de FOG pour un décanteur gravitaire sur le même effluent. L'écart vient de la charge hydraulique superficielle : 5 à 15 m/h en FAD contre moins de 2 m/h en décanteur, car les FOG et les protéines ont une densité égale ou inférieure à 1,0 et ne décantent pas par gravité dans un temps de séjour réaliste.
Quel est le temps de retour 2026 d'une FAD 50 m³/h sur un effluent de brasserie ou de laiterie à Jetersville ?
Un ZSQ inox 304 milieu de gamme, 50 m³/h, avec automate et skid de dosage, se situe typiquement entre 120 000 et 180 000 $, avec un temps de retour de 1,5 à 3 ans grâce aux économies d'évacuation de boues (50 à 70 % de volume en moins que les boues de fond d'un décanteur) et aux surtaxes FOG et MES évitées sous la Virginia DEQ et auprès de l'opérateur du bassin de la James River (données terrain HydropureWater, 2025).
Quelles réglementations encadrent le choix entre FAD et décanteur pour une usine agroalimentaire de Jetersville ?
Le seuil de conformité est fixé par les normes catégorielles du 40 CFR Part 408 — transformation de produits laitiers (sous-partie B), fruits et légumes en conserve et appertisés (sous-partie C), produits de la mer en conserve et appertisés (sous-partie D) et transformation de produits carnés (sous-partie E) — appliquées dans le cadre général du 40 CFR Part 403 sur le prétraitement, complétées par l'instruction de la Virginia DEQ et les surtaxes de l'opérateur du bassin de la James River.
Quelles sont les trois erreurs de dimensionnement que les guides généralistes FAD contre décanteur commettent pour les usines de Jetersville ?
Les guides généralistes raisonnent sur le débit nominal au lieu du débit horaire de pointe, ignorent le déclassement en température entre un effluent hivernal à ~10 °C et un effluent estival à ~30 °C, et sous-spécifient le dégrilleur rotatif mécanique amont qui maintient les buses de recyclage dégagées. Ces trois points apparaissent dans les journaux d'intervention dès le premier trimestre d'exploitation et se préviennent tous au stade de la réquisition.