Pourquoi les usines de métallurgie d'Hillsboro doivent choisir différemment
Les eaux usées de la métallurgie regroupent au moins quatre flux distincts dans une même installation, et le séparateur primaire doit être dimensionné pour le profil de rejet le plus contraignant. Un atelier de mécanique générale à Hillsboro qui traite 5–30 GPM issus d'une ligne mixte d'emboutissage et d'usinage reçoit simultanément des huiles de tramp libres, du liquide de coupe émulsifié et des copeaux chargés en métaux dans la même bâche. Un atelier d'emboutissage haut volume à 50–250 GPM est dominé par les composés de lubrification et les huiles de presse. Une cellule d'usinage de précision à 30–150 GPM est dominée par du liquide de coupe hydrosoluble chimiquement émulsifié, qui ne se sépare pas par gravité. Une ligne d'anodisation ou de traitement de surface à 10–80 GPM transporte très peu d'huile mais contient du nickel, du cuivre, du chrome hexavalent et des cyanures, soumis à 40 CFR 433 (catégorie de rejets « Metal Products & Machinery ») et aux limites NPDES déléguées à l'Oregon DEQ. La norme catégorielle fédérale constitue la base ; Clean Water Services applique les limites locales de rejet pour toute installation raccordée au programme de prétraitement industriel d'Hillsboro (selon EPA 40 CFR 433).
Les technologies unitaires couvrent rarement ces quatre types de flux de manière efficace. Les huiles émulsifiées se comportent différemment des copeaux décantables : une gouttelette de liquide de coupe de 1–10 µm, stabilisée par un tensioactif à l'interface, ne décante pas dans un bassin de clarification en un temps de séjour réaliste, et ne flotte pas sans une étape chimique de « cassage » préalable. La configuration dominante à Hillsboro associe une FAD pour l'extraction des huiles, un lamellaire pour la précipitation des métaux, et l'ensemble FAD puis lamellaire en configuration hybride, telle que la prescrivent les ingénieurs d'application lors des audits de site. Une logique similaire s'applique à une comparaison FAD ou décanteur pour les flux de mines-métaux à Fairhope, où la chimie d'émulsion est le facteur déterminant, plus que la charge métallique.
Comment une FAD traite réellement un flux de travail des métaux
Une unité FAD génère un courant recirculé sous pression saturé en air, relâché par une vanne de détente à l'entrée de la cellule de flottation, produisant des microbulles de 20–50 µm (selon Clearwater Industries, 2026). Ces bulles se fixent sur les gouttelettes d'huile floculées et les matières en suspension, les entraînent en surface, où un racleur pousse le flotté vers une trémie. Les matières plus lourdes sédimentent dans un cône de fond et sont extraites par vis sans fin. Sur un flux correctement conditionné, cette configuration atteint régulièrement 85–98 % d'abattement de MES, avec un flotté à 2–4 % de siccité — environ 4–8× plus sec que le sous-débit d'un décanteur (selon DAF Corporation, 2026). Cette siccité réduit le CAPEX de déshydratation aval et conditionne directement les fourchettes de coût abordées dans toute analyse Prix des appareils de déshydratation des boues : données tarifaires B2B 2026 et ROI.
Un conditionnement amont est nécessaire pour garantir la fixation des bulles sur les contaminants. D'abord, un coagulant (chlorure ferrique, alun ou polymère cationique) neutralise la fraction colloïdale. Ensuite, un flocculant — généralement un polyacrylamide cationique ou anionique de haut poids moléculaire à 0,5–3 mg/L — ponte les particules en un floc de taille suffisante pour l'accrochage des bulles. Enfin, une étape de « cassage » des huiles émulsifiées : un acide ou un démulsifiant rompt l'interface de tensioactif, libère l'huile et permet au flocculant de reconstruire un agrégat flottable. L'absence de cette chimie de cassage est la première cause de sous-performance d'une FAD sur des lignes chargées en liquide de coupe (données terrain HydropureWater, 2026). À cette échelle, le choix d'équipement se répartit entre unités rondes de type FC jusqu'à 70 ft de diamètre, unités rectangulaires à lamelles de type FPBC ou RC UniMax pour les emprises étroites, et unités skid comme les Clearwater COMPACT et DAF Corp FC, à partir de 48 GPM et jusqu'à 66 GPM sur un même skid. Pour la majorité des points de fonctionnement à Hillsboro, la FAD série ZSQ couvre la même plage de débit avec une empreinte modulaire compatible avec une salle de traitement existante.
Comment un décanteur conventionnel ou lamellaire se comporte sur le même flux
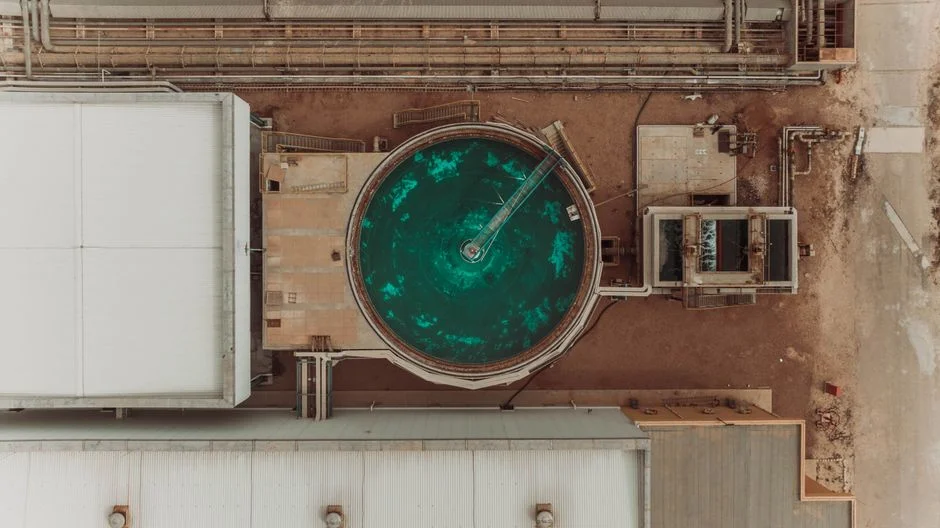
Un décanteur conventionnel ou lamellaire est un appareil de sédimentation gravitaire. Les plaques inclinées à 55–60° augmentent la surface de décantation effective, ce qui permet des vitesses de surface 5–10× supérieures à celles d'un bassin plat ; plus l'entraxe des plaques est serré (typiquement 25–50 mm), plus la capture des particules supérieures à environ 20 µm est élevée. Sur un flux décantable — hydroxyde métallique floculé issu d'un rinçage de traitement de surface, par exemple, ou boue de copeaux déshydratée — un décanteur lamellaire offre un coût au gallon compétitif.
Ces unités sont en difficulté sur les flux d'huile émulsifiée ou de liquide de coupe léger, car elles ne disposent pas du mécanisme d'accrochage de bulles nécessaire aux particules de densité proche de celle de l'eau. Les retours de terrain sur des flux de métallurgie avec un entraînement significatif de liquide de coupe montrent qu'un lamellaire seul décante typiquement 40–70 % des MES et laisse un effluent entre 200–500 mg/L de MES — bien au-dessus des <50 mg/L qu'une FAD correctement conditionnée atteint régulièrement (données terrain HydropureWater, 2026). Le sous-débit du décanteur présente 0,5–1,5 % de siccité, soit 5–10× plus de volume de boue qu'un flotté de FAD pour la même charge massique ; cette boue humide augmente le CAPEX de déshydratation aval. Le décanteur lamellaire HydropureWater est le bon choix lorsque le flux a déjà été déshuilé en amont et qu'il s'agit de capturer un hydroxyde métallique ou de réaliser un polissage MES.
Comparaison directe : FAD contre décanteur pour la métallurgie en 2026
Le tableau ci-dessous compare les indicateurs de performance pour faciliter la sélection d'un fournisseur. Les rendements de la FAD sont issus des données publiées par les constructeurs (Clearwater, DAF Corp, 2026) ; les fourchettes du décanteur reflètent les valeurs typiques observées sur des flux de métallurgie et doivent être confirmées par un test de jarre sur vos effluents.
| Paramètre | Flottation à air dissous (FAD) | Décanteur conventionnel / lamellaire |
|---|---|---|
| Abattement MES (sur flux conditionné) | 85–98 % (rectangulaire 85–90 % ; rond FC jusqu'à 98 %) | 40–70 % (retour de terrain sur flux de métallurgie) |
| Abattement huiles et graisses | 85–95 % avec chimie de cassage | Inefficace sur huile émulsifiée ; huile libre uniquement avec séparateur CPI amont |
| Empreinte pour 100 GPM | ~5–10 m² | ~12–20 m² à rendement comparable ; ~6–8 m² en polissage après FAD |
| Fourchette CAPEX (skid, 50 GPM) | $$ (milieu de gamme) | $ (bas de gamme) en traitement primaire ; $$ en polissage après FAD |
| Fourchette OPEX (par kgal traité) | Modérée (pompe de recirculation, air, réactifs, ~0,5–1,5 kWh/kgal) | Faible consommation électrique, mais coût de déshydratation aval plus élevé du fait de boues plus humides |
| Siccité des boues | 2–4 % de siccité (flotté) | 0,5–1,5 % de siccité (sous-débit) |
| Faisabilité de retrofit dans un bâtiment existant | Skids installés en 1–2 jours ; rectangulaire adapté aux travées étroites | Plus lourd ; nécessite généralement une nouvelle dalle ou un nouveau bassin |
| Sensibilité aux variations de charge et de débit | Récupération en quelques minutes via vitesse du racleur et vanne de recirculation | Relargage de solides pendant plusieurs heures après un pic de charge |
| Meilleur usage | Liquide de coupe émulsifié, huile libre, MES fines, polissage de précipités métalliques | Hydroxyde métallique floculé, copeaux décantables, sables et grit |
Ces technologies répondent à des usages différents plutôt qu'à une compétition symétrique. La comparaison ne devient un vrai choix que lorsque le flux est réellement pauvre en huile et constitué uniquement de solides décantables. Dans tous les autres cas courants à Hillsboro, la FAD l'emporte sur les huiles et les MES, et le décanteur disparaît ou se reporte en aval comme étage de polissage.
Adapter la technologie à quatre profils d'usine courants à Hillsboro
Les profils ci-dessous couvrent l'essentiel des points de fonctionnement observés lors des audits d'usines à Hillsboro.
| Profil | Débit et nature du flux | Séparateur primaire recommandé | Justification |
|---|---|---|---|
| Atelier de mécanique générale / sous-traitance | 5–30 GPM, emboutissage + usinage mixtes, débit intermittent | FAD compacte skid (un seul skid ≤66 GPM) | Plus économique que la reprise d'un local de décantation ; automatisation API prenant en charge les équipes alternantes sans opérateur |
| Emboutissage et formage haut volume | 50–250 GPM, composé de lubrification lourd, huile libre souvent >500 mg/L | FAD rectangulaire (type RC UniMax / FPBC à lamelles) avec pré-capture d'huile | Empreinte étroite adaptée à la fosse de presse ; traite huile libre et émulsifiée en une seule passe |
| Usinage de précision et rectification | 30–150 GPM, copeaux fins, liquide de coupe hydrosoluble, objectifs MES stricts | FAD avec étape de cassage chimique ; lamellaire en polissage | La chimie de cassage débloque l'élimination du liquide de coupe ; le polissage lamellaire protège la limite de rejet |
| Ligne d'anodisation / traitement de surface | 10–80 GPM, dominance métallique, faible huile, 40 CFR 433 + limites Clean Water Services | Petite FAD amont pour les huiles de rinçage, puis lamellaire pour l'hydroxyde métallique | Configuration hybride la plus courante à Hillsboro ; couvre simultanément limites catégorielles et locales |
Même les lignes de traitement de surface dites « propres » captent des lubrifiants de rack et des entraînements de brillanteur ; toute huile parvenant au bac de précipitation colmate le lamellaire et fait flotter une boue chargée en métal. Déshuiler d'abord via une petite FAD, puis précipiter et décanter : c'est la configuration prescrite par les ingénieurs expérimentés d'Hillsboro en 2026 pour respecter les limites catégorielles et locales (données terrain HydropureWater, 2026).
Ce qui change en 2026 : conformité, chimie et économie d'encombrement
Trois facteurs conditionnent les dossiers d'investissement à Hillsboro. Premièrement, la conformité : l'Oregon DEQ et Clean Water Services ont renforcé leurs contrôles sur les huiles et graisses et les métaux totaux ; la surveillance des PFAS dans les eaux de rinçage de finition métallique pousse les usines à renforcer la séparation primaire plutôt qu'à s'appuyer sur une simple étape de polissage par charbon actif ou échange d'ions (selon Oregon DEQ, 2026). Deuxièmement, la chimie : les coagulants polymères et les « crackers » démulsifiants modernes sont devenus la norme en amont de la FAD pour les liquides de coupe semi-synthétiques et synthétiques les plus durs. Troisièmement, l'encombrement et la logistique d'installation : les unités FAD skid et pré-assemblées en plage 48–450 GPM (Clearwater COMPACT, DAF Corp skid FC) réduisent la fenêtre d'installation à un long week-end, critère décisif pour les usines qui ne peuvent arrêter une ligne de presse. Un skid de dosage chimique piloté par API raccordé à l'armoire de commande FAD supprime le dernier poste nécessitant un opérateur, ce qui améliore l'efficacité dans un contexte de tension sur la main-d'œuvre.
Questions fréquentes
Une FAD a-t-elle toujours besoin d'un coagulant et d'un flocculant pour fonctionner sur un flux de travail des métaux ?
Oui. Sur un flux brut sans conditionnement, une FAD flotte l'huile libre et les MES grossières, mais laisse passer la majeure partie du liquide de coupe émulsifié et des métaux colloïdaux. Un coagulant de neutralisation de charge, un flocculant pontant et une étape de « cassage » pour l'huile émulsifiée sont ce qui permet d'atteindre 85–98 % d'abattement de MES (selon Clearwater Industries, 2026).
Quelle taille de microbulles spécifier pour une FAD en 2026 ?
Spécifiez 20–50 µm. La plage 20–40 µm issue d'un générateur de microbulles dédié (selon DAF Corporation, 2026) est idéale : suffisamment fine pour s'accrocher à un floc inférieur à 50 µm, et suffisamment grosse pour le soulever de façon fiable sans surcharger la pompe de recirculation en air.
La 40 CFR 433 est-elle la seule réglementation à respecter pour une ligne de traitement de surface à Hillsboro ?
Non. La 40 CFR 433 constitue la base catégorielle fédérale pour la catégorie « Metal Products & Machinery », mais le programme NPDES délégué à l'Oregon DEQ et les limites de prétraitement industriel de Clean Water Services à Hillsboro s'appliquent également. Clean Water Services est l'interlocuteur principal pour toute installation raccordée à la Tual