لماذا تحتاج مصانع المعادن المُصنَّعة في هيلزبورو إلى قرار مختلف
تتكون مياه صرف المعادن المُصنَّعة من أربعة جداول مختلفة على الأقل مكدّسة في مصنع واحد، ويجب أن يتطابق الفاصل الأولي مع أصعب ملفّ للنفايات. يرى مشغل أعمال في هيلزبورو يسحب 5–30 GPM من خطّ خلط بين الختم والتشغيل الآلي زيتاً طليقاً ومبرّداً مستحلباً وبرادة محملة بالمعدن في حوض واحد. أما مشغّل الختم عالي الحجم عند 50–250 GPM فيهيمن عليه مركّب السحب وزيت التشحيم الخاص بالمكابس. أما خلية التشغيل الآلي الدقيق عند 30–150 GPM فيهيمن عليها مبرّد قابل للذوبان في الماء وقد استحلَب كيميائياً ولن ينفصل بالجاذبية. أما خطّ الأنودة أو الطلاء عند 10–80 GPM فيحمل القليل جداً من الزيت لكنه يحتوي على النيكل والنحاس والكروم سداسي التكافؤ والسيانيد وفقاً لـ40 CFR 433 (فئة المصادر النقطية للمنتجات المعدنية والآلات)، مع إضافة حدود NPDES المفوّضة من قبل Oregon DEQ. المعيار الفئوي الفيدرالي هو خط الأساس؛ وتفرض Clean Water Services حدود تصريف محلية لأي مصنع يمرّ عبر برنامج المعالجة المسبقة الصناعية في هيلزبورو (وفقاً لـEPA 40 CFR 433).
نادراً ما تغطي التكنولوجيات الفردية جميع هذه الأنواع الأربعة من الجداول بفعالية. تتصرف الزيوت المستحلَبة بشكل مختلف عن البرادة القابلة للترسيب: لن تستقرّ قطرة مبرّد بحجم 1–10 µm مع مادة فعالة سطحية عند الواجهة البينية في أي مروّق خلال زمن احتجاز عملي، ولن تطفو دون خطوة "كسر" كيميائية تفكّ المستحلب أولاً. التكوين الواقعي السائد في هيلزبورو هو DAF لإزالة الزيوت، ولاميلا لترسيب المعادن، وDAF ثم لاميلا كتكامل هجين يستشهد به مهندسو التطبيقات ذوو الخبرة في مراجعات المصنع. ينطبق منطق مماثل على DAF مقابل المروّق لجداول تعدين المعادن في فيرهوب، حيث تكون كيمياء المستحلب هي العامل الحاسم لا تحميل المعدن.
كيف تعالج منظومة DAF فعلاً تيار تشغيل المعادن
تُولّد وحدة DAF تيار إعادة تدوير مضغوطاً مشبعاً بالهواء وتطلقه عبر صمام تخفيف عند مدخل خلية التعويم، منتجاً فقاعات دقيقة بحجم 20–50 µm (وفقاً لـClearwater Industries, 2026). ترتبط هذه الفقاعات بقطرات الزيوت المتكتّلة والمواد الصلبة العالقة وترفعها إلى السطح، حيث يكشط كاشط المجذاف الطفو إلى قادوس. تسقط المواد الصلبة الأثقل المترسّبة إلى مخروط سفلي وتُفرّغ عبر حلزون. على تيار تشغيل معادن مُكيَّف جيداً، يحقق هذا التكوين باستمرار إزالة 85–98% من TSS، مع جفاف المواد الصلبة الطافية عند 2–4% مواد صلبة جافة — أي ما يعادل 4–8× أكثر جفافاً من الرواسب السفلية للمروّق (وفقاً لـDAF Corporation, 2026). يخفّض هذا الجفاف CAPEX نزح المياه في المراحل اللاحقة ويربط مباشرةً بنطاقات التكلفة في أي نقاش حول تكلفة وسعر جهاز نزح الحمأة: بيانات تسعير B2B وعائد الاستثمار لعام 2026.
يتطلّب الأمر معالجة مسبقة upstream لضمان التصاق الفقاعات بالملوّثات. أولاً، يعمل المُخَثِّر (عادةً كلوريد الحديديك أو الشبة أو بوليمر كاتيوني) على تحييد الجزء الغرواني. ثانياً، يعمل المُتَلَبِّن — عادةً بولي أكريلاميد كاتيوني أو أنيوني عالي الوزن الجزيئي بتركيز 0.5–3 mg/L — على ربط الجسيمات في تكتّل دقيق كبير بما يكفي لالتصاق الفقاعات. ثالثاً، خطوة "الكسر" للزيوت المستحلَبة: حمض أو مزيل استحلاب يكسر واجهة المادة الفعالة السطحية، ويحرّر الزيت، ويسمح للمُتَلَبِّن بإعادة بناء ركام قابل للطفو. يُعدّ تخطّي كيمياء الكسر السبب الأكثر شيوعاً لتدنّي أداء DAF على خطوط تشغيل المعادن المحملة بالمبرّدات (بيانات ميدانية من HydropureWater, 2026). ينقسم اختيار المعدات على هذا النطاق عادةً بين وحدات FC المستديرة حتى قطر 70 ft، ووحدات صفائح لاميلا المستطيلة مثل FPBC أو RC UniMax للبصمات الضيقة، والوحدات المركّبة على سكّر مثل Clearwater COMPACT ووحدات DAF Corp سكّر FC، التي تبدأ من 48 GPM وتعالج تدفقات حتى 66 GPM على سكّر واحد. بالنسبة لمعظم نقاط تشغيل المعادن المُصنَّعة في هيلزبورو، يغطي نظام DAF من سلسلة ZSQ النطاق ذاته ببصمة معيارية تتلاءم داخل غرفة معالجة قائمة.
كيف يؤدّي المروّق التقليدي أو اللاميلا على التيار ذاته
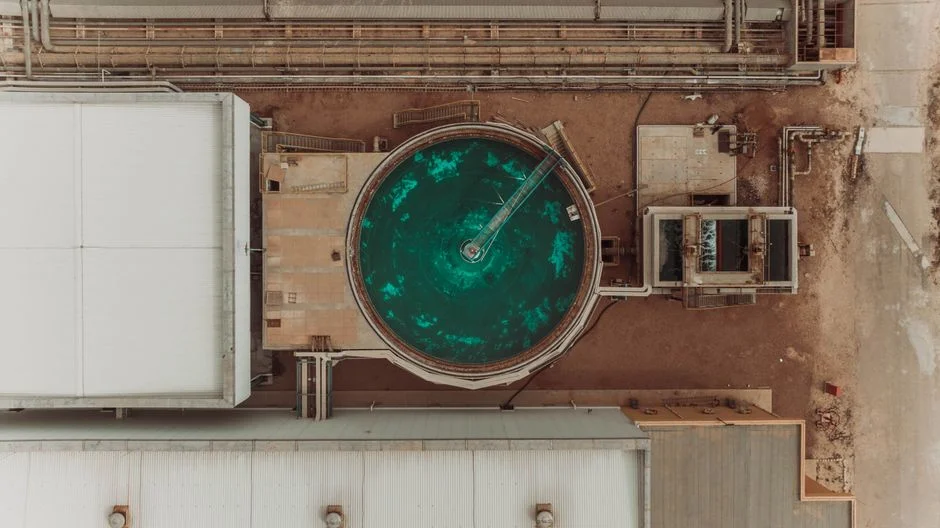
المروّق التقليدي أو اللاميلا جهاز ترسيب يعتمد على الجاذبية. تعمل الصفائح المائلة بزاوية 55–60° على زيادة منطقة الترسيب الفعلية، ورفع معدلات التحميل السطحية بنحو 5–10× مقارنة بحوض بسيط، وكلما كانت المسافة بين الصفائح أقرب (عادةً 25–50 mm)، ارتفع معدل الالتقاط للجسيمات الأكبر من حوالي 20 µm. على تيار مواد صلبة مترسّبة — هيدروكسيد معدن مُتَلَبَّن من شطف الطلاء مثلاً، أو ملاط برادة منزوح الماء — يكون المروّق اللاميلا فعّالاً من حيث التكلفة لكل جالون.
تعاني هذه الوحدات مع تيارات الزيوت المستحلَبة أو المبرّدات الخفيفة لأنها تفتقر إلى آلية التصاق الفقاعات اللازمة للجسيمات ذات الطفو المحايد. تُظهر الخبرة الميدانية على جداول المعادن المُصنَّعة ذات الحمل الزائد الكبير من المبرّدات أن وحدات اللاميلا المستقلة ترسّب عادةً 40–70% من TSS وتترك المياه الخارجة في نطاق 200–500 mg/L من TSS — وهو أعلى بكثير من <50 mg/L الذي يخفّفه DAF المُكيَّف بشكل صحيح بشكل روتيني (بيانات ميدانية من HydropureWater, 2026). يعمل الرواسب السفلية للمروّق عند جفاف 0.5–1.5% مواد صلبة جافة، مما يعني 5–10× حجم حمأة أكبر من طفو DAF عند نفس تحميل الكتلة؛ تزيد هذه الحمأة الرطبة من CAPEX نزح المياه في المرحلة التالية. يُعدّ المروّق اللاميلا من HydropureWater الخيار الصحيح عندما يكون التيار قد جُرّد من الزيت مسبقاً upstream والمطلوب هو التقاط هيدروكسيد المعدن أو خطوة تلميع TSS.
مقارنة جنباً إلى جنب: DAF مقابل المروّق للمعادن المُصنَّعة في 2026
تقارن هذه الجدول مقاييس الأداء للمساعدة في اختيار المورّد. تُستمد أرقام الإزالة لـDAF من بيانات أداء المعدات المنشورة من المصنّعين (Clearwater, DAF Corp, 2026)؛ ونطاقات المروّق مُعبر عنها كقيم خبرة ميدانية نموذجية لجداول المعادن المُصنَّعة ويجب تأكيدها باختبار الجرة على مياه الصرف الخاصة بكم.
| المعيار | التعويم بالهواء المذاب (DAF) | المروّق التقليدي / اللاميلا |
|---|---|---|
| إزالة TSS (على تيار تشغيل معادن مُكيَّف) | 85–98% (مستطيل 85–90%؛ FC دائري حتى 98%) | 40–70% (خبرة ميدانية على جداول المعادن المُصنَّعة) |
| إزالة الزيوت والشحوم | 85–95% مع كيمياء الكسر | غير فعّال على الزيت المستحلب؛ الزيت الطليق فقط مع فاصل CPI upstream |
| البصمة لكل 100 GPM | ~5–10 m² | ~12–20 m² عند إزالة مماثلة؛ ~6–8 m² كخطوة تلميع بعد DAF |
| نطاق CAPEX (وحدة سكّر، 50 GPM) | $$ (نطاق متوسط) | $ (نطاق منخفض) كأساسي؛ $$ عند استخدامه كتلميع بعد DAF |
| نطاق OPEX (لكل kgal معالجة) | متوسط (مضخة إعادة تدوير، هواء، كيمياء، ~0.5–1.5 kWh/kgal) | كهرباء منخفضة، لكن تكلفة نزح مياه أعلى في المرحلة التالية من حمأة أكثر رطوبة |
| جفاف الحمأة | 2–4% مواد صلبة جافة (طفو) | 0.5–1.5% مواد صلبة جافة (رواسب سفلية) |
| سهولة التعديل بأبنية قائمة | وحدات السكّر تُركَّب في 1–2 يوم؛ المستطيل يلائم bays ضيقة | أثقل؛ عادةً يحتاج قاعدة خرسانية جديدة أو حوض |
| الحساسية للتدفق / حمولة الصدمة | يتعافى في دقائق عبر سرعة الكاشط وصمام إعادة التدوير | يفقد مواد صلبة لساعات بعد حمولة slug |
| مهمة الأنسب | مبرّد مستحلب، زيت طليق، TSS دقيق، تلميع راسب المعادن | هيدروكسيد معدن مُتَلَبَّن، برادة قابلة للترسيب، رمل/حصى |
تخدم هذه التكنولوجيات أغراضاً مختلفة بدلاً من أن تكون متنافسة متناظرة. لا تصبح المقارنة خياراً حقيقياً إلا عندما يكون التيار فعلاً قليل الزيت ومياه شطف مواد صلبة قابلة للترسيب فقط. في كل حالة شائعة أخرى للمعادن المُصنَّعة في هيلزبورو، يفوز DAF على الزيت وTSS، ويختفي المروّق أو يتحوّل إلى المرحلة التالية كخطوة تلميع.
مطابقة التكنولوجيا مع أربعة أنماط شائعة لمصانع هيلزبورو
تصنّف الأنماط التالية الجزء الأكبر من نقاط تشغيل المعادن المُصنَّعة التي لوحظت خلال مراجعات مصانع هيلزبورو.
| النمط | التدفق وطابع التيار | الفاصل الأولي الموصى به | السبب |
|---|---|---|---|
| ورشة أعمال / تصنيع تعاقدي | 5–30 GPM، ختم + تشغيل آلي مختلط، تدفق متقطع | DAF مدمج على سكّر (سكّر واحد ≤66 GPM) | أرخص من تجديد غرفة مروّق؛ أتمتة PLC تتعامل مع نوبات العمل المتأرجحة دون مشغّل |
| ختم وسحب عالي الحجم | 50–250 GPM، مركّب سحب ثقيل، زيت طليق غالباً >500 mg/L | DAF مستطيل (RC UniMax / طراز FPBC بحزمة لاميلا) مع التقاط مسبق للزيت | البصمة الضيقة تلائم حفرة غرفة الكبس؛ يعالج الزيت الطليق والمستحلب في مرور واحد |
| تشغيل آلي دقيق وطحن | 30–150 GPM، برادة دقيقة، مبرّد قابل للذوبان في الماء، أهداف TSS صارمة | DAF بمرحلة كسر كيميائي؛ لاميلا كتلميع | كيمياء الكسر تفتح إزالة المبرّد؛ تلميع اللاميلا يحمي حد التصريف |
| خطّ أنودة / طلاء | 10–80 GPM، هيمنة للمعادن، قليل الزيت، حدود 40 CFR 433 + Clean Water Services | DAF صغير upstream لزيوت مياه الشطف، ثم لاميلا لهيدروكسيد المعدن | الهجين هو التكوين الأكثر شيوعاً في هيلزبورو؛ يحمي الحدود الفئوية والمحلية في آن واحد |
حتى خطوط الطلاء "النظيفة" تلتقط زيوت الرفوف ومرفقات المُلمِّع؛ أي زيت ينجو إلى خزان الترسيب سيُعمّي اللاميلا ويُطفو حمأة محمّلة بالمعدن. تجريد الزيت أولاً بـDAF صغير، ثم الترسيب والترويق، هو التكوين الذي يحدّده مهندسو هيلزبورو ذوو الخبرة في 2026 لتلبية حدود التصريف الفئوية والمحلية (بيانات ميدانية من HydropureWater, 2026).
ما الذي يتغيّر في 2026: الامتثال والكيمياء واقتصاديات البصمة
ثلاثة عوامل تحدّد حالات الإنفاق الرأسمالي الحالية في هيلزبورو. أولاً، الامتثال: تشدّد تطبيق Oregon DEQ وClean Water Services على الزيوت والشحوم والمعادن الكلية، وتدفع مراقبة PFAS على مياه شطف تشطيب المعادن المصانع نحو فصل أولي أفضل بدلاً من الاعتماد على مرحلة تلميع بالكربون أو التبادل الأيوني فقط (وفقاً لـOregon DEQ, 2026). ثانياً، الكيمياء: أصبحت المُخَثِّرات البوليمرية و"كاسرات" مزيلات الاستحلاب الحديثة معيارية upstream من DAF لأصعب المبرّدات شبه الاصطناعية والاصطناعية. ثالثاً، اقتصاديات البصمة والتركيب: وحدات DAF المركّبة على سكّر والمُجمَّعة مسبقاً في نطاق 48–450 GPM (Clearwater COMPACT، DAF Corp سكّر FC) تختصر نوافذ التركيب إلى عطلة نهاية أسبوع طويلة، وهو أمر حاسم للمصانع التي لا تستطيع إيقاف خطّ كبس. يقضي سكّر جرعات كيميائية متحكَّم به عبر PLC مربوطاً بلوحة تحكم DAF على الخطوة الأخيرة التي تتطلّب حضور المشغّل، مما يحسّن الكفاءة في أسواق عمل أكثر ضيقاً.
الأسئلة الشائعة
هل يحتاج DAF دائماً إلى كيمياء المُخَثِّر والمُتَلَبِّن ليعمل على تيار تشغيل المعادن؟
نعم. على تيار تشغيل معادن خام دون تكييف، سيُطفّح DAF الزيت الطليق وTSS الكبير، لكنه سيفوّت معظم المبرّد المستحلب والمعادن الغروانية. المُخَثِّر المعادل للشحنة بالإضافة إلى مُتَلَبِّن رابط — وخطوة "كسر" للزيت المستحلب — هو ما يفتح إزالة 85–98% من TSS (وفقاً لـClearwater Industries, 2026).
ما حجم الفقاعة الدقيقة الذي يجب أن أحدّد في DAF لعام 2026؟
حدّد 20–50 µm. النطاق 20–40 µm من مولّد فقاعات دقيقة مخصّص (وفقاً لـDAF Corporation, 2026) هو الحجم المثالي — صغير بما يكفي ليلتصق بتكتّل دون 50 µm، لكنه كبير بما يكفي لرفعه بشكل موثوق دون تحميل هواء زائد على مضخة إعادة التدوير.
هل 40 CFR 433 هو اللائحة الوحيدة التي يجب أن أقلق بشأنها لخطّ طلاء في هيلزبورو؟
لا. تُعدّ 40 CFR 433 خط الأساس الفئوي الفيدرالي لفئة نقطة المصدر للمنتجات المعدنية والآلات، لكن برنامج NPDES المفوَّض من Oregon DEQ وحدود المعالجة المسبقة الصناعية لـClean Water Services في هيلزبورو تنطبق إضافةً إلى ذلك. تُعدّ Clean Water Services جهة الاتصال الأولى للإنفاذ لأي مصنع يصرّف إلى الـ