Ce qu'imposent réellement le 40 CFR 403 et les limites locales du POTW à un fournisseur automobile
Les usines de véhicules électriques et d'automobile situées à proximité des sites d'assemblage Ford Ranger et Bronco doivent respecter les normes catégorielles du 40 CFR Part 403 ainsi que les limites locales spécifiques du POTW avant tout rejet à l'égout. Elles y parviennent généralement avec une filière en quatre étapes : dégrillage rotatif, flottation à air dissous pour les huiles et les boues chargées en métaux, décantation lamellaire pour les matières en suspension et la précipitation des métaux, et dosage de réactifs pour le pH, les cyanures, le chrome hexavalent et le phosphore.
La General Pretreatment Regulations du 40 CFR 403.1 et suivants définit les responsabilités des agences gouvernementales, des industriels et du public en matière de maîtrise des rejets industriels qui traversent, perturbent ou contaminent les ouvrages de traitement publics (POTW) ainsi que leurs boues (d'après l'EPA, 2026). Les normes catégorielles de prétraitement s'ajoutent à ce cadre et s'appliquent à des catégories industrielles précises ; la finition des métaux, le nettoyage des équipements de transport et la fabrication de batteries disposent chacun de leurs propres limites d'effluent au 40 CFR Subchapter N.
Tout fournisseur raccordé à un POTW est un Industrial User (IU) et doit détenir une industrial user permit, parfois appelée discharge permit, qui fixe des limites d'effluent numériques ou narratives propres au site au point de rejet vers le réseau du POTW. Les POTW dont le débit nominal total dépasse 5 MGD sont tenus de mettre en œuvre un programme de prétraitement ; les POTW plus petits (≤ 5 MGD) peuvent également y être assujettis s'ils reçoivent des déchets industriels et que le prétraitement se justifie (d'après les California Water Boards, 2026). Les interdictions générales de rejet du 40 CFR 403.5 couvrent les polluants tels que le cuivre, le plomb et le nickel qui traversent, perturbent ou contaminent les boues. La fréquence minimale d'audit est de cinq ans pour les audits de conformité et d'une inspection annuelle pour les POTW concernés ; la plupart des fournisseurs automobiles des bassins de Wayne et Chicago relèvent du cycle d'audit quinquennal (d'après les California Water Boards, 2026).
Effluents et polluants dans une usine de VE ou d'automobile fournisseur de Ranger ou Bronco
Les équipementiers de rang 1 et 2 alimentant les sites Wayne Assembly et Chicago Assembly génèrent un ensemble prévisible d'effluents, chacun avec une signature polluante caractéristique qui correspond directement à une étape de traitement. Le tableau ci-dessous associe le procédé d'atelier à la charge attendue, afin qu'un responsable EHS puisse faire correspondre le bilan hydraulique de son site à la bonne étape unitaire.
| Procédé d'atelier | Plage de débit typique | Signature polluante | Étape principale de traitement |
|---|---|---|---|
| Emboutissage et usinage | 5–80 m³/h | Huiles résiduelles, huiles et graisses émulsionnées (FOG), MES élevées, produit de déformation | FAD + lamellaire |
| Rinçage d'électrophorèse et de phosphatation | 2–25 m³/h | Ni, Zn, chrome hexavalent, cyanures, phosphore total | Dosage de réactifs + lamellaire |
| Détack peinture et eau de cabine | 3–40 m³/h | MES élevées, solides de peinture, solvants organiques, DCO peu biodégradable | Coagulation + FAD ou lamellaire |
| Assemblage cellules de batterie / VE | 1–15 m³/h | Eau de lavage d'électrolyte à base de lithium, purge de glycol, cobalt et fluorures à l'état de traces | Ajustement du pH + précipitation + polissage par BRM |
| Nettoyage de flans et lavage des sols | 1–10 m³/h intermittent | pH variable (3–11), métaux lourds, report de particules | Bassin tampon + FAD + lamellaire |
Les valeurs ci-dessus sont typiques d'équipementiers dans la gamme 50–500 m³/j, qui couvre l'essentiel de l'emboutissage, de l'électrophorèse et des opérations adjacentes aux gigafactories alimentant les programmes Ranger et Bronco. L'eau de rinçage de phosphatation est de loin l'effluent le plus riche en paramètres : elle contient du nickel et du zinc issus du bain de revêtement de conversion, du chrome hexavalent résiduel des étapes de passivation, des cyanures libres et totaux provenant des nettoyants alcalins, et 20–80 mg/L de phosphore total exprimé en PO₄. L'eau de détack peinture, en revanche, est riche en MES (typiquement 500–3 000 mg/L) mais pauvre en métaux dissous ; elle se traite par coagulation plutôt que par précipitation sous forme d'hydroxydes. Les effluents de purge de liquide de refroidissement des batteries apportent du lithium et du glycol, alors que la plupart des anciens systèmes de prétraitement des usines automobiles n'avaient pas été conçus pour cela, ce qui explique pourquoi les nouvelles autorisations des fournisseurs de VE intègrent de plus en plus un seuil d'action lithium de 1–5 mg/L.
La filière de prétraitement qui permet un rejet sous la limite locale
L'ordre des procédés compte autant que le choix des équipements. Les polluants doivent être éliminés selon une séquence qui empêche une étape de défaire le travail de la précédente, et la filière en quatre étapes décrite ci-dessous reflète ce qui permet, de manière constante, de respecter les limites locales spécifiques des fournisseurs des sites Wayne et Chicago.
- Étape 1 — Dégrillage de tête. Un dégrilleur rotatif à ouverture de 2–6 mm retire les chiffons, plastiques et débris d'atelier qui, à défaut, colmateraient les pompes de la FAD et les packs de plaques lamellaires en aval. Les fournisseurs traitant des eaux de lavage d'emboutissage avec un fort report de particules intercalent généralement cette étape avant le bassin tampon.
- Étape 2 — Flottation à air dissous. La FAD est l'étape centrale pour les huiles libres et émulsionnées, les FOG et les boues flottantes chargées en métaux. La plage de débit d'une FAD correctement dimensionnée pour un fournisseur automobile est de 4–300 m³/h, avec un temps de séjour hydraulique de 20–35 minutes et un rapport air/solides compris entre 0,015 et 0,040 kg d'air/kg de solides. Un coagulant et un floculant sont introduits en amont de la cellule de flottation pour rompre les émulsions et agréger les matières en suspension en flocs flottables.
- Étape 3 — Coagulation, floculation et décantation lamellaire. L'effluent ajusté en pH pénètre dans un réacteur de mélange rapide (1–3 minutes), suivi d'un bassin de floculation (15–25 minutes) puis d'un décanteur lamellaire fonctionnant à une charge hydraulique superficielle de 20–40 m³/h. Les packs de plaques inclinées réduisent l'emprise au sol d'environ 70 % par rapport à une décantation classique et abaissent durablement les MES sous 30 mg/L, tout en précipitant les métaux dissous Ni, Zn et Cr³⁺ sous forme de boues d'hydroxydes métalliques.
- Étape 4 — Dosage de réactifs piloté par automate. Un skid de dosage spécifique prend en charge l'ajustement du pH (NaOH ou H₂SO₄), la réduction du chrome hexavalent (NaHSO₃ ou FeSO₄ à pH 2,0–2,5 avec un temps de séjour de 30–60 minutes), l'oxydation des cyanures (chloration alcaline à pH 10,5–11 avec consigne ORP à +600 mV) et la précipitation du phosphore (chaux ou alun dans un réacteur agité en amont du lamellaire).
Une éventuelle étape 5 consiste en un polissage par BRM ou OI lorsque les limites locales du POTW ou les surtaxes d'assainissement rendent la réutilisation économique — généralement lorsque les surtaxes dépassent 0,008 $/gal ou lorsque le site a un besoin interne d'eau de qualité rinçage. Pour un fournisseur dont le volume rejeté est dominé par les rinçages d'électrophorèse et de phosphatation, une filière FAD + lamellaire bien réglée récupère 60 à 75 % sous forme de perméat réutilisable, le reste étant envoyé à l'égout sous les limites locales (données terrain HydropureWater, 2026). Cette même filière s'associe à une FAD pour huiles, FOG et boues flottantes d'hydroxydes métalliques en amont du skid.
Atteinte des limites locales paramètre par paramètre
La défense du permis repose sur des valeurs précises, paramètre par paramètre. Le tableau ci-dessous associe chaque polluant réglementé à la technologie qui l'élimine, à la concentration de sortie qui satisfait la plupart des limites locales des POTW des zones Wayne et Chicago, et à la fenêtre de fonctionnement dans laquelle la chimie doit rester. Les limites locales elles-mêmes sont propres au site et doivent être extraites du industrial user permit individuel du fournisseur, mais les concentrations de sortie indiquées en colonne trois sont celles qu'une filière en quatre étapes correctement exploitée permet d'atteindre de manière fiable.
| Paramètre | Mécanisme de traitement | Concentration de sortie typique | Maîtrise opérationnelle clé |
|---|---|---|---|
| Huiles et graisses | FAD avec coagulant | < 15 mg/L | Dose de casseur d'émulsion, pH 6,5–7,5 |
| Matières en suspension totales | Polissage lamellaire après FAD | < 30 mg/L | Charge superficielle 20–40 m³/h sur le lamellaire |
| Nickel, zinc, cuivre | Précipitation sous forme d'hydroxydes à pH 9–10 | < 1,0 mg/L chacun (spécifique au site) | Régulateur de pH sur l'alimentation du lamellaire |
| Chrome hexavalent | Réduction en Cr³⁺ par NaHSO₃ ou FeSO₄ à pH < 3 | < 0,1 mg/L | Consigne ORP +250 à +350 mV, temps de séjour 30–60 min |
| Cyanures totaux | Chloration alcaline en cyanate | < 0,2 mg/L | ORP > +600 mV à pH 10,5–11 |
| Phosphore total | Précipitation à la chaux ou à l'alun | < 1,0 mg/L (spécifique au site) | Rapport molaire 1,5–2,0× stœchiométrique |
Trois détails d'ingénierie priment sur les autres. Premièrement, la réduction du chrome hexavalent doit être conduite à pH inférieur à 3 : si le pH dérive au-dessus de 3,5, la cinétique de réduction s'effondre et le Cr⁶⁺ traverse le réacteur sans réagir. Deuxièmement, l'oxydation des cyanures exige un pH alcalin ; réaliser la chloration dans un effluent acide dégage du chlore gazeux et fait échouer la consigne ORP. Troisièmement, l'ordre des étapes de précipitation du phosphore a son importance : l'alun agit à pH 5,5–6,5, la chaux nécessite un pH ≥ 9,5, et les deux ne peuvent pas partager le même réacteur. Les fournisseurs qui tentent de regrouper dans un seul réacteur l'ajustement du pH, la réduction du chrome et la précipitation du phosphore ratent immanquablement au moins un paramètre en cas de perturbation. Un décanteur lamellaire pour la précipitation des métaux et le polissage des MES placé en aval des skids de dosage assure la séparation des solides une fois la chimie maîtrisée.
Choix des équipements pour une installation neuve ou en retrofit dans une usine automobile
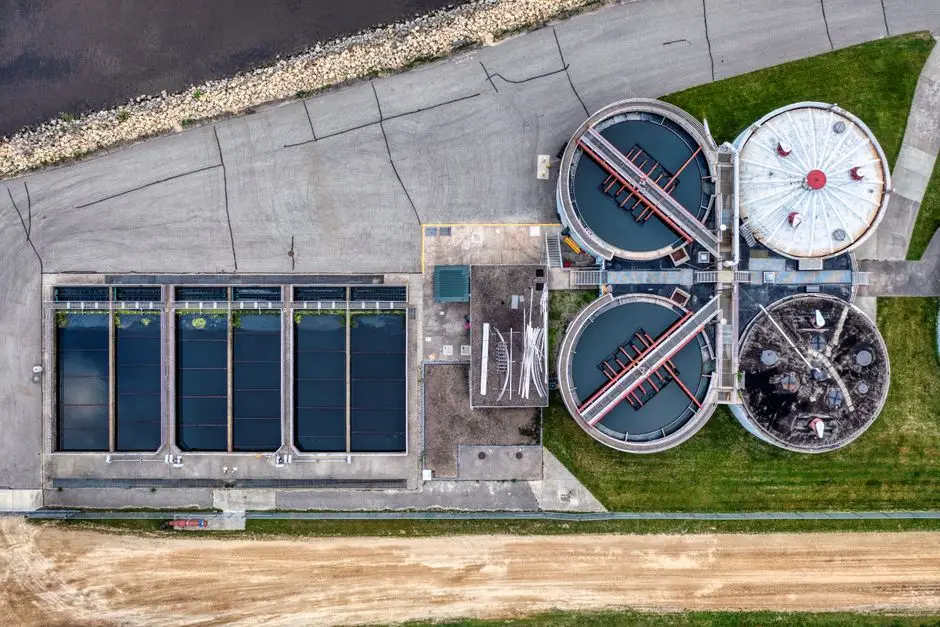
Le choix des équipements se traite en termes de débit et d'encombrement, et non de préférence technologique. Dimensionnez chaque étape sur le débit horaire de pointe réel, et non sur la moyenne journalière, et la filière maintiendra les limites locales en cas de perturbation sans intervention opérateur.
Le dégrillage fixe la frontière amont : un dégrilleur rotatif pour l'extraction des solides en tête d'installation à ouverture de 2–6 mm est le choix standard des fournisseurs automobiles, car il s'auto-nettoie, accepte les métaux résiduels issus du lavage d'emboutissage et protège les équipements FAD et lamellaires en aval du colmatage. Pour une usine d'emboutissage à 100 m³/j, un dégrilleur de série GX-600 avec un canal de 600 mm traite en général des débits de pointe de 25 m³/h sans bypass.
L'élimination primaire des huiles et des métaux relève de la FAD. La plage de fonctionnement de la série ZSQ est de 4–300 m³/h ; l'unité adaptée est celle qui couvre le débit de pointe, et non le débit moyen, avec une marge de 20 %. Dimensionner sur le débit moyen est la cause la plus fréquente de dépassement d'autorisation au démarrage du poste du matin, lorsque la ligne d'électrophorèse évacue une bouffée d'eau de rinçage. Le polissage des solides et des métaux est assuré par un décanteur lamellaire travaillant à 20–40 m³/h de charge superficielle ; se maintenir dans cette plage réduit la consommation de coagulant de 20 à 30 % par rapport à un fonctionnement sous-charge et évite le lessivage des solides décantés que l'on observe en surcharge.
L'injection de réactifs est l'étape que les opérateurs maîtrisent le moins bien, et c'est aussi celle qui provoque le plus souvent un dépassement d'autorisation. Un système de dosage automatisé pour le pH, le chrome et les cyanures avec boucles de régulation ORP et pH maintient les consignes à ±0,2 unité pH et ±25 mV ORP, ce qui est plus précis que toute opération manuelle et fait, dans de nombreux cas, la différence entre un DMR conforme et un DMR non conforme. La gestion des boues referme la boucle : un filtre-presse pour la déshydratation des boues flottées et décantées à 30–40 % de siccité du gâteau minimise le tonnage à expédier hors site et empêche la couche flottée de la FAD et les sous-flux du lamellaire de se remettre en suspension dans le bac à boues.
Pour un fournisseur de VE/automobile situé dans le bassin Ford, la spécification d'ingénierie qui manque souvent dans les recommandations génériques est la fenêtre de chimie elle-même : pH 2,0–2,5 pour la réduction du chrome, pH 9,5–10,5 pour la précipitation des métaux et pH 10,5–11 pour l'oxydation des cyanures, chacune dans un réacteur séparé. Les fournisseurs qui tentent de regrouper ces étapes dans un seul réacteur ratent au moins un paramètre en cas de perturbation, et un responsable EHS examinant un skid proposé doit rejeter toute conception « tout-en-un » mono-réacteur avant qu'elle n'atteigne le stade des achats. Un guide d'ingénierie et de conformité des eaux usées industrielles en Illinois constitue une contre-vérification utile vis-à-vis du permis individuel du fournisseur, tout comme le guide de conformité en prétraitement pour les usines VE/automobile d'une autre région Ford. Pour la question FAD contre décanteur qui se pose au stade des achats, le guide de décision FAD ou décanteur pour les eaux usées d'équipements de transport expose les seuils de débit et de charge en FOG.
Questions fréquentes
Qu'est-ce qui déclenche l'application d'une norme catégorielle par rapport à une limite locale spécifique au site ?
Les normes catégorielles sont fixées par l'EPA au 40 CFR Subchapter N pour des catégories industrielles précises (finition des métaux, nettoyage des équipements de transport, fabrication de batteries) et s'appliquent à l'échelle nationale. Les limites locales sont des limites d'effluent numériques ou narratives imposées au point de rejet vers le réseau du POTW afin de protéger ce POTW spécifique contre les phénomènes de pass-through, d'interférence et de contamination des boues. Un fournisseur doit respecter la valeur la plus stricte paramètre par paramètre (d'après l'EPA, 2026).
Comment dimensionner une FAD pour un fournisseur automobile traitant à la fois des effluents d'emboutissage et d'électrophorèse ?
Dimensionnez la FAD sur le débit horaire de pointe, et non sur la moyenne journalière, en ajoutant une marge de 20 %. Un fournisseur ayant un débit de pointe cumulé emboutissage et électrophorèse de 60 m³/h a besoin d'une FAD dans la plage 70–75 m³/h ; la plage de fonctionnement de la série ZSQ, 4–300 m³/h, couvre la plupart des sites de rang 1 et 2. Les émulsions d'emboutissage imposent généralement des rapports air/solides de 0,025–0,035 kg d'air/kg de solides (données terrain HydropureWater, 2026).
Quelle est la limite locale typique pour les huiles et graisses dans les POTW des zones Wayne et Chicago ?
La plupart des POTW des zones Wayne et Chicago fixent des limites d'huiles et graisses comprises entre 10 et 25 mg/L au point de rejet, bien que la valeur exacte provienne du industrial user permit individuel du fournisseur. Une FAD correctement exploitée avec un coagulant casseur d'émulsion abaisse de manière fiable la concentration en sortie sous 15 mg/L, ce qui couvre la plupart des limites locales avec une marge de sécurité en cas de perturbation (d'après le cadre d'interdiction de rejet de l'EPA 40 CFR 403.5, 2026).
Pourquoi la plupart des systèmes de réduction du chrome fonctionnent-ils à pH inférieur à 3 ?
La réduction du chrome hexavalent par le métabisulfite de sodium ou le sulfate ferreux est cinétiquement dépendante du pH. Au-dessus de pH 3,5, la vitesse de réduction chute fortement et le Cr⁶⁺ traverse le réacteur sans réagir. La fenêtre de fonctionnement est pH 2,0–2,5 avec un temps de séjour hydraulique de 30–60 minutes et une consigne ORP comprise entre +250 et +350 mV pour confirmer la réduction complète avant la remontée du pH en vue de la précipitation des métaux.