Ce que les usines de véhicules électriques et d'automobiles de Détroit rejettent réellement en 2026
Les gigafactories de véhicules électriques, les sites d'assemblage et les équipementiers de niveau 1 en emboutissage et peinture de la région de Détroit rejettent quatre flux qui conditionnent chaque choix de clarification primaire en 2026 : les débordements de peinture par électrodéposition cationique (CED) issus du bain d'e-coat, les fluides de coupe aqueux des opérations d'usinage, les lubrifiants d'emboutissage et d'emboutissage profond issus des presses de découpage et de formage, ainsi que les eaux de rinçage de la masse noire des batteries lithium-ion provenant de la récupération des matériaux actifs de cathode. Chaque flux se situe dans une plage différente de FOG (huiles et graisses) et de matières en suspension (MES), ce qui détermine si une unité de flottation à air dissous (DAF) ou un décanteur lamellaire doit être placé en amont. Le programme de prétraitement industriel du Detroit Water & Sewerage Department (DWSD) et la réglementation Part 4 de l'EGLE du Michigan plafonnent les rejets au point de sortie : les objectifs typiques 2026 de la POTW (usine de traitement des eaux usées domestiques) de Détroit se situent dans les plages FOG < 100 mg/L et MES < 250 mg/L, complétées par des limites métalliques spécifiques à chaque site.
Les référentiels 40 CFR 433 (Metal Finishing) et 40 CFR 464 (Metal Molding & Casting) s'appliquent fréquemment à ces flux en parallèle des permis propres à l'automobile. Des métaux comme le zinc, le nickel, le plomb et le phosphore total conditionnent autant le programme chimique que les FOG. Le phosphore est la variable critique : les boues de peinture CED et le rinçage de la masse noire contiennent suffisamment de phosphate pour faire basculer un décanteur dans un mode de fonctionnement à forte coagulation, que la DAF gère plus facilement puisque le flotté entraîne le floc d'hydroxyde métallique vers la surface au lieu de le laisser sédimenter.
| Flux | Source typique | Plage FOG | Plage MES | Contaminant dominant |
|---|---|---|---|---|
| Débordements de peinture CED | Bain d'e-coat, rinçage cabine de pulvérisation | 150–500 mg/L | 200–800 mg/L | Peinture émulsifiée + phosphate |
| Fluide de coupe aqueux | Cellule CNC, purge machine à laver les pièces | 200–1 000 mg/L | 100–500 mg/L | Huile émulsifiée + fluide résiduel |
| Lubrifiant d'emboutissage et d'emboutissage profond | Découpage à la presse, lubrification matrice | 100–400 mg/L | 300–1 500 mg/L | Huile libre + fines métalliques |
| Rinçage masse noire Li-ion | Récupération cathode, revêtement électrodes | < 50 mg/L | 200–600 mg/L | Solides fins, particules de Li, Ni, Co |
Le lubrifiant d'emboutissage et de matriçage présente la charge de matières décantables la plus élevée et le rapport FOG/TSS le plus faible des quatre flux : c'est cette colonne qui oriente un ingénieur de Détroit vers un décanteur en première intention. La peinture CED et le fluide de coupe sont tous deux riches en FOG : c'est cette colonne qui oriente vers une DAF. Le rinçage de masse noire se situe entre les deux, et c'est précisément là que la filière hybride trouve sa place.
Comment une unité de DAF fonctionne réellement sur un flux de peinture ou de fluide de coupe
Une unité de DAF génère un nuage de microbulles de 30 à 50 microns en recyclant 20 à 40 % de l'effluent clarifié dans un réservoir pressurisé de saturation en air, puis en relâchant ce flux recyclé par une vanne de détente au fond du bassin (voir la source : S5). La chute de pression brutale libère l'air dissous, et les bulles ainsi formées s'accrochent aux gouttelettes d'huile, aux graisses et aux colloïdes préfloculés. L'agrégat bulle-particule est suffisamment flottant pour remonter en quelques secondes ; un écumoir racle la couche de flotté en surface, tandis que les matières décantables plus lourdes tombent dans une vis de fond et sont évacuées sous forme de boues.
La coagulation et la floculation chimiques en amont ne sont pas optionnelles. Le floc doit être suffisamment gros et collant pour que les microbulles s'y accrochent au contact, ce qui explique que les skids de DAF soient presque toujours livrés avec des tubes floculateurs en serpentin ou un réservoir de mélange en amont de la cellule (voir la source : S5). Pour les unités de Détroit traitant peinture et fluides de coupe, la série ZSQ d'HydropureWater — un système de flottation à air dissous couvrant 4 à 300 m³/h sur 13 modèles standards — se situe dans la même classe de débit que les unités de DAF exploitées aujourd'hui sur les lignes de peinture des équipementiers de niveau 1. Les configurations rectangulaires préfabriquées en atelier maintiennent l'emprise au sol du skid suffisamment compacte pour s'insérer dans le couloir d'équipements typique de 4 à 6 m que la plupart des anciennes usines de Détroit réservent entre la ligne d'e-coat et le puisard.
Deux variantes adjacentes au décanteur comptent dans cette classe de débit. Une DAF à profil haut avec paquet lamellaire intégré (architecture FPBC) réduit la vitesse d'écoulement afin de maximiser le rendement de séparation sur les flux de fluide de coupe à plus faible charge (voir la source : S5). Un skid clés en main préassemblé avec conditionnement chimique, capteurs et armoire de commande API constitue la réponse standard en dessous de 66 GPM et permet à l'opérateur de régler la vitesse de l'écumoir, la dose de polymère et l'évacuation des boues sans retrofit d'armoire (voir la source : S5). Au-delà, les ensembles à deux skids modulaires prennent en charge les débits plus importants d'atelier de peinture.
Comment un décanteur lamellaire fonctionne sur les flux de boues d'emboutissage et de peinture
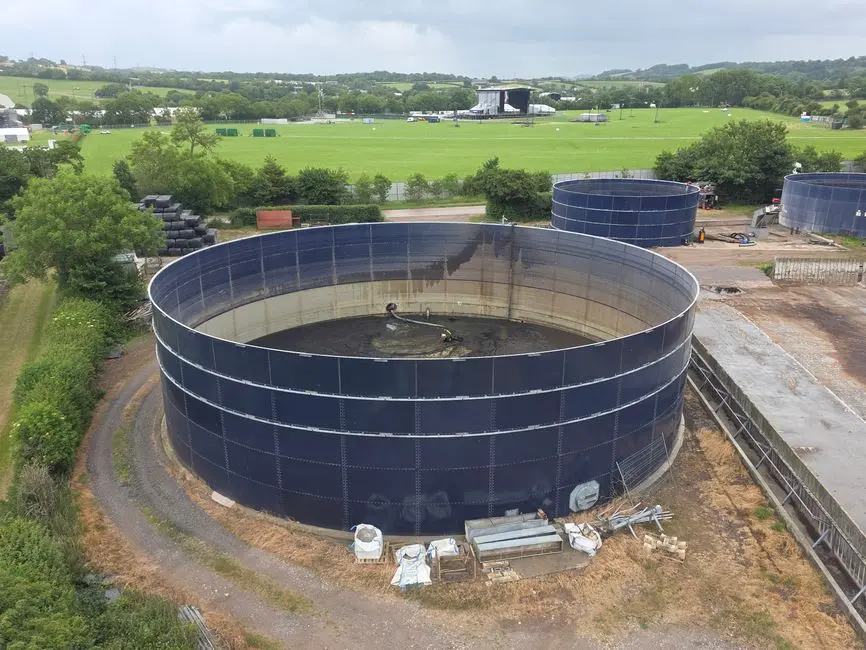
Un décanteur lamellaire est un décanteur gravitaire comportant un jeu de plaques inclinées à 55–60° à l'intérieur de la cuve. Le paquet de plaques réduit la distance de chute effective à quelques centimètres, ce qui permet à l'unité d'atteindre des charges hydrauliques superficielles de 20 à 40 m/h, soit près d'un ordre de grandeur de plus qu'un décanteur classique de même emprise au sol. Les matières solides glissent le long des plaques et se concentrent dans une trémie au fond, tandis que l'eau clarifiée remonte à travers le paquet pour s'écouler par un déversoir périphérique.
La recirculation intégrée des boues et une zone de flocculation interne diminuent la consommation de coagulant jusqu'à 30 % par rapport à un décanteur classique, car le lit de boues joue le rôle de conditionneur de floc (catalogue HydropureWater). Le compromis est mécanique, pas chimique : il n'y a ni compresseur d'air, ni réservoir de saturation, ni pompe de recyclage, de sorte que les coûts d'exploitation (OPEX) sont dominés par le polymère et l'évacuation des boues. Le réservoir de sédimentation haute efficacité (décanteur lamellaire) d'HydropureWater est conçu pour les flux où le contaminant ciblé sédimente réellement : boues de peinture phosphatées, flocs d'hydroxyde métallique, fines métalliques issues des chutes d'emboutissage. C'est le mauvais choix pour les huiles émulsifiées : la flottabilité d'une gouttelette d'huile de 10 microns ne suffit pas à vaincre le flux ascendant hydraulique dans un paquet lamellaire, ce qui explique que les unités lamellaires soient faibles sur les FOG libres et émulsifiés, mais performantes sur les MES décantables.
Pour une usine d'emboutissage de Détroit, le calcul penche généralement pour un lamellaire en première intention : solides importants, FOG faible à modérée et contrainte d'emprise au sol qui ne permet pas un bassin de sédimentation à long temps de séjour. Pour un atelier de peinture, le calcul penche dans l'autre sens.
DAF ou décanteur pour les eaux usées automobiles de Détroit : comparaison directe
Sur une même eau usée à forte teneur en FOG, une DAF élimine 95 % des huiles et graisses contre environ 70 % pour un décanteur (voir la source : S1). Sur des charges sédimentaires élevées, la même source indique qu'un décanteur réduit les solides d'environ 90 % à un coût inférieur à celui d'une DAF (voir la source : S1). Ces deux chiffres résument la comparaison et définissent la stratégie de sélection : les filières hybrides DAF + lamellaire constituent la réponse standard 2026 pour une usine complète de véhicules électriques ou automobile, car aucune unité unique ne l'emporte sur les deux axes (voir la source : S1).
| Paramètre | Flottation à air dissous (DAF) | Décanteur lamellaire |
|---|---|---|
| Mécanisme principal | Flottation par microbulles (bulles de 30–50 µm) | Sédimentation gravitaire sur plaques inclinées |
| Élimination FOG sur flux huileux | ~ 95 % (voir la source : S1) | ~ 70 % (voir la source : S1) |
| Élimination MES sur flux à forte charge solide | 60–80 % | ~ 90 % (voir la source : S1) |
| Charge hydraulique superficielle / emprise | 5–15 m/h | 20–40 m/h |
| Flux Detroit le mieux adapté | Débordements peinture CED, fluide de coupe, lubrifiant d'emboutissage | Boues de peinture phosphatées, fines de découpage, floc d'hydroxyde métallique |
| Fourchette CAPEX (estimation 2026) | Plus élevé par gpm (skid + compresseur + réservoir de saturation) | Plus bas par gpm (cuve + paquet de plaques + pompe à boues) |
| Fourchette OPEX (estimation 2026) | Plus élevé (air comprimé, pompe de recyclage, polymère) | Plus bas (pas de circuit d'air ; polymère + évacuation des boues) |
| Matériau de construction | Inox 304 standard ; inox 316 ou polypropylène en option (voir la source : S5) | Inox 304 / acier caoutchouté / polypropylène, selon le flux |
Pour une installation à Détroit en 2026, le CAPEX d'un décanteur est typiquement inférieur de 30 à 50 % par gpm à celui d'un skid de DAF comparable à caractéristiques équivalentes, mais la DAF se rentabilise sur les flux de peinture et de fluide de coupe en évitant l'entraînement d'huile émulsifiée qu'un décanteur ne peut pas rompre. La filière hybride — DAF pour les huiles, lamellaire pour le polissage des solides décantés et l'épaississement des boues avant polissage biologique ou membranaire — est ce que les équipementiers de niveau 1 installent réellement en 2026. Les ingénieurs qui hésitent entre une unité unique et deux unités doivent raisonner en coût global de conformité, et non en coût initial : la filière hybride atteint systématiquement les objectifs typiques de la POTW de Détroit dès la première passe, tandis qu'une DAF unique nécessite souvent une étape de polissage de toute façon et qu'un décanteur unique atteint rarement seul les FOG.
Pour les usines disposant d'un objectif serré de CAPEX et d'encombrement et traitant un flux dominé par une seule classe de contaminants, la réponse à unité unique reste la bonne. La décision est propre au flux, pas à l'usine.
Règle de sélection 2026 pour les usines de véhicules électriques et automobiles de Détroit
Appliquez cette règle à trois branches pour le dimensionnement de la clarification primaire en 2026. Si le flux présente des FOG supérieurs à 150 mg/L ou est dominé par des huiles émulsifiées — débordements de peinture CED, fluide de coupe, purge de lubrifiant d'emboutissage — spécifiez une DAF. Si les MES décantables dominent et que les FOG restent inférieurs à 100 mg/L — fines de découpage, floc d'hydroxyde métallique, rinçage de masse noire — spécifiez un décanteur lamellaire. Si les deux contributions sont importantes, ce qui correspond au mélange typique d'une usine complète d'assemblage ou d'une gigafactory de Détroit, installez une DAF en première étape, puis un décanteur lamellaire en polissage et épaississement des boues avant l'étape biologique ou membranaire.
Adaptez le matériau de construction à la chimie du flux : l'inox 304 est la valeur par défaut ; l'inox 316 pour les purges de fluide de coupe chargées en chlorures afin d'éviter la piqûration ; le polypropylène pour le rinçage acide de masse noire (voir la source : S5). Pour un skid d'atelier de peinture, les configurations rectangulaires préfabriquées en usine avec chambres intégrées de coagulation et de flocculation raccourcissent le délai d'installation dans une usine en exploitation. Le système de flottation à air dissous ZSQ d'HydropureWater couvre la classe de débit 4 à 300 m³/h, et le décanteur lamellaire HydropureWater couvre le poste de polissage et d'épaississement dans une filière hybride. Pour l'enveloppe de prétraitement 2026 dans son ensemble — incluant les limites EGLE Part 4 et les conditions du permis DWSD à venir — consultez le guide de conformité au prétraitement 2026 pour usines de véhicules électriques et automobiles. Pour une comparaison côte à côte sur un flux connexe mais plus léger, le guide DAF ou décanteur pour les eaux usées de la métallurgie de fabrication reprend la même matrice de décision pour les flux de lavage de pièces et d'usinage seul.
Questions fréquentes
Quelle est la principale différence entre une DAF et un décanteur lamellaire ?
Une DAF fait flotter huiles, graisses et colloïdes floculés vers la surface grâce à des microbulles de 30 à 50 microns puis les racle, tandis qu'un décanteur lamellaire laisse les matières en suspension plus lourdes sédimenter sur des plaques inclinées par gravité. La DAF l'emporte sur les FOG ; le lamellaire l'emporte sur les MES décantables.
Quelle unité élimine le plus d'huiles et de graisses sur une purge d'usine automobile ?
Une DAF élimine environ 95 % des FOG.
Questions fréquentes
Une usine automobile de Détroit doit-elle utiliser une DAF ou un décanteur pour les eaux usées d'atelier de peinture ?
Pour les eaux usées modernes d'atelier de peinture à Détroit, une unité de flottation à air dissous (DAF) est généralement préférée à un décanteur circulaire traditionnel. Les effluents d'atelier de peinture présentent des concentrations élevées d'huiles émulsifiées, de solvants et de solides de peinture de faible densité qui flottent plus qu'ils ne sédimentent, ce qui rend la séparation par flottabilité d'une DAF nettement plus performante pour ces contaminants spécifiques.
Si les décanteurs sont efficaces sur les solides inorganiques denses, ils peinent souvent face à la nature légère et collante des particules d'apprêt et de vernis automobile. Un système de DAF offre des performances supérieures pour atteindre les limites de rejet locales du Detroit Water and Sewerage Department (DWSD) en matières en suspension (MES) et en huiles et graisses (O&G) en utilisant des microbulles qui font remonter les particules pour un raclage mécanique.
Une DAF et un décanteur lamellaire peuvent-ils être utilisés ensemble sur le même flux d'eaux usées ?
Oui, une DAF et un décanteur lamellaire sont fréquemment utilisés en série au sein d'une filière de traitement multi-étagée pour des eaux usées automobiles à forte charge. Dans cette configuration, le décanteur lamellaire agit comme un décanteur primaire pour éliminer les hydroxydes métalliques lourds et les boues de haute densité, tandis que la DAF en aval agit comme une étape de polissage pour capturer les huiles émulsifiées résiduelles et les solides de faible densité qui échappent au décanteur.
Cette approche hybride est très efficace pour la fabrication de batteries de véhicules électriques ou les grandes usines d'assemblage où la composition des eaux usées est volatile. En retirant la majeure partie des solides dans le décanteur, la charge organique sur la DAF est réduite, ce qui prolonge la durée de vie opérationnelle du système de saturation de la DAF et améliore la clarté globale de l'effluent pour atteindre les normes strictes de prétraitement industriel.
Quelle quantité d'huiles et de graisses une DAF peut-elle éliminer par rapport à un décanteur ?
Un système de DAF correctement dimensionné peut atteindre des rendements d'élimination des huiles et graisses de 85 % à 95 %, alors qu'un décanteur traditionnel atteint généralement moins de 40 % pour les mêmes flux d'huile émulsifiée. Comme les décanteurs reposent sur la gravité, ils sont largement incapables de capturer les gouttelettes d'huile non décantables de moins de 50 microns.
La DAF utilise de l'air dissous pour créer des microbulles (30 à 50 microns) qui s'accrochent aux gouttelettes d'huile, augmentant significativement leur flottabilité et les forçant à remonter à la surface. Cela permet à la DAF de traiter des concentrations d'huile à l'entrée souvent observées dans les usines automobiles — de 100 mg/L à plus de 1 000 mg/L — et de les ramener régulièrement à des niveaux inférieurs à 20 mg/L, ce qui est essentiel pour respecter les permis de rejet municipaux au réseau d'assainissement.
Quel débit un skid de DAF peut-il traiter pour une usine de véhicules électriques typique ?
Pour une usine d'assemblage de véhicules électriques standard de la région de Détroit, les skids de DAF sont généralement dimensionnés pour traiter des débits de 50 gallons par minute (GPM) à 300 GPM selon la capacité de la ligne et les exigences de recyclage de l'eau de procédé. Les complexes automobiles plus importants peuvent utiliser des skids modulaires en parallèle pour gérer des débits d'usine totaux dépassant 500 GPM.
Le dimensionnement du système est dicté par la charge hydraulique superficielle, qui pour les applications d'atelier de peinture automobile se situe généralement entre 1,5 et 3,0 GPM par pied carré de surface. En 2026, de nombreuses usines de véhicules électriques s'orientent vers des skids modulaires pour permettre une évolutivité simple à mesure que les volumes de production varient ou que de nouvelles lignes d'assemblage s'intègrent dans l'emprise existante de l'usine.
Quel matériau de construction est le mieux adapté pour une DAF d'usine automobile en 2026 ?
Pour les installations automobiles 2026, l'inox 316L est la norme du secteur pour la construction des DAF, en raison de sa résistance supérieure à l'environnement chimique corrosif des eaux usées d'atelier de peinture. Les effluents d'usine automobile impliquent souvent des fluctuations de pH et une exposition à des tensioactifs, polymères et solvants qui peuvent dégrader l'acier au carbone ou les revêtements spécialisés au fil du temps.
Bien que l'inox 304 soit une alternative à moindre coût, l'inox 316L est recommandé pour les sites de Détroit afin d'éviter la piqûration et la corrosion caverneuse causées par les concentrations de chlorures souvent présentes dans l'eau de procédé. Dans les zones à forte exposition ou lors de la manipulation de réactifs chimiques agressifs pour la flocculation, certains sites optent pour des revêtements internes époxy ou pour des composants en polyéthylène haute densité (PEHD) afin d'allonger la durée de vie de l'équipement au-delà de la fenêtre de service typique de 15 ans.