Pourquoi les eaux usées de carbochimie orientent les sites vers le MVR
Les eaux usées de carbochimie à forte salinité transportent de 10 000 à 30 000 mg/L de sels dissous totaux, les appoints d'eau douce contribuant à eux seuls à environ 50 % de la charge saline totale d'une installation typique de gazéification ou de cokéfaction (WTEYA, 2024). L'alimentation est un mélange de Na⁺, K⁺, Ca²⁺, Mg²⁺, Cl⁻, SO₄²⁻ et NO₃⁻, associé à des cyanures, phénols et hydrocarbures aromatiques résiduels entraînés depuis les lavages de gaz et les désaleurs. Dès que les TDS dépassent 10 000 mg/L, le traitement biologique s'effondre : les cellules microbiennes subissent une plasmolyse, le rendement d'abattement de la DCO chute sous 40–50 %, et la filière à boues activées classiques devient une charge plutôt qu'une barrière (WTEYA, 2024).
Il reste alors une saumure que le site ne peut ni rejeter au regard du durcissement des règles zéro rejet liquide en Chine et dans l'UE, ni évacuer hors site à 30 000 mg/L — un flux de 20 t/h produit environ 170 m³/j de concentrat liquide qu'aucun prestataire ne prend en charge à 20–40 $/m³. La concentration thermique devient la seule trajectoire vers le ZLD, et parmi les options thermiques, la recompression mécanique des vapeurs est la configuration qui associe le coût énergétique récurrent le plus bas à l'encombrement le plus réduit sur le réseau vapeur. Pour les ingénieurs qui dimensionnent des équipements sous ces contraintes, cela rejoint la planification de conformité décrite dans conformité du prétraitement des usines chimiques 2026 et le cadre conception de train ZLD 2026 pour les industries de process adjacentes.
Comment fonctionne un évaporateur MVR sur une saumure de carbochimie
Un évaporateur MVR concentre l'alimentation en la portant à ébullition sous vide, puis comprime la vapeur produite avec un compresseur mécanique pour que cette même vapeur devienne le fluide chauffant côté caléton. Thermodynamiquement, il s'agit d'un effet simple, mais économiquement il concurrence les systèmes multi-effets parce que le compresseur — et non la vapeur vive — fournit le ΔT de chaleur latente à travers le caléton. Le seul utilitaire acheté au site est l'électricité qui entraîne le compresseur et les pompes de recirculation.
La séquence de procédé est fixée : l'alimentation est préchauffée à 88–100 °C pour stripper les gaz non condensables (O₂, CO₂) et limiter l'entartrage carbonaté, puis portée à ébullition sous vide à environ 90 °C. La vapeur quitte le séparateur, pénètre dans un compresseur centrifuge ou volumétrique, et ressort 8–15 °C plus chaude et à pression plus élevée. Cette vapeur surchauffée se condense à l'intérieur du caléton, cédant sa chaleur latente à la saumure recirculée, et le condensat sort sous forme d'eau distillée prête au polissage (Condorchem, 2024 ; WTEYA, 2024). L'élévation du point d'ébullition (EPE) — c'est-à-dire le décalage de la température d'ébullition par rapport à l'eau pure à la même pression — évolue avec les TDS ; à 25–30 % en masse de TDS dans une saumure de carbochimie, l'EPE peut atteindre 6–10 °C, valeur que l'ingénieur doit ajouter au ΔT du compresseur lors du dimensionnement de la surface d'échange et de la pompe à vide.
Trois configurations commerciales dominent. Le MVR à film tombant (FF) convient aux alimentations faiblement visqueuses avec tendance modérée à l'entartrage et consomme 35–60 kWh/m³ de distillat. Le MVR à circulation forcée (FC) accepte des solides plus élevés et des saumures plus visqueuses dans la même plage de 35–60 kWh/m³, mais à 90–94 °C. Le FC couplé à un cristalliseur pousse le concentrat au-delà de la saturation jusqu'à la précipitation contrôlée des sels et consomme 64 kWh/m³ — ce surcoût permet d'atteindre le point final ZLD (Condorchem, 2024). Pour les saumures de carbochimie, la sélection typique se porte sur la gamme FC ou FC + cristalliseur, car les charges en matières en suspension et en sels dissous sont trop élevées pour une surface propre de film tombant.
| Paramètre | MVR à film tombant (FF) | MVR à circulation forcée (FC) | MVR FC + cristalliseur |
|---|---|---|---|
| Consommation électrique spécifique | 35–60 kWh/m³ de distillat | 35 kWh/m³ de distillat | 64 kWh/m³ de distillat |
| Température d'évaporation | ≈ 90 °C | 90–94 °C | ≈ 90 °C |
| Configuration | Effet simple avec recompression de vapeur | Effet simple, recirculation externe | Évaporateur FC + cristalliseur flash |
| Courant de carbochimie le mieux adapté | Condensat de tête à faible charge en solides | Saumure de lavage de gaz, purge de désaleur | Polissage ZLD, saumure saturée |
| Équivalent vapeur (référence) | ~0,13–0,22 kg/kWh sur base chaudière | ~0,13 kg/kWh | ~0,23 kg/kWh |
La chimie antitartre fait partie de l'enveloppe d'exploitation, et non d'un ajout secondaire — le dosage d'antitartre piloté par automate en amont du caléton est une pratique standard pour maintenir l'encrassement par le carbonate de calcium et la silice dans un cycle de nettoyage en place que l'équipe d'exploitation peut réellement planifier.
Enveloppe de fonctionnement et paramètres de conception MVR pour les courants de carbochimie
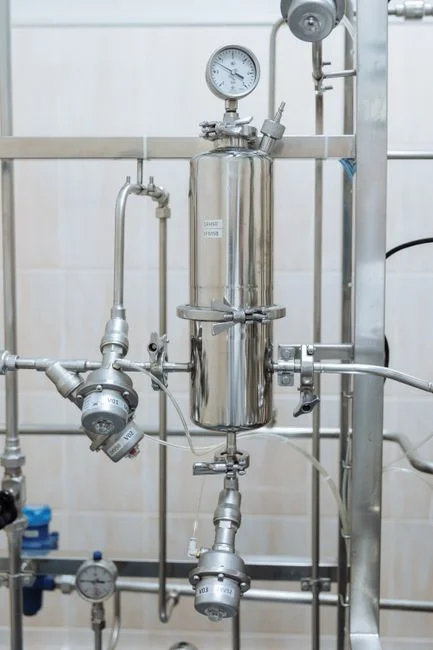
Les valeurs ci-dessous constituent le filtre que l'ingénieur applique avant de lancer une consultation MVR. Elles proviennent de courbes de fabricants et de plages praticiens pour des alimentations de carbochimie chlorurées et à TDS élevés ; l'ingénieur doit les valider contre l'analyse spécifique de l'alimentation.
| Paramètre de conception | Plage ou valeur typique | Note d'ingénierie |
|---|---|---|
| TDS de l'alimentation | 10 000–30 000 mg/L brut ; 5 000–8 000 mg/L après écrémage OI | L'écrémage OI avant MVR est la configuration optimisée 2024 pour les saumures de carbochimie (Membranes, 2024-03) |
| Température d'évaporation | ≈ 90 °C (FC 90–94 °C) | Impose un vide d'environ 0,3 bar abs |
| ΔT du compresseur (vapeur) | 8–15 °C | Détermine le ΔT au caléton et la consommation énergétique globale |
| ΔT au caléton (log moyen) | 5–10 °C | ΔT plus bas = surface d'échange plus grande, CAPEX plus élevé |
| Élévation du point d'ébullition à 25–30 % TDS | 6–10 °C | À ajouter au ΔT du compresseur pour fixer la cible de vide |
| Temps de séjour dans le séparateur | 30–90 s | Plus long pour FC + cristalliseur pour faire croître les germes cristallins |
| Taux de recirculation (FC) | 10:1 à 25:1 | Plus élevé pour les saumures visqueuses ou entartrantes |
| Consommation électrique spécifique | 35–60 kWh/m³ (FF/FC) ; 64 kWh/m³ (FC + cristalliseur) | Condorchem, 2024 |
| Référence équivalent vapeur | ~0,13–0,23 kg vapeur/kWh à 90 % de rendement chaudière | À utiliser uniquement pour comparaison loyale avec MEE/TVR |
| Matériau des tubes du caléton | Titane Gr.2 ou duplex 2205 pour Cl⁻ > 5 000 mg/L à > 80 °C | Éviter le 316L dans ces conditions |
Le prétraitement amont fixe le plancher du taux d'encrassement du MVR. Une flottation à air dissous ou un décanteur lamellaire élimine les huiles et matières en suspension, un adoucisseur cationique acide faible abaisse la dureté sous 20 mg/L en CaCO₃, et une OI deux passes en amont du MVR ramène l'alimentation MVR dans la bande 5 000–8 000 mg/L de TDS où l'EPE et l'entartrage restent maîtrisés (Membranes, 2024-03). Un filtre multicouche en aval de l'adoucisseur et en amont de l'OI protège les membranes d'OI des précipités de dureté entraînés, et un bassin de sédimentation haute efficacité en amont de la FAD reprend l'essentiel de la charge MES sur les rétrofits où le bassin tampon est sous-dimensionné. Les antitartres de seuil pour CaCO₃ et CaSO₄, un dispersant de silice et le contrôle du pH à l'acide sulfurique dans la boucle du cristalliseur constituent le programme chimique standard. Lorsque le courant de carbochimie transporte de l'ammoniac ou du HCN, il faut prévoir un laveur de vapeur sur le ciel gazeux du MVR pour protéger le compresseur contre l'entraînement de non-condensables, ainsi que des tubes de caléton en qualité anticorrosion (titane ou duplex) en matériau de construction de base, et non en surspécification.
Intégrer le MVR dans un train ZLD de carbochimie
Le MVR ne fonctionne pas seul — il s'inscrit au milieu d'un train de traitement de saumure qui commence par un bassin tampon et se termine par un tas de sel sec ou une cellule d'enfouissement. Le train ZLD complet de carbochimie suit : bassin tampon → FAD ou décanteur lamellaire → biologique (uniquement sur la fraction peu salée biodégradable) → adoucisseur cationique acide faible → OI deux passes → évaporateur MVR → cristalliseur FC du MVR → centrifugeuse ou filtre-presse → sel sec ou enfouissement (WTEYA, 2024). Chaque étape protège la suivante : la FAD protège l'adoucisseur, l'adoucisseur protège l'OI, l'OI protège le MVR, et le MVR protège le cristalliseur d'un fonctionnement hors de sa fenêtre d'encrassement.
L'étude conjointe OI–MVR 2024 sur les eaux usées de centrale thermique au charbon — une alimentation chimiquement voisine — a établi le coût optimisé de production d'eau à 3,16 CNY/m³, avec un coût d'exploitation quotidien réduit de 22 % par rapport à la base non optimisée (Membranes, 2024-03). Pour un site de carbochimie exploitant un train similaire à 20 t/h de saumure, ce chiffre constitue l'ordre de grandeur pertinent pour l'enveloppe budgétaire 2026, et non une garantie. L'économie de récupération d'eau est favorable : le distillat MVR est généralement renvoyé au site comme eau d'alimentation de chaudière après polissage, ce qui récupère 90–95 % de l'eau du courant de saumure. Le goulot d'encrassement du train se situe au caléton MVR, et non à l'OI — c'est pourquoi le taux de récupération OI est volontairement plafonné (typiquement 65–75 %) pour maintenir l'alimentation MVR dans les limites d'EPE et d'entartrage. Les solides sortant du cristalliseur sont envoyés vers une centrifugeuse ou un filtre-presse pour la séparation des cristaux, le filtrat étant recyclé au bac d'alimentation MVR. Une unité de flottation à air dissous en tête de train reprend les huiles et graisses qui franchissent périodiquement les condensats de lavage de gaz.
Performances terrain éprouvées et modes de défaillance courants
La référence terrain la plus probante pour les performances MVR vient de l'usine de Gotsu au Japon, où Nippon Paper a remplacé un évaporateur sous vide multi-effet par une unité MVR en 2019. Résultats documentés : 13 % de réduction du coût énergétique par rapport à la base multi-effet, et la production de pâte portée à 111 % de la base antérieure une fois l'évaporateur sorti du goulot de production (Japan Tappi Journal, 2024). Gotsu a également documenté les deux modes de défaillance que l'on retrouve dans tout audit MVR : encrassement du caléton par le tartre, et vibrations du compresseur liées à l'entraînement de sel dans le courant de vapeur. L'encrassement du caléton a été maîtrisé par le renforcement des cycles de nettoyage du purgeur de vapeur, et les vibrations du compresseur par un nettoyage périodique en bain ouvert de la turbine (Japan Tappi Journal, 2024).
Transposés aux sites de carbochimie, les enseignements de Gotsu signifient qu'il faut budgéter des cycles de CIP du purgeur de vapeur trimestriels et un nettoyage ouvert du compresseur tous les 6 à 12 mois dans le modèle de coût d'exploitation — ne supposez pas que la valeur de régime de 35–60 kWh/m³ se maintient toute l'année. Lorsque l'alimentation transporte de l'ammoniac, du HCN, ou des chlorures au-dessus de 5 000 mg/L à > 80 °C, il faut prévoir des tubes de caléton en titane ou duplex ainsi qu'un laveur de vapeur sur le ciel gazeux du MVR pour protéger le compresseur contre l'entraînement de non-condensables. Ces mesures ne sont pas optionnelles pour une saumure de carbochimie riche en chlorures — elles font la différence entre un site qui tourne et un site qui passe sa première année en mise en service. Les critères de conception de référence pour la partie OI du train sont documentés séparément dans critères de conception OI 2026 et repères de récupération d'eau dans les rapports ESG.
MVR contre MEE contre TVR : choisir le bon évaporateur pour la saumure de carbochimie
Les trois options d'évaporation thermique pour saumure à forte salinité sont le MVR, l'évaporateur multi-effet (MEE) et la recompression thermique des vapeurs (TVR). Elles se distinguent par la source d'énergie, le CAPEX, la plage de fonctionnement et la tolérance à l'entartrage — et la bonne réponse dépend davantage des utilités existantes du site que de la technologie d'évaporation elle-même.
| Critère | MVR | MEE | TVR |
|---|---|---|---|
| Source d'énergie | Électricité (35–60 kWh/m³) | Vapeur (0,25–0,45 kg/m³ par effet) | Vapeur vive comme fluide moteur |
| Classe CAPEX | Élevé (compresseur, motorisation) | Moyen (plusieurs corps) | Plus bas (pas de compresseur) |
| Driver OPEX | Prix de l'électricité | Prix de la vapeur et rendement chaudière | Pression du réseau vapeur |
| Plage de fonctionnement | Limitée (pompage du compresseur) | Bonne (suppression d'effets) | Limitée (plage de vapeur motrice) |
| Tolérance à l'entartrage | Bonne (FC, grande surface d'échange) | Bonne (temps de séjour long) | Moyenne |
| Débit de saumure le mieux adapté | ≤ 20 t/h | > 20 t/h | Site disposant d'un réseau vapeur |
| Référence terrain | Usine de Gotsu : 13 % de réduction du coût énergétique vs MEE (Japan Tappi, 2024) | Référence mature | Référence mature |
Règle de décision : choisir le MVR pour des débits de saumure ≤ 20 t/h, des TDS ≥ 3 000 mg/L, et des sites à électricité bon marché ou à récupération de chaleur fatale captive ; choisir MEE pour des débits supérieurs avec de la vapeur bon marché ; choisir TVR uniquement lorsqu'un réseau vapeur existe déjà sur le site et que le coût capital d'un compresseur ne peut être justifié. La valeur de 13 % de réduction du coût énergétique de Gotsu (Japan Tappi Journal, 2024) est la référence 2026 la plus probante pour l'économie MVR sur MEE, mais il s'agit d'une mesure mono-site contre un évaporateur sous vide multi-effet — et non d'une garantie pour une alimentation de carbochimie particulière.
Questions fréquentes
Quelle plage de TDS rend le MVR rentable pour les eaux usées de carbochimie ?
Le MVR devient le choix par défaut dès que les TDS de l'alimentation atteignent la bande 10 000–30 000 mg/L typique des lavages de gazéification, des purges de désaleur et des purges de chaudière. Sous 3 000 mg/L, l'OI seule est généralement plus économique ; au-dessus de 30 000 mg/L, les pénalités de surface d'échange et d'EPE orientent les ingénieurs vers une configuration OI–MVR conjointe où l'OI écrème la saumure à 5 000–8 000 mg/L avant le MVR (WTEYA, 2024 ; Membranes, 2024-03).
Combien d'électricité un MVR consomme-t-il par mètre cube de distillat ?
Les unités MVR à circulation forcée et à film tombant consomment 35–60 kWh/m³ de distillat à une température d'évaporation d'environ 90 °C. Un MVR FC couplé à un cristalliseur consomme environ 64 kWh/m³, la boucle du cristalliseur ajoutant une charge de recirculation et d'évaporation flash (Condorchem, 2024).
Quelles sont les causes de l'entartrage du caléton MVR sur une saumure de carbochimie et comment le maîtriser ?
Les trois espèces entartrantes dominantes sont le carbonate de calcium, le sulfate de calcium et la silice, les sels d'ammonium aggravant l'encrassement lorsque l'alimentation transporte de l'ammoniac issu des courants de lavage de gaz. La maîtrise repose sur trois couches : un adoucissement cationique acide faible en amont pour abaisser la dureté sous 20 mg/L en CaCO₃, un dosage d'antitartre de seuil et de dispersant de silice, et un cycle de CIP du purgeur de vapeur sur le caléton. L'audit de l'usine de Gotsu a confirmé que le renforcement du nettoyage du purgeur de vapeur a été l'intervention décisive pour stabiliser les performances du caléton (Japan Tappi Journal, 2024).
Le MVR peut-il remplacer un évaporateur multi-effet ?
Oui, et le retrofit de l'usine de Gotsu en est la référence terrain documentée : le remplacement d'un évaporateur sous vide multi-effet par un MVR a apporté 13 % de réduction du coût énergétique et porté le débit à 111 % de la base antérieure une fois l'évaporateur sorti du goulot de production (Japan Tappi Journal, 2024). Le compromis est un CAPEX plus élevé pour le compresseur contre un coût vapeur récurrent plus bas.
Comment s'articule un ensemble MVR + cristalliseur dans un train zéro rejet liquide ?
L'ensemble MVR + cristalliseur constitue l'étape finale de concentration avant la séparation solide-liquide. Le schéma en quatre étapes est le préchauffage (88–100 °C pour stripper les non-condensables), l'évaporation MVR, la cristallisation par évaporation flash dans le cristalliseur FC, et la séparation solide-liquide par centrifugeuse ou filtre-presse (WTEYA, 2024). L'eau récupérée revient au site comme eau d'alimentation de chaudière après polissage, et les solides rejoignent la filière de sel sec ou d'enfouissement.