Pourquoi l'effluent textile est un problème distinct aux Pays-Bas
Le traitement humide textile consomme environ 200 L d'eau par kilogramme de tissu produit, répartis sur huit opérations unitaires distinctes : encollage, désencollage, débouillissage, blanchiment, mercerisage, teinture, impression et apprêt (Ghaly et al. 2014, revu dans Int. J. Environ. Sci. Technol., 2019). Chaque étape apporte une signature de contaminants différente, et une usine néerlandaise fait rarement tourner un seul tissu d'une seule couleur sur un seul poste — les opérations discontinues impliquent des oscillations de pH de 4–11, des oscillations de température de 30–90 °C, et des pics de couleur qui arrivent à la station de traitement sur un cycle de 6–12 heures. Un traitement municipal générique ne peut pas absorber cette charge de choc.
L'angle néerlandais est double. Premièrement, les Pays-Bas sont un hub européen de logistique textile et de blanchisserie industrielle, de sorte que les eaux de surface réceptrices — beaucoup d'entre elles protégées KRW — sont sensibles au sel, à la couleur et aux charges métalliques qu'un consentement de rejet UE générique autoriserait encore. Deuxièmement, la politique nationale textile circulaire 2025–2030, publiée dans le cadre du Programme national d'économie circulaire, fixe un horizon de circularité complète en 2050 et lie les flux d'achats et de subventions aux cibles de réutilisation, de recyclage et de valorisation matière (source : Dutch 2025–2030 Circular Textile Policy, transition-pathways.europa.eu, 2025-01). Pour un ingénieur d'usine, cela signifie concevoir aujourd'hui pour une enveloppe de permis qui se resserrera avant que l'équipement ne soit pleinement amorti.
Les microplastiques renforcent le dossier. Une étude de terrain 2025 dans une blanchisserie industrielle textile néerlandaise (ITLF) a montré qu'une seule blanchisserie contribuait à 13 % de la charge totale MP entrant dans la STEP réceptrice Kerk en Zanen, tandis que deux STEP néerlandaises (West et Horstermeer) éliminaient entre 72 % et 94 % des MP entrants — laissant 6–28 % vers les eaux de surface (Springer Microplastics et Nanoplastics, 2025-04). Dans une usine néerlandaise dimensionnée pour un rejet indirect vers un égout de Waterschap, ce résidu est le risque de permis autour duquel un concepteur doit planifier. Pour une décomposition plus complète des mécanismes de permis néerlandais, voir le guide de coûts et de conformité des stations d'épuration compactes aux Pays-Bas.
Ce qui sort d'une usine textile : profil de contaminants par étape de procédé
Un effluent textile n'est pas un seul flux mais huit flux qui se recoupent, et la réponse d'ingénierie dépend de quels flux sont ségrégés. L'encollage et le désencollage libèrent amidon, PVA et carboxyméthylcellulose — des charges à DCO et DBO élevées, biologiquement traitables mais qui arrivent par à-coups. Le débouillissage apporte alcalis, graisses, cires et tensioactifs. Le blanchiment ajoute du peroxyde d'hydrogène, du silicate de sodium et une instabilité de pH. Le mercerisage élève la force en NaOH dans la plage 200–280 g/L. La teinture transporte des colorants réactifs, dispersés, acides ou de cuve, avec du NaCl (souvent 50–100 g/L) et du Na2SO4 comme auxiliaires d'épuisement. L'impression transporte épaississants et urée. L'apprêt contribue adoucissants, fluorocarbures et réticulants à base de formaldéhyde (Holkar et al. 2016, cité dans Int. J. Environ. Sci. Technol., 2019).
La concentration en colorants couvre deux ordres de grandeur dans la littérature, et la plage n'est pas du bruit — elle reflète si l'échantillon était un effluent d'usine composite, un bain de teinture usé, ou un rejet unique de colorant réactif. Les concentrations rapportées incluent 10–50 mg/L (Laing 1991), 10–250 mg/L pour un composite de teinturerie (Ghaly et al. 2014), 60 mg/L réactif (Shelley 1994), 100–200 mg/L réactif (Gahr et al. 1994), 600–800 mg/L (Vandevivere et al. 1998), et jusqu'à 7 000 mg/L dans un flux spécifique de colorant réactif (Koprivanac et al. 1993). L'intensité de couleur est rapportée à 1 000–1 500 unités ADMI pour les effluents colorés (O'Neill et al. 1999). Les métaux concernés comprennent chrome, zinc, fer, mercure et plomb (Hussein 2013), plus cobalt, cuivre et chrome liés à l'intérieur des chromophores de colorants (Adinew 2012). Le sel — souvent invisible dans un tableau DBO/DCO — est le paramètre qui met en échec la biologie conventionnelle et pousse la conception vers l'OI.
| Étape de procédé | Polluants dominants | Charge / concentration typique | Implication de conception |
|---|---|---|---|
| Encollage / désencollage | Amidon, PVA, CMC, DBO, DCO | DCO 2 000–10 000 mg/L dans la liqueur usée | Capturer à chaud, traiter biologiquement |
| Débouillissage | Alcali, graisses, cires, tensioactifs | pH 10–13, huiles/graisses 1–5 g/L | Égaliser le pH avant DAF (flottation à air dissous) |
| Blanchiment | H2O2, silicates, DCO résiduelle | DCO 500–1 500 mg/L | Compatible avec boues activées après égalisation |
| Mercerisage | NaOH, DCO résiduelle | NaOH 200–280 g/L dans la liqueur usée | Ségréger ; récupérer la soude si économique |
| Teinture | Colorants réactifs/acides/dispersés, NaCl, Na2SO4 | Colorant 10–7 000 mg/L ; sel 1 000–100 000 mg/L | Coagulation + DAF ; OI si réutilisation visée |
| Impression | Épaississants, urée, colorants, tensioactifs | DCO 1 000–3 000 mg/L | Hydrolyser les épaississants biologiquement |
| Apprêt | Adoucissants, fluorocarbures, formaldéhyde | AOX 1–10 mg/L ; DCO 200–800 mg/L | La limite AOX peut imposer une oxydation avancée |
La chaîne de traitement néerlandaise standard, étape par étape
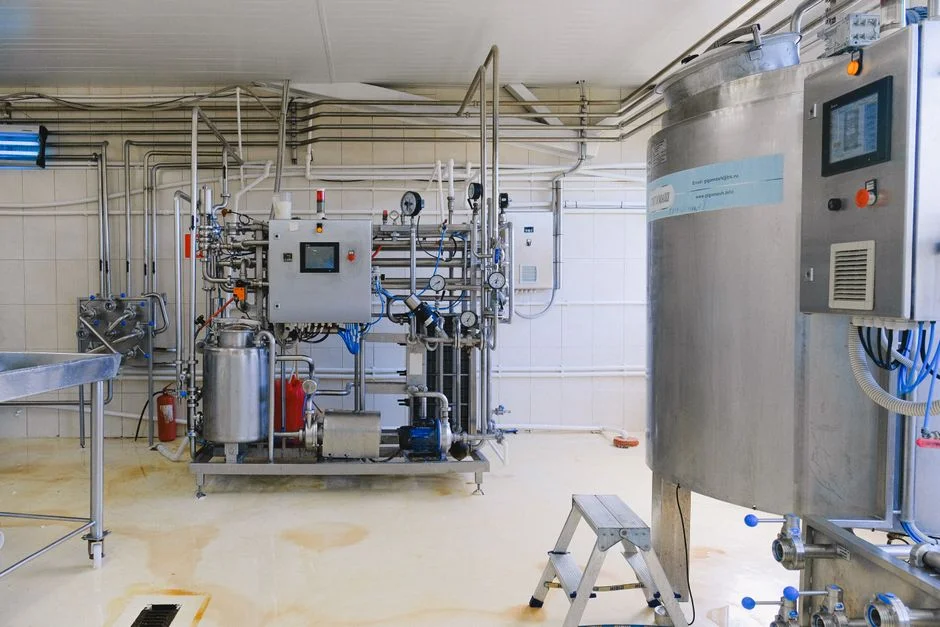
Une chaîne textile néerlandaise robuste se déroule en sept étages, chacun justifié par le paramètre qu'il élimine.
1. Ouvrages de tête. Un dégrilleur mécanique rotatif pour les ouvrages de tête textiles retire fibres, peluches, fragments d'emballage plastique et débris de boutons avant le poste de relevage. Un écartement de barreaux de 3–6 mm est typique ; les grilles plus fines risquent le colmatage par les peluches de tissu et ne sont pas recommandées en amont du traitement biologique sans gestion de l'eau de lavage.
2. Égalisation. Un bassin tampon de 8–24 heures est l'unité la plus rentable du site. Il amortit les oscillations de pH, de température et de charge issues de la teinture discontinue, et il donne à l'exploitant la possibilité de mélanger les flux réactifs et dispersés afin que la biologie aval reçoive une alimentation stable. Le schéma de procédé DAF pour le prétraitement textile correspondant montre le bassin d'égalisation alimentant par gravité un système DAF pour l'élimination de la couleur et des matières en suspension.
3. DAF. La flottation à air dissous avec coagulant (typiquement FeCl3 ou polychlorure d'aluminium) et polymère anionique élimine 60–90 % des précurseurs de couleur, des matières en suspension et des huiles/graisses. Le flot DAF capte les métaux liés aux colorants et hydrolyse les résidus d'épaississants. Le temps de rétention hydraulique est de 20–30 minutes ; le rapport air/solides se situe dans la plage 0,02–0,05 pour une alimentation textile.
4. Traitement biologique. Un ASP conventionnel, un SBR ou un MBBR traite la DCO et la DBO résiduelles. Pour des charges de colorants réactifs au-dessus d'environ 500 mg/L de DCO, une séquence anaérobie/aérobie est requise : un étage anaérobie de 24–48 heures clive les liaisons azo et décolore le gros, suivi d'un étage aérobie pour les organiques résiduels et l'ammoniac. La rétention hydraulique dans le bassin aérobie est typiquement de 12–36 heures ; MLSS 3 000–5 000 mg/L.
5. Polissage MBR. Un système MBR (bioréacteur à membrane) pour le polissage des eaux usées textiles immergé en PVDF, à une porosité nominale de 0,1–0,4 micron, ramène les MES sous 5 mg/L et pousse la DCO dans la bande 50–100 mg/L, cible typique de rejet indirect sous permis Waterschap néerlandais. Le MBR retient aussi la biomasse à 8 000–12 000 mg/L de MLSS, réduisant l'emprise du bassin d'aération de 40–60 % par rapport à un ASP à clarificateur à charge égale.
6. OI ou NF (uniquement lorsque la réutilisation est l'objectif). Pour les sites visant la réutilisation d'eau de procédé ou confrontés à des charges salines au-dessus d'environ 2 000 mg/L, un polissage OI pour la réutilisation d'eau de procédé textile est ajouté en aval du MBR. Le taux de conversion sur saumure textile est de 70–85 % ; l'élimination du concentrat est le moteur de conception, tant en CAPEX (traitement de saumure ou bassin d'évaporation) qu'en OPEX (anti-tartre, produits CIP).
7. Gestion des boues. Un filtre-presse à plaques et cadres pour boues textiles amène le flot DAF combiné et les boues biologiques à 22–28 % de siccité, adapté à l'incinération hors site. Sous la politique circulaire 2025–2030, le gâteau de presse est de plus en plus orienté vers la récupération de fibres ou une charge de pyrolyse plutôt que vers la décharge.
Choisir entre boues activées, MBR et polissage OI
Le choix technologique découle de trois questions : qu'accepte le Waterschap local, quelle est la charge saline, et la réutilisation est-elle une condition de permis ou une exigence d'achat. Les boues activées conventionnelles avec clarificateur secondaire sont l'option au CAPEX le plus bas et produisent un effluent à DCO 150–250 mg/L et MES 20–40 mg/L — adéquat seulement lorsque le consentement de rejet indirect se situe nettement au-dessus de 200 mg/L de DCO, ce qui devient rare aux Pays-Bas.
Le MBR est le cheval de bataille de la plupart des usines néerlandaises. L'emprise est environ 60 % plus petite qu'une chaîne ASP équivalente, l'effluent se situe à DCO 50–100 mg/L et MES sous 5 mg/L, et la liqueur mixte est découplée du clarificateur, un vrai avantage sur une alimentation textile où les nappes de clarificateur échouent régulièrement sur un choc de couleur. L'abattement MP de 72–94 % rapporté dans les STEP néerlandaises (Springer Microplastics et Nanoplastics, 2025-04) a été mesuré sur des stations avec traitement biologique et une étape de décantation ; un MBR ajoute une barrière physique et est généralement crédité d'un abattement supplémentaire de 0,5–1,0 log au-dessus de l'élimination biologique. Même ainsi, le polissage sur site est la seule voie crédible vers une réutilisation circulaire.
L'OI est requise lorsque (a) le sel dépasse 2 000 mg/L et que le Waterschap récepteur applique des limites de chlorures ou de conductivité, ou (b) les engagements de la politique circulaire 2025–2030 dans le rapport de durabilité de l'entreprise exigent une réutilisation en procédé. L'élimination du concentrat est le coût déterminant — typiquement 5–15 % du volume d'alimentation à 70–85 % de conversion, envoyé vers un évaporateur de saumure, une élimination hors site, ou un cristalliseur. Pour un examen plus approfondi de l'étape de désinfection aval qui protège les boucles de réutilisation, voir le guide d'ingénierie et de coûts de la désinfection UV et la page produit du module membranaire MBR.
| Paramètre | ASP conventionnel + clarificateur | MBR | Polissage OI (après MBR) |
|---|---|---|---|
| Emprise relative | 1.0× (référence) | ~0.4× | Ajoute 15–25 % par rapport au MBR |
| DCO de l'effluent | 150–250 mg/L | 50–100 mg/L | < 25 mg/L |
| MES de l'effluent | 20–40 mg/L | < 5 mg/L | < 1 mg/L |
| Conductivité de l'effluent | Inchangée | Inchangée | Rejet de sel 90–99 % |
| Aptitude à la réutilisation | Aucune | Réutilisation hors contact | Eau de rinçage, appoint de teinture |
| Fourchette CAPEX, petite usine (50–200 m³/j) | 0,2–0,5 M EUR | 0,4–1,0 M EUR | + 0,2–0,4 M EUR |
| Fourchette CAPEX, usine moyenne (500–2 000 m³/j) | 0,6–1,5 M EUR | 1,2–3,5 M EUR | + 0,6–1,5 M EUR |
| Fourchette CAPEX, grande usine (> 5 000 m³/j) | 2–6 M EUR | 5–15 M EUR | + 2–6 M EUR |
Conformité néerlandaise : Waterwet, permis Waterschap et poussée circulaire 2025–2030
Deux cadres réglementaires régissent un site textile néerlandais. Les rejets directs vers les eaux de surface exigent un permis Waterwet délivré par Rijkswaterstaat, avec des limites fixées selon le statut chimique et écologique KRW du milieu récepteur. Les rejets indirects vers un égout municipal ou de Waterschap relèvent du décret sur les rejets indirects (Indirecte Lozingenbesluit) et de la réglementation d'eaux usées locale du Waterschap, Blauwe Golf ou analogue. En pratique, la plupart des usines textiles néerlandaises rejettent de façon indirecte, et le Waterschap est le régulateur au quotidien.
L'enveloppe de paramètres que la plupart des Waterschappen appliquent aux rejets indirects textiles comprend DCO, DBO5, N-total, P-total, matières en suspension, AOX, et les métaux lourds Cr, Cu, Zn, Ni et Pb. La couleur devient de plus en plus une limite dure et s'exprime typiquement en unités ADMI ou en mg/L Pt/Co ; les limites courantes de rejet indirect se situent dans la bande 100–250 ADMI, l'extrémité plus stricte s'appliquant aux usines rejetant vers une STEP sensible. Le pH est borné à 6,5–9,5 et la température typiquement sous 30 °C au raccordement d'égout.
La politique nationale textile circulaire 2025–2030 n'est pas encore une condition de permis, mais elle est déjà une porte d'achat. Les subventions du Programme national d'économie circulaire et le reporting de durabilité d'entreprise au titre de la CSRD s'y réfèrent toutes deux, et les nouveaux permis délivrés en 2025–2026 sont rédigés avec un suivi MP dans l'enveloppe, ancré dans la contribution MP de 13 % d'une source unique mesurée à l'ITLF néerlandaise (Springer Microplastics et Nanoplastics, 2025-04). Pour une ingénierie de prétraitement comparable hors secteur textile, le parcours 2026 des limites de prétraitement pétrolier montre la même logique de mécanismes de permis appliquée à un effluent différent.
Concevoir pour la réutilisation : fermer la boucle sous la politique circulaire
La réutilisation est la réponse la plus défendable au resserrement des permis néerlandais. Trois leviers convertissent une conception dictée par la conformité en une conception d'économie circulaire. Premièrement, ajouter une boucle OI sur le flux d'eau de rinçage à 70–85 % de conversion ; le perméat retourne à l'étape de rinçage, le concentrat est soutiré et traité. Deuxièmement, évaluer la nanofiltration sur le flux d'appoint de teinture — la NF laisse passer les sels monovalents tout en retenant les résidus de colorants divalents, ce qui est souvent le bon coupe pour la teinture réactive. Combinées, l'OI sur le rinçage et la NF sur l'appoint de teinture peuvent réduire la demande d'eau douce de 40–60 % dans une teinturerie néerlandaise typique.
Troisièmement, traiter les boues comme une ressource, non comme un déchet. La digestion anaérobie du surplus biologique à 35 °C avec un TRH de 15–20 jours produit 0,25–0,35 m³ de biogaz par kg de DCO éliminée ; les solides digérés sont ensuite déshydratés sur un filtre-presse à plaques et cadres pour boues textiles jusqu'à 22–28 % de siccité. Le gâteau, qui allait historiquement à l'incinération, devient un candidat à la récupération de fibres ou à la pyrolyse sous la politique 2025–2030. Un décanteur primaire à haut rendement en amont de la biologie réduit la charge biologique et diminue le digesteur, tandis qu'un système de dosage chimique automatique bien réglé maintient l'usage de coagulant là où il élimine la couleur et non là où il le gaspille. Un générateur de dioxyde de chlore sur la boucle de réutilisation assure une désinfection contrôlée en AOX pour l'eau de rinçage sans les THM qui accompagnent le chlore.
L'énergie est le second levier de conception. L'aération du MBR représente 60–70 % de l'électricité de la station, et le moyen le plus fiable de la réduire est en amont — un étage DAF correctement conduit réduit la charge MLSS vers le MBR et abaisse l'énergie d'aération de 15–25 % (données de terrain Zhongsheng, 2025). Combinée à une boucle OI à 70–85 % de conversion et à un digesteur anaérobie, une usine textile néerlandaise dimensionnée à 1 000 m³/j peut réalistement viser 40–60 % de réduction d'eau douce et 30–50 % de réduction de masse de boues, deux métriques par lesquelles l'horizon circulaire 2050 sera mesuré.
Questions fréquentes
Quelle est la DCO typique des eaux usées textiles ?
L'effluent combiné d'une usine textile se situe typiquement à 800–2 500 mg/L de DCO, les flux de teinture étant dans le haut de la plage. Les bains de colorants réactifs usés peuvent dépasser 7 000 mg/L de DCO et sont généralement ségrégés et traités séparément (Koprivanac et al. 1993 ; Ghaly et al. 2014).
Quel traitement est le plus courant pour l'effluent textile aux Pays-Bas ?
La chaîne néerlandaise standard est égalisation, DAF, traitement biologique (souvent anaérobie/aérobie) et polissage MBR. L'OI est ajoutée lorsque la réutilisation en procédé est visée ou lorsque les charges salines dépassent environ 2 000 mg/L.
Combien coûte une station d'eaux usées textiles aux Pays-Bas ?
Le CAPEX clé en main en 2026 se situe à 0,4–1,0 M EUR pour 50–200 m³/j, 1,2–3,5 M EUR pour 500–2 000 m³/j, et 5–15 M EUR au-dessus de 5 000 m³/j, avec le MBR comme baseline et l'OI ajoutée à +15–25 %. La décomposition complète et la liste de contrôle fournisseurs se trouvent dans le guide de coûts et de conformité des stations d'épuration compactes aux Pays-Bas.
Les permis néerlandais fixent-ils une limite de couleur ?
Oui. La plupart des Waterschappen appliquent soit des unités ADMI, soit des mg/L Pt/Co pour la couleur sur les rejets indirects, typiquement dans la bande 100–250 ADMI. Les rejets directs vers les eaux de surface sont soumis à des limites de couleur et d'AOX plus strictes, liées au statut KRW du milieu récepteur.
Que signifie la politique textile néerlandaise 2025–2030 pour les eaux usées ?
La politique nationale textile circulaire 2025–2030 fixe un horizon de circularité complète en 2050 et pousse la réutilisation, la valorisation matière et le suivi des MP. Elle n'est pas encore une condition de permis dure, mais elle façonne l'éligibilité aux subventions, le reporting CSRD et le langage des nouveaux permis Waterschap délivrés en 2025–2026. Les concepteurs d'usine doivent traiter dès aujourd'hui la réutilisation en procédé et la valorisation des boues comme pertinentes pour le permis, et non comme une option de modernisation 2035.