Pourquoi une ETP héritée est un risque déterminant dans une acquisition de brasserie
La due diligence ETP d'une acquisition de brasserie Heineken doit se dérouler en quatre phases : (1) examen documentaire des permis, des données de rejet et des non-conformités historiques ; (2) audit ETP sur site calé sur le standard Heineken de 97 % d'effluent traité ; (3) chiffrage capex de remise en état de toute unité sous-performante ; et (4) plan d'intégration post-closing pour aligner la cible sur les engagements de gestion de l'eau de l'acquéreur.
Une station de traitement des effluents de brasserie est l'un des rares actifs du site cible dont les défaillances peuvent transformer le goodwill en passif de bilan du jour au lendemain. Le programme eau publié par Heineken indique que 97 % du volume d'eaux usées était traité avant rejet fin 2020, avec le même chiffre en 2019, et que 10 sites — 2,5 % de la production de boissons — fonctionnaient encore sans station d'épuration (wateractionhub.org, fiche projet Heineken de gestion des eaux usées). Toute cible intégrée dans ce périmètre de reporting sera mesurée dès le premier jour par rapport au référentiel de 97 %, de sorte que la sous-performance constitue un écart par rapport à un KPI de l'acquéreur.
Quatre catégories de passifs historiques doivent être testées pendant la due diligence : (a) dépassements historiques de permis susceptibles de resurgir lors d'un contrôle rétroactif du régulateur ; (b) maintenance mécanique et structurelle différée qui dégrade la fiabilité du traitement ; (c) rejets non documentés — by-pass, trop-pleins de cuves ou interconnexions d'eaux pluviales non autorisées jamais apparus dans les autodéclarations ; et (d) impacts sur les sols ou les eaux souterraines issus d'exploitations antérieures, en particulier d'anciens stockages de soude ou de carburant. L'ETP d'une brasserie est particulièrement exposée car les eaux usées brutes de brasserie tournent typiquement entre 1 000 et 2 000 mg/L de DBO, avec une DCO, des matières en suspension et des huiles/graisses significatives issues de la fermentation, et sont en outre choquées par les soudes de nettoyage en place (CIP) qui poussent le pH au-dessus de 10 et la température au-dessus de 40 °C. Les checklists ETP industrielles génériques manquent à la fois l'enveloppe de charge organique et le profil de pics CIP, et les limites de rejet réelles varient selon la juridiction — le conseil juridique doit demander le barème local d'autorisation de rejet plutôt que de supposer des seuils génériques en mg/L.
Phase 1 — Examen documentaire et revue des dossiers (avant visite de site)
La phase 1 transforme les inquiétudes relatives à une ETP vieillissante en un périmètre ciblé de phase 2. Le conseil de l'acquéreur doit émettre une demande de documents couvrant : (1) le permis de rejet ou l'autorisation de rejet en vigueur, y compris tous les avenants et dates d'échéance ; (2) les 36 derniers mois de rapports d'autosurveillance (DMR ou équivalent local), et pas seulement les synthèses annuelles ; (3) chaque avis de non-conformité, lettre d'avertissement ou arrêté administratif des dix années précédentes ; (4) les dossiers capex de mises à niveau ETP antérieures, avec nom du fournisseur, périmètre et année ; (5) les bordereaux de boues indiquant la filière d'élimination, le volume et l'installation réceptrice ; et (6) les journaux de by-pass d'urgence, qui font souvent apparaître des rejets non autorisés que la cible elle-même n'a pas consolidés.
Deux indicateurs d'écart de premier passage déterminent si la phase 2 doit monter en intensité. Premièrement, croiser le pourcentage de volume traité déclaré par la cible avec le référentiel Heineken de 97 % — une cible déclarant moins de 90 % est un signal d'alerte pour une capacité de traitement manquante, un comptage de débit défaillant ou des by-pass non déclarés (selon le standard publié Heineken de 97 % d'effluent traité, wateractionhub.org). Deuxièmement, vérifier que la cible exploite réellement une ETP ; le même jeu de données Heineken recense 10 sites sans station d'épuration (2,5 % de la production de boissons), et la due diligence a déjà mis au jour des cibles titulaires d'un permis pour une usine jamais construite, ou démantelée et remplacée par un bassin de stockage.
Les changements historiques de propriétaire doivent être cartographiés par rapport à d'éventuelles hypothèques environnementales, revendications d'indemnisation ou contrats d'achat d'actifs qui auraient laissé des passifs non documentés chez les exploitants précédents. Pour une opération transfrontalière, l'équipe M&A doit également confirmer le cadre de conformité des eaux usées en fusions-acquisitions agroalimentaires appliqué aux transactions comparables, car les mécaniques de transfert de permis, les déclarations environnementales des prêteurs et l'assurance de garantie se comportent différemment dans chaque juridiction.
Phase 2 — Audit ETP sur site selon le cadre Eurofins à quatre piliers
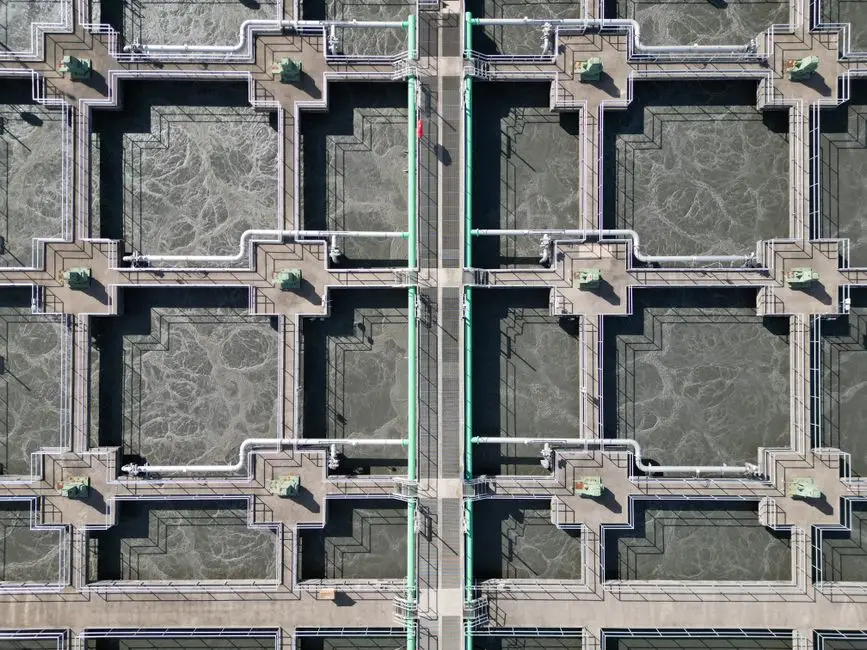
Eurofins Assurance structure ses audits eaux usées et ETP autour de quatre piliers : exploitation sûre, conformité réglementaire, performance environnementale et gestion des produits chimiques (selon eurofins.com, Audit des stations de traitement des eaux usées et des effluents). Traduire chaque pilier en un protocole de tests spécifique brasserie transforme la checklist générique d'un auditeur en un outil qui capte les défaillances le plus souvent manquées dans les opérations de brasserie.
| Pilier Eurofins | Test industriel générique | Test spécifique brasserie ajouté |
|---|---|---|
| Exploitation sûre | Registres d'entrée en espace confiné, détecteurs H2S sur bassins couverts | Confirmer les alarmes H2S sur l'égalisation et les puits d'écume DAF (flottation à air dissous) ; vérifier les SOP de manipulation acide/soude CIP et la couverture rince-œil à moins de 10 m des points de dosage |
| Conformité réglementaire | Prélèvements ponctuels des paramètres du permis | Échantillonnage composite sur 24 heures pendant au moins une semaine complète de production, couvrant DBO, DCO, MES, pH, température, azote total et huiles et graisses — capte les pics CIP que les prélèvements ponctuels manquent |
| Performance environnementale | Vérification d'étalonnage des débitmètres | Auditer le calcul du % de volume traité selon la méthodologie Heineken de 97 % (traité ÷ total généré) afin que le reporting post-closing s'agrège proprement |
| Gestion des produits chimiques | Inventaire des produits CIP et ségrégation du stockage | Vérifier l'état du système de dosage acide/soude, la rétention et la compatibilité avec le traitement biologique aval ; signaler tout déchet en fûts qui by-passe l'ETP |
Pilier 1 — Exploitation sûre. L'audit doit vérifier que des registres d'entrée en espace confiné existent pour chaque bassin, que les détecteurs H2S des bassins d'égalisation couverts sont étalonnés depuis moins de 12 mois, et que les SOP de manipulation acide et soude CIP incluent un arrêt d'urgence au pupitre de dosage. Les brasseries sont surreprésentées dans les incidents H2S car les bactéries sulfato-réductrices prospèrent dans une liqueur chaude à forte DBO, et un joint défaillant sur un bassin couvert est un accident mortel en attente.
Pilier 2 — Conformité réglementaire. Un seul prélèvement ponctuel ne suffit pas. Un échantillonneur composite 24 heures doit être déployé pendant au moins une semaine complète de production, idéalement une journée à CIP intense, afin de caractériser l'enveloppe de variabilité. L'influent de brasserie peut varier d'un facteur 2 à 3 en DBO et de 4 unités de pH au cours d'un même poste, et l'auditeur doit voir le point de fonctionnement crédible le plus défavorable, pas le meilleur.
Pilier 3 — Performance environnementale. Les débitmètres sont la défaillance silencieuse la plus fréquente des installations héritées. Chaque débitmètre d'effluent doit disposer d'un certificat d'étalonnage en cours de validité, et le calcul du % de volume traité doit être reproductible à partir des données brutes des compteurs selon la même méthodologie que Heineken applique à son référentiel de 97 % (selon wateractionhub.org). Lorsque la cible ne peut pas reproduire le chiffre, le capex de phase 3 doit inclure des mises à niveau de comptage.
Pilier 4 — Gestion des produits chimiques. Les produits CIP constituent généralement la plus grande classe de substances sur site en débit massique. L'auditeur doit passer en revue l'inventaire CIP complet — détergent acide, détergent soude, désinfectants, additifs de rinçage — et vérifier que la ségrégation du stockage, la rétention et l'état du système de dosage sont intacts. Cela concerne à la fois la sécurité des opérateurs et l'étage de traitement biologique en aval, où un reliquat de CIP peut anéantir une population de nitrification en quelques heures.
La gestion des boues est l'écart le plus fréquemment signalé dans les audits de brasserie. Une installation de terrain 2024 en Belgique illustre le type de mise à niveau couramment recommandé à cette phase : le rétrofit d'une presse à vis sur une STEP de brasserie existante, qui a réduit le volume de boues et amélioré l'économie de manutention aval (selon une publication Facebook Teknofanghi, 2024-08-02). Lorsqu'une unité DAF (flottation à air dissous) de prétraitement FOG et CIP en brasserie est déjà installée, l'audit doit confirmer le temps de séjour hydraulique et la dose de polymère par rapport au débit actuel, et non par rapport à la base de dimensionnement d'origine.
Phase 3 — Chiffrage du capex de remise en état et calendrier
La phase 3 convertit les constats d'audit en une réserve capex défendable que l'équipe deal peut provisionner dans le SPA. Les constats doivent être regroupés en trois bandes de capex selon le procédé unitaire concerné :
| Bande de capex | Périmètre typique | Déclencheur indicatif |
|---|---|---|
| < USD 200k (corrections opérationnelles) | Réétalonnage des débitmètres, remplacement des diffuseurs d'aération, VFD sur les soufflantes, corrections de tags SCADA | L'audit a trouvé un équipement fonctionnel mais hors spécification ou non documenté |
| USD 200k – 1M (mises à niveau de composants) | Rétrofit DAF (flottation à air dissous) pour FOG et DCO colloïdale, remplacement de soufflante, reconstruction du mécanisme de clarificateur | L'échantillonnage composite a montré un choc organique ou une percée FOG endommageant la biologie aval |
| > USD 1M (reconstruction complète ou rétrofit MBR) | Remplacement MBR (bioréacteur à membrane), nouveaux bassins biologiques, reconstruction complète de l'ETP, ou ajout d'un rétrofit MBR (bioréacteur à membrane) pour réutilisation des eaux usées de brasserie | DBO d'influent constamment supérieure à 1 500 mg/L avec un abattement médiocre, ou durcissement des limites de permis après closing |
La bande de rétrofit DAF (flottation à air dissous) est la plus fréquente dans les opérations de brasserie. Une unité DAF est typiquement déployée en amont du traitement biologique pour extraire l'huile libre, les graisses émulsionnées (FOG) et une partie de la DCO colloïdale générée par la levure et le trub de cuve, qui satureraient autrement le bassin d'aération. Cela correspond au pilier de gestion des produits chimiques du cadre Eurofins (selon eurofins.com) et au type de mise à niveau de prétraitement visible dans le cas Teknofanghi Belgique (selon Facebook Teknofanghi, 2024-08-02). Lorsque la cible exploite déjà une DAF mais déclare une percée FOG, le périmètre est généralement une mise à niveau du système de polymère plutôt qu'une nouvelle cuve.
Le calendrier d'intégration doit être cadencé en trois jalons : 6 mois pour clôturer les écarts de conformité (réponses aux NOV, mises à jour du plan de surveillance, avenants de permis) ; 12 mois pour achever le capex ; et 24 mois pour aligner le reporting et la méthodologie de volume traité sur le référentiel de 97 % de l'acquéreur (selon wateractionhub.org). Les montants de capex doivent être présentés en bandes plutôt qu'en estimations ponctuelles, car la caractérisation de l'influent peut évoluer une fois que le mix de production de la cible change sous le nouvel actionnariat, et parce que les devis fournisseurs pour des travaux ETP de brasserie bougent couramment de 15 à 25 % entre faisabilité et stade EPC. Les références d'ingénierie pour le dimensionnement des procédés unitaires peuvent être recoupées avec le parcours d'ingénierie du schéma de procédé DAF et les pages techniques de polissage RO industriel pour la réutilisation d'eau de brasserie lorsque la réutilisation figure sur la feuille de route post-closing.
Phase 4 — Intégration post-closing au standard eau de l'acquéreur
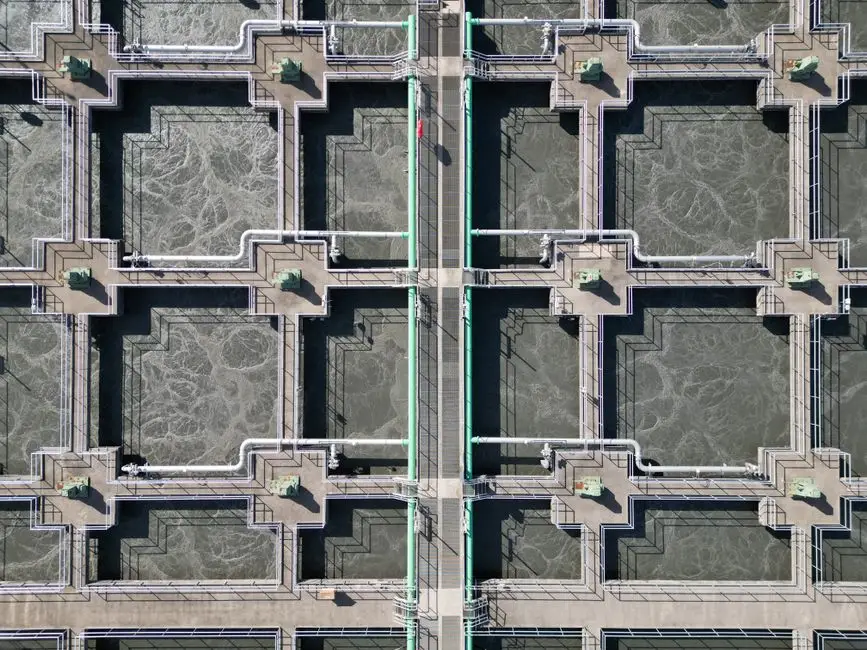
La phase 4 est le moment où l'ETP de la cible cesse d'être un actif orphelin et devient un contributeur au portefeuille de KPI eau reportés par l'acheteur. Les livrables de la phase 3 doivent être cartographiés dans la méthodologie annuelle de reporting du volume traité de Heineken afin que, d'ici le mois 24, les données de la cible s'agrègent proprement dans le référentiel de 97 % (selon wateractionhub.org). Cela implique que les mises à niveau de comptage de la phase 3 soient mises en service assez tôt pour produire 12 mois de données auditables avant le premier cycle de reporting d'intégration.
Quatre KPI doivent être suivis chaque mois pendant les 24 premiers mois : % de volume traité, nombre d'avis de non-conformité, énergie par m³ traité (kWh/m³) et bilan matière des boues (kg secs par m³ traité). Le bilan matière des boues est le KPI le plus souvent négligé ; un compte de boues non équilibré est le premier endroit où un auditeur trouve un by-pass non documenté. La ligne capex de phase 3 doit également inclure une mise à niveau de presse de déshydratation des boues pour STEP de brasserie lorsque la déshydratation existante ne peut pas suivre la nouvelle charge biologique, ce qui correspond au type de mise à niveau mécanique visible dans le cas de presse à vis Teknofanghi (selon Facebook Teknofanghi, 2024-08-02).
Le dossier de passation d'intégration doit contenir : un manuel O&M actualisé reflétant les équipements mis en service ; un plan de surveillance étalonné avec procédures QA/QC pour l'échantillonnage composite ; une équipe d'exploitation locale formée avec procès-verbaux de validation ; et une garantie de performance sur 24 mois adossée à des dommages-intérêts forfaitaires du contractant EPC. Ces quatre documents sont requis pour que l'ETP de la cible passe les audits internes et externes.
Questions fréquentes
Combien de temps dure le processus de due diligence ETP en quatre phases pour une acquisition de brasserie ?
L'examen documentaire de la phase 1 dure généralement 2 à 3 semaines ; l'audit et les prélèvements sur site de la phase 2, 4 à 6 semaines y compris les délais de laboratoire ; le chiffrage capex de la phase 3, 2 à 4 semaines ; et la passation d'intégration de la phase 4 jusqu'à 24 mois, avec le premier
Questions fréquentes
Combien de temps dure une due diligence ETP pour une acquisition de brasserie ?
Une due diligence ETP complète exige généralement 6 à 10 semaines. Ce calendrier comprend une phase d'examen documentaire de 2 semaines, 1 semaine d'inspections physiques et de prélèvements sur site, et 3 à 5 semaines d'analyse technique des données historiques de rejet au regard des limites du permis environnemental local.
Quels documents faut-il demander avant l'audit de site de la phase 2 ?
Demandez au moins 36 mois de rapports de surveillance des rejets (DMR), le permis de rejet d'eaux usées en vigueur de l'installation, et toute la correspondance avec les autorités environnementales locales concernant les avis de non-conformité passés. En complément, obtenez les spécifications de conception d'origine de l'ETP, les journaux de maintenance actuels et les registres de consommation de l'inventaire chimique afin d'établir une base de référence d'efficacité opérationnelle.
Comment le référentiel de 97 % d'effluent traité est-il mesuré et vérifié ?
Le référentiel de 97 % désigne l'efficacité d'abattement de la demande biochimique en oxygène (DBO) et des matières en suspension totales (MES) de l'influent brut. La vérification s'effectue en comparant des échantillons composites proportionnels au débit sur 24 heures de l'effluent brut de brasserie aux échantillons de rejet final, analysés selon des méthodes approuvées EPA (telle que la méthode normalisée 5210B pour la DBO) sur une période continue de surveillance de 30 jours.
Quand un acquéreur doit-il renoncer en raison du risque historique d'ETP ?
Un acquéreur devrait envisager de renoncer si l'ETP exige des mises à niveau structurelles dépassant 15 % du prix total d'acquisition ou si l'installation présente des dépassements persistants de métaux lourds ou de composés chlorés qui violent les règlements municipaux locaux de prétraitement. En outre, si une contamination historique des sols ou des eaux souterraines est détectée hors de la zone de confinement, le passif potentiel de réhabilitation environnementale rend souvent l'acquisition financièrement non viable.
Qui paie généralement le capex de remise en état de l'ETP — l'acheteur ou le vendeur ?
Les coûts de remise en état sont généralement négociés sous forme d'ajustement de prix ou de retenue en séquestre. Si le manquement est identifié pendant la période de due diligence, le vendeur finance habituellement le capex nécessaire par une réduction du prix d'achat final. Si les risques sont identifiés après le closing, l'acheteur assume la remise en état, sauf clauses spécifiques d'indemnisation environnementale inscrites dans le contrat d'achat-vente.