La réalité de l'application à Nashville : le prétraitement est un permis, pas un simple rejet
En avril 2025, David Ray Stark (ancien directeur d'usine) et Caleb Warren Randall (ancien superviseur) d'Allwaste Onsite LLC, exerçant sous le nom d'Onsite Environmental, ont plaidé coupable devant le tribunal de district des États-Unis pour le district central du Tennessee pour complot en vue de contourner le prétraitement des déchets et pour falsification d'un dispositif de surveillance installé par le Department of Water and Sewerage Services de Nashville en janvier 2023 (communiqué du DOJ, 2025-04). Les pièces de procédure indiquent que les deux hommes ont reconnu avoir contourné les procédés de traitement et rejeté des déchets non traités dans le réseau d'égouts de Nashville fin 2022 et début 2023, et avoir demandé à des employés de placer le tuyau du dispositif d'échantillonnage dans un seau d'eau plus propre afin que les échantillons de conformité de la ville ne représentent pas le rejet réel.
L'exposition est concrète. Stark et Randall encourent chacun jusqu'à 5 ans de prison et une amende de 250 000 $. L'entité morale a déjà été condamnée à une amende de 512 000 $ après son propre plaidoyer de culpabilité, et Nashville a recouvré plus de 80 000 $ de coûts supplémentaires d'entretien et de réparation du réseau d'égouts, plus 299 576 $ de surtaxes impayées, dans le cadre d'une action civile distincte (communiqué du DOJ, 2025-04). Le procureur des États-Unis pour le district central a souligné que la conduite « a mis en danger les infrastructures d'assainissement locales » et que la Criminal Investigation Division de l'EPA, l'OIG de l'EPA et le gouvernement de Metro Nashville ont collaboré sur l'affaire.
Pour une usine pétrolière du comté de Davidson, la leçon est opérationnelle, pas théorique. Un raccordement à l'égout est un contrat réglementaire au titre du Clean Water Act, et le programme de prétraitement industriel de Metro Water Services audite activement les dispositifs d'échantillonnage, pas seulement les rapports de rejet. Les poursuites contre Onsite Environmental constituent le référentiel local d'application : le contournement plus la falsification d'échantillons entraînent des poursuites pénales graves (felony) pour les personnes physiques et une exposition financière à sept chiffres pour l'entreprise.
L'empilement réglementaire qui régit chaque rejet à l'égout de Nashville
La chaîne de citations qu'un coordinateur de prétraitement de Nashville remet à un régulateur s'enchaîne ainsi : Clean Water Act § 307(b) → 40 CFR Part 403 (General Pretreatment Regulations) → 40 CFR Part 419 (normes catégorielles du raffinage pétrolier) → limites locales techniquement fondées (TBLL) de Metro Water Services, adoptées au titre de l'ordonnance locale d'utilisation du réseau d'égouts.
La couche 1 est le plancher fédéral. Le 40 CFR Part 403.5(a) interdit à tout utilisateur industriel de rejeter des polluants qui provoquent un « pass-through » (traversée) ou une « interference » (interférence) à la station d'épuration (POTW) réceptrice, et le 40 CFR Part 403.5(b) rend cette interdiction applicable, que la POTW dispose ou non d'un programme de prétraitement approuvé et que l'utilisateur industriel (IU) dispose ou non d'un mécanisme de contrôle. Le pass-through est défini au 40 CFR 403.3(p) comme un rejet qui, seul ou avec d'autres sources, provoque une violation du permis NPDES de la POTW, y compris une augmentation de l'ampleur ou de la durée d'une violation existante. L'interférence, au titre du 40 CFR 403.3(k), est un rejet qui, seul ou avec d'autres sources, à la fois (1) inhibe ou perturbe la POTW, ses procédés de traitement ou l'utilisation/élimination de ses boues et (2) provoque de ce fait une violation du permis NPDES de la POTW ou des exigences d'utilisation/élimination des boues d'épuration au titre du CWA § 405 ou du RCRA. Le pivot juridique est la qualité de l'effluent et des biosolides de la station réceptrice, et non ce que la raffinerie pense envoyer dans l'égout.
La couche 2 est le seuil catégoriel. Le 40 CFR Part 419 fixe des limites d'effluent fondées sur la technologie pour la catégorie du raffinage pétrolier, et le 40 CFR § 401.16 / la méthode EPA 1664A définissent les matières extractibles à l'hexane (HEM) comme le substitut fédéral des graisses, huiles et matières grasses dans le prétraitement aux États-Unis. La méthode 1664A utilise une extraction au n-hexane, et « O&G » sur un permis Metro typique est l'abréviation de HEM.
La couche 3 est le plafond local. Les TBLL de Metro Water Services sont dérivées selon la méthode MAHL (Maximum Allowable Headworks Loading, charge maximale admissible en tête de station) de l'EPA, les quatre entrées MAHL étant les limites NPDES de la POTW réceptrice, les normes de qualité des eaux de l'État, les critères de biosolides de la Part 503 et les facteurs de protection des travailleurs et des écosystèmes. Les limites locales typiques 2026 de la zone de Nashville pour un SIU pétrolier se situent dans la plage 50–100 mg/L d'O&G, 1–10 mg/L de sulfures, 0,5–5 mg/L de phénols, environ 250 mg/L de MES, et 100–200 mg/L de HEM au palier des dépôts en vrac (d'après l'évaluation TBLL 2020 de St. Joseph, MO, par Black & Veatch, utilisée ici comme dérivation MAHL publiée représentative). C'est le seuil applicable le plus bas qui gouverne ; la stratégie de conformité d'une raffinerie doit franchir le plus strict parmi le 40 CFR Part 419, les TBLL dérivées du MAHL ou le mécanisme de contrôle SIU.
La filière de traitement en cinq étages que les raffineries de Nashville font réellement fonctionner
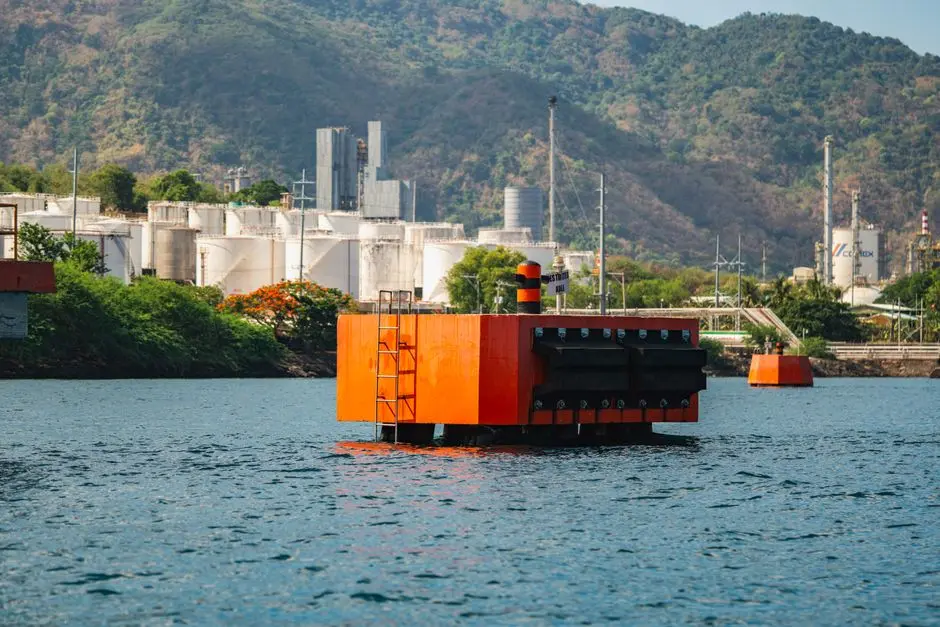
Les opérations unitaires et leur ordre sont remarquablement constants d'une raffinerie américaine à l'autre ; ce qui change, c'est la marge de dimensionnement et le conditionnement chimique.
Étage 1 — séparateur API ou CPI. L'huile libre est éliminée par gravité, car c'est l'opération la moins chère et la plus indulgente, et parce que tout l'aval (pompes, membranes, capteurs) souffre si l'huile libre n'est pas extraite d'abord. Un séparateur API bien exploité laisse typiquement 100–200 mg/L d'huiles et graisses dans la phase aqueuse ; un CPI atteint une bande similaire sur une emprise beaucoup plus petite, avec un écartement de plaques de 1–2 pouces et un angle d'ondulation d'environ 45°. Cet étage fixe le plancher de la charge d'huile émulsionnée pour l'étage 2.
Étage 2 — DAF (flottation à air dissous). La flottation par microbulles extrait l'huile émulsionnée, les graisses/huiles (FOG) et les MES colloïdales que l'unité API ne peut pas capter, et ramène les huiles et graisses à environ 15–30 mg/L. Les ratios air/solides d'exploitation se situent dans la plage 0,02–0,06, le temps de rétention hydraulique est de 15–30 minutes, et les taux de recyclage du saturateur représentent 20–50 % du débit aller. Une DAF à l'échelle raffinerie pour ce service est typiquement spécifiée dans la plage de capacité 4–300 m³/h, avec montage sur skid pour raccordement pendant les arrêts programmés. Un exemple pratique travaillé se trouve dans la référence données d'ingénierie et de performance de la flottation sous pression, et un système de flottation à air dissous de la série ZSQ est une sélection de skid typique pour ce service.
Étage 3 — égalisation et neutralisation. Les à-coups de débit et de pH issus des poussées de soude usée, des incidents de dessaleur et des transitions de bacs sont lissés dans un bassin d'égalisation (EQ) dimensionné pour 8–24 heures de rétention hydraulique, et le pH est ajusté à 6–9 avant l'étage biologique. C'est le point de contrôle le plus important pour prévenir les événements d'interférence : une pointe de soude usée à pH élevé et à forte teneur en sulfures est le cas d'école d'un rejet qui inhiberait la biomasse de la POTW et déclencherait une violation en aval.
Étage 4 — polissage biologique. Un MBBR ou un MBR (bioréacteur à membrane) réduit les phénols, les sulfures, le benzène et l'azote ammoniacal. Les MBBR sont robustes face aux à-coups de charge et tolèrent les 200–800 mg/L de DCO qui survivent en tête de filière. Les MBR ajoutent une barrière membranaire PVDF à feuilles planes de 0,1 µm qui maintient la biomasse à 8 000–12 000 mg/L et produit un effluent poli avec <5 mg/L de MES et une turbidité <1 NTU, sur environ 60 % de l'emprise qu'exigerait un bassin de boues activées conventionnelles (CAS) équivalent, ce qui explique pourquoi le MBR est le choix par défaut pour les rétrofit métropolitains de Nashville contraints en surface. Une sélection typique est un système intégré de traitement des eaux usées par MBR dimensionné dans la plage 10–2 000 m³/j pour le service de polissage en raffinerie.
Étage 5 — polissage et surveillance. Un filtre multimédia capte toute percée de MES, un analyseur de fluorescence huile-dans-eau en ligne alarme sur un seuil de 10–20 mg/L, et des sondes de pH/conductivité alimentent la salle de contrôle et un interverrouillage de coupure vers l'égout. La chimie comble l'écart : un ajustement du pH à 6,5–7,5 en amont de la DAF et une dose de coagulant/désémulsifiant de 50–200 mg/L via un système de dosage chimique automatique Zhongsheng sont ce qui débloque le HEM résiduel <50 mg/L qu'exigera une POTW stricte. Une comparaison plus large de sélection raffinerie vs dépôt en vrac se trouve dans le guide d'achat DAF ou clarificateur pour eaux usées pétrolières.
Carte des paramètres : influent vs limite POTW de Nashville vs étage d'élimination
Le tableau ci-dessous met en correspondance le polluant côté raffinerie avec une plage d'entrée typique, une limite locale typique de POTW de la zone de Nashville, l'étage qui assure l'élimination primaire et l'étape de polissage qui protège le permis. Les chiffres décrivent des bandes d'ingénierie observées en pratique ; le chiffre spécifique de votre permis est fixé par Metro Water Services et peut être plus strict que le 40 CFR Part 403 seul.
| Paramètre | Influent raffinerie typique | Plafond POTW Nashville typique | Élimination primaire | Polissage / protection |
|---|---|---|---|---|
| Huiles et graisses (HEM) | 200–1 000 mg/L | 50–100 mg/L (HEM 100–200 mg/L au palier vrac) | Gravité API / CPI | DAF ; filtre multimédia ; alarme huile-dans-eau en ligne |
| Sulfures (S²⁻) | 5–50 mg/L | 1–10 mg/L | Égalisation + oxydation biologique des sulfures | MBBR/MBR ; sonde S²⁻ en ligne au polissage |
| Phénols | 5–100 mg/L | 0,5–5 mg/L | Oxydation biologique (MBBR/MBR) | Charbon actif ou oxydation avancée si le résiduel dépasse le chiffre local |
| BTEX (benzène/toluène/éthylbenzène/xylène) | 1–10 mg/L | 0,1–1 mg/L (souvent GC/MS trimestriel) | Stripping à l'air / oxydation biologique | Polissage GAC ; échantillonnage de conformité trimestriel |
| Azote ammoniacal | 10–100 mg/L | Spécifique au site | Modules MBR à feuilles planes | Sonde NH₃ en ligne |
| Matières en suspension totales | 100–500 mg/L | ~250 mg/L | EQ + DAF | MBR (<5 mg/L) ou filtre multimédia |
| pH | oscillations 2–12 | 6–9 | Égalisation / neutralisation | Ajustement en ligne avec interverrouillage vers vanne de coupure égout |
| Chrome hexavalent | 0,05–5 mg/L | 0,1–1 mg/L (typique) | Réduction en Cr(III) + précipitation | Filtre à sable/multimédia ; échantillonnage métaux trimestriel |
Pour les rétrofit de raffinerie à emprise réduite, l'étape de polissage des quatre dernières lignes est de plus en plus le module MBR à feuilles planes (PVDF 0,1 µm), utilisé comme barrière finale avant l'égout plutôt que comme seul étage biologique. Le rôle du MBR ici est le confinement de la biomasse et des solides, et non une revendication d'élimination autonome.
La discipline documentaire qui gagne réellement les audits
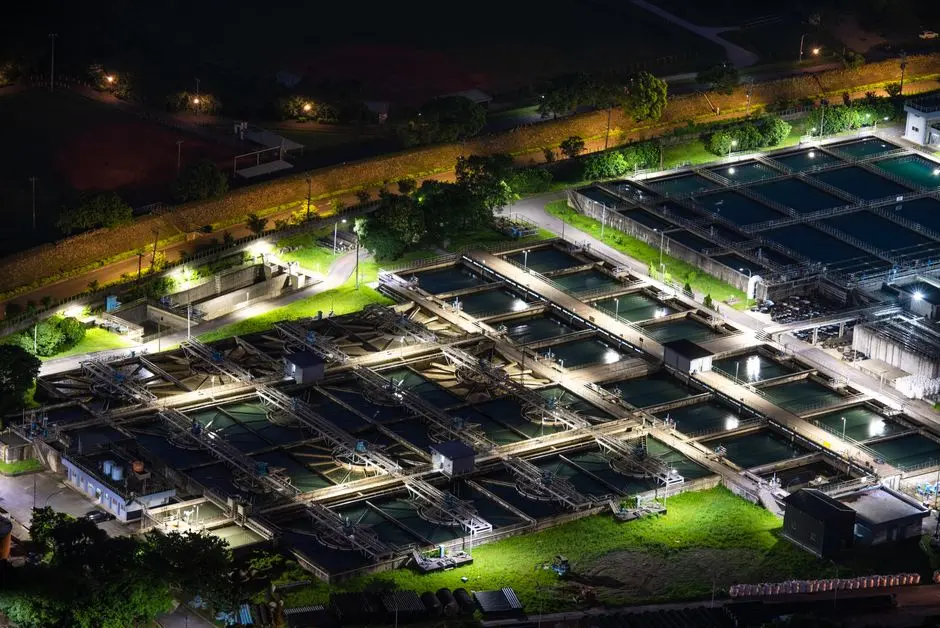
La filière de traitement est le versant ingénierie ; le versant documentaire est celui où atterrissent réellement la plupart des actions d'application de l'EPA et de l'État. La défense pass-through/interférence d'une raffinerie s'articule en cinq étapes reproductibles.
- Faites-vous classer comme utilisateur industriel significatif (SIU) et obtenez un mécanisme de contrôle auprès de Metro Water Services. Le mécanisme de contrôle liste les limites numériques locales, le calendrier de surveillance et la cadence de reporting selon lesquels la raffinerie sera jugée. Tant que ce document n'est pas en main, la raffinerie reste tenue au titre du 40 CFR 403.5(a) mais n'a pas de calendrier d'échantillonnage défini.
- Autosurveillez-vous avec des composites de 24 heures pondérés au débit. Mensuel pour O&G, MES, sulfures, phénols et ammoniac ; trimestriel pour les métaux, le BTEX et le chrome hexavalent. Les résultats sont déclarés sur un DMR ou son équivalent local, et les dépassements déclenchent une surveillance accélérée.
- Maintenez un plan écrit de maîtrise des rejets accidentels (slug-control), déployé par formation. L'application de l'EPA au titre du 40 CFR 403.8(b)(4) cible de manière répétée le plan de maîtrise des rejets accidentels. Le plan doit couvrir les quais de chargement, les transitions de bacs et les rejets discontinus ; il doit définir ce qui constitue une pointe (slug), ce que la raffinerie fera pour la contenir, et comment elle notifiera la POTW. En règle générale, tout rejet susceptible de provoquer une interférence doit être signalé dans les 24 heures.
- Exécutez le signalement des rejets accidentels et l'action corrective de cause racine. Lorsqu'une pointe s'échappe (débordement de soude usée, incident de dessaleur, relargage d'eau de fond de bac), notifiez la POTW et suivez avec un rapport écrit décrivant la cause, l'action corrective et les mesures de prévention révisées. L'affaire Onsite Environmental montre que les plans sur papier qui n'ont pas été suivis sont la cause racine la plus fréquente dans les consent decrees.
- Conservez des dossiers auditables. BMP, inventaire des produits chimiques restreints issu du permis SIU, journaux d'étalonnage des analyseurs en ligne, dossiers de formation des opérateurs et chaîne de traçabilité (chain of custody) pour chaque échantillon composite. La piste papier est ce qui transforme une allégation de « pas de pass-through » en une défense opposable.
Pour le contexte sur la manière dont une juridiction de permis comparable structure le même empilement documentaire, le guide 2026 du prétraitement des usines chimiques près de Fernley parcourt la liste d'étapes équivalente pour une catégorie industrielle différente.
Coût de l'échec vs coût de la conformité : une étude de cas à Nashville
Les chiffres du DOJ issus des poursuites Onsite Environmental constituent l'ancrage le plus net du coût de l'échec disponible pour une réunion budgétaire de prétraitement à Nashville.
| Poste | Valeur | Source |
|---|---|---|
| Amende corporative (Allwaste Onsite LLC d/b/a Onsite Environmental) | 512 000 $ | Communiqué du DOJ, 2025-04 |
| Coût d'entretien / réparation du réseau d'égouts recouvré par Nashville | 80 000 $+ | Communiqué du DOJ, 2025-04 |
| Surtaxes impayées recouvrées | 299 576 $ | Communiqué du DOJ, 2025-04 |
| Peine individuelle maximale (Stark, Randall) | 5 ans de prison + 250 000 $ d'amende chacun | Communiqué du DOJ, 2025-04 |
Le coût secondaire de l'échec est automatique. Le statut de non-conformité significative (SNC) déclenche des arrêtés administratifs, des surtaxes, un mode d'exploitation à rejet zéro imposé, ou la résiliation du permis ; deux rapports manqués en douze mois ou tout dépassement unique de 1,5× le plafond numérique peut y placer une raffinerie.
Le coût de la conformité est nettement inférieur à l'exposition réglementaire et relève surtout d'une décision d'ingénierie. L'élimination primaire de l'huile sur un CPI ou un API dimensionné pour 30 minutes de séjour au débit de pointe et un écartement de plaques de 1–2 pouces traite la charge d'huile libre pour une fraction de l'exposition réglementaire à sept chiffres. Une DAF avec une marge de sécurité de 20–30 % sur le ratio air/solides et une charge hydraulique de surface de 2–5 gpm/ft², associée à un skid de dosage chimique pour 50–200 mg/L de coagulant/désémulsifiant, est la voie standard sous 50 mg/L de HEM. Un skid MBR dans la plage 10–2 000 m³/j achète un polissage <5 mg/L de MES et <1 NTU plus une réduction d'emprise d'environ 60 % par rapport au CAS, ce qui en fait le choix par défaut pour les rétrofit qui doivent s'insérer dans un site métropolitain existant de Nashville.
Le calcul qu'un ingénieur d'usine apporte à une réunion budgétaire est le suivant : un cycle SNC coûte plus cher que toute la filière de traitement, et l'équipement qui l'évite s'autofinance dès le premier événement d'application évité.
Questions fréquentes
Que signifient « pass-through » et « interference » au titre du 40 CFR Part 403 pour une usine pétrolière de Nashville ?
Le pass-through (40 CFR 403.3(p)) est un rejet qui sort de la POTW vers les eaux des États-Unis et qui, seul ou avec d'autres sources, provoque une violation du permis NPDES de la POTW, y compris une augmentation de l'ampleur ou de la durée de toute violation existante. L'interférence (40 CFR 403.3(k)) est un rejet qui, seul ou avec d'autres sources, à la fois inhibe ou perturbe la POTW, ses procédés de traitement ou l'utilisation/élimination de ses boues, et provoque de ce fait une violation NPDES ou RCRA.
Quelles sont les limites locales typiques de Nashville Metro Water Services pour un SIU pétrolier en 2026 ?
Les limites locales typiques de la zone de Nashville pour un SIU pétrolier se situent dans la plage 50–100 mg/L d'O&G, 1–10 mg/L de sulfures, 0,5–5 mg/L de phénols, environ 250 mg/L de MES, et 100–200 mg/L de HEM au palier des dépôts en vrac. Ces chiffres sont dérivés selon la méthode MAHL de l'EPA, les quatre entrées MAHL étant les limites NPDES de la POTW réceptrice, les normes de qualité des eaux de l'État, les critères de biosolides de la Part 503 et les facteurs de protection des travailleurs et des écosystèmes (d'après l'évaluation TBLL 2020 de St. Joseph, MO, par Black & Veatch).
Une unité DAF seule peut-elle respecter une limite d'huiles et graisses d'une POTW de Nashville sur des eaux usées de raffinerie ?
Rarement, et jamais de manière fiable sur une charge de pointe. Une DAF polit l'huile émulsionnée et les MES colloïdales jusqu'à environ 15–30 mg/L, mais l'huile libre issue d'un déchargement de coalesseur ou d'une vidange de bac recouvre les microbulles et fait chuter le ratio air/solides. Un étage primaire CPI ou API en amont de la DAF est la pratique standard, et le conditionnement chimique (pH 6,5–7,5, 50–200 mg/L de coagulant/désémulsifiant) est ce qui débloque le HEM résiduel <50 mg/L qu'exigera une POTW stricte.
Comment le MBBR et le MBR se comparent-ils pour le polissage biologique de l'effluent de prétraitement de raffinerie ?
Le MBBR est robuste face aux à-coups de charge et tolère les 200–800 mg/L de DCO qui survivent en tête de filière, avec une emprise plus petite que le CAS. Le MBR (bioréacteur à membrane) ajoute une barrière membranaire PVDF à feuilles planes de 0,1 µm qui maintient 8 000–12 000 mg/L de MLSS et produit <5 mg/L de MES et une turbidité <1 NTU, sur environ 60 % de l'emprise d'un CAS. Choisissez le MBBR pour la tolérance à la charge ; choisissez le MBR pour les sites contraints et le polissage le plus propre.
Quel est le référentiel local d'application fixé par le plaidoyer de culpabilité Onsite Environmental de 2025 ?
Allwaste Onsite LLC d/b/a Onsite Environmental a été condamnée à une amende corporative de 512 000 $ ; Nashville a recouvré plus de 80 000 $ de coûts d'entretien du réseau d'égouts et 299 576 $ de surtaxes impayées. L'ancien directeur d'usine David Ray Stark et l'ancien superviseur Caleb Warren Randall ont chacun plaidé coupable et encourent jusqu'à 5 ans de prison et une amende de 250 000 $ (communiqué du DOJ, 2025-04). L'affaire est le référentiel local : le contournement plus la falsification du dispositif d'échantillonnage entraînent des poursuites pénales graves (felony) pour les personnes physiques et une exposition financière à sept chiffres pour l'entreprise.