Un fabricant de bioréacteurs à membrane immergée (S-MBR) est spécialisé dans la production de systèmes avancés de traitement des eaux usées, combinant la dégradation biologique et la filtration membranaire par immersion directe. Ces systèmes sont très efficaces pour réduire la DCO, la DBO, l’azote et le phosphore, produisant un effluent d’une qualité proche de celle requise pour la réutilisation, avec une emprise au sol nettement réduite — jusqu’à 60 % de moins que les méthodes conventionnelles — ce qui les rend idéaux pour les applications industrielles et municipales à forte charge polluante.
Comprendre la technologie des bioréacteurs à membrane immergée (S-MBR)
La technologie MBR immergée intègre l’oxydation biologique et la filtration membranaire en immergeant directement les modules membranaires dans le bassin d’aération ou dans un bassin membranaire dédié. Contrairement aux systèmes MBR externes, qui font circuler les boues dans une boucle externe sous haute pression, la configuration immergée repose sur une dépression ou une différence de pression induite par gravité pour faire passer le perméat à travers la membrane. Cette différence fondamentale de conception réduit considérablement la consommation énergétique et la complexité mécanique.
Le procédé fonctionne selon un mécanisme à double action. Premièrement, une forte concentration de micro-organismes (matières en suspension de la liqueur mixte, ou MLSS) dans le bioréacteur dégrade les polluants organiques, l’azote et le phosphore. Deuxièmement, les modules membranaires immergés servent de barrière physique et remplacent les clarificateurs secondaires utilisés dans les procédés traditionnels à boues activées. Ces modules, souvent fabriqués en fluorure de polyvinylidène (PVDF) selon une configuration à plaques planes, assurent une séparation précise des matières en suspension et des agents pathogènes.
Les principaux composants d’un système MBR immergé comprennent :
- Bassin du bioréacteur : Cuve où se déroule le traitement biologique, maintenue à des niveaux élevés de MLSS (généralement de 8 000 à 12 000 mg/L).
- Unité membranaire immergée : Élément de filtration, tel que les modules membranaires MBR à plaques planes en PVDF, qui assure la séparation physique de l’eau traitée et de la biomasse.
- Système d’aération : Système à double fonction qui fournit l’oxygène nécessaire à la croissance biologique et génère un balayage à l’air pour prévenir le colmatage des membranes.
- Pompe à perméat : Pompe d’aspiration qui crée la pression négative nécessaire pour faire passer l’eau propre à travers les pores de la membrane.
- Système de contrôle : Logique automatisée basée sur un automate programmable industriel (API) qui gère les cycles de filtration, le rétrolavage et les intervalles de nettoyage chimique.
Le principal résultat de cette technologie est un effluent de haute qualité, dont la turbidité est souvent inférieure à 0,1 NTU. Ce perméat convient fréquemment à la réutilisation industrielle directe, à l’irrigation ou à l’alimentation de haute qualité des systèmes d’osmose inverse (OI).
Principaux avantages des systèmes MBR immergés pour le traitement avancé des eaux usées
Les systèmes MBR immergés permettent de réduire l’emprise au sol jusqu’à 60 % par rapport aux procédés conventionnels à boues activées, en supprimant le besoin de clarificateurs secondaires et d’étapes de filtration tertiaire. Cette intensification du procédé de traitement permet aux installations de traiter des charges organiques plus élevées dans les bassins existants, ou de réduire considérablement l’emprise des nouvelles constructions. Pour les responsables des achats, cela se traduit par une diminution des coûts de génie civil et la possibilité d’augmenter la capacité dans les environnements où le foncier est limité.
La qualité de l’effluent produite par les systèmes S-MBR constitue un indicateur de performance essentiel. Grâce à une filtration utilisant généralement des pores d’environ 0,1 μm, ces systèmes fournissent une eau de qualité « quasi réutilisable ». Les données techniques indiquent des taux d’élimination efficaces de la demande chimique en oxygène (DCO), de la demande biochimique en oxygène (DBO) et des nutriments. Plus précisément, les systèmes S-MBR peuvent maintenir de manière constante une DBO dans l’effluent inférieure à 5 mg/L et assurer une élimination quasi complète des matières en suspension (données de terrain de Zhongsheng, 2025). Ce niveau de traitement est essentiel pour respecter les autorisations environnementales de rejet les plus strictes et faciliter les objectifs de réutilisation des eaux usées industrielles.
L’efficacité opérationnelle constitue un autre facteur déterminant dans l’adoption de la technologie immergée. Les membranes étant directement immergées dans le bassin biologique, l’énergie nécessaire au transport des fluides est réduite au minimum. Les systèmes immergés fonctionnent généralement avec une consommation énergétique 10 à 20 fois inférieure à celle des systèmes MBR externes à flux tangentiel, qui nécessitent un pompage à grande vitesse pour prévenir le colmatage. Le long âge des boues, ou temps de séjour moyen des cellules, possible dans les systèmes S-MBR entraîne une réduction de la production de boues et diminue ainsi les coûts associés à leur manutention et à leur élimination.
La modularité de la conception MBR industriel permet une évolutivité considérable. Les fabricants peuvent concevoir des systèmes allant de petites stations compactes préfabriquées (10 m³/jour) à de grandes installations municipales (plus de 2 000 m³/jour). Cette flexibilité garantit que le système peut évoluer avec les besoins de production de l’installation, sans nécessiter une refonte complète de l’infrastructure de traitement des eaux usées.
Comment choisir un fabricant de premier plan de MBR immergé : cadre décisionnel
Le marché mondial des bioréacteurs à membrane devrait passer de 4,49 milliards de dollars US en 2025 à 6,75 milliards en 2030, ce qui reflète une demande croissante en effluent de haute qualité dans les régions confrontées à la pénurie d’eau. Lors de l’évaluation d’un fabricant de bioréacteurs à membrane immergés, les ingénieurs doivent aller au-delà des dépenses d’investissement initiales et se concentrer sur la durabilité technique, la chimie des membranes et la capacité du fabricant à fournir un accompagnement opérationnel à long terme.
Un point d’évaluation essentiel concerne le matériau et la configuration des membranes. Le PVDF (fluorure de polyvinylidène) est la norme de l’industrie pour les applications industrielles en raison de son excellente résistance chimique et de sa robustesse mécanique. Les membranes à plaques planes sont souvent préférées aux fibres creuses pour les eaux usées à forte charge, car elles sont moins sujettes à l’« emmêlement » (accumulation de débris fibreux) et plus faciles à nettoyer directement sur site. La capacité d’un fabricant à fournir des éléments membranaires remplaçables individuellement au sein d’un module constitue un avantage important pour les coûts de maintenance à long terme.
La personnalisation et l’expertise en ingénierie sont également primordiales. Les eaux usées industrielles varient considérablement selon les secteurs : les effluents textiles présentent des contraintes différentes de celles des rejets de l’industrie agroalimentaire. Un fabricant de premier plan doit proposer un système intégré de traitement des eaux usées par MBR comprenant le prétraitement, la conception biologique et les systèmes de commande automatisés adaptés aux caractéristiques spécifiques de l’influent. Cela évite le mode de défaillance « solution universelle », courant avec les équipements d’entrée de gamme.
| Critères d’évaluation | Exigence technique | Importance |
|---|---|---|
| Matériau de la membrane | PVDF (fluorure de polyvinylidène) | Garantit une résistance chimique élevée et une grande durabilité pendant les cycles de NEP. |
| Taille des pores | 0.1 μm (nominale) | Garantit l’élimination efficace des bactéries et des matières en suspension. |
| Configuration | Plaques planes ou fibres creuses | Les plaques planes offrent une meilleure résistance à l’encrassement et facilitent la maintenance. |
| Niveau d’automatisation | Intégration complète à un automate programmable industriel (API) | Réduit la main-d’œuvre manuelle et garantit une qualité stable de l’effluent. |
| Consommation énergétique | < 0.6 kWh/m³ | Influe directement sur les dépenses d’exploitation (OPEX) à long terme. |
Enfin, vérifiez l’expérience du fabricant à travers ses études de cas et ses certifications de conformité. Assurez-vous qu’il fournit des protocoles complets de maintenance des membranes MBR à plaques planes afin de maximiser la durée de vie des modules membranaires, qui représentent généralement le coût de remplacement le plus important du système.
Zhongsheng Environmental : des solutions MBR immergées innovantes
Les systèmes MBR de Zhongsheng Environmental utilisent des membranes à plaques planes en PVDF, avec une taille de pores nominale de 0.1 μm, afin de garantir une séparation constante des matières solides et une qualité élevée du perméat. En tant que fabricant spécialisé de bioréacteurs à membrane immergés, Zhongsheng fournit des systèmes entièrement intégrés qui associent traitement biologique et filtration dans une seule unité compacte. Ces systèmes sont conçus pour répondre aux exigences strictes du traitement des eaux de procédé industrielles et des eaux usées municipales.
Le système intégré de traitement des eaux usées par MBR de Zhongsheng est conçu pour les applications à forte charge polluante et permet de réduire jusqu’à 60 % l’emprise au sol d’une station d’épuration. Cette performance est obtenue grâce au maintien de concentrations élevées de boues activées (MLSS), ce qui permet de réduire le volume du bioréacteur tout en assurant une élimination supérieure des nutriments. Le système est hautement automatisé et utilise des capteurs avancés pour gérer le flux de perméat et les débits d’aération, garantissant un fonctionnement à efficacité optimale avec une intervention minimale de l’opérateur.
Pour les projets de grande envergure ou les réhabilitations, les modules membranaires MBR à plaques planes en PVDF (DF Series) offrent une solution modulaire. Ces modules intègrent un caisson d’aération qui assure un balayage continu de la surface membranaire, empêchant efficacement l’accumulation de couches de gâteau. La série DF est disponible dans différentes configurations, avec des surfaces allant de 80 m² à 225 m², ce qui permet d’adapter précisément la capacité à des débits allant jusqu’à 2 000 m³/jour.
| Paramètre du système | Spécification (série DF Zhongsheng) |
|---|---|
| Matériau de la membrane | PVDF renforcé (feuille plate) |
| Dimension nominale des pores | 0.1 μm |
| Flux de fonctionnement | 10 - 25 L/m²·h (LMH) |
| Capacité nominale | 10 à 2,000 m³/jour (extensible) |
| Consommation énergétique | 10–20 fois inférieure à celle des systèmes externes |
| Matériau du châssis | Acier inoxydable SUS304 ou SUS316 |
Les données d’exploitation montrent que les modules Zhongsheng maintiennent des flux stables, même dans des conditions difficiles, principalement grâce à leur conception à membranes remplaçables individuellement. Cette conception permet une maintenance ciblée plutôt que le remplacement complet du module, réduisant ainsi considérablement les coûts à long terme. Le perméat de haute qualité produit respecte souvent les normes requises pour la réutilisation à des fins non potables, favorisant les initiatives de durabilité à l’échelle de l’installation.
Applications de la technologie MBR immergée dans différents secteurs
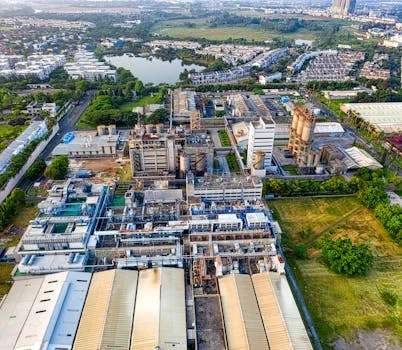
La technologie MBR immergée est capable de traiter des eaux usées industrielles fortement chargées, avec des concentrations en demande chimique en oxygène (DCO) supérieures à 5,000 mg/L, selon la conception du bioréacteur. Cette polyvalence en fait la solution privilégiée dans les secteurs où les méthodes de traitement traditionnelles ne permettent pas de respecter les normes de rejet ou lorsque la raréfaction de l’eau nécessite des stratégies de recyclage intensives.
Dans l’industrie agroalimentaire et des boissons, les systèmes S-MBR traitent efficacement les charges organiques élevées et les débits variables courants dans les installations laitières, les brasseries et les unités de transformation de la viande. La capacité à produire un effluent limpide permet à ces installations de réutiliser l’eau pour les tours de refroidissement ou le lavage des sols, réduisant ainsi considérablement leur consommation d’eau neuve. De même, dans le secteur du textile et de la teinture, la technologie S-MBR constitue un prétraitement essentiel pour l’osmose inverse (RO), en éliminant la couleur et les matières en suspension qui risqueraient autrement d’encrasser les membranes sensibles de l’osmose inverse.
Les applications municipales portent souvent sur la modernisation des stations existantes. En remplaçant les clarificateurs secondaires par des bassins à membranes immergées, les collectivités peuvent doubler leur capacité de traitement dans la même emprise au sol. Cette solution est particulièrement précieuse pour les zones urbaines en expansion ou les stations touristiques isolées, où le foncier est limité. Les taux élevés d’élimination des agents pathogènes et des nutriments garantissent également le respect des réglementations environnementales strictes applicables au rejet dans les milieux aquatiques sensibles.
Les principaux domaines d’application comprennent :
- Parcs industriels : traitement centralisé de flux d’eaux usées diversifiés en vue de leur réutilisation.
- Industrie pharmaceutique : élimination des composés organiques complexes et des principes actifs pharmaceutiques (API).
- Pâte et papier : affinage de l’effluent afin de respecter les limites strictes de rejet en DCO et en MES.
- Communautés isolées : systèmes compacts et automatisés nécessitant une expertise minimale sur site.
Questions fréquemment posées sur les fabricants de MBR immergés
La sélection d’un fabricant de MBR immergés nécessite une comparaison technique des flux membranaires, de la consommation énergétique par mètre cube de perméat et de la résistance à long terme à l’encrassement. Vous trouverez ci-dessous les réponses aux questions techniques courantes des équipes chargées des achats et de l’ingénierie.
Qu’est-ce qui fait le « meilleur » fabricant de MBR immergés pour les applications industrielles ?
Les meilleurs fabricants proposent des membranes robustes en PVDF, assurent en interne l’ingénierie de conception des procédés biologiques et disposent d’une expérience éprouvée dans le traitement des eaux usées fortement chargées. Privilégiez un fabricant qui fournit une conformité complète du système MBR et des études de cas réelles afin de vérifier les performances.
Comment l’emprise au sol d’un système MBR immergé se compare-t-elle à celle des stations conventionnelles ?
Grâce à la suppression des clarificateurs secondaires et à la possibilité de fonctionner avec des concentrations plus élevées de MLSS, les systèmes S-MBR nécessitent généralement 40 % à 60 % d’espace en moins que les stations conventionnelles à boues activées.
Quels sont les coûts d’exploitation à long terme ?
Les OPEX sont principalement déterminés par l’énergie nécessaire à l’aération et par les coûts des produits chimiques utilisés pour le nettoyage en place (CIP). Les systèmes immergés modernes sont très efficaces, et la compréhension des coûts, spécifications et du ROI des systèmes MBR est essentielle pour une analyse du cycle de vie sur 10 ans.
Ces systèmes peuvent-ils être personnalisés pour des effluents spécifiques ?
Oui. Un fabricant spécialisé adaptera le volume du bioréacteur, la surface membranaire et les étapes de prétraitement (telles que le dégrillage fin) afin de répondre au profil spécifique en DCO/DBO de l’influent.
Équipements associés
Les produits Zhongsheng Environmental suivants sont conçus pour répondre aux défis liés au traitement des eaux usées évoqués ci-dessus :
- système intégré de traitement des eaux usées MBR — consultez les spécifications, la plage de capacité et les données techniques
- modules membranaires MBR à plaques planes en PVDF — consultez les spécifications, la plage de capacité et les données techniques
Besoin d’une solution personnalisée ? Demandez un devis gratuit en indiquant votre débit et vos paramètres de pollution spécifiques.