Pourquoi l'extension d'une usine de boissons change l'équation de la STEP
Une nouvelle ligne d'embouteillage sur un site de boissons gazeuses augmente généralement la charge hydraulique de 40–80 % et la charge organique de 50–100 % par rapport à l'installation existante, car le local de sirop, le lave-bouteilles et la boucle CIP ajoutés génèrent à la fois du volume et des effluents sucrés à forte charge. Dimensionner uniquement sur le nouveau débit moyen est l'erreur la plus fréquente sur ces projets ; la STEP doit au contraire être dimensionnée sur le débit combiné de pointe qui survient lorsque la nouvelle ligne est en CIP pendant que la ligne existante déverse également un lot de sirop. Après extension, une enveloppe d'influent de DBO 800–1 500 mg/L, DCO 1 500–3 000 mg/L, MES 600–1 200 mg/L, pH 4–11, graisses et huiles 100–400 mg/L et azote total 20–60 mg/L constitue une base de travail défendable pour une installation de classe PepsiCo (selon le guide industriel WTE, 2025 ; étude de cas boissons WCSP, 2025). Les deux options réelles sont (a) étendre la STEP existante sur place — capex plus bas, mais la biologie fonctionnera près de sa capacité maximale en liqueur mixte, sans marge pour le prochain lancement de produit, ou (b) installer une filière boissons dédiée en parallèle — capex plus élevé, mais la nouvelle filière peut être mise en service, optimisée et réduite indépendamment, et l'unité existante continue de traiter les flux historiques à charge stable.
| Paramètre | Avant extension (typique) | Après extension (plage typique) | Valeur de dimensionnement à retenir |
|---|---|---|---|
| Débit, m³/j | 400–600 | 700–1 100 | 1,2–1,4× jour de pointe |
| DBO, mg/L | 600–1 000 | 800–1 500 | 1 200 |
| DCO, mg/L | 1 200–2 000 | 1 500–3 000 | 2 200 |
| MES, mg/L | 400–800 | 600–1 200 | 900 |
| pH | 5–9 | 4–11 | 6,5–8,5 à l'entrée de la biologie |
| Graisses et huiles, mg/L | 80–250 | 100–400 | 250 |
| Azote total, mg/L | 15–40 | 20–60 | 40 |
Caractérisation de l'effluent de boissons : ce que la STEP doit traiter
L'effluent de boissons est un mélange de huit groupes de polluants qui fixent chacun un paramètre de dimensionnement différent : les sucres et acides organiques pilotent la DBO et la DCO, les matières en suspension issues de l'entraînement de sirop et du lavage des bouteilles fixent les MES, l'azote et le phosphore des SKU à base de fruits fixent les charges nutritives, le sodium et le potassium des sels de process fixent la conductivité, et les produits chimiques de nettoyage fixent à la fois le pH et le risque de toxicité aiguë (selon la liste de polluants WCSP, 2025). Le schéma opérationnel le plus important est la scission diurne entre un rejet de lot à forte charge du local de sirop et un flux dilué, quasi neutre, du lave-bouteilles — ces flux doivent être maintenus dans des égouts séparés et mélangés dans un bassin d'égalisation contrôlé, et non mélangés au drain, car une fois co-mélangés, la fraction graisses et huiles s'émulsionne et les à-coups de pH deviennent plus difficiles à amortir (selon le guide de ségrégation des flux WTE, 2025). Le sodium et le potassium sont les paramètres le plus souvent négligés : ils traversent la biologie conventionnelle sans être touchés et s'accumulent dans toute boucle de réutilisation, de sorte qu'ils déterminent in fine si une osmose inverse ou un échange d'ions sélectif est requis pour la dilution CIP ou l'alimentation chaudière (selon la section traitement avancé WTE, 2025). Les produits chimiques CIP — soude caustique (~1–2 % NaOH), rinçage à l'acide nitrique/phosphorique et désinfectant à ammonium quaternaire — sont la première cause de dérives biologiques dans les STEP de boissons ; ils doivent être dirigés vers un bac de neutralisation dédié et réinjectés dans l'égaliseur principal à un débit que la biologie peut absorber, plutôt que déversés par-dessus un lot actif. Le dégrillage grossier est la première ligne de défense ; un dégrilleur rotatif à barreaux dans la plage d'ouverture 5–10 mm protège les cassettes MBR (bioréacteur à membrane) et les buses DAF (flottation à air dissous) en aval des fragments d'étiquettes et de l'entraînement de verre cassé.
Filière de traitement recommandée pour une STEP de boissons
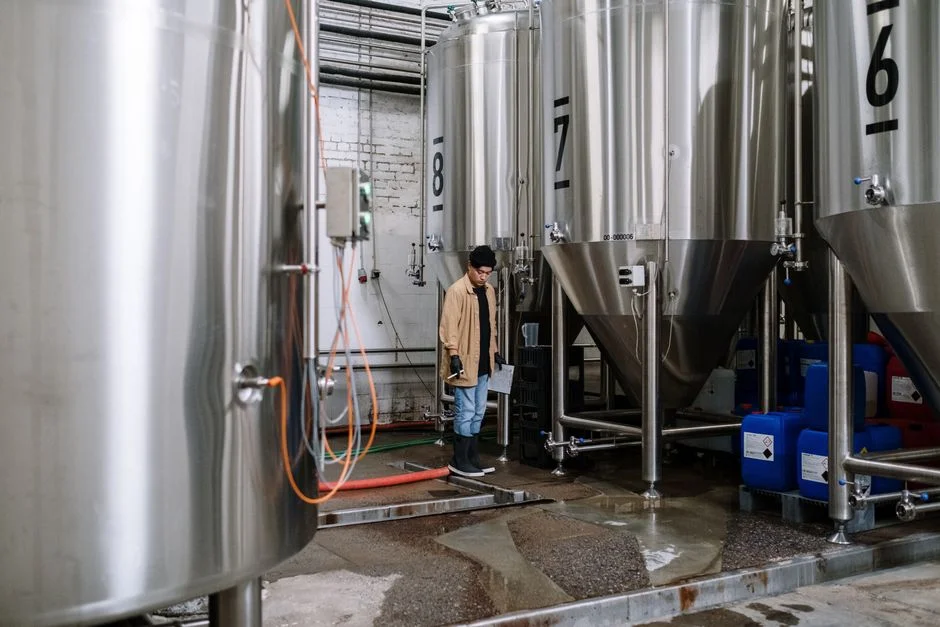
Une filière défendable pour une usine de boissons étendue se déroule en sept étapes, chacune justifiée par ce qu'elle retire spécifiquement de ces eaux usées. L'étape 1 est le dégrillage grossier avec un dégrilleur rotatif à barreaux dimensionné pour protéger les pompes aval et les cassettes MBR des entraînements d'étiquettes, de bouchons et de verre cassé. L'étape 2 est l'égalisation de débit et de charge avec correction automatique du pH : temps de rétention de conception de 8–12 heures au débit de pointe, avec agitateurs immergés et sondes pH/conductivité en ligne afin que la biologie aval voie un substrat stable (selon le guide d'égalisation WTE, 2025). L'étape 3 est la flottation à air dissous — un système DAF dans la plage 4–300 m³/h avec un coagulant au polychlorure d'aluminium ou ferrique et un floculant polyacrylamide dosés via un système de dosage chimique automatique ; sur un effluent alimentaire, le DAF retire de manière fiable 60–90 % des graisses et huiles et 30–50 % de la DCO colloïdale, ce qui protège la biologie aval du recouvrement par les huiles et des pertes par flottation. L'étape 4 est l'étage biologique — MBBR, SBR ou MBR, choisi comme décrit dans la section suivante. L'étape 5 est la séparation solide–liquide : un clarificateur secondaire pour MBBR/SBR, ou pour le MBR la cassette membranaire elle-même replace entièrement le clarificateur. L'étape 6 est le polissage tertiaire pour le rejet ou la réutilisation : un filtre multimédia en amont d'un système d'osmose inverse (RO) pour une eau de qualité réutilisation, avec du dioxyde de chlore généré sur site par un générateur de dioxyde de chlore pour la désinfection (plage 50 g/h à 20 000 g/h) — le ClO₂ est préféré au chlore car il ne forme pas de trihalométhanes qui contamineraient l'eau réutilisée envoyée au CIP. L'étape 7 est la gestion des boues : un épaississeur lamellaire sur le flotat DAF plus un filtre-presse à plateaux pour les boues biologiques et de flottation combinées afin d'atteindre 18–22 % de MS pour l'évacuation hors site. L'étage biologique lui-même est livré sous forme de système MBR (bioréacteur à membrane) lorsque la réutilisation ou l'emprise brownfield est la contrainte déterminante.
MBBR vs SBR vs MBR : choisir la bonne biologie pour une extension
La décision technologique la plus lourde de conséquences dans l'extension d'une STEP de boissons est le choix du réacteur biologique, car il fige 60–70 % à la fois de l'emprise et de l'OPEX sur le cycle de vie pour les 15 prochaines années. Le MBBR est un système de biofilm sur lit mobile qui gère bien les à-coups de charge, n'a pas de coût de remplacement de membranes et produit un effluent typiquement autour de DBO 20–30 mg/L et MES 20–40 mg/L — suffisant pour un rejet à l'égout mais limite pour une réutilisation directe (selon la description MBBR WTE, 2025). Le SBR est une séquence remplissage, réaction, décantation, soutirage par lots ; il est mécaniquement simple et tolérant aux charges variables, mais son emprise est environ 1,8–2,2× celle d'un MBR à charge égale, et il exige une gestion soignée des cycles pour absorber le profil diurne d'une usine de boissons. Le MBR délivre la meilleure qualité d'effluent — typiquement DBO <5 mg/L, DCO <50 mg/L, MES quasi nulle — et remplace entièrement le clarificateur secondaire, de sorte que l'emprise totale est environ 60 % plus petite que la filière MBBR ou SBR équivalente à charge égale, ce qui est décisif sur un brownfield contraint (selon la spécification produit MBR Zhongsheng, 2025). La règle empirique de décision : choisir le MBBR lorsque le seul objectif est la conformité au rejet au plus bas coût de cycle de vie ; choisir le MBR lorsque l'eau de réutilisation est visée, ou lorsque l'emprise civile disponible est la contrainte déterminante ; choisir le SBR uniquement aux très faibles débits où un fonctionnement intermittent correspond à la production.
| Critère | MBBR | SBR | MBR |
|---|---|---|---|
| Emprise à charge DBO égale | 1,0× (référence) | 1,8–2,2× | 0,35–0,45× |
| DBO de l'effluent, mg/L | 20–30 | 15–25 | <5 |
| MES de l'effluent, mg/L | 20–40 | 15–30 | <1 (turbidité <1 NTU) |
| Tolérance aux chocs de charge | Élevée (biofilm) | Modérée (tamponnée par le cycle) | Modérée–élevée (avec égalisation) |
| Aptitude à la réutilisation | Limitée | Limitée | Alimentation directe vers RO |
| Remplacement membranes / média | Média support 15+ ans | Aucun | Membranes 5–8 ans |
| Orientation CAPEX (vs MBBR) | Base | −5 % à −10 % | +30 % à +50 % |
| Orientation OPEX (vs MBBR) | Base | −5 % (moins d'aération) | +15 % à +25 % (aération membranaire, CIP) |
| Meilleur ajustement pour une extension boissons | Rejet uniquement, greenfield, priorité capex bas | Débit très faible / intermittent | Brownfield avec objectif de réutilisation |
Pour une lecture plus approfondie du volet coût d'exploitation du SBR par rapport aux autres biologies par lots, le guide d'efficacité énergétique SBR donne une décomposition actuelle des kWh d'aération, et l'article technologie des boues activées granulaires couvre l'option plus récente de granules aérobies à haute charge, qui se situe entre le MBBR et le MBR en emprise.
Dimensionner une STEP de boissons pour une extension de 500 m³/j
Prenons un exemple de travail : une usine existante à 500 m³/j met en service une nouvelle ligne d'embouteillage qui ajoute environ 300 m³/j en jour moyen, mais le site combiné verra des débits horaires de pointe d'environ 400 m³/j-équivalent lorsque la ligne existante est en CIP et que la nouvelle ligne est en milieu de sirop. Le nouvel étage biologique doit donc être dimensionné pour 400 m³/j à 1 200 mg/L de DBO, soit 480 kg DBO/j. Avec le MBBR, le taux de charge équivalent MLVSS de travail d'environ 0,6–0,8 kg DBO/m³·j implique un volume de réacteur dans la plage 600–800 m³ ; avec le MBR, la même charge est traitée dans environ 250–350 m³ de bassins plus la cassette membranaire, c'est pourquoi le MBR est la réponse typique pour un brownfield contraint (selon la spécification produit MBR Zhongsheng, 2025). L'égalisation doit retenir 8–12 heures de débit de pointe — environ 200 m³ pour cet exemple — afin qu'un déversement CIP ne frappe pas la biologie comme une vague (selon le guide d'égalisation WTE, 2025). Le DAF est sélectionné sur la charge hydraulique pour les graisses et huiles de l'industrie alimentaire dans la bande 20–30 m³/m²·h ; la gamme DAF ZSQ couvre 4–300 m³/h, de sorte qu'une seule unité couvre ce débit d'extension avec une marge. Le flux membranaire pour un MBR sur effluent alimentaire à forte charge se situe typiquement dans la plage 15–25 LMH à 10–35 °C, ce qui fixe la surface membranaire et la demande de balayage d'air — un contrôle de conception utile, bien que le chiffre précis doive être confirmé par des essais en jar-test et un pilote sur l'effluent réel plutôt que repris d'un manuel. Le rendement en boues se situe dans la bande de 0,3–0,5 kg MS par kg de DBO éliminée pour l'étage biologique plus le flotat du DAF, de sorte qu'un filtre-presse à plateaux dans la plage de surface de plateaux 1–500 m² gère la déshydratation pour toute extension jusqu'à environ 1 500 m³/j. La pré-sédimentation de l'influent brut est rarement nécessaire une fois le DAF en place ; lorsqu'une pré-clarification est souhaitée, un décanteur à haut rendement est utilisé comme étage de garde en amont du DAF.
Conformité au rejet et réutilisation de l'eau pour une STEP de boissons étendue
Les normes typiques de rejet à l'égout municipal pour une usine de boissons gazeuses indienne ou asiatique comparable se situent autour de DBO <30 mg/L, DCO <125 mg/L, MES <50 mg/L, pH 6,5–8,5 et graisses et huiles <10 mg/L — ce sont des plages illustratives, et non un texte réglementaire, et les limites réelles dépendent de l'arrêté de consentement et du milieu récepteur (selon la liste de réductions typiques WTE, 2025). Si le flux traité doit être réutilisé pour la dilution CIP, l'alimentation chaudière ou l'appoint de tour de refroidissement, un filtre multimédia plus une RO est requis ; les unités RO modernes en réutilisation boissons atteignent couramment 70–95 % de taux de conversion selon la salinité et la température de l'alimentation (selon la spécification RO Zhongsheng, 2025). La désinfection est mieux assurée avec du dioxyde de chlore généré sur site plutôt qu'avec de l'hypochlorite de sodium, car le ClO₂ ne produit pas les trihalométhanes qui peuvent transiter jusqu'aux surfaces en contact produit dans une usine de sodas (selon la spécification du générateur ClO₂ Zhongsheng, 2025). Pour une alerte précoce de dérive biologique, installez des analyseurs d'ammoniac et de pH en ligne sur le bassin d'aération — la bande CAPEX typique pour un analyseur d'ammoniac en ligne est d'environ 8 000–45 000 USD par analyseur selon la spécification, ce qui est détaillé dans le guide d'achat de l'analyseur d'ammoniac en ligne, et les perspectives plus larges de réutilisation et de ZLD sont exposées dans les perspectives 2026 de réutilisation de l'eau.
Questions fréquentes
Quelles DBO et DCO d'influent une STEP de boissons doit-elle viser après une extension de capacité ?
Pour une usine de sodas ou de sirop après extension, dimensionnez la STEP à DBO 800–1 500 mg/L, DCO 1 500–3 000 mg/L, MES 600–1 200 mg/L et pH 4–11, les bornes hautes étant réservées aux usines qui comprennent un local d'inversion de sucre et un CIP de lave-bouteilles. Utilisez 1,2–1,4× le débit du jour de pointe comme base hydraulique afin que la filière puisse absorber un déversement CIP simultané (selon le guide industriel WTE, 2025 ; étude de cas boissons WCSP, 2025).
Faut-il étendre la STEP existante sur place ou construire une filière parallèle pour une nouvelle ligne d'embouteillage ?
Si la biologie existante est en dessous d'environ 70 % de sa capacité équivalente MLVSS et que le terrain peut accueillir le nouveau bassin d'égalisation, l'extension sur place est normalement 20–35 % moins chère en capex. Si le réacteur existant est déjà au-dessus de 70 % de charge, ou si un lancement de produit est prévu dans les trois ans, installez une filière boissons dédiée en parallèle — typiquement construite autour d'un système MBR (bioréacteur à membrane) avec un frontal DAF — afin que la nouvelle ligne puisse être mise en service indépendamment de l'unité historique.
MBBR, SBR ou MBR — quelle est la bonne biologie pour un effluent de boissons sucré à forte charge ?
Choisissez le MBBR lorsque le seul objectif est la conformité au rejet et que le capex est la contrainte déterminante — l'effluent se stabilise autour de DBO 20–30 mg/L. Choisissez le SBR uniquement aux débits faibles et intermittents, car son emprise est environ 2× celle du MBR. Choisissez le MBR lorsque l'eau de réutilisation est visée ou que l'emprise brownfield est la contrainte déterminante, puisqu'il délivre une DBO <5 mg/L et remplace le clarificateur secondaire (selon les descriptions de biologie WTE, 2025 ; spécification produit MBR Zhongsheng, 2025).
Une unité DAF est-elle vraiment nécessaire en amont de l'étage biologique sur une usine de boissons ?
Oui. Un système DAF en amont de la biologie retire 60–90 % des graisses et huiles et une fraction significative de la DCO colloïdale issue de l'entraînement de sirop et du lavage des bouteilles, ce qui empêche le recouvrement de la biomasse par les huiles et réduit la charge sur le réacteur aval de 25–40 %. Sauter le DAF est la raison la plus fréquente pour laquelle les MBBR et SBR de boissons perdent la décantabilité de la liqueur mixte dans les six premiers mois d'exploitation.
Quel taux de réutilisation une usine de boissons peut-elle viser de façon réaliste après l'extension de la STEP ?
Avec un effluent MBR alimenté à travers un filtre multimédia et une RO, les usines de boissons atteignent couramment 50–70 % de réutilisation du flux traité pour l'appoint de tour de refroidissement, l'arrosage et la dilution CIP, et jusqu'à 80–90 % lorsque la boucle de tour de refroidissement accepte un TDS plus élevé. Le taux de conversion RO sur une alimentation bien prétraitée est typiquement de 70–95 % (selon la spécification RO Zhongsheng, 2025). Le flux réutilisé doit être désinfecté avec du dioxyde de chlore généré sur site plutôt qu'avec du chlore afin d'éviter la formation de trihalométhanes dans la zone de contact produit.