Procédé de déshydratation des boues d'amidonnerie : guide 2026
Ce guide 2026 décrit le procédé de déshydratation des boues d'amidonnerie en quatre étapes : récupération des matières solides, épaississement à 3-5 % de MS, conditionnement par CPAM et déshydratation mécanique. Les décanteurs centrifuges produisent un gâteau à 22-28 % de MS ; les filtres-presses à plateaux produisent un gâteau à 28-35 % de MS.
Ces plages de fonctionnement constituent des repères d'ingénierie, et non des résultats garantis. Le choix final dépend toujours de la matière première, de la capture des solides, de la température, de la chimie du polymère, de la filière d'élimination et des règles du permis ou d'acceptation des déchets du site receveur.
Pourquoi les boues d'amidonnerie se comportent différemment des biosolides municipaux
Les boues d'amidonnerie sont traitées selon un train en quatre étapes : clarification primaire ou flottation à air dissous (FAD) pour récupérer les matières solides amylacées résiduelles, épaississement gravitaire ou mécanique à 3-5 % de MS, conditionnement par polymère (typiquement 3-8 kg de polyacrylamide cationique par tonne de matières sèches) et déshydratation mécanique — le plus souvent un décanteur centrifuge (gâteau à 22-28 % de MS) ou un filtre-presse à plateaux (gâteau à 28-35 % de MS). Les boues proviennent du polissage de l'effluent d'un réacteur UASB et des eaux de lavage de l'amidon, et elles sont particulièrement difficiles à déshydrater, car l'amidon regélatinisé colmate les médias filtrants.
Les amidonneries génèrent un flux de boues qui invalide les hypothèses génériques de déshydratation. La chimie déterminante est la regélatinisation : lorsque le liquide chargé en amidon est chauffé au-dessus de 62-72 °C pendant l'extraction, ou maintenu à des températures mésophiles dans un réacteur UASB (typiquement 35-38 °C), les granules d'amidon résiduels gonflent, éclatent et reforment un gel colloïdal. Ce gel colmate les toiles filtrantes, augmente l'humidité du gâteau de 5 à 10 points de pourcentage par rapport aux biosolides municipaux, et oblige les exploitants à doser 2 à 4 fois plus de polymère pour rompre le colloïde (données de terrain HydropureWater, 2026).
Le rendement en boues varie aussi fortement selon la matière première. Les amidonneries de maïs produisent 0,15-0,40 kg de MS par kg d'amidon traité ; les amidonneries de manioc se situent plus haut (0,30-0,55 kg de MS/kg d'amidon), car la matrice fibreuse des racines entraîne davantage de fines dans les eaux de lavage ; l'amidon de pomme de terre se situe entre les deux, à 0,25-0,45 kg de MS/kg d'amidon. À titre de comparaison, une station d'épuration municipale classique génère 0,05-0,08 kg de MS par kg de DBO traitée, c'est-à-dire un ordre de grandeur de moins en intensité de solides qu'une amidonnerie à même charge hydraulique.
Quatre flux de boues convergent dans une amidonnerie : (1) les solides des eaux de lavage issus des tamis d'extraction, (2) le jus de presse à fibres issu de l'étape de séparation gluten/fibres, (3) l'excédent de boues granulaires extrait du réacteur UASB, et (4) les boues activées en excès issues du polissage aérobie (SBR ou MBBR). Les flux 1 et 2 sont riches en amidon et bénéficient d'une récupération primaire ; les flux 3 et 4 sont biologiques et nécessitent un conditionnement avant déshydratation. Les confondre dans un seul épaississeur est l'erreur de conception la plus fréquente : les boues mixtes qui en résultent se déshydratent mal, car la fraction amylacée domine la chimie colloïdale.
La séparation à la source protège aussi le procédé biologique. Récupérer les solides riches en amidon avant le UASB réduit la charge colloïdale qui atteint ensuite l'épaississement, et garder les boues activées en excès identifiables rend le criblage des polymères plus reproductible. La plupart des installations que nous dimensionnons pour matières premières mélangées se situent dans la partie basse de la plage de siccité publiée, tant que le tamisage et le bassin tampon en amont ne sont pas stabilisés.
La ligne boues se situe aussi en aval d'une décision distincte concernant la ligne liquide. La caractérisation de l'alimentation, le dimensionnement du réacteur, de la FAD et du bioréacteur à membranes (BRM), ainsi que les objectifs de rejet, relèvent de la page associée sur caractéristiques et traitement des eaux résiduaires d'amidonnerie 2026 : conception UASB, FAD et BRM ; ce guide prend le relais là où cette page s'arrête, au niveau du flux de solides lui-même.
Le train complet de traitement des boues d'une amidonnerie
Le train complet de boues d'amidonnerie se décompose en six étapes, chacune avec un indicateur clé de performance défini. Sauter ou fusionner des étapes produit le problème chronique de gâteau à forte humidité que les guides municipaux et de fermentation Bt les mieux référencés n'abordent jamais.
Étape 1 — Récupération primaire des solides. Une unité de flottation à air dissous pour le prétraitement des eaux de lavage d'amidon ou un décanteur lamellaire pour la récupération des fibres et protéines d'amidon capte 60-85 % des matières en suspension amylacées et fibreuses avant l'étape biologique. Les écumes récupérées sont pressées et vendues comme sous-produit pour alimentation animale à 20-40 USD par tonne humide, et c'est souvent cette ligne qui rend le projet finançable.
Étape 2 — Production de boues biologiques. Un réacteur UASB fonctionnant à 35-38 °C avec une charge organique de 8-12 kg de DCO/m³·jour produit 0,05-0,15 kg de MVS par kg de DCO éliminée (données de terrain HydropureWater, 2026). Le polissage aérobie (SBR ou MBBR) opéré à un rapport F/M de 0,1-0,3 kg de DBO/kg de MLSS·jour génère 0,20-0,35 kg de MLSS par kg de DCO éliminée, soit trois fois le rendement de l'étape anaérobie, ce qui explique pourquoi le polissage constitue la principale source de solides.
Étape 3 — Épaississement. Cible de 3-5 % de MS avant conditionnement. Les épaississeurs gravitaires atteignent 2-3 % de MS ; les épaississeurs à FAD atteignent 3-5 % de MS ; les épaississeurs à tambour rotatif atteignent 4-8 % de MS avec appoint de polymère.
Étape 4 — Conditionnement. Polyacrylamide cationique (CPAM), densité de charge 50-80 %, masse molaire 8-12 MDa, dose 3-8 kg par tonne de MS, mélange à 200-400 tr/min dans un mélangeur statique en ligne en amont de la presse.
Étape 5 — Déshydratation mécanique. Un décanteur centrifuge à 2 000-3 500 G produit un gâteau à 22-28 % de MS ; un filtre-presse à plateaux pour la déshydratation des biosolides d'amidonnerie à une pression d'alimentation de 6-15 bar produit un gâteau à 28-35 % de MS — ce dernier est privilégié lorsque le gâteau est dirigé vers la co-incinération.
Étape 6 — Gestion du gâteau. Cibles : 25 %+ de MS pour le transport vers décharge, 35 %+ de MS pour la co-incinération, 40 %+ de MS pour le compostage. En deçà de ces seuils, l'eau transportée et les frais de déversement dominent l'OPEX.
Une unité biologique packagée compacte peut convenir à un flux d'eaux usées séparé et de plus faible charge, mais elle ne doit pas servir de substitut à un bilan massique des solides amylacés. La station d'épuration enterrée packagée (série WSZ) reste donc une option aval ou complémentaire, une fois définies les sources industrielles de boues, les flux de recyclage et les limites de rejet.
| Étape | Opération unitaire | Performance typique |
|---|---|---|
| 1 | FAD / décanteur lamellaire | 60-85 % d'abattement MES ; 1-5 g/tonne d'effluent de polymère |
| 2 | UASB + polissage aérobie | 0,05-0,15 + 0,20-0,35 kg de boues/kg de DCO |
| 3 | Épaississeur (gravitaire / FAD / tambour) | Sousverse à 2-8 % de MS |
| 4 | Conditionnement CPAM | 3-8 kg/tonne de MS, MM 8-12 MDa |
| 5 | Centrifugeuse / filtre-presse | Gâteau à 22-28 % / 28-35 % de MS |
| 6 | Élimination du gâteau | 25 %+ MS décharge, 35 %+ MS incinération |
Prétraitement par FAD et décanteur lamellaire des eaux de lavage d'amidon
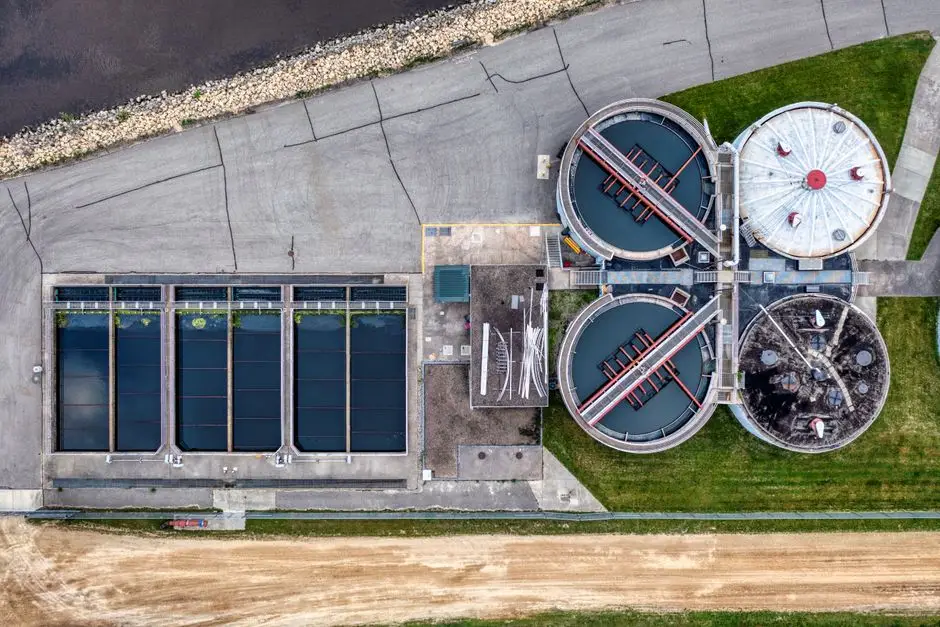
Le prétraitement par FAD et décanteur lamellaire détermine la quantité d'amidon qui atteint les étapes biologique et de déshydratation. Une unité de flottation à air dissous pour le prétraitement des eaux de lavage d'amidon permet typiquement un abattement MES de 70-90 % avec un temps de séjour hydraulique de 20-40 min et une charge hydraulique superficielle de 5-15 m/h, pour un rapport air/solides de 0,005-0,02 kg d'air/kg de MES (selon les règles usuelles de conception d'une FAD). Les solides des écumes se concentrent à 3-6 % de MS et peuvent être déroutés directement vers une presse à sous-produit pour alimentation animale, court-circuitant entièrement le train des boues biologiques.
Le décanteur lamellaire constitue le bon choix pour les projets de rénovation à emprise limitée. Avec une charge superficielle de 20-40 m/h, un abattement MES de 60-85 % et une emprise 5 à 10 fois plus faible qu'un décanteur conventionnel, il devient compétitif face à la FAD lorsque les MES à l'entrée sont inférieures à 2 000 mg/L. Au-delà de ce seuil, la capture par microbulles de la FAD surpasse la décantation gravitaire, car la force ascensionnelle entraîne les granules d'amidon vers le haut avant qu'ils ne décantent et ne se remettent en suspension.
Le choix du polymère à cette étape est un polyacrylamide anionique ou non ionique à 1-5 g par tonne d'effluent — un adjuvant de floculation, et non un floculant. Le surdosage est une erreur fréquente : chaque excès de 1 g/tonne de polymère se traduit par environ 0,5-1,0 kg de matières sèches supplémentaires entrant dans l'étape biologique pour 1 000 m³ d'effluent traité, ce qui se répercute ensuite comme charge de polymère sur la presse de déshydratation. Un simple jar-test au démarrage évite ce report.
Le schéma de procédé est le suivant : bassin tampon d'entrée → tube de floculation (temps de séjour 1-3 min) → zone de contact microbulles (taux de recirculation 10-30 %) → écumage des flottés → sousverse clarifiée vers le réacteur UASB. La pression de saturation d'air de 5-7 bar au niveau de la pompe de recirculation est la valeur standard ; en dessous de 4 bar, la taille des bulles augmente et le rendement chute de 15-20 %.
Pour une comparaison détaillée de la conception de la zone de contact, l'article associé conception d'une FAD pour eaux résiduaires d'amidonnerie : guide d'ingénierie 2026 doit être lu en complément du bilan boues. La cible de capture de la FAD n'est pas un pourcentage d'abattement isolé ; c'est la charge de solides présentée au UASB, à l'épaississeur et à la presse.
| Paramètre | FAD | Décanteur lamellaire |
|---|---|---|
| Abattement MES | 70-90 % | 60-85 % |
| TSH | 20-40 min | 30-60 min |
| Charge superficielle | 5-15 m/h | 20-40 m/h |
| Emprise | Moyenne | 5 à 10 fois plus faible qu'un décanteur |
| Dose de polymère | 1-5 g/tonne d'effluent | 1-5 g/tonne d'effluent |
Rendement en boues des amidonneries : maïs, manioc, pomme de terre
Le rendement en boues d'amidonnerie pour le maïs, le manioc et la pomme de terre varie selon le taux de récupération d'amidon, le routage des eaux de lavage, le report de fibres et le rendement biologique retenu pour la conception. Les plages de travail sont 0,15-0,40 kg de MS par kg d'amidon traité pour le maïs, 0,30-0,55 kg de MS/kg d'amidon pour le manioc et 0,25-0,45 kg de MS/kg d'amidon pour la pomme de terre.
Utilisez ces plages comme bilan massique de présélection, puis remplacez-les par les données de matières sèches mesurées sur des échantillons composites. Une campagne de sept jours doit séparer les flottés primaires, les rejets du UASB et les rejets aérobies ; sinon, un lot de lavage à forte teneur en solides peut faire apparaître un rendement quotidien supérieur à ce que la ligne de déshydratation verra en production normale.
Options d'épaississement et bilan massique des biosolides d'amidonnerie
L'épaississement des biosolides d'amidonnerie réduit le volume du digesteur, l'alimentation de la presse et la consommation de polymère en éliminant l'eau en amont du conditionnement. Le bilan massique est simple : un effluent d'amidonnerie de 500 m³/jour à 8 000 mg/L de DCO, avec 90 % d'abattement de la DCO à travers le train biologique et un rendement observé de 0,25 kg de boues par kg de DCO éliminée, génère 900 kg de MS/jour entrant dans l'épaississeur. C'est ce chiffre qui doit servir à dimensionner chaque unité en aval.
Épaississeur gravitaire : charge massique de 24-40 kg/m²·jour, temps de séjour hydraulique de 8-24 h, sousverse cible à 2-3 % de MS. Peu coûteux à installer, mais le long temps de séjour laisse le colloïde d'amidon se réhydrater, ce qui pénalise ensuite la déshydratation. À réserver aux flux de boues dominés par les solides biologiques (rejets de l'étape 2) plutôt que par les solides primaires.
Épaississeur à FAD : charge massique de 50-100 kg/m²·jour, sousverse cible à 3-5 % de MS, dose de polymère de 2-4 kg/tonne de MS, rapport air/solides de 0,02-0,05. Le bon choix pour des boues mixtes primaires et biologiques, car le balayage ascendant des bulles traite efficacement la fraction amylacée.
Épaississeur à tambour rotatif : sousverse cible à 4-8 % de MS, dose de polymère de 4-6 kg/tonne de MS, rotation du tambour de 5-15 tr/min, consommation d'eau de lavage de 50-100 L/m²·h. La concentration de sousverse la plus élevée, mais aussi la plus forte demande en polymère. Convient bien en amont d'une centrifugeuse lorsque les solides à l'alimentation sont inférieurs à 2 %, ce qui provoque glissement de la vis et consommation excessive de polymère.
Pour l'exemple à 900 kg de MS/jour, un épaississeur à FAD à 75 kg/m²·jour ne nécessite que 12 m² de surface, alors qu'un épaississeur gravitaire à 32 kg/m²·jour exige 28 m² plus un volume de séjour de 18-24 h — un facteur 4-5 sur l'emprise.
L'US EPA publie une fiche technique sur les biosolides relative à l'épaississement et à la déshydratation par centrifugeuse comme référence municipale générale. À considérer comme lecture de fond, et à confirmer par des données pilotes ou de site spécifiques à l'amidon avant de figer la conception.
| Paramètre | Gravitaire | FAD | Tambour rotatif |
|---|---|---|---|
| Sousverse cible en MS | 2-3 % | 3-5 % | 4-8 % |
| Charge massique | 24-40 kg/m²·jour | 50-100 kg/m²·jour | 80-150 kg/m²·jour |
| Dose de polymère | 0-1 kg/tonne de MS | 2-4 kg/tonne de MS | 4-6 kg/tonne de MS |
| TSH / cycle | 8-24 h | 30-60 min | Continu |
Conditionnement par polymère : chimie et optimisation de la dose pour les boues d'amidonnerie
Le polyacrylamide cationique est le réactif de conditionnement de référence pour les biosolides d'amidonnerie, car sa charge positive neutralise le colloïde d'amidon, chargé négativement. Le chlorure ferrique seul produit un gâteau fragile à forte humidité qui se décolle mal de la toile filtrante — un mode de défaillance fréquent dans les installations qui ont tenté d'appliquer un conditionnement de type municipal à des boues d'amidonnerie.
Dose de polyacrylamide cationique pour la déshydratation des biosolides d'amidonnerie
La dose de polyacrylamide cationique pour la déshydratation des biosolides d'amidonnerie démarre généralement à 3-8 kg/tonne de MS, mais le point de consigne retenu doit provenir d'un jar-test à la concentration réelle de 3-5 % de MS dans l'alimentation. La densité de charge (50-80 %), la masse molaire (8-12 MDa), l'énergie de mélange et le vieillissement du polymère peuvent déplacer l'optimum hors d'une plage générique.
La question de la dose est donc un problème de conduite, et non une spécification catalogue. Notez le CST, les MES du filtrat, le décollement du gâteau et la consommation de polymère pour chaque essai ; une dose plus faible avec une qualité de filtrat stable est préférable à une dose plus élevée qui ne produit qu'un floc momentanément plus gros.
Un protocole de jar-test standard prend 90 minutes et évite des semaines de surdosage :
- Remplir six béchers de 1 L avec les boues épaissies à la MS cible (3-5 %).
- Doser le CPAM à 0, 2, 4, 6, 8 et 10 kg/tonne de MS.
- Mélanger rapidement à 200 tr/min pendant 30 s, puis lentement à 40 tr/min pendant 2 min.
- Laisser décanter 60 s ; mesurer la turbidité du surnageant (NTU) et le temps de succion capillaire (CST).
- Tracer la dose en fonction du CST et la dose en fonction des MES du surnageant ; l'optimum est la dose la plus faible qui atteint un CST inférieur à 20 s et des MES du surnageant inférieures à 200 mg/L.
Pour la plupart des biosolides d'amidonnerie, l'optimum se situe entre 3 et 8 kg/tonne de MS (données de terrain HydropureWater, 2026). En dessous de 3 kg/tonne, le colloïde n'est pas neutralisé et le gâteau colle à la toile. Au-dessus de 8 kg/tonne, le polymère re-stabilise la suspension et l'humidité du gâteau remonte — une réponse en forme de U facile à manquer sans jar-test.
L'activation du polymère compte autant que la dose. Un skid automatique de dosage de polymère pour le conditionnement par CPAM doit faire maturer la solution mère de 30 à 60 min à une concentration de 0,1-0,5 % avant emploi. Une solution fraîchement préparée donne les flocs les plus robustes ; un polymère trop vieilli perd 20 à 40 % de son activité après 8 heures, ce que l'installation paie comme surdosage à l'équipe suivante.
Comparaison des équipements de déshydratation mécanique : centrifugeuse vs filtre-presse à plateaux vs presse à bandes
Le choix de l'équipement de déshydratation mécanique conditionne à la fois le CAPEX et la filière d'élimination. Les trois options viables pour les biosolides d'amidonnerie diffèrent en siccité du gâteau, en appétit de polymère et en coût d'exploitation selon des termes qui doivent être défendables devant le comité d'achat.
Déshydratation par décanteur centrifuge des boues de UASB d'amidonnerie
La déshydratation par décanteur centrifuge des boues de UASB d'amidonnerie est une option en continu lorsque le fonctionnement fermé, l'emprise réduite et une alimentation stable comptent davantage que le gâteau le plus sec possible. Une centrifugeuse exige généralement une alimentation supérieure à 2 % de solides pour un convoyage stable, et la plage de 2 000-3 500 G doit être réglée avec la vitesse différentielle, le couple, la dose de polymère et la profondeur du lac.
La logique de sélection est la même que celle qu'appliquent les ingénieurs à des biosolides municipaux : usage final d'abord, coût d'élimination ensuite, puis taille d'installation, contrôle des odeurs et contraintes d'espace. Une centrifugeuse simplifie le contrôle des odeurs et la manutention ; un filtre-presse justifie sa main-d'œuvre et son emprise lorsque la filière d'élimination exige un gâteau à plus haute siccité.
Décanteur centrifuge : gâteau à 22-28 % de MS, polymère 4-8 kg/tonne de MS, débit 5-50 m³/h par unité, force G 2 000-3 500, CAPEX 80 000-350 000 USD. Emprise minimale, totalement fermé, faibles odeurs — privilégié pour un gâteau dirigé en décharge. Sensible aux solides d'alimentation inférieurs à 2 % et au sable qui use la vis.
Filtre-presse à plateaux : gâteau à 28-35 % de MS, polymère 3-6 kg/tonne de MS, cycle 30-90 min, débit 1-30 m³/h par unité, CAPEX 40 000-400 000 USD pour une surface filtrante de 1-500 m². Gâteau le plus sec, plus faible consommation de polymère par tonne de MS, mais emprise la plus grande et coût de main-d'œuvre le plus élevé pour le lavage des toiles et le décalage des plateaux. La référence pour la co-incinération avec une chaudière à charbon.
Presse à bandes : gâteau à 18-24 % de MS, polymère 4-10 kg/tonne de MS, fonctionnement continu, CAPEX le plus faible. Rarement spécifiée pour l'amidon, car l'humidité du gâteau dépasse les cibles d'incinération et la bande ouverte libère des odeurs. Utilisée uniquement lorsque l'élimination se fait par épandage et que l'humidité du gâteau n'est pas contraignante.
Règle de décision : gâteau dirigé en décharge → centrifugeuse (CAPEX plus faible, OPEX plus élevé) ; co-incinération ou compostage → filtre-presse à plateaux (CAPEX plus élevé, OPEX plus faible, gâteau le plus sec). Le basculement se situe autour de 15 tonnes de MS/jour ; en deçà, le CAPEX plus faible de la centrifugeuse l'emporte ; au-delà, le coût plus bas en polymère et en transport du filtre-presse domine.
| Paramètre | Décanteur centrifuge | Filtre-presse à plateaux | Presse à bandes |
|---|---|---|---|
| MS du gâteau | 22-28 % | 28-35 % | 18-24 % |
| Polymère | 4-8 kg/tonne de MS | 3-6 kg/tonne de MS | 4-10 kg/tonne de MS |
| Débit par unité | 5-50 m³/h | 1-30 m³/h | 5-40 m³/h |
| Plage de CAPEX | 80 000-350 000 USD | 40 000-400 000 USD | 50 000-200 000 USD |
| Adapté à | Gâteau pour décharge | Incinération / compostage | Épandage agricole |
Repères CAPEX, OPEX et conformité 2026 pour les amidonneries
Les repères 2026 pour amidonneries sont issus d'un échantillonnage de projets chinois, européens et américains mis en service en 2024-2025, normalisés pour une ligne boues de 5-50 tonnes de MS/jour (données de terrain HydropureWater, 2026). Une ligne complète — épaississeur, skid polymère et presse de déshydratation — représente 200 000 à 1,2 M USD de CAPEX total, les configurations à filtre-presse à plateaux se situant dans la partie haute en raison de l'emprise plus grande et des équipements auxiliaires de décalage des plateaux.
L'OPEX se décompose par tonne de matières sèches traitées : polymère 40-120 USD, énergie 8-20 USD, main-d'œuvre 15-30 USD, transport du gâteau 20-60 USD par tonne humide à 30 % de MS. Le poste polymère est la plus grande variable et le plus sensible à la performance de l'épaississement en amont : chaque point supplémentaire de MS en sousverse de l'épaississeur réduit la dose de polymère d'environ 0,3-0,5 kg/tonne de MS.
Les repères de conformité pour 2026 doivent être lus au regard du texte normatif en vigueur et du permis du site ; les valeurs ci-dessous constituent la base d'ingénierie citée pour chaque région :
- Norme chinoise GB 26131-2010 (effluents d'amidonnerie) : DCO ≤ 100 mg/L, DBO ≤ 20 mg/L, MES ≤ 30 mg/L, NH3-N ≤ 15 mg/L, PT ≤ 1 mg/L.
- Directive européenne 91/271/CEE (référence) : DCO ≤ 125 mg/L ; la BAT-AEL pour amidonneries atteint une DCO ≤ 75 mg/L avec un polissage par BRM.
- US 40 CFR Part 413 (Grain Mills) : DBO et MES limitées à 28-45 mg/L en moyenne mensuelle pour les rejets directs. Le volume de boues d'amidonnerie est le levier opérationnel derrière ces limites : une installation qui gère mal le volume de boues en amont ne peut pas respecter le plafond de DBO en aval.
Les références réglementaires évoluent selon les révisions et les catégories industrielles : il faut donc vérifier la partie applicable, la sous-partie et l'autorisation de rejet de l'installation avant la réception de la conception.
Pour un examen détaillé du dimensionnement d'une centrifugeuse par rapport à ces flux, le guide de conception d'un décanteur centrifuge pour boues d'amidonnerie couvre le choix de la force G et la géométrie de la vis. Les installations qui visent un gâteau supérieur à 60 % de MS pour élimination hors site doivent aussi consulter l'étude de référence rénovation d'un sécheur à boues pour dépasser 60 % de MS. Pour les aspects économiques de la réutilisation des eaux de procédé, les repères de recyclage et de réutilisation des eaux de procédé en amidonnerie et sucrerie couvrent le volet eau en amont d'une même installation. Avant d'émettre un bon de commande, comparez sept éléments : bilan massique en matières sèches, variabilité de l'alimentation, courbe de jar-test, siccité cible du gâteau, filière d'élimination, charge de retour du filtrat et accessibilité de maintenance.
Si les données d'alimentation mesurées et la filière d'élimination sont disponibles, transmettez le cahier des charges du procédé de déshydratation des boues d'amidonnerie via la demande de devis pour déshydratation des boues d'amidonnerie pour une revue d'équipement cadrée.
| Poste | Repère (USD par tonne de MS ou tonne humide) |
|---|---|
| Polymère | 40-120 USD par tonne de MS |
| Énergie | 8-20 USD par tonne de MS |
| Main-d'œuvre | 15-30 USD par tonne de MS |
| Transport du gâteau | 20-60 USD par tonne humide à 30 % de MS |
| CAPEX total (5-50 tonnes de MS/jour) | 200 000-1,2 M USD |
Questions fréquentes
Quelle dose de polymère est typique pour la déshydratation des biosolides d'amidonnerie ?
Le polyacrylamide cationique à 3-8 kg par tonne de MS, avec une densité de charge de 50-80 % et une masse molaire de 8-12 MDa, constitue la plage de départ pour la déshydratation des biosolides d'amidonnerie. En dessous de 3 kg/tonne, le colloïde n'est pas neutralisé ; au-dessus de 8 kg/tonne, le polymère peut re-stabiliser la suspension. Confirmez le point de consigne par le CST, les MES du filtrat et les observations de décollement du gâteau issues d'un jar-test.
Quelle siccité cible du gâteau une amidonnerie doit-elle spécifier pour la co-incinération ?
Une amidonnerie doit spécifier un minimum de 35 % de MS pour la co-incinération et vérifier la plage de fonctionnement de la chaudière receveuse avant l'achat. Un filtre-presse à plateaux à une pression d'alimentation de 6-15 bar est l'équipement standard de ce guide pour atteindre un gâteau à 28-35 % de MS, la cible finale restant spécifique au site et au combustible.
Combien de boues une amidonnerie de maïs génère-t-elle par tonne de produit ?
Une amidonnerie de maïs produit 0,15-0,40 kg de MS par kg d'amidon traité dans la plage de présélection utilisée ici, dominée par les solides des eaux de lavage et les boues activées en excès issues du polissage aérobie. Les amidonneries de manioc se situent plus haut, à 0,30-0,55 kg de MS/kg d'amidon, et l'amidon de pomme de terre à 0,25-0,45 kg de MS/kg d'amidon ; confirmez les valeurs par un inventaire séparé des solides.
Une presse à bandes est-elle adaptée aux boues d'amidonnerie ?
Une presse à bandes est généralement un mauvais premier choix pour les boues d'amidonnerie, car la plage de ce guide n'atteint que 18-24 % de MS au gâteau et la bande ouverte peut libérer des odeurs. Spécifiez un décanteur centrifuge à 22-28 % de MS ou un filtre-presse à plateaux à 28-35 % de MS lorsque la filière d'élimination exige un gâteau plus sec.
Quelle est la limite de rejet de la norme chinoise GB 26131-2010 pour une amidonnerie ?
Les valeurs citées dans la base d'ingénierie d'origine sont DCO ≤ 100 mg/L, DBO ≤ 20 mg/L, MES ≤ 30 mg/L, NH3-N ≤ 15 mg/L et PT ≤ 1 mg/L. À traiter comme une liste de vérification, et non comme un permis universel : la norme chinoise applicable, la destination du rejet, l'autorisation et le texte réglementaire en vigueur doivent être contrôlés avant la conception finale.
Comment choisir une déshydratation par décanteur centrifuge pour des boues de UASB d'amidonnerie ?
Choisissez la déshydratation par décanteur centrifuge pour des boues de UASB d'amidonnerie lorsque le fonctionnement fermé en continu et une emprise réduite comptent davantage que la siccité maximale du gâteau. Démarrez avec une alimentation supérieure à 2 % de solides, puis réglez la force G de 2 000-3 500, la vitesse différentielle, la dose de polymère et la cible de gâteau en fonction du couple mesuré et de la qualité du filtrat.