Qu'est-ce qu'un système de recyclage des eaux usées d'encres d'impression ?
Un système de recyclage des eaux usées d'encres d'impression est une chaîne de traitement intégrée — égalisation, coagulation-floculation, DAF (flottation à air dissous), oxydation chimique et polissage membranaire — dont l'effluent final est réutilisé comme eau de lavage des presses, appoint de chaudière ou eau de rinçage, plutôt que rejeté à l'égout. Pour une usine de flexographie ou d'héliogravure de 50 m³/j, la chaîne complète atteint 75–95 % de récupération d'eau avec un perméat inférieur à 50 mg/L de DCO (données de terrain Zhongsheng, 2026).
Les quatre étapes standard qui distinguent un système de recyclage d'un système de rejet en un passage sont : (1) l'égalisation du débit et du pH, (2) la coagulation-floculation suivie d'une DAF pour la capture des pigments et des huiles, (3) le Fenton ou un procédé d'oxydation avancée (AOP) pour la DCO et la couleur résiduelles, et (4) l'ultrafiltration (UF) plus une osmose inverse (RO) à double passe pour le polissage en boucle fermée. Chaque étape est dimensionnée pour une enveloppe d'influent spécifique. Selon l'étude Springer 2022 sur les eaux usées des presses à billets, l'effluent brut d'encre transporte typiquement 1 500–3 500 mg/L de DCO, 200–800 mg/L de DBO, une turbidité de 100–400 NTU et une couleur ADMI de 1 500–5 000 — ces valeurs fixent les charges hydrauliques et chimiques de chaque unité en aval.
Le « recyclage » se distingue opérationnellement de la « réutilisation vers le rejet » : une boucle de recyclage renvoie 75–95 % de l'eau traitée vers l'atelier d'impression, tandis qu'un système de réutilisation vers le rejet ne qualifie l'eau que pour l'irrigation ou le refroidissement. Un système de recyclage dédié devient la seule voie viable lorsque le zéro rejet liquide (ZLD) est imposé, lorsque les tarifs d'eau douce dépassent 1,50 $/m³, ou lorsque les surtaxes de rejet municipal progressent de plus de 5 % d'une année sur l'autre.
Pourquoi les eaux usées d'encres d'impression ne peuvent pas être traitées par les stations d'épuration municipales
Les eaux usées d'encre portent une charge toxique et colorée que les stations d'épuration municipales à boues activées ne peuvent pas respecter au regard des règles de rejet 2026 — un procédé de traitement des eaux usées d'encre dédié sur site est non négociable pour toute usine rejetant plus de 10 m³/j.
Trois constituants expliquent cet écart. Premièrement, les solvants organiques — isopropanol, éthers de glycol et photoamorceurs résiduels des encres durcies aux UV — traversent les étages biologiques municipaux largement intacts, ajoutant 200–500 mg/L de DCO lentement biodégradable, au-delà de la tolérance typique de 250 mg/L en tête de station. Deuxièmement, la couleur mesurée en unités ADMI est le paramètre déterminant : les stations municipales exigent généralement <400 ADMI pour l'autorisation de rejet, tandis que l'effluent de flexographie et d'héliogravure non traité se situe entre 1 500 et 5 000 ADMI. La décoloration à travers une station biologique est typiquement <30 %, laissant le flux visiblement pigmenté dans l'égout récepteur. Troisièmement, les pigments à métaux lourds changent entièrement la classification — le bleu de phtalocyanine de cuivre, les rouges azoïques à base de chrome et les jaunes de chromate de plomb peuvent faire basculer les eaux usées dans les seuils de déchets dangereux au titre de la directive IED 2010/75/UE et des règles juridictionnelles équivalentes de 2026.
La charge volumétrique est également plus importante que ne le supposent la plupart des ingénieurs. Une usine de flexographie utilise 0,4–0,6 L d'eau de lavage par kg d'encre consommée, générant 30–80 m³/j pour une seule ligne de presse de taille moyenne. Les opérations d'héliogravure sont plus élevées — 0,5–0,8 L/kg — en raison du véhicule solvanté de l'encre. L'envoi de ce flux vers une station municipale en 2026 déclenche généralement un tarif d'effluent industriel surtaxé de 3–8 $/m³ en plus du transport standard, ce qui justifie à lui seul une boucle de recyclage dans les régions sous stress hydrique.
Étape 1 : égalisation et prétraitement par coagulation-floculation
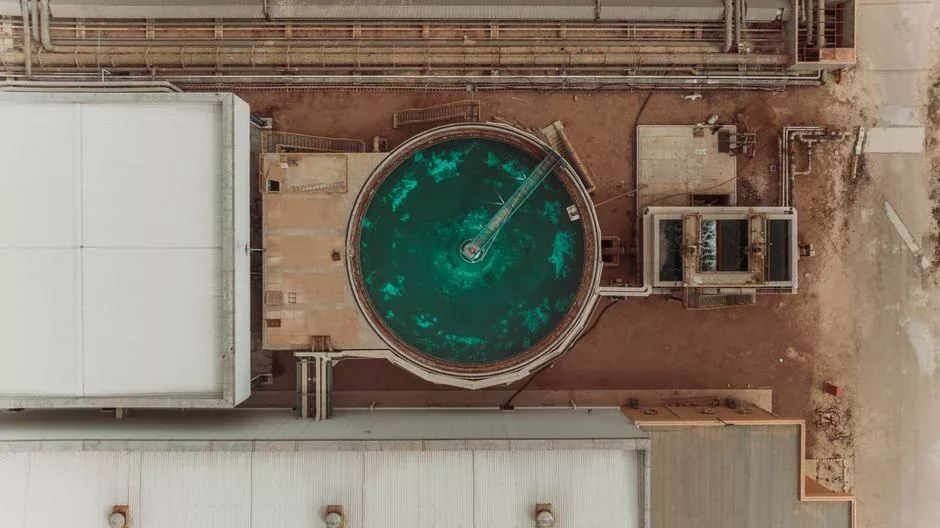
L'égalisation et la coagulation-floculation constituent le front-end de toute chaîne de recyclage, dimensionnées pour aplanir les à-coups des cycles batch avant tout étage de séparation mécanique.
Le bassin d'égalisation est dimensionné pour 8–24 heures de débit moyen, avec une agitation mécanique à 30–60 tr/min afin de maintenir les pigments en suspension sans recisailler les flocs. Le pH de consigne est de 7,0–8,0, selon l'étude Springer 2022 sur les presses à billets, car l'efficacité de coagulation des pigments d'encre liés à la matière organique s'effondre en dessous de pH 6,5. Le dosage chimique utilise généralement du polychlorure d'aluminium (PAC) à 100–500 mg/L ou du chlorure ferrique (FeCl₃) à 50–200 mg/L, associé à un floculant polyacrylamide anionique à 1–5 mg/L. Les essais en jar-test sur le flux réel d'eau de lavage d'encre sont obligatoires — les performances du PAC varient de ±25 % selon les chimies de pigments, et un dosage générique fournisseur entraînera une surconsommation de H₂O₂ en aval de 15–30 %.
La coagulation-floculation en un seul étage atteint 40–60 % d'abattement de DCO et 50–70 % d'élimination de la couleur — explicitement insuffisant pour une boucle de recyclage, où la DCO du perméat doit descendre sous 50 mg/L. La liqueur clarifiée avance donc vers la DAF, tandis que les boues décantées sont dirigées vers un filtre-presse pour les flottats DAF et les boues de fer Fenton en déshydratation. Pour les usines visant un contrôle chimique serré, un skid de dosage de coagulant et de H₂O₂ piloté par automate (PLC) réduit la surconsommation chimique de 10–18 % par rapport au dosage manuel.
| Paramètre | Plage typique | Remarques |
|---|---|---|
| TRH d'égalisation | 8–24 h | Tampon des cycles de lavage batch |
| pH de consigne | 7,0–8,0 | Selon Springer 2022 |
| Dose de PAC | 100–500 mg/L | Jar-test sur le flux réel |
| Dose de FeCl₃ | 50–200 mg/L | Alternative au PAC |
| PAM anionique | 1–5 mg/L | Adjuvant de floculation |
| Abattement de DCO | 40–60 % | Un seul étage ; insuffisant seul |
| Élimination de la couleur | 50–70 % | Base ADMI |
Étape 2 : DAF (flottation à air dissous) pour l'élimination des pigments et des huiles
La DAF est l'étage de séparation de référence qui retire les pigments flottants, l'huile libre et l'encre émulsionnée avant que le flux n'atteigne les unités d'oxydation et de membranes.
Une DAF correctement dimensionnée élimine 85–95 % des matières en suspension, de l'huile libre et de l'encre émulsionnée pour un temps de rétention hydraulique de 20–30 minutes. La charge superficielle se situe entre 5 et 20 m/h, et un taux de recirculation de 20–30 % est la norme industrielle — le flux de recirculation est saturé d'air à 5–7 bar puis détendu à travers des vannes à pointeau, générant des microbulles de 10–50 μm qui maximisent l'accrochage pigment-bulle sans cisailler les flocs fragiles produits en amont. Le système DAF pour l'élimination des pigments et des encres couvre 4–300 m³/h, ce qui correspond à environ 30–80 m³/j d'influent d'une ligne de presse de taille moyenne en fonctionnement à un poste.
Les boues flottées (3–8 % de siccité) sont écrémées automatiquement et pompées directement vers un filtre-presse à plateaux pour une déshydratation jusqu'à 25–35 % de siccité. Le filtrat retourne au bassin d'égalisation pour un nouveau traitement. Deux détails d'exploitation comptent : maintenir le réacteur DAF en pression positive pour éviter l'effondrement des microbulles, et faire passer l'eau du saturateur d'air dans un filtre à cartouche en dérivation de 50–100 μm pour prévenir le colmatage des buses. Un filtre-presse pour les flottats DAF et les boues de fer Fenton fonctionne typiquement à 6–8 bar et produit un gâteau qui passe le test EPA paint-filter pour une élimination non dangereuse dans la plupart des juridictions américaines.
Étape 3 : oxydation Fenton ou AOP pour la DCO et la couleur
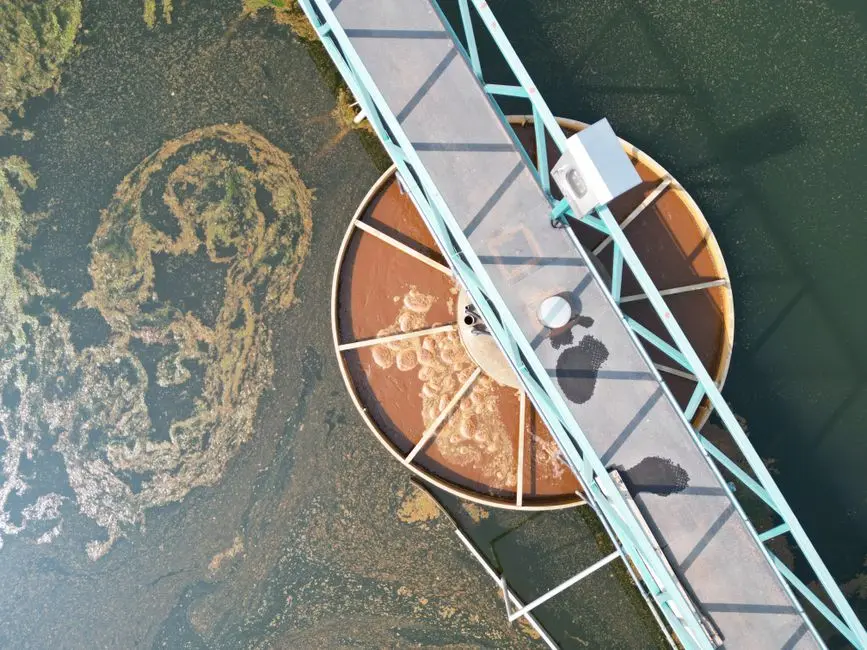
L'oxydation chimique est l'étage de référence qui abaisse la DCO sous 200 mg/L et décolore le flux afin que les étages membranaires puissent fonctionner sans colmatage rapide.
L'oxydation Fenton utilise Fe²⁺ catalysé par le peroxyde d'hydrogène à pH 2,5–3,5, avec un rapport molaire H₂O₂:Fe de 5:1 à 10:1 et une dose de peroxyde de 0,5–2,5 g par gramme de DCO éliminée. Le temps de réaction est de 60–120 minutes. Dans ces conditions, le Fenton délivre de façon fiable 60–85 % d'abattement de DCO et >90 % d'élimination de la couleur (ADMI) — le radical hydroxyle attaque à la fois le chromophore et le liant organique résiduel, ce qui explique pourquoi le Fenton surpasse l'ozone seul sur les flux fortement pigmentés. La contrepartie est les boues de fer : chaque kg de Fe²⁺ dosé génère 2–4 kg de boues sèches d'hydroxyde de fer, qu'il faut déshydrater et évacuer. Pour une usine de 50 m³/j éliminant 1 500 mg/L de DCO, cela se traduit par 40–60 kg/j de gâteau de fer sec.
Les AOP alternatives — O₃/UV, O₃/H₂O₂ et UV/H₂O₂ — évitent entièrement l'entraînement de fer et peuvent atteindre <50 mg/L de DCO en une seule passe, mais elles augmentent l'OPEX électrique de 30–60 % par rapport au Fenton. Pour les presses à billets ou les impressions de haute sécurité, une AOP sans entraînement de fer est préférée afin d'éviter le tachage de l'eau recyclée sur le support imprimé — même <0,5 mg/L de fer résiduel est visible sur les substrats haute brillance. L'effluent Fenton doit être neutralisé à pH 7–8 dans un décanteur à haute efficacité en amont de l'UF, qui capture le floc de fer et abaisse la turbidité sous 5 NTU. La sousverse du clarificateur rejoint le flottat DAF au filtre-presse, tandis que la surverse avance vers le polissage membranaire. Pour un examen plus approfondi de la chimie Fenton sur les flux de type colorants, le guide de procédé système d'oxydation Fenton pour eaux usées de teinture couvre le modèle cinétique en détail.
| Mode d'oxydation | Dose de H₂O₂ | pH de réaction | Abattement de DCO | Élimination de la couleur | Production de boues |
|---|---|---|---|---|---|
| Fenton (Fe²⁺/H₂O₂) | 0,5–2,5 g/g DCO | 2,5–3,5 | 60–85 % | >90 % | 2–4 kg/kg Fe |
| AOP O₃/UV | Aucune | 7–8 | 55–75 % | 85–95 % | Aucune |
| AOP O₃/H₂O₂ | 0,2–0,8 g/g DCO | 7–8 | 65–80 % | 90–98 % | Aucune |
| AOP UV/H₂O₂ | 1,0–2,0 g/g DCO | 7–8 | 50–70 % | 80–90 % | Aucune |
Étape 4 : préfiltration UF et RO à double passe pour la récupération en boucle fermée
Le polissage membranaire transforme l'effluent oxydé en eau de process réutilisable — c'est l'étage qui fait d'un système de traitement un système de recyclage.
L'UF fonctionne à une taille de pores de 0,01–0,1 μm et protège la RO de tout floc de fer résiduel, de la croissance biologique ou d'une percée de pigments. Le perméat UF doit atteindre un indice de densité des limons (SDI) inférieur à 3 — au-dessus de SDI 5, la durée de vie des membranes RO chute de 40–60 % sur les eaux usées d'encre typiques. L'UF tourne à un flux de 40–80 LMH avec un contre-lavage toutes les 20–30 minutes et un cycle CIP toutes les 4–8 semaines à l'acide citrique suivi de NaOH. Le concentrat UF (5–10 % de l'alimentation) retourne au bassin d'égalisation.
La RO à double passe est l'équipement de référence des applications de réutilisation de l'eau dans l'industrie de l'impression. La première passe tourne à 70–80 % de récupération, le concentrat étant re-pressurisé dans la seconde passe, ce qui donne une récupération globale du système de 85–95 % selon la spécification de conception de la RO à double passe pour la récupération d'eau en boucle fermée. La qualité du perméat est <10 mg/L de DCO, <1 mg/L de TDS et <50 μS/cm de conductivité — adaptée à l'eau de lavage des presses, à l'appoint de solution de mouillage et à la plupart des spécifications d'alimentation de chaudière sans polissage supplémentaire. Pour les usines nécessitant une eau de rinçage de haute pureté, un filtre multimédia pour eau de rinçage ultrapure polit le perméat RO jusqu'à <0,1 μS/cm.
Le concentrat RO représente 5–15 % de l'alimentation, volume qui détermine si l'usine a besoin d'un évaporateur en aval. Pour un influent de 50 m³/j à 90 % de récupération, le concentrat est de 5 m³/j — suffisamment petit pour être dirigé vers un filtre-presse à plateaux pour une réduction partielle de volume, mais assez important pour justifier un évaporateur à multiples effets pour le concentrat ZLD dans les bassins sous stress hydrique.
Références de performance du système : rendements d'élimination à chaque étape
Une usine de flexographie de 50 m³/j exploitant la chaîne complète devrait atteindre <10 mg/L de DCO et <50 ADMI de couleur sur le perméat RO, avec 85–95 % de récupération d'eau (données de terrain Zhongsheng, 2026).
Le tableau ci-dessous présente l'élimination cumulative à chaque étape pour un influent typique d'eaux usées d'encre flexographique. Les chiffres sont des milieux conservateurs ; les usines traitant des charges d'encre plus chaudes (héliogravure avec véhicules au toluène) verront une cinétique plus lente à l'étage Fenton et pourront nécessiter un réacteur d'oxydation 20–30 % plus grand.
| Paramètre | Influent brut | Après DAF | Après Fenton | Après UF | Après RO (perméat) |
|---|---|---|---|---|---|
| DCO (mg/L) | 1 500–3 500 | 600–1 400 | 90–280 | 80–260 | <10 |
| DBO (mg/L) | 200–800 | 80–320 | 15–60 | 12–55 | <2 |
| MES (mg/L) | 300–1 200 | 15–60 | 10–40 | <1 | <1 |
| Couleur (ADMI) | 1 500–5 000 | 600–2 000 | 30–150 | 25–140 | <10 |
| Turbidité (NTU) | 100–400 | 5–20 | 3–12 | <0,5 | <0,1 |
| Conductivité (μS/cm) | 1 500–4 000 | 1 400–3 800 | 1 600–4 200 | 1 600–4 200 | <50 |
| Huiles et graisses (mg/L) | 50–200 | 5–15 | <2 | <1 | <0,5 |
La récupération d'eau totale du système est de 75–95 % selon la configuration RO — une RO à simple passe à 70 % de récupération est l'option économique, tandis que la double passe avec recirculation du concentrat atteint 90–95 %. Pour une usine de 50 m³/j, le volume de concentrat est de 1–3 m³/j, poste qui pilote la décision ZLD.
Références CAPEX et OPEX 2026 d'un système de recyclage des eaux usées d'encres d'impression
Pour une usine de flexographie ou d'héliogravure de 50 m³/j en 2026, le CAPEX installé total se situe entre 180 000 et 420 000 $ et l'OPEX entre 0,85 et 2,40 $ par m³ traité (données de terrain Zhongsheng, 2026). L'écart de CAPEX est principalement lié à la taille du skid RO, au matériau du réacteur Fenton (SS316 vs acier carbone chemisé) et à l'étendue de l'automate (PLC).
L'OPEX se décompose ainsi : H₂O₂ à 40–50 % (le poste dominant), électricité à 20–25 % (pompes, pompe haute pression RO, agitateurs), évacuation des boues à 15–20 %, PAC et PAM à 5–10 %, et remplacement des membranes à 5–8 %. Pour une comparaison de référence avec les eaux usées de teinture, le référentiel OPEX des eaux usées de teinture textile montre une domination similaire du H₂O₂ mais un OPEX thermique plus élevé dû à un influent de teinture plus chaud.
| Poste de coût | Usine 50 m³/j | Usine 100 m³/j | Facteur |
|---|---|---|---|
| CAPEX (installé) | 180 000–420 000 $ | 320 000–680 000 $ | Skid RO, Fenton SS316, PLC |
| OPEX (par m³ traité) | 0,85–2,40 $ | 0,70–1,90 $ | Économie d'échelle à 100 m³/j |
| Part H₂O₂ de l'OPEX | 40–50 % | 40–50 % | 0,5–2,5 g/g de DCO éliminée |
| Part électricité | 20–25 % | 22–28 % | La pompe RO domine |
| Part évacuation des boues | 15–20 % | 15–20 % | Gâteau de fer + flottat DAF |
| Seuil de retour sur investissement | Eau douce + rejet > 1,50 $/m³ | Identique | Spécifique au site |
Règle empirique de retour sur investissement : une boucle de recyclage se justifie lorsque (a) le coût combiné eau douce plus rejet dépasse 1,50 $/m³, (b) l'usine se trouve dans un bassin à ZLD obligatoire, comme certaines régions d'Inde, de Chine, du Sud-Ouest des États-Unis ou du Moyen-Orient, ou (c) le tarif de rejet progresse de plus de 5 % d'une année sur l'autre. Dans ces conditions, le retour sur investissement est typiquement de 2–4 ans pour une usine de 50 m³/j aux prix chimiques 2026.
Choisir la bonne configuration : rejet, recyclage ou ZLD complet
La bonne configuration dépend de trois données d'entrée : si le ZLD est imposé, à quoi ressemble le tarif d'eau douce, et si l'usine a un usage sur site pour l'eau récupérée.
Option A — DAF + Fenton uniquement, sans membranes — représente 80 000–160 000 $ de CAPEX, atteint 30–40 % de récupération d'eau (typiquement comme appoint de tour de refroidissement ou irrigation paysagère) et convient aux usines bénéficiant d'un rejet bon marché et sans besoin de réutilisation. Option B — recyclage DAF + Fenton + UF/RO — est le défaut recommandé pour la plupart des régions sous stress hydrique en 2026 : 180 000–420 000 $ de CAPEX, 75–95 % de récupération d'eau, perméat directement adapté à l'eau de lavage des presses. Option C — ZLD complet avec évaporateur à multiples effets (MEE) et cristalliseur — représente 600 000–1 200 000 $ de CAPEX, atteint 99 %+ de récupération et est la seule option dans les juridictions arides ou à zéro rejet. Le poste de coût MEE est détaillé dans la décomposition du coût d'exploitation MEE pour concentrat ZLD.
| Configuration | CAPEX (50 m³/j) | Récupération d'eau | Meilleur usage |
|---|---|---|---|
| A : DAF + Fenton uniquement | 80 000–160 000 $ | 30–40 % | Rejet bon marché, pas de besoin de réutilisation |
| B : DAF + Fenton + UF/RO | 180 000–420 000 $ | 75–95 % | Défaut pour les régions sous stress hydrique |
| C : ZLD complet avec MEE | 600 000–1 200 000 $ | 99 %+ | Mandat ZLD, juridictions arides |
Arbre de décision : confirmer le mandat ZLD — si oui, option C ; si non, vérifier le tarif d'eau douce — s'il dépasse 1,50 $/m³ ou progresse de plus de 5 %/an, option B ; sinon option A. Les usines d'héliogravure avec véhicules au toluène doivent toujours retenir au minimum l'option B, car la charge organique volatile exclut la plupart des autorisations de réutilisation vers le rejet.
Questions fréquentes
Quel abattement de DCO un système de recyclage des eaux usées d'encres d'impression atteint-il ?
La chaîne complète — coagulation-floculation, DAF, Fenton, UF, RO à double passe — élimine 99 %+ de la DCO de l'influent, faisant passer un effluent flexographique typique de 2 500 mg/L sous 10 mg/L sur le perméat RO (données de terrain Zhongsheng, 2026).
Quel est le CAPEX typique 2026 pour une usine de flexographie ou d'héliogravure de 50 m³/j ?
Le CAPEX installé se situe entre 180 000 et 420 000 $ pour un système de recyclage DAF + Fenton + UF/RO, le skid RO et le réacteur Fenton en SS316 étant les principaux postes de coût.
Quel OPEX faut-il budgéter pour le H₂O₂ seul ?
Le peroxyde d'hydrogène représente 40–50 % de l'OPEX total, porté par les 0,5–2,5 g de H₂O₂ par gramme de DCO éliminée à l'étage Fenton. Pour une usine de 50 m³/j éliminant 1 500 mg/L de DCO, cela représente 0,35–1,20 $/m³ d'eau traitée aux prix H₂O₂ 2026.
Quel taux de récupération d'eau rend une boucle de recyclage économique ?
Un système RO à double passe avec recirculation du concentrat atteint 85–95 % de récupération. Le seuil économique minimal se situe autour de 70 % — en deçà, le coût d'investissement du skid RO ne s'amortit pas contre l'eau douce qu'il déplace, sauf si le site se trouve dans un bassin à ZLD obligatoire.
Quelle quantité de boues de fer un étage Fenton génère-t-il ?
Le Fenton produit 2–4 kg de boues sèches d'hydroxyde de fer par kg de Fe²⁺ dosé. Pour une usine de 50 m³/j éliminant 1 500 mg/L de DCO, prévoyez 40–60 kg/j de gâteau de fer sec dirigé vers un filtre-presse pour déshydratation.
Quand le ZLD complet avec un MEE est-il le bon choix ?
Le ZLD complet s'impose lorsque tout rejet à l'égout est interdit — typiquement dans certaines régions d'Inde, de Chine, du Sud-Ouest des États-Unis et du Moyen-Orient. Le volume de concentrat de 1–3 m³/j d'une usine de 50 m³/j est suffisamment petit pour qu'un MEE à 2 effets le traite à 0,3–0,5 m³ de vapeur par m³ de concentrat.