Ce que contiennent réellement les eaux usées de films optiques
Les eaux usées de fabrication de polariseurs, les rinçages d'enduction anti-reflet et les bains de stripping de résine UV forment ensemble l'une des matrices industrielles les plus variables de l'électronique. Les flux combinés transportent du N,N-diméthylformamide (DMF), du N-méthyl-2-pyrrolidone (NMP), du diméthylsulfoxyde (DMSO), de la γ-butyrolactone, de l'isopropanol et des monomères de résine acrylate/UV à des concentrations qu'aucune usine municipale ou chimique générique n'est dimensionnée pour traiter. Une ligne de films optiques de taille moyenne de 2,000–5,000 m³/jour, alimentée par l'eau de lavage d'étirage des polariseurs, le rinçage développeur IPA/DMF/NMP, le rinçage d'enduction anti-reflet, le condensat de sol de salle blanche et l'effluent de stripping de résine, produit une alimentation à DCO 3,000–12,000 mg/L, DBO₅ 200–1,500 mg/L (DBO/DCO 0.05–0.20), MES 200–1,500 mg/L, NT 50–200 mg/L, conductivité 2,000–8,000 µS/cm et pH 4–10. Les résines et monomères UV portent le COT à 800–3,500 mg/L, tandis que la triéthylamine et le sulfate d'hydroxylamine des lignes de développement délivrent une toxicité aiguë qui perturbe la nitrification en quelques heures si le flux n'est pas égalisé. Avec une production de dalles d'affichage 2026 projetée près de 340 millions de m² à l'échelle de l'industrie, une consommation unitaire d'eau de 1.2–1.8 m³ par m² de substrat se traduit par une charge de conception non négligeable pour tout consultant EPC dimensionnant une nouvelle ligne ou un retrofit.
| Paramètre | Plage typique | Source principale |
|---|---|---|
| DCO | 3,000–12,000 mg/L | DMF, NMP, monomères acrylate |
| DBO₅ | 200–1,500 mg/L | IPA, éthers de glycol, tensioactifs |
| DBO/DCO | 0.05–0.20 | Dominance des solvants |
| MES | 200–1,500 mg/L | Stripping de résine, slurry anti-reflet |
| NT | 50–200 mg/L | TEA, hydroxylamine, développeurs aminés |
| Conductivité | 2,000–8,000 µS/cm | Sels de rinçage d'attaque (NaCl, Na₂SO₄) |
| pH | 4–10 | Bain de développement, stripper de résine |
| Débit (usine moyenne) | 2,000–5,000 m³/jour | Lignes d'enduction et de développement |
Pourquoi le traitement biologique conventionnel ne suffit pas
Une station à boues activées à un seul étage s'effondre sur les eaux usées de films optiques parce que le rapport DBO/DCO se situe sous 0.2 — le seuil en dessous duquel l'oxydation biologique cale, quel que soit le MLSS ou le HRT. Les données de terrain (Zhongsheng, 2026) sur des boues acclimatées montrent une DCO résiduelle de 800–3,000 mg/L après aération conventionnelle sur cette matrice, le DBO/DCO d'effluent tombant souvent sous 0.05 une fois la fraction facile consommée. Le DMF, le NMP, le DMSO, la γ-butyrolactone et les monomères acrylate restent récalcitrants même après 30 jours et plus d'acclimatation ; les intermédiaires de clivage de cycle s'accumulent et réinhibent la biomasse. La toxicité ammoniacale du sulfate d'hydroxylamine et du stripping de TEA arrête la nitrification dès que l'ammoniac libre dépasse 10 mg/L, forçant les opérateurs à contrôler le rapport F/M sous 0.15 kg DBO/kg MLSS·d et à maintenir le DO de liqueur mixte à 2–4 mg/L simplement pour garder les nitrifiants en vie. La salinité des rinçages d'attaque (NaCl, Na₂SO₄ jusqu'à 6,000 mg/L) aggrave le problème : l'activité des nitrifiants chute de 50 % à 5,000 mg/L Cl⁻, et la biologie MBR (bioréacteur à membrane) standard est instable au-dessus de 8,000 mg/L. Les opérateurs y répondent soit par un MBR osmotique fonctionnant à pression élevée pour limiter le flux d'eau vers les cellules, soit par des supports biofilm tolérants au sel (p. ex. media de type Kaldnes) ensemencés de consortiums halotolérants. Aucun de ces artifices ne remplace le prétraitement ; ils n'achètent qu'une tolérance à la charge résiduelle.
Prétraitement : coagulation, DAF et égalisation
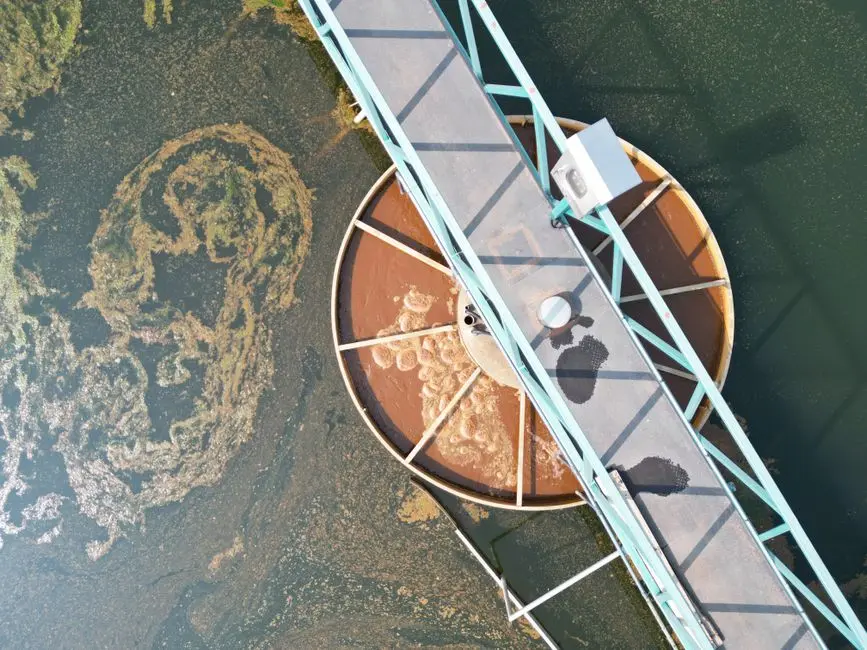
Le rôle du front-end est simple : amortir l'excursion diurne de DCO de 3–5 fois des lignes d'enduction en batch, abattre les matières en suspension et extraire la résine émulsionnée avant oxydation. Des bassins d'égalisation dimensionnés pour un HRT de 8–24 h stabilisent l'alimentation de la chaîne aval — plus court, et la dose Fenton chasse le pic plutôt que la moyenne. L'ajustement de pH à 7–8 avec NaOH ou H₂SO₄ précède la coagulation ; le PAC dosé à 200–500 mg/L associé au PAM à 2–5 mg/L élimine 60–80 % des MES et 20–35 % de la DCO sur les flux de films optiques (données de terrain opérateurs, 2026). Un système de flottation DAF (flottation à air dissous) ZSQ soulève ensuite la résine UV émulsionnée résiduelle et les huiles à 4–25 m³/h par unité, avec un rapport air/solides de 0.04–0.06 typique pour cette matrice. L'effluent DAF doit atteindre MES <80 mg/L et turbidité <30 NTU avant de passer à l'oxydation. L'alimentation chimique est gérée par un système de dosage chimique automatique asservi au débit d'influent ; un dégrilleur mécanique rotatif en amont de l'égalisation protège les pompes des chiffons et des chutes de film plastique qui se détachent périodiquement du nettoyage des lignes d'enduction. La production de boues à ce stade est de 0.4–0.8 kg MS par kg de DCO éliminée, ce qui alimente le dimensionnement du filtre-presse à plateaux — typiquement un gâteau de 25–35 % MS à 60–80 % de réduction de volume avec 3–6 kg de polymère par tonne MS.
Oxydation avancée : Fenton, ozone et UV/H₂O₂
L'oxydation avancée est l'opération unitaire qui relève le DBO/DCO de 0.05–0.20 vers la plage 0.25–0.40 que la biologie peut réellement métaboliser, tout en dégradant suffisamment le DMF, le NMP et les monomères acrylate pour couper la toxicité. L'oxydation Fenton (rapport molaire H₂O₂/Fe²⁺ 5–10, pH 3, HRT 1–2 h) délivre 40–70 % d'abattement de DCO sur les flux de films optiques à faible CAPEX, mais génère 3–5 kg de boues ferriques par kg de DCO éliminée — ces boues doivent être pressées séparément au filtre-presse à plateaux. L'ozone (dose O₃ 1.0–2.5 g O₃/g DCO, contact 30–60 min) atteint 30–55 % d'abattement de DCO sans entraînement de boues, mais consomme 8–12 kWh/kg O₃ et nécessite une unité de destruction des gaz résiduaires pour maintenir l'exposition des opérateurs sous 0.1 ppm. L'UV/H₂O₂ est réservé aux solvants traces et au polissage de couleur, typiquement couplé à l'ozone sur la boucle de polissage. L'oxydation catalytique par peroxyde humide (CWPO) fonctionnant à 60–80 °C élimine 60–80 % du COT et convient aux usines visant le rejet liquide zéro lorsque la saumure RO aval serait autrement irrécupérable. La règle de décision est DCO >8,000 mg/L → Fenton ou CWPO ; DCO 3,000–8,000 mg/L avec forte couleur → ozone ; polissage après bio → UV/H₂O₂.
| Technologie | Plage DCO optimale | Abattement | Boues/énergie | Adéquation |
|---|---|---|---|---|
| Fenton | 5,000–12,000 mg/L | 40–70% | 3–5 kg boues Fe/kg DCO | Pics de solvants à DCO élevée |
| Ozone | 3,000–8,000 mg/L | 30–55% | 8–12 kWh/kg O₃ | Couleur & solvants traces |
| UV/H₂O₂ | <500 mg/L | 20–40% | Faibles boues, kWh modéré | Polissage post-bio |
| CWPO | 5,000–10,000 mg/L | 60–80% COT | Apport thermique 60–80 °C | ZLD, préparation de saumure |
Étage biologique : acidification hydrolytique + MBR
Après oxydation, la DCO résiduelle est scindée en organiques à chaîne courte dans un bassin d'acidification hydrolytique fonctionnant à HRT 8–12 h et vitesse ascensionnelle 0.5–1.0 m/h. Cette étape relève de façon fiable le DBO/DCO de 0.05–0.15 sur les matrices de films optiques, transformant les intermédiaires de dégradation du diméthylformamide en acides gras volatils que l'étage d'aération peut métaboliser. Le MBR (bioréacteur à membrane) aval est dimensionné avec des membranes à feuilles plates PVDF à pores de 0.1 µm, MLSS 8,000–12,000 mg/L et HRT 18–30 h, avec MES d'effluent <5 mg/L et turbidité <1 NTU. Une configuration A/O ou A²/O est requise lorsque NT <30 mg/L est la cible ; le stripping d'ammonium est un complément utile pour les flux riches en hydroxylamine où l'ammoniac libre atteint des pics. Enveloppe d'exploitation de référence : HRT 24 h, charge DCO 0.4–0.6 kg DCO/m³·d, DO de liqueur mixte 2–4 mg/L, pH 7.0–7.5, température 25–35 °C. Un âge de boues long (SRT 30–60 j) maintient la production de boues en excès à 0.15–0.25 kg MS/kg DCO éliminée — environ un tiers du rendement d'une station à boues activées conventionnelle. Le système intégré de traitement des eaux usées MBR et les modules membranaires à feuilles plates PVDF série DF sont les chevaux de bataille de cette étape sur des lignes de cette taille.
Étage de réutilisation : UF, RO et options de rejet liquide zéro
Le polissage membranaire transforme le perméat MBR en un flux de qualité réutilisation. L'UF à 0.01–0.05 µm protège la RO des colloïdes résiduels et de l'entraînement biologique, fonctionnant à un flux de 40–60 L/m²·h avec une pression transmembranaire de 0.1–0.3 MPa. La récupération RO se situe à 65–75 % avec une conductivité de perméat sous 50 µS/cm — bien dans l'enveloppe pour le nettoyage, l'humidification CVC et l'appoint ultrapur. L'UF+RO combinée donne une récupération système de 80–90 %, cible de conception pour toute usine de films optiques disposant d'un budget eau sérieux. Pour les sites poussant vers le rejet liquide zéro, un concentrateur de saumure plus un cristalliseur MVR fonctionnant à 3–4 kWh/m³ produit un sel réutilisable pour le déverglaçage routier. La récupération de solvants est le levier sous-estimé : DMF et NMP récupérables par distillation à 95–99 % de pureté, avec un retour sur investissement en 12–24 mois sur les lignes au-dessus de 1,500 m³/jour. Un système industriel de traitement d'eau par osmose inverse (RO) dimensionné pour le débit de perméat MBR est le skid standard de l'étape de réutilisation.
| Voie de réutilisation | Cible TDS | Source typique | Prétraitement |
|---|---|---|---|
| Nettoyage / appoint de rinçage | <50 mg/L | Perméat RO | UF + RO |
| Appoint de tour de refroidissement | <200 mg/L | Mélange RO avec MBR adouci | UF + RO (partiel) |
| Humidification CVC | <50 mg/L | Perméat RO | UF + RO |
| Chasse d'eau | <500 mg/L | Perméat UF | UF seule |
Conformité 2026 : normes de rejet et cibles de réutilisation
La conformité n'est plus un contrôle à un seul chiffre. La norme chinoise GB 39731-2020 pour les matériaux électroniques de spécialité fixe DCO ≤200 mg/L, NH₃-N ≤20 mg/L, NT ≤30 mg/L pour le rejet en eaux de surface — mais les normes locales 2026 sont plus strictes : Tianjin DB12/356 plafonne la DCO à 60 mg/L, Jiangsu DB32/939 à 80 mg/L, et Shanghai à 50 mg/L. Le plafond d'effluent de l'industrie de l'affichage KECO en Corée est de 120 mg/L DCO ; l'équivalent japonais se situe à 160 mg/L. Les opérateurs européens rejetant des flux similaires relèvent de l'IED BAT-AEL de 30–60 mg/L DCO, ce qui impose de fait la chaîne complète MBR + RO plutôt que le MBR seul. La voie de réutilisation compte autant que le chiffre de rejet : le nettoyage et l'appoint de rinçage exigent TDS <50 mg/L, l'appoint de tour de refroidissement <200 mg/L, la chasse d'eau tolère <500 mg/L. Une usine qui atteint 80–90 % de réutilisation peut réduire proportionnellement le volume de son autorisation de rejet et diminuer le risque de permis sur le flux résiduel.
| Région / norme | Limite DCO | NH₃-N | NT | Remarque |
|---|---|---|---|---|
| Chine GB 39731-2020 | 200 mg/L | 20 mg/L | 30 mg/L | Matériaux électroniques de spécialité |
| Tianjin DB12/356 (2026) | 60 mg/L | 8 mg/L | 20 mg/L | Dérogation locale |
| Jiangsu DB32/939 (2026) | 80 mg/L | 10 mg/L | 25 mg/L | Dérogation locale |
| Shanghai (2026) | 50 mg/L | 5 mg/L | 15 mg/L | La plus stricte |
| Corée KECO | 120 mg/L | — | — | Industrie de l'affichage |
| UE IED BAT-AEL | 30–60 mg/L | — | — | Meilleure technique disponible |
CAPEX, OPEX et ROI pour une usine de films optiques de 2,000 m³/jour
Pour une ligne de films optiques de 2,000 m³/jour, la chaîne complète (égalisation + coagulation/DAF + Fenton ou ozone + acidification hydrolytique/MBR + UF/RO) se situe à USD 3.5–6.5 millions de CAPEX selon que l'usine vise 60 % ou 90 % de réutilisation. L'OPEX se situe à USD 0.6–1.1 par m³ traité, réparti en énergie 40–50 %, réactifs 25–30 %, membranes 10–15 %, main-d'œuvre 10–15 %. Les économies de réutilisation d'eau de 0.18–0.32 m³ récupéré par m³ traité amortissent le skid membranaire seul en 18–30 mois aux tarifs d'eau industrielle au-dessus de USD 0.5/m³. La déshydratation des boues via un filtre-presse à plateaux produit un gâteau de 25–35 % MS à 60–80 % de réduction de volume ; le décanteur à haute efficacité amont réduit encore la masse de boues de 20–30 % avant pressage. Pour un recoupement sur l'économie des dalles d'affichage, le guide des coûts de traitement des eaux usées TFT-LCD fournit une décomposition CAPEX complémentaire, et le guide du système de traitement des eaux usées acides-alcalines couvre la chaîne de prétraitement des rinçages d'attaque qui tourne en parallèle sur la plupart des sites de films optiques.
| Poste de coût | Valeur | Notes |
|---|---|---|
| CAPEX (chaîne complète, 2,000 m³/d) | USD 3.5–6.5 M | EQ + DAF + Fenton/O₃ + MBR + UF/RO |
| OPEX | USD 0.6–1.1 /m³ | Énergie 40–50 %, réactifs 25–30 % |
| Part remplacement membranes | 10–15 % de l'OPEX | Modules MBR + RO |
| Économies de réutilisation | 0.18–0.32 m³/m³ | Récupération UF+RO 80–90 % |
| Retour sur investissement (skid membranaire) | 18–30 mois | À un tarif eau > USD 0.5/m³ |
| Siccité gâteau de boues | 25–35% | 3–6 kg polymère/t MS |
Foire aux questions
Q1 — Qu'est-ce qui distingue les eaux usées de films optiques des eaux usées chimiques génériques ? Elles sont riches en solvants (DMF, NMP, DMSO, IPA), ont un rapport DBO/DCO inférieur à 0.2, et varient de 3–5 fois dans la journée parce que les lignes d'enduction et de développement fonctionnent en batch plutôt qu'en continu.
Q2 — Puis-je traiter les eaux usées de films optiques avec un MBR seul ? Déconseillé. Sans oxydation avancée en amont, la DCO résiduelle reste au-dessus de 800 mg/L après MBR et la biologie est instable sous choc de solvants.
Q3 — Quelle quantité d'eau une usine typique peut-elle réutiliser ? 80–90 % avec un polissage UF+RO sur un système correctement conçu, avec une conductivité de perméat sous 50 µS/cm adaptée au nettoyage et à l'humidification CVC.
Q4 — Quel est le mode de défaillance le plus courant sur ces lignes ? Le choc de solvants DMF/NMP à l'étage biologique, où une bouffée sous-égalisée de rinçage développeur met hors service la nitrification. Atténué par une égalisation de 8–24 h et une pré-oxydation Fenton ou ozone.
Q5 — Quelle norme s'applique à une usine de polariseurs en Chine en 2026 ? GB 39731-2020 plus la norme locale — Tianjin 60 mg/L DCO, Jiangsu 80 mg/L, Shanghai 50 mg/L. La limite locale est le chiffre contraignant pour la conception de conformité.
Équipements associés
- système industriel de traitement d'eau par osmose inverse (RO) — spécifications, plage de capacité et données techniques