Pourquoi deux réacteurs à boues granulaires existent
L'UASB (lit de boues anaérobies à flux ascendant) et l'EGSB (lit de boues granulaires expansé) sont tous deux des réacteurs anaérobies à boues granulaires à flux ascendant, mais l'EGSB tourne à une vitesse ascendante bien plus haute (typiquement 4–10 m/h contre 0.7–1.5 m/h pour l'UASB) et un rapport hauteur/diamètre plus élevé, ce qui permet une charge organique plus haute et un temps de rétention hydraulique plus court. Sur POME brut, tous deux ont dépassé 90 % d'abattement de DCO à OLR 5.8 gVS/L·d (Fang et al., 2011), tandis que l'UASB a montré une plus grande stabilité sous choc de charge. La question d'ingénierie n'est donc pas quel réacteur retire plus de DCO — tous deux dépassent 90 % sur le bon substrat — mais lequel garde son lit granulaire intact, reste dans le budget et transmet des boues gérables à la déshydratation. Choisissez l'UASB pour les effluents de force moyenne à particules grossières ; choisissez l'EGSB pour les eaux usées solubles, diluées ou froides où un mélange hydraulique plus fort est bénéfique.
Les deux réacteurs retiennent un lit de boues anaérobies granulaires comme biomasse de travail, mais ils expansent ce lit de quantités très différentes. Un UASB conventionnel opère à peu près à 10–20 % d'expansion de lit, les granules tenues dans un lit de boues défini sous un séparateur triphasique gaz–solide–liquide. Un EGSB pousse l'effluent recirculé vers le haut à 4–10 m/h, expansant le lit granulaire de 30–70 % et transformant le réacteur en une cuve plus haute et plus mince — capable en exploitation d'une charge plus haute qu'un UASB de volume équivalent (selon l'aperçu de procédé EGSB, page thématique ScienceDirect). Le face-à-face Fang 2011 sur POME brut et déshuilé a confirmé que les deux conceptions peuvent atteindre le même plafond d'abattement de DCO, si bien que la vraie décision du spécificateur porte sur la stabilité, le HRT et le coût aval plutôt que sur l'efficacité d'abattement.
Réacteur UASB : conception, fenêtre d'exploitation, limites
Le réacteur Upflow Anaerobic Sludge Blanket tourne confortablement dans une fenêtre de charge organique de 3–8 kg DCO/m³/j pour les eaux usées solubles de force moyenne à haute, avec un temps de rétention hydraulique de 6–24 heures. La vitesse ascendante se situe à 0.7–1.5 m/h et la cuve est trapue — rapport H/D typique de 1:2 à 1:4 — si bien qu'une ligne de brasserie de 1000 m³/j tient habituellement dans un seul bassin de 6–8 m de diamètre sans recirculation d'effluent. Le composant interne définissant est le séparateur triphasique (gaz–solide–liquide, GSS), qui dévie le biogaz montant vers un dôme de collecte, renvoie les solides désengagés au lit de boues et laisse l'effluent clarifié déborder dans une goulotte.
Sur le bas de l'enveloppe d'exploitation, Lefebvre et al. (2006) ont rapporté 78 % d'abattement de DCO sur une liqueur de trempage de tannerie à OLR 0.5 kg DCO/m³/j et HRT de 5 jours dans un UASB — un ancrage utile lorsque les soumissionnaires reculent sur les flux dilués. La même conception devient fragile dans deux conditions spécifiques : des matières en suspension au-dessus de 2–3 g/L érodent le lit et lessivent les granules, et des températures d'alimentation sous ~20 °C sans appoint chauffé coupent l'activité méthanogène assez fort pour que les concepteurs déclassent habituellement l'OLR de 30–40 %. Annamalai University (2014) a confirmé le plancher de HRT dans une étude parallèle UASB/EGSB, où l'UASB sur effluent réel de tannerie n'a pas pu être exploité de façon stable sous 1.74 jour de HRT.
Réacteur EGSB : conception, fenêtre d'exploitation, limites
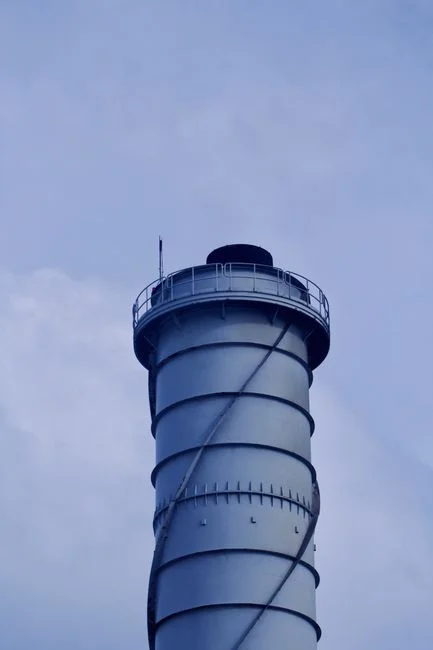
Le réacteur Expanded Granular Sludge Bed pousse la même biomasse granulaire dans un régime à plus haute vitesse : OLR 5–20 kg DCO/m³/j, HRT aussi bas que 2–4 heures sur substrats solubles, vitesse ascendante 4–10 m/h soutenue par une boucle de recirculation d'effluent typiquement calée à 1:3 à 1:6 du débit d'alimentation. La cuve est haute et mince — H/D 1:5 à 1:8 — c'est pourquoi l'EGSB apparaît partout où l'emprise est la contrainte contraignante : un EGSB de 20 m³ peut faire le travail d'un UASB de 30–50 m³ au même OLR. Le biogaz est collecté dans un dôme de gaz supérieur plutôt que dans un séparateur triphasique complet ; le lit expansé lui-même fait l'essentiel de la séparation gaz–solide, et un déversoir de trop-plein interne ou externe capte l'effluent clarifié.
Cette intensité hydraulique est aussi le mode de défaillance. Les pics de flux ascendant au-dessus de ~10 m/h risquent le lessivage du lit et une perte irréversible de biomasse, si bien que la hauteur de pompe de recirculation et la vanne de contrôle sur la ligne de recycle ne sont pas une instrumentation optionnelle. L'EGSB est aussi mauvais à traiter une alimentation fibreuse ou particulaire — le lit granulaire n'a nulle part où cacher les solides — c'est pourquoi un dégrillage d'influent sous 0.5 mm est effectivement obligatoire, et pourquoi l'EGSB est rarement le bon choix pour le POME brut avec sa charge de matières en suspension. Là où il brille, c'est sur les eaux usées solubles, diluées ou froides : le fort flux ascendant garde les granules en suspension et surmonte la cinétique de réaction lente des méthanogènes psychrophiles.
Matrice de paramètres côte à côte : UASB vs EGSB
Comparer les deux systèmes sur les métriques clés révèle les seuils spécifiques où une conception surpasse l'autre.
| Paramètre | UASB | EGSB | Spécifiez lorsque… |
|---|---|---|---|
| OLR (kg DCO/m³/j) | 3–8 | 5–20 | EGSB si l'influent est soluble et que vous devez comprimer le volume de réacteur |
| HRT (heures) | 6–24 | 2–4 (soluble) | EGSB si le HRT doit descendre sous 8 h pour libérer l'égalisation amont |
| Vitesse ascendante (m/h) | 0.7–1.5 | 4–10 | EGSB si le mélange surmonte une cinétique basse (froid, dilué) |
| Ratio de recirculation (recycle:alimentation) | Aucun en routine | 1:3 à 1:6 | Budgétez pompe de recirculation + VFD sur EGSB |
| Rapport H/D | 1:2 à 1:4 | 1:5 à 1:8 | L'EGSB a besoin de hauteur libre — vérifiez levage grue et charpente |
| Tolérance MES (g/L) | 2–3 | <0.5 après dégrillage | L'UASB gagne sur POME brut, entraînement de drêche de brasserie, pâte à papier |
| Plancher de température (°C) | ~20 (sans chauffage) | Jusqu'à 10 avec cinétique stable | EGSB préféré pour les flux solubles dilués froids |
| Abattement DCO (POME, OLR 5.8 gVS/L·d) | >90% | >90% | Le plafond d'abattement est identique — choisissez sur la stabilité |
| Rendement méthane, POME brut (mL CH₄/gVS) | 436 | 438 | Effectivement égal (Fang et al., 2011) |
| Rendement méthane, POME déshuilé (mL CH₄/gVS) | 600 | 555 | L'UASB retient 8 % d'avantage lorsque l'alimentation est plus propre (Fang et al., 2011) |
| Sensibilité au choc de charge | Accumulation de VFA plus basse | VFA plus haut, risque de lessivage | UASB si l'alimentation oscille >2× par jour |
| Indice CAPEX (par kg DCO/j, 2026) | 1.0 (référence) | 1.15–1.25 | L'UASB gagne en greenfield avec foncier ; l'EGSB sur sites à emprise serrée |
Pour la liqueur de trempage de tannerie spécifiquement, Annamalai University (2014) a montré que l'EGSB tolère un HRT descendant de 5.21 à 1.04 jour tandis que l'UASB n'a pas pu tenir la stabilité sous 1.74 jour — preuve directe que l'enveloppe HRT plus courte de l'EGSB est réelle, pas seulement une affirmation marketing.
Trois scénarios industriels qui départagent un vainqueur
Les données spécifiques à l'application déterminent le choix de réacteur le plus stable pour différents flux de déchets.
Scénario A — POME, amidon, brasserie (15–35 g DCO/L, 30–40 °C) : l'UASB est le défaut. Les deux réacteurs dépassent 90 % de DCO à OLR 5.8 gVS/L·d sur POME brut (Fang et al., 2011), mais l'UASB absorbe les matières en suspension et les oscillations quotidiennes de charge sans lessivage de granules. Spécifiez l'EGSB seulement lorsque l'emprise est contraignante et que la ligne est prête à investir dans un dégrillage fin sous 0.5 mm et une boucle de recirculation chauffée.
Scénario B — Liqueur de trempage de tannerie et POME déshuilé (OLR bas, ~0.5 kg DCO/m³/j) : l'UASB reste le choix plus sûr. Lefebvre et al. (2006) ont ancré 78 % d'abattement de DCO à 0.5 kg DCO/m³/j et HRT de 5 jours dans un UASB. L'EGSB peut égaler cela à OLR plus haut mais le risque de perte de biomasse monte nettement lorsque les MES grimpent, si bien qu'à moins que le client ne s'engage sur une alimentation dégrillée et égalisée, l'UASB est le choix défendable pour une revue de P&ID.
Scénario C — Eaux usées industrielles solubles de type municipal froid ou dilué (<2 g DCO/L, 10–20 °C) : l'EGSB est le bon outil. La vitesse ascendante de 4–10 m/h garde le lit granulaire fluidisé lorsque la cinétique de réaction est lente, et l'emprise compacte compte lorsque l'étage anaérobie est rétrofit dans une station existante. Lorsque l'OLR dépasse ~20 kg DCO/m³/j, l'étape naturelle suivante est le réacteur IC (circulation interne) — une troisième configuration granulaire qui utilise le biogaz du réacteur lui-même comme fluide moteur et pousse l'OLR dans la fourchette 20–35 kg DCO/m³/j. L'IC est la réponse lorsque ni l'UASB ni l'EGSB seuls n'ont la productivité volumétrique pour atteindre le temps de séjour hydraulique de dimensionnement.
CAPEX, emprise et arbitrage de gestion des boues 2026
Le volume de réacteur EGSB est typiquement 30–50 % plus petit que l'UASB équivalent à OLR équivalent, mais la charpente haute, le train de pompes de recirculation et le VFD ajoutent 15–25 % au CAPEX par kg de DCO traité dans les conditions de marché 2026 (données de terrain Zhongsheng, 2026). L'avantage d'emprise n'est réel que lorsque le site est contraint en surface — pour un greenfield avec foncier disponible, un UASB gagne presque toujours sur le coût installé total une fois le génie civil chiffré. Le côté aval compte autant que le réacteur : les deux conceptions produisent des boues activées de purge bien granulées qui se déshydratent à 22–28 % MS sur un filtre-presse à plateaux et cadres correctement dimensionné, si bien que la différence de coût de gestion des boues est petite. Le rendement méthane plus grand que l'EGSB délivre à OLR haut peut être un vrai poste économique sur les sites froids, où le biogaz compense le coût de chauffage de l'alimentation de 10 °C jusqu'à la plage mésophile — une décomposition OPEX 2026 crédite habituellement 20–35 % du chauffage de digesteur au biogaz récupéré. Pour les lignes de distillerie et d'usines d'éthanol, le tableau CAPEX/OPEX complet y compris la déshydratation des boues post-anaérobie est posé dans le guide de coût du filtre-presse de distillerie et le guide de prix de traitement des eaux usées d'usine d'éthanol ; pour la réduction des solides amont avant l'étage anaérobie, un clarificateur lamellaire est souvent la première étape de protection.
Règle de sélection en une ligne
L'UASB convient le mieux à l'effluent de force moyenne/haute avec MES et priorité de stabilité, tandis que l'EGSB convient le mieux aux applications solubles, diluées, froides ou à emprise serrée où un HRT court compte. Deux disqualifiants durs : des MES au-dessus de 3 g/L écartent l'EGSB sauf si un dégrillage fin est au périmètre, et une température d'alimentation sous 15 °C sans appoint chauffé écarte l'UASB à l'échelle de production.
Questions fréquentes
Les UASB et EGSB peuvent-ils atteindre le même abattement de DCO sur les mêmes eaux usées ? Oui. Fang et al. (2011) ont rapporté que les deux réacteurs dépassent 90 % de DCO sur le POME brut à O