Pourquoi la qualité de l'eau ultrapure impacte directement le rendement des semi-conducteurs
La course incessante de la fabrication de semi-conducteurs vers des nœuds plus fins, notamment en production de puces inférieures à 7 nm, fait de la qualité de l'eau ultrapure (UPW) non seulement une exigence, mais un déterminant critique du rendement. Les contaminants ioniques, organiques et particulaires à des teneurs de l'ordre de la partie par billion (ppt) peuvent provoquer des défauts catastrophiques sur les wafers. Par exemple, les particules de silice de plus de 0,05 µm induisent un effondrement de motif lors de la lithographie ultraviolette extrême (EUV), ce qui rend les puces non fonctionnelles. Selon les données ITRS 2025, des teneurs en carbone organique total (COT) supérieures à 1 ppb réduisent le rendement de 5 à 8 % en production nœud 5 nm. Les performances réelles confirment ces constats : une usine 300 mm à Taïwan a obtenu une amélioration de rendement de 12 % après la mise à niveau de son système UPW pour maintenir une silice <0,2 ppb, d'après les audits internes. Cette sensibilité découle des propriétés électriques des structures semi-conductrices avancées. Les impuretés ioniques inférieures à 1 ppb perturbent les profils de dopage précis des dispositifs FinFET, entraînant une diffusion non désirée des dopants et des défaillances d'oxyde de grille. Atteindre une résistivité supérieure à 18,2 MΩ·cm à 25 °C est indispensable pour les nœuds avancés, car cela confirme l'absence quasi complète de contaminants ioniques.
Spécifications techniques 2026 des systèmes d'eau ultrapure pour semi-conducteurs
La fabrication de semi-conducteurs de nouvelle génération exigera d'ici 2026 des systèmes UPW dépassant les normes actuelles. La réduction des géométries et la complexité des architectures de dispositifs rendront ces paramètres encore plus critiques. Le tableau ci-dessous présente les spécifications techniques 2026 alignées sur les feuilles de route ITRS. Les ingénieurs doivent vérifier ces paramètres afin de s'assurer que les propositions de système répondent aux exigences opérationnelles.
| Paramètre | Spécification (cible 2026) | Unité de mesure | Impact sur les procédés semi-conducteurs |
|---|---|---|---|
| Résistivité | >18,2 MΩ·cm | À 25 °C | Prévention de la contamination ionique dans les couches critiques, notamment les canaux FinFET. |
| COT (carbone organique total) | <0,5 ppb | µg/L | Réduction du risque de film organique sur les wafers, renforçant l'intégrité du diélectrique de grille. |
| Silice (dissoute/colloïdale) | <0,1 ppb | ng/L | Prévention de l'effondrement de motif en lithographie EUV au-delà de 0,3 ppb. |
| Bore | <0,1 ppb | ng/L | Blocage de la contamination non désirée par dopants de type p dans les couches épitaxiales. |
| Particules (>0,05 µm) | <0,5 particules/mL | particules/mL | Minimisation des défauts de surface lors de la lithographie avancée et des procédés CMP. |
| Bactéries | <0,01 UFC/mL | UFC/mL | Réduction des risques de biofilm dans les lignes de distribution et de contamination des wafers. |
| Oxygène dissous | <1 ppb | µg/L | Limitation de l'oxydation des matériaux sensibles et des réactions chimiques indésirables. |
| Métaux (Na, K, Fe, Cu, etc.) | <0,01 ppb | ng/L | Prévention des réactions catalytiques et des défauts d'oxyde de grille induits par les métaux. |
Une mesure précise est critique pour chaque paramètre. La détection du COT utilise généralement l'oxydation UV combinée à une détection par conductivité, les systèmes avancés atteignant des limites de 0,1 ppb. Des teneurs en bore supérieures à 0,1 ppb risquent d'interférer avec le dopage de type p dans les couches épitaxiales, ce qui peut décaler les tensions de seuil et dégrader l'uniformité des transistors. Les variations régionales de qualité d'eau exigent un prétraitement adaptatif. Les usines situées dans des zones à forte silice dissoute, comme certaines régions de Singapour, doivent prioriser une élimination robuste de la silice pour atteindre les cibles <0,1 ppb. Les résines sélectives au bore et les polishers d'électrodéionisation (EDI) renforcée sont de plus en plus spécifiés pour maîtriser la dérive du bore, tandis que des compteurs de particules redondants en aval de la boucle de polissage vérifient la conformité aux limites SEMI F63 pour les comptages inférieurs à 0,05 µm.
Composants du système UPW : comment chaque étage atteint la conformité SEMI F63
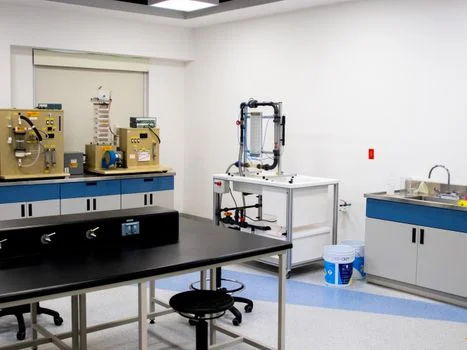
Transformer l'eau brute en eau ultrapure de grade semi-conducteur nécessite un procédé multi-étages : appoint (Makeup) pour la purification initiale, primaire (Primary) pour la déionisation et la réduction du COT, et polissage (Polishing) pour le raffinage final. Comprendre le rôle de chaque composant est essentiel pour optimiser les performances du système et satisfaire les exigences SEMI F63 en matière de résistivité, COT, silice et comptage de particules.
L'étage d'appoint s'appuie principalement sur les systèmes d'osmose inverse (RO) pour le prétraitement UPW des semi-conducteurs. Ces systèmes atteignent un taux de rejet de sels de 95 à 98 %, réduisant les solides dissous totaux (TDS) des niveaux typiques de l'eau brute de 500 ppm à moins de 10 ppm. Pour une eau brute à forte teneur en silice (>50 ppm), le dosage d'antiscalant est indispensable pour prévenir l'encrassement et l'entartrage des membranes. Une configuration RO à double passe est souvent déployée pour ramener la silice sous 0,5 ppm avant l'étage de déionisation primaire, tandis qu'une filtration par cartouche à 1 µm et 0,2 µm protège les résines d'échange d'ions en aval de la charge particulaire.
L'étage primaire assure la déionisation critique et la réduction du COT. Les réacteurs UV de réduction du COT fonctionnant en double longueur d'onde (185/254 nm) décomposent les molécules organiques, avec une élimination du COT de 90 à 95 % à des doses de 300 à 500 mJ/cm². Les technologies de dégazage membranaire extraient le dioxyde de carbone et l'oxygène dissous en amont de la boucle de polissage, évitant les pics de charge ionique sur les polishers à lit mélangé ou EDI. Les déioniseurs à lit mélangé de cet étage fonctionnent typiquement à 18 MΩ·cm, tandis que les modules EDI offrent une régénération continue sans manipulation d'acide/soude, réduisant l'OPEX chimique et les charges de neutralisation des déchets. Pour les usines à fort débit, une configuration deux lits (cation + anion) plus lit mélangé reste la référence pour une résistivité stable et un faible glissement de COT.
L'étage de polissage est celui où la conformité SEMI F63 est verrouillée. Les polishers finaux à lit mélangé ou les cellules EDI maintiennent la résistivité au-dessus de 18,2 MΩ·cm, tandis que la filtration submicronique (0,05 µm ou plus fine) et la stérilisation UV à 254 nm maîtrisent les particules et les bactéries sous les limites du tableau technique. Les boucles de distribution sont construites en PVDF de haute pureté ou en acier inoxydable chemisé PFA (perfluoroalkoxy), avec des analyseurs en ligne continus pour la résistivité, le COT, l'oxygène dissous et les particules. Une boucle de polissage bien conçue recycle 5 à 10 % du débit total afin de maintenir une vitesse de rinçage turbulente (≥1,5 m/s) et de prévenir la colonisation par biofilm de la paroi interne des canalisations.
EDI vs déionisation à lit mélangé : choisir la bonne technologie de polissage
Le choix entre l'électrodéionisation (EDI) et l'échange d'ions à lit mélangé en position de polissage est l'une des décisions d'achat les plus lourdes de conséquences dans un système UPW. Les deux technologies peuvent délivrer une résistivité supérieure à 18,2 MΩ·cm, mais elles diffèrent nettement en coût d'exploitation, emprise au sol et manipulation de produits chimiques.
| Critère | DI à lit mélangé | EDI |
|---|---|---|
| Performance en résistivité | 18,2+ MΩ·cm en début de cycle ; baisse progressive | 18,2+ MΩ·cm stables avec une qualité d'alimentation constante |
| Régénération chimique | Nécessite HCl et NaOH ; neutralisation des déchets requise | Aucun produit chimique de régénération externe |
| Profil OPEX | Plus élevé (remplacement de résine, acide/soude, neutralisation) | Plus bas (uniquement énergie et nettoyage périodique des modules) |
| Profil CAPEX | Investissement initial plus bas | Investissement initial plus élevé |
| Élimination silice et bore | Forte, surtout avec des résines spécialisées | Efficace pour le bore avec une sélection de modules optimisée ; silice sensible à la dureté de l'alimentation |
| Meilleure adéquation | Usines plus petites, fonctionnement discontinu, alimentation à très haute silice | Grandes usines 300 mm, service continu, reporting SEMI F63 strict |
Pour les usines 300 mm à fort volume visant un fonctionnement 24 h/24 et 7 j/7, l'EDI offre généralement un coût de cycle de vie plus bas et évite les risques de manipulation d'acide fort et de soude. Pour les installations à eau d'alimentation très variable ou celles qui exploitent déjà un skid de régénération, le lit mélangé reste un choix défendable. De nombreuses conceptions 2026 associent les deux technologies en série, les polishers à lit mélangé servant de garde finale en aval de la pile EDI pour gérer les transitoires de silice et de bore.
Modèles de coûts CAPEX et OPEX des systèmes UPW en 2026
Les budgets d'investissement et d'exploitation des systèmes UPW pour semi-conducteurs varient fortement selon la capacité de l'usine, la qualité de l'eau d'alimentation et les spécifications cibles. Les fourchettes suivantes reflètent des installations clés en main typiques 2026 pour de nouvelles usines en site vierge et servent de valeurs de premier filtrage pour les équipes achats.
| Type d'usine | Capacité UPW (m³/h) | CAPEX estimé (USD) | OPEX estimé (USD/an) | Principaux postes OPEX |
|---|---|---|---|---|
| R&D / ligne pilote | 5–20 | 1,5–4 millions | 250 000–600 000 | Remplacement de résine, énergie, consommables de grade laboratoire |
| Usine de production 200 mm | 50–150 | 8–18 millions | 1,2–3,0 millions | Résine, acide/soude, antiscalant, énergie pour pompes et UV |
| Usine nœud avancé 300 mm | 200–500 | 30–70 millions | 5–12 millions | Énergie pour la recirculation à fort débit, remplacement des modules EDI, changement des lampes UV COT |
| Méga-usine (multi-modules) | 500–1 200 | 80–180 millions | 12–25 millions | Énergie, logistique de résine en grand volume, trains de polissage redondants |
L'énergie représente typiquement 30 à 40 % de l'OPEX, dominée par les pompes de recirculation, les lampes UV et la demande de régénération continue de la boucle de polissage. Une réduction de 20 % de l'énergie de la boucle de distribution peut être obtenue avec des variateurs de fréquence, une tuyauterie PVDF pour abaisser les pertes de charge, et la récupération de chaleur sur les flux de rejet. Les cycles de remplacement des résines et des modules EDI doivent être modélisés de manière conservative à 3–5 ans pour le lit mélangé et 5–7 ans pour l'EDI, avec une analyse de sensibilité sur la dureté de l'eau d'alimentation et la charge en COT.
Guide de sélection à risque zéro : vérifier les fournisseurs de systèmes UPW en 2026
Sélectionner un intégrateur de système UPW pour une usine de semi-conducteurs implique des délais longs et des enjeux élevés. La check-list d'achat suivante réduit le risque technique et commercial lors de l'évaluation des offres.
- Confirmer un historique d'audit SEMI F63 documenté pour au moins deux usines en exploitation de taille et de génération de nœud comparables.
- Exiger des valeurs de performance garanties pour la résistivité, le COT, la silice, le bore et les particules au point d'usage, et non seulement en sortie du skid de polissage.
- Vérifier la redondance de la surveillance en ligne : résistivité double voie, analyseurs COT en ligne avec auto-étalonnage, et compteurs laser de particules à sensibilité 0,05 µm.
- Demander un bilan matière complet, y compris la récupération des rejets, les charges de neutralisation des déchets et les projections de consommation chimique sur un horizon de 10 ans.
- Valider que les matériaux de tuyauterie de distribution respectent les limites SEMI E12, F57 et F63 de rugosité de surface et d'extractibles ; le PVDF ou l'acier inoxydable 316L chemisé PFA est typique.
- Exiger un protocole de mise en service documenté, comprenant une démonstration de fiabilité en marche continue de 14 jours avec journalisation complète des données avant acceptation.
- Évaluer la capacité de service sur le cycle de vie : stock local de pièces de rechange, intervention terrain 24 h/24 et 7 j/7, et délais garantis pour les modules EDI et les résines.
- S'assurer que le système de contrôle prend en charge le diagnostic à distance sécurisé, la traçabilité des lots et l'intégration au système d'exécution de fabrication (MES) de l'usine.
Une sélection à risque zéro est rarement possible, mais une évaluation structurée alignée sur ces points de contrôle réduit fortement la probabilité d'une reconception coûteuse ou d'un écart de conformité après la remise. Lier les jalons de paiement final à la performance au point d'usage sur une fenêtre de qualification soutenue constitue la structure commerciale la plus défendable pour les projets d'usines 2026.
Équipements recommandés pour cette application
Les équipements suivants soutiennent directement le procédé UPW multi-étages décrit ci-dessus et sont couramment spécifiés dans les conceptions d'usines de semi-conducteurs 2026.
- Systèmes d'osmose inverse pour le prétraitement d'appoint UPW — voir les spécifications, la plage de capacité et les données techniques
- Solutions de prétraitement UPW tout-en-un — voir les spécifications, la plage de capacité et les données techniques
- Générateurs de ClO₂ sur site pour la désinfection de la boucle de distribution UPW — voir les spécifications, la plage de capacité et les données techniques
Besoin d'une solution sur mesure ? Demandez un devis gratuit avec votre débit spécifique, l'analyse de l'eau d'alimentation et les spécifications UPW cibles.
Guides connexes et ressources techniques

Explorez ces articles approfondis sur des sujets connexes de traitement des eaux usées :
- Prétraitement pour l'élimination des métaux lourds dans les systèmes UPW pour semi-conducteurs
- Stratégies de réutilisation des eaux usées pour les usines de semi-conducteurs
Questions fréquentes
Quelle résistivité est requise pour l'eau ultrapure des semi-conducteurs en 2026 ?
Une résistivité de >18,2 MΩ·cm à 25 °C constitue le socle pour les nœuds avancés, avec une surveillance au point d'usage requise pour confirmer la valeur sur l'ensemble de la boucle de distribution.
En quoi SEMI F63 diffère-t-elle de SEMI F61 ou F57 ?
SEMI F63 définit spécifiquement les dernières normes de qualité et de surveillance de l'eau ultrapure pour la fabrication avancée de semi-conducteurs, en s'appuyant sur les lignes directrices plus larges de F57 (eau de procédé) et F61 (manipulation de produits chimiques).
L'EDI suffit-elle à remplacer les polishers à lit mélangé ?
Dans la plupart des usines 300 mm à nœud avancé, l'EDI suffit comme polisher principal lorsque l'eau d'alimentation est bien maîtrisée, mais un polisher de garde à lit mélangé est souvent ajouté en aval pour gérer les transitoires de silice et de bore et offrir une marge de sécurité.
Quel est le coût d'exploitation dominant dans un système UPW ?
L'énergie des pompes de recirculation, des lampes UV et de la régénération de polissage représente typiquement 30 à 40 % de l'OPEX annuel, suivie du remplacement des résines et des modules EDI.
Comment atteindre des teneurs en COT inférieures à 1 ppb ?
Une combinaison d'oxydation UV 185/254 nm à l'étage primaire, d'un polissage optimisé à lit mélangé ou EDI, et d'une boucle de distribution étroitement maîtrisée à faible activité biologique est requise.
Quel est le délai typique pour un système UPW 300 mm ?
L'ingénierie, la fabrication et l'installation requièrent typiquement 14 à 22 mois pour une nouvelle usine 300 mm, les essais d'acceptation sur site et la qualification ajoutant encore 3 à 6 mois avant l'approbation de l'eau de production.