La conception d'une usine d'eau ultrapure (UPW) pour semi-conducteurs, selon la norme SEMI F63, doit assurer une résistivité supérieure à 18,2 MΩ·cm à 25 °C. Le carbone organique total (COT) reste inférieur à 1 ppb, et les particules restent inférieures à 1/mL à 0,05 µm. Une percée de silice ou un biofilm peut abaisser le rendement des plaquettes de 5 à 15 % sur les nœuds de 3 nm et plus fins.
Les sites de fabrication avancés consomment 2 à 4 millions de gallons d'UPW par jour. Selon la synthèse Wikipédia sur l'eau ultrapure, ces usines utilisent plusieurs millions de gallons d'UPW par jour, et certaines injectent désormais des eaux usées récupérées en tête de filière. Les coûts portent surtout sur le prétraitement, avec un taux de conversion de l'osmose inverse (OI) jusqu'à 95 %, sur le polissage par électrodéionisation (EDI) ou désionisation (DI), et sur la surveillance continue de la boucle.
Spécifications d'un système d'eau ultrapure pour semi-conducteurs : qu'est-ce qui protège la pureté et la fiabilité ?
Une usine UPW pour semi-conducteurs en 2026 est une filière conçue. Elle transforme l'eau d'alimentation en eau ultrapure de qualité production, par prétraitement, osmose inverse à taux de rejet élevé, polissage, oxydation UV et distribution en circulation. Les limites de pureté sont fixes. La surveillance en ligne est continue et le polissage redondant, afin que les écarts ioniques, organiques, particulaires et microbiens n'atteignent pas les équipements de procédé.
Les épisodes de contamination peuvent coûter à un site de 50 000 à 200 000 $ par incident, en arrêt et en plaquettes rebutées, comme le documente la norme SEMI E157-1120. Un grand fabricant a constaté une perte de rendement de 5 % dans une usine en 28 nm, après un dépassement de silice à 0,5 ppb dans la boucle de polissage. Une résine DI sur lit mélangé, épuisée et non régénérée, a laissé passer de la silice dissoute jusqu'à l'alimentation finale.
Dans un autre cas, une hausse de 12 % des défauts de planarisation chimico-mécanique (CMP) suivait des pics de COT au-dessus de 2 ppb, liés à un biofilm dans la tuyauterie de distribution. Le site a dû s'arrêter 3 jours pour la désinfection et la repassivation de la boucle. Les films organiques laissent des résidus qui perturbent les étapes suivantes et les performances des dispositifs.
Les cibles de pureté se resserrent à chaque nœud. Un site en 14 nm peut tenir le COT sous 1 ppb, alors que les lignes en 5 nm et en dessous exigent souvent un COT sous 0,5 ppb. Le dépassement des limites augmente la densité de défauts, réduit le rendement et alourdit le coût de rebut des nœuds avancés.
La logique particulaire suit la même progression. Selon la synthèse Wikipédia sur l'eau ultrapure, les particules doivent être filtrées jusqu'à une « taille critique de particule », égale à la moitié du plus petit motif d'une puce. Pour des motifs de 40 nm, toutes les particules supérieures à 20 nm (0,02 μm) sont éliminées. Des filtres de distribution dont les pores sont ≤ 200 nm relaient cette règle au point d'utilisation.
Limites de qualité de l'eau ultrapure SEMI F63-0921 et essais de conformité
Le document F63-0921 fixe l'enveloppe de qualité UPW utilisée pour la conception et la conformité au quotidien. Des analyseurs en ligne et des prélèvements ponctuels programmés vérifient que l'eau de procédé n'ajoute pas de charge ionique, organique, particulaire ou microbienne aux plaquettes. La résistivité seule ne suffit pas : les organiques et la silice non chargée déplacent à peine la conductivité, mais provoquent quand même des pertes de rendement.
Les analyseurs de COT en ligne résolvent les organiques vers 0,1 ppb. Les compteurs de particules à laser quantifient les particules jusqu'à 0,05 µm. La révision de 2021 a resserré le bore à <0,05 ppb et le germanium à <0,1 ppb pour la lithographie EUV (ultraviolet extrême). Un système d'OI à haut taux de conversion pour usines UPW de semi-conducteurs retire l'essentiel des solides dissous avant que le polissage ne finalise la boucle.
Le contexte historique éclaire ce resserrement. Selon la synthèse Wikipédia sur l'eau ultrapure, en 2002, 1 à 2 molécules contaminantes pour un million de molécules d'eau définissaient encore l'eau ultrapure. Le tableau F63-0921 se situe aujourd'hui très en dessous de ce repère, pour chaque paramètre ionique et organique. L'analyse en ligne porte donc une grande part de la charge de conformité.
| Paramètre | Limite SEMI F63-0921 | Méthode de mesure courante | Lien avec la performance du site |
|---|---|---|---|
| Résistivité | >18,2 MΩ·cm à 25 °C | Conductivimètre en ligne | Indique la pureté ionique ; critique pour les nettoyages humides et la gravure. |
| Carbone organique total (COT) | <1 ppb (0,5 ppb pour les nœuds <5 nm) | Analyseur de COT UV/persulfate en ligne | Évite le dépôt de résidus organiques, critique pour l'intégrité de l'oxyde de grille. |
| Silice dissoute | <0,3 ppb (0,05 ppb pour les nœuds <5 nm) | Colorimétrie en ligne ou ICP-MS | Évite le dépôt de silicates, critique pour les défauts d'oxyde de grille. |
| Particules (0,05 µm) | <1/mL | Compteur de particules à laser en ligne | Évite les défauts physiques à la surface des plaquettes. |
| Bactéries | <1 UFC/100 mL (0,1 UFC/100 mL pour les nœuds <5 nm) | Culture hors ligne ou mesure d'ATP en ligne | Évite la formation de biofilm et la contamination organique. |
| Oxygène dissous | <10 ppb | Capteur d'oxygène dissous en ligne | Évite l'oxydation des matériaux sensibles. |
| Métaux (p. ex. Fe, Cu, Na) | <0,01 ppb chacun | ICP-MS (prélèvement ponctuel) | Évite la contamination métallique, qui affecte les propriétés électriques des dispositifs. |
| Bore | <0,05 ppb (pour l'EUV) | ICP-MS (prélèvement ponctuel) | Vigilance particulière pour la lithographie avancée. |
| Germanium | <0,1 ppb (pour l'EUV) | ICP-MS (prélèvement ponctuel) | Vigilance particulière pour la lithographie avancée. |
Conception d'une usine UPW pour semi-conducteurs selon la SEMI F63 : schéma de procédé et opérations unitaires
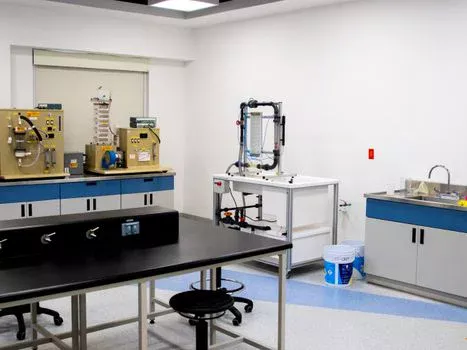
Le prétraitement protège les membranes et les résines en aval. Les filtres multicouches retiennent les matières en suspension, les adoucisseurs réduisent le calcium et le magnésium, et le charbon actif adsorbe le chlore ainsi que les organiques de grande taille. La purification primaire utilise ensuite une filière d'OI à 2 étages, à 75–85 % de conversion, pour retirer les sels dissous avant le stockage intermédiaire.
Côté polissage, l'EDI ou la DI sur lit mélangé porte la résistivité au-dessus de 18 MΩ·cm. L'EDI convertit en général 90 à 95 % de l'alimentation. L'indice de colmatage (SDI) de cette alimentation doit rester sous 3 et la dureté sous 1 ppm, afin de limiter l'entartrage des membranes. L'UV à 185 nm fragmente les organiques résiduels en fragments ionisables, tandis que l'UV à 254 nm assure la désinfection. Une filtration finale à 0,05 µm précède la boucle de distribution en circulation.
La place de l'EDI après l'OI est structurelle, pas facultative. La synthèse Wikipédia sur l'électrodéionisation décrit l'EDI comme un traitement de polissage placé en général après l'osmose inverse, car les modules ne tolèrent qu'une alimentation à faible TDS (sels dissous totaux). La dureté d'alimentation est « souvent limitée à 1 partie par million (ppm) de CaCO3 », et la silice « ne doit en général pas dépasser 1 ppm dans la plupart des cellules EDI, ou 2 ppm dans les modules à cellules minces ». Ces limites expliquent pourquoi l'adoucissement et le dégazage se placent entre l'OI et l'EDI sur chaque filière que nous construisons.
Systèmes intégrés de purification d'eau regroupent ces étages sur un seul châssis, et le dosage de précision des réactifs pour le prétraitement UPW stabilise la chimie de l'alimentation d'OI.
Des spécifications d'ingénierie du traitement d'eau de haute pureté pour semi-conducteurs, plus larges, couvrent les filières d'eau de procédé voisines sur le même site.
| Opération unitaire | Spécification ou paramètre clé | Performance ou plage courante | Fonction principale | Mode de défaillance possible |
|---|---|---|---|---|
| Filtre multicouche (MMF) | Vitesse de filtration | 5–10 gpm/ft² | Retient les matières en suspension >10 µm | Cheminement préférentiel, colmatage du média, échec du rétrolavage |
| Filtre à charbon actif (ACF) | Temps de contact en fût vide (EBCT) | 5–10 minutes | Retient le chlore, les chloramines et les organiques de grande taille | Épuisement du charbon, percée de chlore ou d'organiques |
| Osmose inverse (OI) | Type de membrane Taux de conversion Rejet de sels |
Composite polyamide à film mince 75–85 % (2 étages) >99 % |
Retient les sels dissous, les organiques et les colloïdes | Encrassement (entartrage, bio-encrassement), endommagement de membrane, chute de qualité du perméat |
| Électrodéionisation (EDI) | Tension du module Taux de conversion Dureté d'alimentation |
200–400 V CC 90–95 % <1 ppm |
Retire les impuretés ioniques résiduelles (polissage) | Entartrage, colmatage, endommagement de membrane, chute de résistivité |
| Déionisation sur lit mélangé (DI) | Capacité de la résine Débit |
>20 000 grains/ft³ 20–40 gpm/ft³ |
Retire les impuretés ioniques résiduelles (polissage) | Épuisement de la résine, cheminement préférentiel, percée de silice |
| Oxydation UV (COT) | Longueur d'onde Dose UV |
185 nm >200 mJ/cm² |
Fragmente les molécules organiques | Défaillance de lampe, faible intensité UV, réduction incomplète du COT |
| Désinfection UV | Longueur d'onde Dose UV |
254 nm >40 mJ/cm² |
Inactive les bactéries et les virus | Défaillance de lampe, faible intensité UV, croissance microbienne |
| Filtration ultrafine | Taille de pores | 0,05 µm | Retient les particules submicroniques | Colmatage du filtre, percée de particules |
Quelles architectures UPW conviennent aux projets d'usines du CHIPS Act (loi américaine sur les semi-conducteurs) ?
Le choix entre OI+DI, OI+EDI et l'hybride OI+EDI+DI détermine le CAPEX (coûts d'investissement), l'emprise au sol et la stabilité de pureté. L'OI+DI présente en général un CAPEX inférieur d'environ 20 % à celui de l'OI+EDI, mais un OPEX (coûts d'exploitation) supérieur d'environ 30 %, à cause de la régénération des résines : près de 0,20 $/m³ contre environ 0,05 $/m³ pour l'EDI. Les sites continus à fort volume privilégient donc le polissage EDI lorsque la qualité d'alimentation est stable.
Polissage par OI et EDI pour les architectures d'usine UPW de semi-conducteurs
L'OI+EDI convient à de nombreux nœuds de 14 nm et de géométrie plus large, qui exigent une qualité stable sans arrêt de régénération. L'hybride OI+EDI+DI représente l'investissement le plus élevé et la plus forte marge contre la contamination, pour les nœuds de 3 nm et en dessous ou une alimentation variable. L'EDI retire en général 90 à 95 % de la silice. La résine DI de garde finale prend les 5 à 10 % restants, jusqu'au niveau sous le ppb. Voir aussi les décompositions détaillées des coûts des systèmes de traitement UPW pour semi-conducteurs et les modèles de coût des systèmes d'eau de haute pureté pour semi-conducteurs.
Concevoir une usine UPW pour le rendement des nœuds sous 5 nm
Le rendement sous 5 nm est le point où la chimie de l'eau se voit dans le compte de résultat. Une hausse de COT de 1 ppb a été reliée à une perte de rendement de 0,5 à 1 % sur les nœuds avancés en 5 nm. Une silice dissoute supérieure à 0,3 ppb menace l'intégrité de l'oxyde de grille. À cette classe de nœuds, la réponse usuelle est une filière hybride à double polissage et à suivi continu du COT : un seul polisseur épuisé ne peut pas être toléré.
| Critère | Système OI+DI | Système OI+EDI | Système hybride (OI+EDI+DI) |
|---|---|---|---|
| CAPEX (relatif) | Bas (référence) | Moyen (+20 % par rapport à l'OI+DI) | Élevé (+35–50 % par rapport à l'OI+DI) |
| OPEX (relatif) | Élevé (+30 % par rapport à l'OI+EDI) | Moyen (référence) | Moyen à élevé (+10 % par rapport à l'OI+EDI) |
| Emprise au sol | Moyenne (module de régénération requis) | Faible (modules compacts) | Moyenne (EDI + polisseur DI plus petit) |
| Abattement du COT | Bon (avec UV) | Excellent (avec UV) | Excellent (avec UV) |
| Abattement de la silice | Excellent (fonctionnement par lots) | Bon (90–95 % en continu) | Excellent (EDI + polisseur DI pour les traces) |
| Maîtrise microbienne | Bonne (avec UV et désinfection) | Excellente (avec UV, moindre risque de biofilm) | Excellente (avec UV, redondance maximale) |
| Consommation d'énergie (kWh/m³) | 1,0–1,2 | 0,8–1,0 | 0,9–1,1 |
| Complexité de maintenance | Élevée (manipulation de réactifs, transferts de résine) | Moyenne (nettoyage des modules, surveillance) | Moyenne à élevée (gestion EDI + DI) |
| Application courante | Usines plus anciennes, usines plus petites, applications non critiques | Usines en 14 nm et géométries plus larges, eau d'alimentation stable, priorité à la durabilité | Usines <5 nm, eau d'alimentation variable, exigence de faible risque |
Décomposition du CAPEX et de l'OPEX d'une usine UPW pour semi-conducteurs : TCO sur 5 ans
Le CAPEX d'une usine neuve se situe en général entre 2 M$ pour un système de 50 m³/h et 5 M$ pour un système de 200 m³/h. Environ 60 % de ce montant concerne le prétraitement et l'OI primaire : équipements, tuyauteries, instruments, contrôles, installation et mise en service. Les équipes achats s'appuient sur cette répartition pour comparer les offres et les périmètres de modernisation.
L'OPEX se répartit en énergie à 0,5–1,2 kWh/m³, réactifs à 0,10–0,30 $/m³, main-d'œuvre à 0,05–0,15 $/m³, et remplacement des membranes ou des résines à 0,03–0,10 $/m³. L'OI+EDI tourne souvent près de 0,8 kWh/m³, tandis que l'OI+DI se situe plutôt vers 1,1 kWh/m³, car les cycles de régénération ajoutent de l'énergie. Pour une usine OI+EDI de 100 m³/h, l'exemple chiffré retient 3,5 M$ de CAPEX et 0,25 $/m³ d'OPEX moyen.
Sur 5 ans, cela représente environ 4 380 000 m³ et à peu près 1,095 M$ d'OPEX, soit un coût total de possession (TCO) d'environ 4,595 M$. Les chiffres parallèles de Coût d'un système UPW pour semi-conducteurs : décomposition 2026 du CAPEX, de l'OPEX et du ROI pour les sites de fabrication aident les équipes financières à éprouver les options de capacité.
| Poste de coût | Système 50 m³/h | Système 100 m³/h | Système 200 m³/h |
|---|---|---|---|
| CAPEX (coûts d'investissement) : fourchette | |||
| CAPEX total du système | 2,0–2,5 M$ | 3,0–3,8 M$ | 4,5–5,5 M$ |
| Prétraitement et OI | 40–50 % du total | 50–60 % du total | 55–65 % du total |
| Polissage EDI/DI | 20–25 % du total | 15–20 % du total | 10–15 % du total |
| Post-polissage (UV, filtres) | 10–15 % du total | 8–12 % du total | 7–10 % du total |
| Boucle de distribution et contrôles | 15–20 % du total | 12–18 % du total | 10–15 % du total |
| OPEX (coûts d'exploitation) : par m³ d'UPW produite | |||
| Consommation d'énergie | 0,5–1,2 kWh/m³ (0,05–0,12 $) | 0,5–1,2 kWh/m³ (0,05–0,12 $) | 0,5–1,2 kWh/m³ (0,05–0,12 $) |
| Consommation de réactifs | 0,10–0,30 $/m³ | 0,10–0,30 $/m³ | 0,10–0,30 $/m³ |
| Main-d'œuvre et maintenance | 0,05–0,15 $/m³ | 0,05–0,15 $/m³ | 0,05–0,15 $/m³ |
| Remplacement membranes/résines | 0,03–0,10 $/m³ | 0,03–0,10 $/m³ | 0,03–0,10 $/m³ |
| OPEX total (par m³) | 0,23–0,67 $/m³ | 0,23–0,67 $/m³ | 0,23–0,67 $/m³ |
Comment la marge de débit de la boucle UPW doit-elle soutenir l'extension du site ?
Les boucles de distribution doivent circuler en continu, tout en maintenant la résistivité, le COT, les particules et les dénombrements microbiens dans l'enveloppe de qualité. Lorsque la résistivité tombe sous 18 MΩ·cm, les données terrain attribuent environ 70 % des événements à une entrée de CO₂, 20 % à une défaillance d'EDI et 10 % à une résine DI épuisée (données terrain HydropureWater, 2025). Un essai en dérivation, perméat d'OI contre UPW finale, isole l'étage en cause : la filière de polissage ou un étage amont.
Souvent, un pic de COT accompagne une intensité UV à 185 nm tombée sous 80 % de celle d'une lampe neuve. La croissance microbienne signale une désinfection insuffisante ou une tuyauterie stagnante. La production de ClO₂ sur site pour la maîtrise microbienne de l'UPW rétablit un résiduel désinfectant dans la boucle. Une percée de silice sur un site en 7 nm, due à un polisseur DI poussé au-delà de son épuisement, a été corrigée par un changement de résine en urgence, puis par un second polisseur DI en série pour la redondance.
Les règles de matériaux et de vitesse maintiennent les boucles propres. Selon la synthèse Wikipédia sur l'eau ultrapure, la plupart des aciers ont été retirés des systèmes UPW de la microélectronique dans les années 1980, en raison de la contamination métallique. Les fluoropolymères comme le PVDF et le PFA dominent aujourd'hui aux États-Unis et en Europe. Le PVC, le CPVC et le polypropylène sont courants en Asie. La même source note que l'eau est recirculée en continu pour éviter la stagnation, qui favorise la croissance bactérienne. Les limites de bras morts et les ratios de retour figurent dans la spécification de tuyauterie pour cette raison précise.
| Symptôme | Causes racines courantes | Actions correctives |
|---|---|---|
| Chute de résistivité (<18 MΩ·cm) | Entrée de CO&sub2;, défaillance de module EDI, épuisement de résine DI, perméat d'OI de mauvaise qualité | Optimisation du dégazage, nettoyage ou remplacement de l'EDI, régénération ou remplacement de la DI, nettoyage des membranes d'OI |
| Pic de COT (>1 ppb) | Défaillance de lampe UV (185 nm), biofilm en tuyauterie, charbon actif épuisé, bio-encrassement de membrane d'OI | Remplacer les lampes UV, désinfecter la boucle de distribution, remplacer le charbon actif, nettoyage de l'OI |
| Percée de silice (>0,3 ppb) | Épuisement de résine DI, entartrage de module EDI, rejet d'OI insuffisant | Régénérer ou remplacer la résine DI, nettoyage de l'EDI, nettoyage ou remplacement des membranes d'OI |
| Hausse du comptage particulaire (>1/mL) | Dérivation ou défaillance du filtre final, percée de média en amont, floculation microbienne | Remplacer les filtres finaux, inspecter la filtration amont, désinfecter le système |
| Croissance microbienne (>1 UFC/100 mL) | Dose UV insuffisante, désinfection inadéquate, zones stagnantes, lit de charbon épuisé | Augmenter la dose UV, mettre en œuvre une désinfection régulière (ClO&sub2;), supprimer les bras morts, remplacer le charbon |
| Oxygène dissous élevé (>10 ppb) | Dégazage inefficace, entrée d'air dans la tuyauterie, cavitation de pompe | Optimiser le dégazeur sous vide, inspecter les fuites, réparer les pompes |
| Métaux traces élevés (>0,01 ppb) | Corrosion de la tuyauterie, rejet OI/EDI insuffisant, contamination par les réactifs | Inspecter la corrosion des tuyauteries, vérifier les performances OI/EDI, contrôler la pureté des réactifs |
| Chute de qualité du perméat d'OI | Encrassement de membrane (entartrage, bio-encrassement), endommagement de membrane, pH ou température inadaptés | Nettoyage des membranes d'OI (nettoyage en place), inspecter les membranes, ajuster les paramètres de fonctionnement |
| Faible taux de conversion de l'OI | Encrassement de membrane, TDS élevé de l'eau d'alimentation, problèmes de pompe | Nettoyage des membranes d'OI, optimiser la conception du système, inspecter les pompes |
| Consommation excessive de réactifs | Dosage inadapté, variation de la qualité d'eau d'alimentation, fuites du système | Étalonner les pompes doseuses, analyser l'eau d'alimentation, inspecter les fuites |
À qui s'adresse ce guide / qui doit chercher ailleurs / étape suivante
Ce guide s'adresse aux ingénieurs d'installation, de procédé et d'utilités qui dimensionnent ou modernisent des filières UPW pour des nœuds exigeant une maîtrise ionique et organique sous le ppb. Il vise aussi les équipes achats qui comparent les architectures OI+DI, OI+EDI et hybride au regard du CAPEX et du TCO sur 5 ans.
Les équipes qui cherchent seulement le traitement d'eaux usées sanitaires, municipales ou de campus, doivent s'orienter ailleurs, y compris vers la station d'épuration (STEP) monobloc enterrée (série WSZ). Les responsables d'équipements qui veulent des recettes chimiques plutôt qu'une conception d'usine ne trouveront pas ici de recettes de chimie de procédé.
Étape suivante : reportez la qualité d'alimentation, le nœud visé et le débit requis en m³/h sur le tableau des architectures, puis demandez un bilan matière propre au site et une revue du schéma de procédé et d'instrumentation (P&ID) de la boucle avant de figer le CAPEX. Transmettez votre analyse d'alimentation et vos cibles de pureté par nœud via le formulaire de demande si vous souhaitez une filière de polissage à faible risque, dimensionnée selon votre marge d'extension.
Questions fréquentes
Quelle est la différence entre l'eau UPW et l'eau DI ?
L'UPW des sites de semi-conducteurs vise une résistivité >18,2 MΩ·cm, un COT <1 ppb et des particules <1/mL à 0,05 µm. L'eau DI suit souvent l'ASTM D1193 Type I. Des spécifications de projet plus anciennes citaient le Type I à >10 MΩ·cm avec un COT <50 ppb. Selon la synthèse Wikipédia sur l'eau purifiée, le tableau Type I de la norme indique 18,2 MΩ·cm à 25 °C, avec un COT à 50 μg/L. L'UPW sert les procédés humides critiques. L'eau DI convient au refroidissement et aux rinçages non critiques.
À quelle fréquence remplacer les membranes d'OI et les modules EDI ?
Les membranes d'OI durent en général 3 à 5 ans, pour un remplacement proche de 10 000 à 50 000 $ sur une filière de 50 m³/h. Les modules EDI durent habituellement 5 à 7 ans et peuvent coûter 50 000 à 200 000 $ à remplacer à cette capacité. La qualité d'alimentation, la rigueur du prétraitement et la fréquence de nettoyage fixent l'intervalle réel. Les budgets de consommables doivent donc suivre l'historique du site, plutôt que les moyennes annoncées par les fournisseurs.
Peut-on réutiliser l'UPW dans les sites de semi-conducteurs ?
Oui, après un nouveau polissage jusqu'aux limites UPW du site. La récupération de certains flux de rinçage peut réduire la demande d'UPW de 30 à 50 %. Il faut toutefois un traitement UV, une filtration à 0,05 µm et un polissage secondaire pour retirer les réactifs de procédé et les particules. La synthèse Wikipédia sur l'eau ultrapure note que l'urée est probablement le contaminant le plus difficile à traiter. L'alimentation recyclée reçoit donc des étages d'oxydation supplémentaires. Cette voie rejoint les bonnes pratiques de conception de procédé pour les usines d'eau de haute pureté en semi-conducteurs.
Quelles données minimales faut-il pour une spécification de tuyauterie UPW en semi-conducteurs ?
Spécifiez des cibles continues : résistivité à 18,2 MΩ·cm, COT <1 ppb et particules <1/mL à 0,05 µm. Ajoutez la silice <0,3 ppb par prélèvements ponctuels, plus des contrôles hebdomadaires d'oxygène dissous et de microbiologie. Incluez la méthode de désinfection, les limites de bras morts et les critères de changement de filtre, afin que la boucle reste extensible sans zones stagnantes.
Comment la pureté de l'UPW affecte-t-elle le rendement des plaquettes ?
La silice peut dégrader l'intégrité de l'oxyde de grille, les chlorures peuvent corroder les métaux, et un COT élevé peut perturber la lithographie ou le dépôt. Une hausse de COT de 1 ppb a été reliée à une perte de rendement de 0,5 à 1 % sur les nœuds avancés en 5 nm. La qualité de l'eau se reporte donc directement sur le coût de rebut. Des épisodes de contamination chiffrés de 50 000 à 200 000 $ par incident rendent le budget de surveillance facile à justifier.