Un guide de sélection d'un laveur FGD humide au calcaire part d'un objectif d'abattement mesuré, et non d'un catalogue fournisseur. Les unités humides au calcaire éliminent 95–99 % du dioxyde de soufre (SO₂) en pulvérisant du calcaire (CaCO₃) ou de la chaux (Ca(OH)₂) dans les fumées. Le SO₂ absorbé se transforme en sulfite de calcium (CaSO₃), puis en gypse (CaSO₄·2H₂O), un solide stable vendu aux fabricants de plaques de plâtre.
Les laveurs humides au calcaire atteignent plus de 98 % d'abattement pour des rapports liquide/gaz (L/G) de 5–15 L/m³. Les absorbeurs secs par pulvérisation (SDA) affichent 85–92 % d'abattement avec un investissement initial plus faible. La ligne d'autorisation repose généralement sur l'NSPS de l'EPA (≤0,15 lb SO₂/MMBtu) ou sur la directive européenne sur les émissions industrielles (≤200 mg/Nm³). La plupart des installations que nous dimensionnons sur charbon bitumineux se situent du côté humide de cette partition.
Guide de sélection d'un laveur FGD humide au calcaire
Choisissez le calcaire humide lorsque le SO₂ à l'entrée exige 98–99 % d'abattement et que l'eau d'appoint est disponible. Maintenez la suspension à pH 5,0–6,0 et un rapport L/G de 5–15 L/m³. Les installations au-dessus d'environ 2,0 % de soufre dans le combustible, ou toute unité qui doit afficher 99 % d'abattement, doivent rester sur le calcaire humide plutôt que sur un absorbeur sec.
Le 40 CFR Part 60, Subpart Da ne fixe pas un chiffre unique de SO₂ pour chaque chaudière. Le même paragraphe autorise aussi 520 ng/J (1,20 lb/MMBtu) d'apport thermique avec 90 % de réduction pour les unités à combustible solide mises en service au plus tard le 28 février 2005. Selon le 40 CFR 60.43Da, ces limites sont des moyennes mobiles sur 30 jours, sauf lorsque le paragraphe (c) s'applique.
Des notes antérieures présentaient 0,15 lb/MMBtu comme une coupe de 87 % par rapport à la limite de 1978 de 1,2 lb/MMBtu. Ces deux chiffres restent des limites alternatives dans le texte actuel, et non un plafond abrogé et son remplaçant. Une unité mise en service après le 3 mai 2011 relève du 60.43Da(l). Elle doit respecter 130 ng/J (1,0 lb/MWh) en production brute, 140 ng/J (1,2 lb/MWh) en production nette, ou 97 % de réduction.
Dépasser la ligne autorisée a un prix affiché. À la date d'affichage du 23 septembre 2026 sur l'eCFR, le 40 CFR 19.4 fixe cette amende civile à 124 426 $ par jour. La référence est 42 U.S.C. 7413(b), pour les amendes prononcées à compter du 8 janvier 2025. La fenêtre précédente, du 27 décembre 2023 jusqu'à cette date, était de 121 275 $ par jour ; les notes citant des amendes dépassant 100 000 $ par jour restent donc dans le bon ordre de grandeur.
L'Air Markets Program Data (AMPD) alimente encore les modèles ESG et de notation de crédit : un dépassement de plusieurs jours n'est donc pas qu'une simple amende. Une chaîne humide à la chaux ou au calcaire est le matériel qui amène le gaz brut à la valeur de sortie que l'autorisation désigne. Sur les dossiers que nous examinons, le conseil inscrit l'option 0,15 lb/MMBtu dans l'autorisation même lorsque le règlement prévoit des alternatives.
Rendement d'abattement du SO₂ du laveur humide au calcaire
Le rendement d'abattement du SO₂ d'un laveur humide au calcaire atteint 98–99 % pour un L/G de 5–15 L/m³ lorsque la suspension reste dans la bande de pH de conception. Les absorbeurs secs par pulvérisation restent en retrait, à 85–92 %, car le contact gaz-liquide y est plus pauvre. Une unité de 500 MW brûlant du charbon bitumineux à 3 % de soufre produit environ 2 000 ppm de SO₂ dans les fumées brutes. Atteindre 0,15 lb/MMBtu (environ 130 mg/Nm³) sur ce gaz demande environ 99 % d'abattement.
Les laveurs humides calcaire-gypse constituent la référence du secteur à 98–99 % d'abattement et produisent un gypse de pureté 90–95 % conforme à la norme ASTM C472 pour les plaques de plâtre. La contrepartie est l'eau. Les chlorures et les métaux lourds sortent via le traitement des eaux de purge du laveur FGD, qui doit figurer au plan masse et non pas en ajout tardif. Les tours que nous testons sur charbon à haute teneur en soufre tiennent généralement 98 % dès que les chlorures montent, et non le 99,5 % haut de la plaque.
Les laveurs humides à la chaux réagissent un peu plus vite que ceux au calcaire, car le Ca(OH)₂ est plus réactif. Ils maintiennent 97–99 % d'abattement à un pH opérationnel plus élevé (6,0–7,0 contre 5,0–6,0 pour le calcaire). Le coût du réactif est le revers : la chaux se négocie entre 120 et 150 $ la tonne contre 20 à 40 $ pour le calcaire. La chaux devient la plus intéressante sur les petites chaudières, où un appareil plus compact compense la facture de réactif.
La directive 2010/75/UE, aussi citée IED 2010/75/UE, n'applique pas un plafond unique de SO₂ à toute grande installation de combustion. Selon l'annexe V, les limites pour charbon et lignite sont de 400 mg/Nm³ de 50 à 100 MW, 250 mg/Nm³ de 100 à 300 MW, et 200 mg/Nm³ au-delà de 300 MW. L'état de référence est le gaz sec à 273,15 K et 101,3 kPa, corrigé à 6 % d'oxygène. La ligne ≤200 mg/Nm³ bien connue correspond à la tranche charbon et lignite au-delà de 300 MW.
L'incinération de déchets relève d'un autre tableau. Les limites de SO₂ semi-horaires sur cette annexe sont de 200 mg/Nm³ sur toutes les périodes et de 50 mg/Nm³ sur 97 % des périodes.
Les anciennes installations à combustibles solides plafonnées à 1 500 heures de fonctionnement par an peuvent rester à 800 mg/Nm³ au titre de l'annexe V ; le cycle de service appartient donc au dossier de sélection. La plupart des absorbeurs que nous dimensionnons pour la valorisation énergétique des déchets visent ce seuil journalier de 50 mg/Nm³, et non la tranche charbon utility.
| Type de technologie | Rendement d'abattement du SO₂ | Application type | Valeur du sous-produit |
|---|---|---|---|
| Calcaire humide | 98 % – 99,5 % | Charbon à haute teneur en soufre, grandes centrales utility | Élevée (gypse) |
| Chaux humide | 97 % – 99 % | Chaudières industrielles de taille moyenne | Moyenne |
| FGD à l'eau de mer | 90 % – 95 % | Centrales côtières | Aucune (rejet) |
| Laveur sec (SDA) | 85 % – 92 % | Charbon à faible soufre, valorisation énergétique des déchets | Faible (mise en décharge) |
| Sec recirculé (CDS) | 93 % – 97 % | Petites et moyennes unités, zones pauvres en eau | Faible |
Principe de fonctionnement du laveur FGD à la suspension de calcaire
L'absorbeur à suspension de calcaire neutralise le SO₂ en trois étapes : absorption, neutralisation et oxydation. Le SO₂ doit se dissoudre avant que tout réactif solide puisse réagir. L'équation bilan du procédé calcaire-gypse sert de base de conception pour le réactif et l'air. La plupart des installations que nous dimensionnons pour les plaques de plâtre maintiennent l'étape d'oxydation en amont du filtre pour que le gâteau soit du gypse.
SO₂ (g) + CaCO₃ (s) + ½O₂ (g) + 2H₂O (l) → CaSO₄·2H₂O (s) + CO₂ (g)
Dans la zone d'absorption, le SO₂ se dissout dans les gouttelettes d'eau pour former de l'acide sulfureux (H₂SO₃), qui réagit avec le calcaire dissous pour former du sulfite de calcium (CaSO₃). Le sulfite de calcium forme des incrustations dures qui colmatent les buses de pulvérisation ; c'est pourquoi les absorbeurs modernes adoptent une conception à oxydation forcée. L'air comprimé injecté dans le puisard convertit le sulfite en sulfate de calcium dihydraté (gypse). Les systèmes humides requièrent 1,02–1,05 mole de CaCO₃ par mole de SO₂, tandis que les systèmes secs tournent souvent à 1,5–2,0 car le contact gaz-liquide y est plus pauvre.
Les fumées chaudes (120–180 °C) pénètrent dans l'absorbeur, souvent via un pré-laveur qui refroidit le gaz et extrait les chlorures. Les rampes de pulvérisation atomisent la suspension en gouttelettes de 1–3 mm, et le gaz monte à contre-courant pour un temps de séjour de 3–5 secondes. Avant rejet à 50–60 °C, le gaz traverse des séparateurs de gouttelettes qui rabattent les entraînements. La suspension de gypse est ensuite déshydratée, et des filtres à manches haute efficacité pour la collecte des poussières de gypse FGD assurent l'étape finale de dépoussiérage.
| Paramètre | Laveur humide au calcaire | Absorbeur sec par pulvérisation (SDA) |
|---|---|---|
| Stœchiométrie du réactif (Ca/S) | 1,02 – 1,05 | 1,5 – 2,0 |
| Rapport liquide/gaz (L/G) | 5 – 15 L/m³ | 0,1 – 0,5 L/m³ |
| Perte de charge (ΔP) | 0,7 – 1,5 kPa | 1,2 – 2,5 kPa |
| Temps de séjour du gaz | 3 – 5 secondes | 10 – 15 secondes |
| Rendement d'abattement du SO₂ | 98 % – 99 %+ | 85 % – 92 % |
Laveur FGD à l'eau de mer pour centrale côtière
Un laveur FGD à l'eau de mer pour centrale côtière exploite l'alcalinité bicarbonatée de l'eau de mer au lieu d'un calcaire acheté. Selon les données Mitsubishi Power reprises dans la documentation d'installations, le FGD à l'eau de mer atteint 90–95 % d'abattement sans aucun achat de réactif. L'absorbeur demande un très fort débit d'eau de mer, ainsi que des bassins d'aération qui rétablissent le pH et l'oxygène dissous avant rejet en mer. Sur les unités côtières que nous avons examinées, le pH de rejet est dépassé bien avant la valeur de SO₂.
Le FGD à l'eau de mer convient à un site côtier disposant d'un flux de refroidissement en passage unique et d'une charge de soufre couverte par 90–95 % d'abattement. Il est mal adapté à l'intérieur des terres, ou lorsque l'autorisation de rejet refuse l'eau de mer usée. En régions arides, les laveurs secs ou les laveurs secs recirculés (CDS) l'emportent car ils consomment environ 80 % d'eau en moins que les systèmes humides. La contrepartie est un plafond d'abattement de 93–97 % et un déchet de sulfite de calcium à faible valeur.
Les lecteurs qui comparent les filières hors calcaire humide peuvent consulter la page plus large laveur FGD pour la famille de conceptions. Cette page porte le terme générique ; la présente page reste sur le choix du calcaire humide.
Cinq vérifications avant de figer le procédé
La sélection démarre par le SO₂ à l'entrée et la marge de conformité, et non par le diamètre de la tour. Une installation brûlant du charbon à 3,5 % de soufre a presque toujours besoin d'une unité humide au calcaire pour atteindre 99 % d'abattement en conformité EPA. Une installation sur charbon sub-bitumineux à faible soufre peut trouver le laveur sec moins coûteux en CapEx et plus simple côté déchets. La plupart des unités que nous dimensionnons sur 20 ans retiennent le calcaire humide dès que le soufre dépasse 2,0 % et qu'un preneur de plaques de plâtre se trouve à une journée de transport.
L'étape 1 est la charge à l'entrée. Calculez le débit massique maximal de SO₂ à la charge de pointe de la chaudière, et non sur la moyenne annuelle. Au-delà de 95 % d'abattement, le lavage humide devient le candidat de tête. L'étape 2 porte sur la flexibilité du combustible : si la chaudière doit changer de qualité de charbon ou cofirer de la biomasse, la suspension humide offre la fenêtre la plus large.
L'eau et l'emprise au sol constituent l'étape 3. Les unités humides demandent de la place pour la préparation de la suspension et la déshydratation ; une emprise serrée ou une eau rare pousse donc le choix vers le SDA ou le CDS. L'étape 4 concerne le marché du sous-produit : des acheteurs locaux de plaques de plâtre pour le gypse FGD peuvent compenser 5–10 % de l'exploitation et maintenance annuelle.
Le coût total de possession est l'étape 5. Une centrale de 500 MW doit peser les 50 M$+ de CapEx d'un système humide face aux coûts de réactif plus élevés d'une unité sèche sur 20 ans. Pour la séquence du chemin des gaz, lisez Comment fonctionne un laveur FGD ? procédé, données de rendement et guide de sélection industriel 2025. Le périmètre fournisseur est traité dans Fabricant de laveurs FGD : systèmes humides au calcaire haute efficacité.
- Débit massique de SO₂ de pointe à la charge maximale de la chaudière, plus la charge minimale stable.
- Teneur en soufre la plus élevée et la plus basse que la chaudière brûlera réellement.
- Forme de l'autorisation : lb/MMBtu, lb/MWh ou mg/Nm³, et période de moyennage.
- Qualité de l'eau d'appoint et limite de chlorures acceptée par l'acheteur de gypse.
- Emprise au sol pour la préparation de la suspension, l'air d'oxydation et la déshydratation.
- Filière du sous-produit : vente aux plaques de plâtre à 90–95 % de pureté, ou mise en décharge.
- Marge du ventilateur de tirage pour une perte de charge humide de 0,7–1,5 kPa.
| Facteur de sélection | Choisir calcaire humide | Choisir sec/SDA |
|---|---|---|
| Teneur en soufre du combustible | > 2,0 % de soufre | < 2,0 % de soufre |
| Disponibilité en eau | Abondante | Limitée / aride |
| Objectif sous-produit | Vente commerciale (gypse) | Mise en décharge |
| Espace disponible | Emprise importante requise | Emprise compacte |
| Exigence d'abattement | 98 % – 99 %+ | < 92 % |
Poursuivez avec un arbre de décision simple. Un site côtier privilégie le FGD à l'eau de mer. Un charbon à haute teneur en soufre avec un fort facteur de charge privilégie le calcaire humide. Une petite unité à combustible pauvre en soufre et à eau limitée privilégie le lavage sec associé à des filtres à manches pour conformité particulaire FGD. Cet ensemble couvre les particules après l'absorbeur sec, que la tour sèche ne finit pas seule.
Diagnostic FGD : entartrage par le gypse
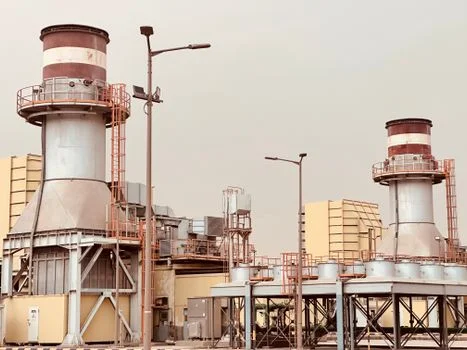
L'entartrage par le gypse à l'intérieur de l'absorbeur est le tueur de rendement habituel, et il coûte typiquement 10–20 % d'abattement du SO₂ dès qu'il encrasse le garnissage et les buses de pulvérisation. L'entartrage démarre lorsque la suspension est sursaturée en sulfate de calcium. Maintenez le pH entre 5,0 et 6,0 : au-dessus de 6,0, la conversion sulfite-sulfate ralentit et un entartrage localisé apparaît.
Un système de dosage de réactifs commandé par automate pour l'optimisation pH et réactif FGD est la voie fiable pour rester dans cette fenêtre. L'entraînement de réactif, lorsque la suspension dépasse les séparateurs de gouttelettes, accélère la corrosion du ventilateur de tirage. Le correctif habituel est une pression aux buses de 0,5–1,0 bar : des gouttelettes trop fines s'entraînent, des gouttelettes trop grosses manquent de surface.
Si la pureté du gypse tombe sous 90 %, l'oxydation est en cause. Vérifiez le débit d'air d'oxydation à 1,5–2,0 fois la demande stœchiométrique pour que le sulfite de calcium se convertisse en sulfate. La plupart des installations que nous dimensionnons en oxydation forcée règlent l'air en bas de cette bande tant que la pureté tient. Une perte de charge au-dessus de 1,5 kPa à travers l'absorbeur signale des séparateurs de gouttelettes ou un garnissage encrassé.
Déclenchez un rétrolavage haute pression automatisé sur des seuils de pression différentielle pour garder les passages de gaz ouverts. Une dérive soudaine de SO₂ au rejet indique en général une panne de pompe d'alimentation en réactif ou une dérive du CEMS. Recalibrez le système d'acquisition continue des émissions avant de toucher à la chimie. Sur les audits d'absorbeur que nous menons, la majorité des dérives ramènent à des problèmes de pompe d'alimentation plutôt qu'à la chimie.
Les solides de purge sont un problème distinct de la réaction du SO₂. Les matières en suspension se rabattent souvent dans un décanteur, et le principe de fonctionnement du décanteur lamellaire décrit cette étape solide. Les matières organiques dissoutes, si une station biologique figure dans le même marché, relèvent d'un principe de fonctionnement du BMR et ne doivent pas être dimensionnées avec l'absorbeur. N'empruntez aucune de ces courbes pour prédire l'abattement du SO₂.
CapEx, réactif et retour sur investissement
Le CapEx du calcaire humide en 2025 se situe entre 100 et 250 $ par kW pour les installations de plus de 400 MW. Les petites installations industrielles (<400 MW) se placent plus haut en base normalisée, entre 250 et 1 500 $ par kW, car le contrôle de la pollution atmosphérique ne met pas à l'échelle en ligne droite. Les laveurs secs réduisent le CapEx initial de 20–30 % ; ils portent en revanche un OpEx plus élevé à long terme du fait de la consommation de réactif.
L'exploitation et maintenance annuelle des systèmes humides se situe typiquement entre 2 et 8 $ par kW. Le réactif en est le moteur principal : calcaire à 20–40 $ la tonne contre 120–150 $ pour la chaux. L'hydroxyde de magnésium pour des usages spécialisés monte à 300–400 $ la tonne. Les systèmes humides récupèrent une partie via la vente du gypse, et un matériau de qualité commerciale se négocie entre 10 et 20 $ la tonne aux États-Unis et dans l'UE.
Le retour sur investissement vient surtout des amendes évitées, et non du revenu du gypse. Pour une centrale de 500 MW, 50 M$ de CapEx plus 2 M$ d'exploitation et maintenance annuels se pèsent contre plus de 10 M$ d'amendes EPA annuelles potentielles et l'option de continuer à brûler un combustible à haute teneur en soufre, moins cher. Sous les taux d'amende 2024/2025, le temps de retour se situe entre 5 et 7 ans en supposant des facteurs de charge supérieurs à 70 %. Sur les estimations 500 MW que nous construisons, c'est le réactif, et non la puissance du ventilateur, qui fixe la position dans la bande 2–8 $ par kW.
| Catégorie de coût (USD 2025) | Calcaire humide (>400 MW) | Laveur sec (>200 MW) |
|---|---|---|
| Coût d'investissement (CapEx) | 100 – 250 $ / kW | 40 – 150 $ / kW |
| Coût annuel d'exploitation et maintenance | 2 – 8 $ / kW | 4 – 10 $ / kW |
| Coût du réactif (par tonne) | 20 – 40 $ (calcaire) | 120 – 150 $ (chaux) |
| Revenu du sous-produit | 10 – 20 $ / tonne | Aucun (coût d'élimination) |
| Temps de retour typique | 5 – 7 ans | 4 – 6 ans |
À qui cela convient, et données à transmettre
Les ingénieurs qui ouvrent ce guide de sélection d'un laveur FGD humide au calcaire détiennent en général déjà un contrat combustible et un projet d'autorisation. Le profil adapté est une chaudière à haute teneur en soufre ou à combustible flexible, avec eau d'appoint, emprise au sol et filière de vente ou de mise en décharge du gypse. Une centrale côtière avec eau de mer et un besoin d'abattement de 90–95 % doit plutôt regarder le FGD à l'eau de mer. Une petite unité à combustible pauvre en soufre et à eau limitée doit plutôt regarder le lavage sec.
Transmettez le débit de fumées, la teneur en soufre et les limites à la cheminée pour une recommandation dimensionnée de système de laveur FGD (Flue Gas Desulfurization) et un budget, ou demandez un devis avec vos données de gaz d'alimentation pour une proposition spécifique. Indiquez la charge de pointe et la charge minimale, et non une simple moyenne. La plupart des dossiers que nous voyons piétinent parce que le débit de gaz n'est donné qu'à une seule charge.
Questions fréquentes
Quel est le pH optimal d'un laveur FGD humide au calcaire ?
La plage de pH optimale d'un laveur FGD humide au calcaire se situe entre 5,0 et 6,0. Sous 5,0, l'absorption du SO₂ chute car la gouttelette manque d'alcalinité pour neutraliser l'acide. Au-dessus de 6,0, le risque d'entartrage par le sulfate de calcium augmente et peut colmater buses de pulvérisation et garnissage. Le dosage automatisé maintient cette fenêtre à ±0,1 sur les variations de charge normales, ce qui correspond au point de fonctionnement réel de la plupart des unités que nous dimensionnons sur charbon à haute teneur en soufre.
Comment le rapport liquide/gaz influe-t-il sur l'abattement ?
Le rapport L/G, en litres de suspension par mètre cube de gaz, fixe la surface disponible pour l'absorption du SO₂. Les systèmes humides au calcaire tournent à 5–15 L/m³. Augmenter le L/G améliore l'abattement mais accroît la consommation parasite des pompes et peut pousser l'entraînement de gouttelettes si les buses sont usées. Le bon réglage équilibre le L/G face à la teneur en soufre du combustible pour que le taux de chaleur net reste dans le budget de la chaudière.
La tour humide peut-elle aussi capter HCl, HF et mercure en plus du SO₂ ?
Oui, les unités humides peuvent capter jusqu'à 90 % du HCl et du HF, ainsi qu'une grande fraction du mercure oxydé (Hg²⁺). La même tour élimine aussi 50–80 % des cendres volantes qui passent le préfiltre électrostatique ou le filtre à manches amont. Ces co-bénéfices sont réels, mais ils ne remplacent pas un dispositif dédié aux particules lorsque l'autorisation porte sur les poussières. La plupart des unités que nous dimensionnons gardent le filtre à manches ou le préfiltre électrostatique en amont et traitent le laveur comme l'étape des gaz acides.
Quelle est la différence entre oxydation forcée et oxydation naturelle ?
L'oxydation naturelle laisse le sulfite de calcium s'oxyder lentement sur l'oxygène déjà présent dans les fumées, et elle produit une boue difficile à déshydrater. L'oxydation forcée utilise des soufflantes dédiées pour injecter de l'air dans la cuve de l'absorbeur et pousse la conversion à plus de 99 % vers de gros cristaux de gypse (CaSO₄·2H₂O) qui se filtrent facilement. L'oxydation forcée est la norme sur les nouvelles unités à charbon que nous voyons. La plupart des installations que nous dimensionnons pour la vente de plaques de plâtre refusent la boue issue de l'oxydation naturelle.
Quelle est la consommation d'eau d'un absorbeur humide au calcaire ?
Un absorbeur humide au calcaire recycle l'essentiel de son eau de procédé, mais les pertes par évaporation et la purge se situent typiquement entre 0,5 et 1,5 m³ par MWh. Le taux varie avec la température du gaz à l'entrée et la charge en chlorures de la suspension. Cette demande en eau explique pourquoi les laveurs secs et les CDS restent le choix par défaut là où l'eau d'appoint est rare ou coûteuse. Sur les sites arides que nous dimensionnons, le calcaire humide est écarté au stade du bilan d'eau, avant même la comparaison du prix du réactif.