Paramètres de conception d'un laveur FGD humide au calcaire
Les paramètres de conception d'un laveur FGD humide au calcaire fixent l'abattement du SO₂ avant la commande de l'acier : rapport L/G de 8 à 15 L/m³, pH de bouillie de 5,5 à 6,5, vitesse de gaz de 3 à 5 m/s et rapport calcium/soufre de 1,02 à 1,05. Ces plages maintiennent l'abattement près de 95 à 98 % sur une grande unité à charbon.
Un absorbeur retire encore plus de 95 % du SO₂ uniquement lorsque le gaz rencontre une bouillie alcaline assez longtemps pour le transfert de masse. Les unités humides au calcaire oxydent ensuite ce gaz absorbé en gypse. Les seuils réglementaires se resserrent dans le monde, c'est pourquoi la plage de conception doit satisfaire un numéro d'autorisation, pas seulement une courbe théorique.
Dans le cadre des NSPS de l'EPA, les centrales au charbon sont souvent tenues à 0,04 lb/MMBtu dans les spécifications anciennes. Le 40 CFR 60.43Da ne mentionne pas cette valeur. Pour les unités construites au plus tard le 28 février 2005, une option combustible solide est 1,20 lb/MMBtu d'apport calorifique avec un abattement de 90 %, et une autre option dans cette section est 0,15 lb/MMBtu.
La directive européenne sur les émissions industrielles 2010/75/UE peut imposer des seuils aussi bas que 200 mg/Nm³. Les orientations de la Banque mondiale pour les projets se situent souvent entre 50 et 200 mg/Nm³ selon la capacité thermique. Aux États-Unis, les infractions au Clean Air Act (loi fédérale américaine sur la qualité de l'air) peuvent dépasser 37 500 $ par jour, ce qui justifie la ligne d'évitement des pénalités dans le tableau de coûts.
Le SO₂ est le principal précurseur des pluies acides lorsque le pH des précipitations tombe sous 5,6. Selon l'Organisation mondiale de la santé, la pollution de l'air ambiant aurait causé 4,2 millions de décès prématurés dans le monde en 2019, et la pollution de l'air ambiant combinée à celle de l'air intérieur est associée à 6,7 millions de décès prématurés par an. Environ 89 % de ces décès prématurés sont survenus dans des pays à revenu faible ou intermédiaire. L'OMS cite les sulfates parmi les principaux composants des particules fines et désigne le SO₂ comme un gaz issu de la combustion de combustibles fossiles tels que le charbon et le pétrole.
Une centrale au charbon de 500 MW sans contrôle peut émettre environ 10 000 tonnes de SO₂ par an. Une unité FGD humide moderne réduit ce rejet à moins de 500 tonnes par an (données EPA 2023). Les exploitants utilisent aussi ces installations pour limiter l'exposition aux taxes sur les émissions, par exemple dans le cadre du SEQE de l'UE. La vente de gypse de haute pureté fait passer la centrale d'une logique d'élimination de déchets à une logique de valorisation pour les marchés de la construction et de l'agriculture.
Quelles étapes chimiques transforment le SO₂ en gypse ?
L'élimination du SO₂ dans un absorbeur humide repose sur un transfert de masse vers une bouillie alcaline, puis sur une neutralisation et une oxydation. Les fumées sortent de la chaudière entre 150 et 200 °C et doivent être refroidies à la saturation adiabatique, typiquement entre 50 et 60 °C. Cette température protège les revêtements et accélère les cinétiques de réaction. Sur les unités que nous mettons en service, le gaz est déjà proche de la saturation adiabatique avant le premier niveau de pulvérisation.
Lors du prétraitement, une dépoussiérération haute efficacité pour le prétraitement FGD par filtres à manches ou précipitateurs électrostatiques empêche les cendres volantes d'entrer dans la bouillie. Les cendres laissées dans le circuit gaspillent le réactif et salissent le gâteau de gypse.
La plupart des absorbeurs sont des tours de pulvérisation à contre-courant. Le gaz monte du bas à travers des niveaux de pulvérisation d'une bouillie de calcaire (CaCO₃) ou de chaux (CaO). Les exploitants maintiennent le rapport liquide/gaz entre 8 et 15 L/m³ pour la surface de contact. Le chemin réactionnel est :
- Absorption : SO₂ (gaz) → SO₂ (aqueux)
- Hydrolyse : SO₂ + H₂O → H⁺ + HSO₃⁻
- Neutralisation : CaCO₃ + 2H⁺ → Ca²⁺ + H₂O + CO₂
- Précipitation : Ca²⁺ + HSO₃⁻ + ½H₂O → CaSO₃·½H₂O (sulfite de calcium)
- Oxydation : CaSO₃·½H₂O + ½O₂ + 1½H₂O → CaSO₄·2H₂O (gypse)
La cinétique suit étroitement le pH de la bouillie. Entre pH 5,5 et 6,5, la dissolution du calcaire et l'absorption du SO₂ restent équilibrées. Un pH trop bas réduit l'abattement. Un pH trop haut favorise l'entartrage carbonaté sur les buses et les dévésiculeurs.
L'oxydation forcée dans le bac convertit plus de 99 % du sulfite de calcium en gypse stable. Une stœchiométrie d'air d'oxydation supérieure à 2,0 est le plancher des tables de conception qui empêche le sulfite de persister. Les installations qui sous-alimentent les surpresseurs produisent un gâteau de sulfite qui ne se déshydrate pas proprement.
La bouillie riche en gypse passe ensuite à la déshydratation. Des hydrocyclones associés à un filtre à bande sous vide ou à une centrifugeuse ramènent l'humidité du gâteau entre 10 et 15 %. Cette plage d'humidité est le premier critère vérifié par les acheteurs de plaques de plâtre.
Les eaux résiduaires de purge doivent encore être traitées, et le dioxyde de chlore pour le traitement des eaux usées de FGD peut limiter la croissance biologique et la DCO avant rejet. Pour une description complète des composants, consultez Principe de fonctionnement d'un laveur FGD : spécifications d'ingénierie 2026, rendement d'abatt.
| Étape du procédé | Objectif d'ingénierie | Paramètre clé de conception |
|---|---|---|
| Trempe | Refroidissement adiabatique des fumées | Température de saturation (50–60 °C) |
| Absorption | Transfert de masse du SO₂ vers la phase liquide | Rapport L/G (8–15 L/m³) |
| Neutralisation | Réaction chimique avec CaCO₃ | pH de la bouillie (5,5–6,5) |
| Oxydation | Conversion du sulfite en sulfate | Stœchiométrie d'air d'oxydation (>2,0) |
| Déshydratation | Production de gypse commercialisable | Humidité finale du gâteau (<15 %) |
Que montre une comparaison entre laveur FGD à l'eau de mer et laveur au calcaire ?
Le FGD à l'eau de mer exploite les bicarbonates déjà dissous dans l'eau de mer et retire généralement 90 à 95 % du SO₂, tandis que le calcaire humide retire 95 à 98 % et produit un gypse solide. Le calcaire coûte souvent de 10 à 20 $ la tonne, et les unités humides au calcaire représentent environ 80 % des installations sur les grandes centrales au charbon. Les sites côtiers que nous examinons ne choisissent l'eau de mer que lorsqu'ils disposent déjà d'une autorisation de rejet.
C'est ce parc installé qui explique pourquoi la plupart des conceptions de référence, des stocks de pièces et des programmes de formation des opérateurs partent de la chimie humide au calcaire.
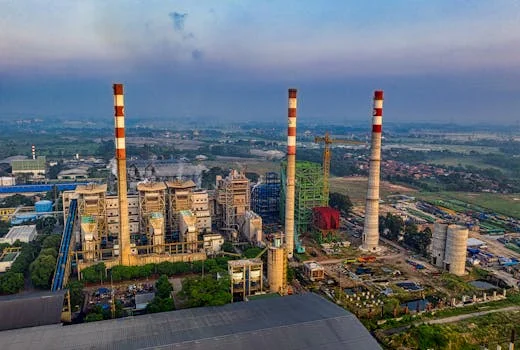
Les systèmes à eau de mer utilisent l'alcalinité naturelle en bicarbonate et ne nécessitent pas de réactif acheté, ce qui maintient l'OPEX bas. Ils conviennent aux sites côtiers et assurent généralement 90 à 95 % d'abattement. L'effluent acide doit être aéré pour restaurer le pH et l'oxygène dissous avant le rejet en mer. L'approche est répandue sur les unités marines et les stations côtières d'Asie du Sud-Est et du Moyen-Orient.
Les réactifs à base d'hydroxyde ou d'oxyde de magnésium réagissent plus vite que le calcaire et peuvent dépasser 98 % d'abattement sur des combustibles à haute teneur en soufre. Le coût du réactif est plus élevé, de 100 à 200 $ la tonne, mais l'emprise au sol est plus faible. Le sulfate de magnésium soluble convient aux incinérateurs qui préfèrent un sous-produit liquide à la gestion de solides. Une comparaison atelier versus chantier est disponible dans Fabricant de laveurs FGD : systèmes humides au calcaire haute efficacité.
L'injection de sorbant sec atteint 80 à 90 % d'abattement avec un coût de réactif modéré et un sorbant usé sec. C'est la solution de rétrofit classique lorsque l'emprise ou l'eau manque. Le tableau ci-dessous présente la comparaison à quatre voies utilisée lorsqu'un appel d'offres propose plusieurs réactifs.
| Technologie | Rendement d'abattement du SO₂ | Coût du réactif | Sous-produit principal | Meilleure application |
|---|---|---|---|---|
| Calcaire humide | 95–98 % | Faible (10–20 $/t) | Gypse (solide) | Centrales électriques de grande taille |
| Eau de mer | 90–95 % | Nul | Sulfate (liquide) | Centrales côtières / marines |
| Base magnésium | >98 % | Élevé (100–200 $/t) | Sulfate de Mg (soluble) | Incinérateurs de déchets |
| Injection de sorbant sec | 80–90 % | Modéré | Sorbant usé sec | Rétrofits / petites chaudières |
Quelle est la plage de pH de fonctionnement d'un absorbeur humide calcaire-gypse ?
Un absorbeur humide calcaire-gypse est normalement maintenu à pH 5,5–6,5 afin que la dissolution du calcaire et l'absorption du SO₂ restent équilibrées. Sous cette plage, l'abattement chute car le carbonate se dissout trop lentement pour suivre le SO₂ entrant. Au-dessus de pH 6,5, un entartrage carbonaté apparaît sur les buses et les dévésiculeurs. Les exploitants que nous accompagnons passent la plus grande partie du fonctionnement dans la moitié basse de la plage 5,5–6,5, plutôt que contre la limite 6,5.
La ligne pH de l'absorbeur dans le tableau de conception est cette même plage 5,5–6,5. C'est une consigne d'exploitation sur la ligne de recirculation, pas un titrage de laboratoire vérifié une fois par poste. Le pH en ligne doit piloter l'alimentation en calcaire pour que la plage ne dérive pas lors d'un pic de soufre.
Comment le rapport L/G, la stœchiométrie et la vitesse fixent la puissance absorbée
Le rapport L/G définit le volume de bouillie par mètre cube de fumées. Un L/G plus élevé augmente la surface de transfert de masse et l'abattement du SO₂, mais la puissance des pompes de bouillie croît avec. Un charbon à haute teneur en soufre exige souvent 12 à 15 L/m³. Un service à basse teneur en soufre peut fonctionner à 8 à 10 L/m³.
La stœchiométrie calcium/soufre vise généralement 1,02 à 1,05 pour environ 95 % d'abattement. Un excès de réactif augmente le coût et peut enrober les particules de calcaire d'une coquille de gypse. Un système automatique de dosage de réactifs pour l'optimisation de l'alimentation en bouillie ajuste le débit en temps réel à partir des mesures de SO₂ à l'entrée. La puissance des pompes est le poste où la plupart des installations que nous dimensionnons ressentent un rapport L/G surdimensionné.
La vitesse du gaz dans l'absorbeur doit rester entre 3 et 5 m/s. Une vitesse plus faible surdimensionne la tour et augmente le coût de l'acier sans améliorer l'abattement. Une vitesse plus forte entraîne l'entraînement de gouttelettes vers les conduits aval et la cheminée. Les dévésiculeurs gèrent cette plage tant que l'espacement des ailettes et les cycles de lavage restent conformes.
Les sites qui comparent des solutions packagées examinent souvent un système intégré de désulfuration des fumées pour l'élimination du SO₂ et des particules au regard des contraintes d'eau et d'espace du site. La concentration en solides de la bouillie, entre 10 et 30 % en masse, figure à côté de la vitesse dans cette même revue. La plage de solides modifie l'usure des pompes et le bilan d'eau plus qu'elle ne modifie l'équilibre du SO₂.
| Paramètre | Plage typique | Impact d'ingénierie |
|---|---|---|
| Rapport L/G | 8–15 L/m³ | Directement corrélé à l'abattement du SO₂ ; affecte la puissance des pompes. |
| pH de l'absorbeur | 5,5–6,5 | Équilibre entre vitesse d'absorption du SO₂ et dissolution du calcaire. |
| Vitesse du gaz | 3–5 m/s | Détermine le diamètre de la tour et le risque d'entraînement de gouttelettes. |
| Stœchiométrie | 1,02–1,05 | Contrôle la consommation de réactif et la pureté du sous-produit. |
| Solides de la bouillie | 10–30 % | Affecte l'usure des pompes et le bilan d'eau. |
Sélection industrielle selon le combustible, l'eau et le site
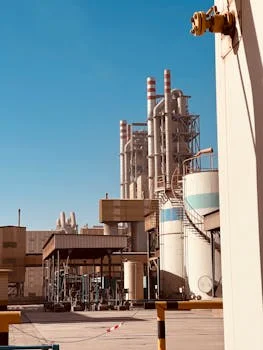
La teneur en soufre du combustible et la disponibilité en eau fixent le schéma de procédé avant la commande de l'acier. Une unité charbon jusqu'à 5 000 ppm de SO₂ nécessite généralement le calcaire humide pour maîtriser le coût du réactif. Une usine de valorisation énergétique de déchets entre 200 et 1 000 ppm peut privilégier le magnésium ou les systèmes secs pour éviter des chaînes lourdes de traitement d'eau. Les sites côtiers peuvent configurer le service eau de mer et alléger la logistique des réactifs.
Les sites intérieurs où l'eau manque se tournent souvent vers le sec ou le semi-sec malgré un abattement plus faible. Les trains humides exigent de la surface pour le stockage des réactifs et la déshydratation du gypse, tandis que les packages secs se rétrofittent sur des emprises réduites. Quand des acheteurs de plaques de plâtre sont à proximité, l'économie calcaire-gypse s'améliore grâce à la vente du sous-produit. Les appels d'offres intérieurs que nous voyons échouent quand le bilan d'eau n'est traité qu'après le gel du diamètre de la tour.
L'analyse de coût de cycle de vie doit pondérer le CAPEX et l'OPEX sur plusieurs années. Le matériel d'un système eau de mer peut exiger du titane ou un inox haut de gamme, avec un coût initial plus élevé, mais une dépense de réactif quasi nulle peut réduire le TCO à 20 ans. Pour un périmètre d'équipement couvrant SO₂ et particules, le système de laveur de désulfuration des fumées (FGD) est une configuration de référence utilisée en site côtier comme intérieur.
Liste de vérification avant de geler le schéma de procédé
Sept vérifications ci-dessous empêchent de geler un schéma sur le seul prix du réactif.
- Mesurez le SO₂ à l'entrée : jusqu'à 5 000 ppm sur charbon, ou 200 à 1 000 ppm en valorisation énergétique de déchets.
- Associez une teneur en soufre du combustible supérieure à 2,5 % au calcaire humide, sauf si l'eau est indisponible.
- Réglez le L/G entre 12 et 15 L/m³ pour les charbons à haute teneur en soufre et entre 8 et 10 L/m³ pour un service basse teneur.
- Maintenez le pH de bouillie entre 5,5 et 6,5 et la vitesse du gaz entre 3 et 5 m/s.
- Maintenez la stœchiométrie calcium/soufre proche de 1,02 à 1,05 à la charge en soufre de conception.
- Confirmez un acheteur de gypse avant de comptabiliser 5 à 15 $ par tonne en produit.
- Sur un site côtier avec autorisation de rejet, comparez l'eau de mer au calcaire ; si l'eau manque, comparez d'abord le sec ou le magnésium.
| Facteur de décision | Condition | Technologie FGD recommandée |
|---|---|---|
| Localisation | Côtier / marin | FGD à eau de mer |
| Teneur en soufre du combustible | Élevée (>2,5 %) | FGD humide au calcaire |
| Disponibilité en eau | Limitée / rejet zéro | FGD sec ou semi-sec |
| Contraintes d'espace | Limitées / rétrofit | FGD base magnésium ou sec |
| Marché du sous-produit | Plaques de plâtre / ciment à proximité | FGD humide au calcaire (gypse) |
Entartrage, corrosion et qualité du sous-produit
L'entartrage augmente lorsque le pH de la bouillie dépasse 6,5 ou que l'air d'oxydation est insuffisant, formant du sulfite de calcium hémihydraté. Le tartre mou colmate les buses et les dévésiculeurs et fait grimper la perte de charge rapidement. Maintenez le pH dans la plage et appliquez des lavages haute pression des dévésiculeurs. Le tartre que nous rencontrons le plus souvent est un sulfite mou sur le dévésiculeur, pas un gâteau dur dans le bac.
L'acide dibasique peut augmenter l'absorption du SO₂ tout en ralentissant l'entartrage dans certains circuits. C'est un adjuvant, pas une autorisation à exploiter la bouillie en milieu alcalin. Les chlorures issus du combustible et de l'eau d'appoint peuvent dépasser 30 000 ppm dans la bouillie en recirculation et attaquer l'acier au carbone. Revêtement caoutchouc, polyester renforcé de paillettes de verre ou inox duplex sont des protections courantes.
Le contrôle du débit de purge limite la corrosion par piqûres localisées et la fissuration par corrosion sous contrainte. Le calcaire doit atteindre environ 90 % de passant à 325 mesh, car une mouture plus grossière ralentit la réaction et gaspille le réactif. Si l'oxydation tombe sous 90 %, les gâteaux de sulfite se déshydratent mal. Ce couple mouture/oxydation décide si la chaîne de déshydratation peut atteindre sa spécification d'humidité.
Les sites confrontés à ce goulet d'étranglement ajoutent souvent une déshydratation du gypse pour la manutention du sous-produit FGD avec agitation à couple élevé et bullage d'air calibré. Un exposé synthétique sur le laveur FGD couvre les modes de défaillance qui sortent de cette analyse de procédé.
CAPEX, OPEX et leviers de retour sur investissement
Le CAPEX d'un calcaire humide se situe souvent entre 100 et 300 $ par kW de capacité de la centrale. Sur une unité de 500 MW, cela représente environ 50 à 150 millions de dollars pour l'îlot absorbeur, la préparation des réactifs, la déshydratation, les pompes, la tuyauterie et la commande. L'OPEX est dominé par le calcaire, la puissance des pompes de bouillie à 1 à 3 % de la production de la centrale et la maintenance des équipements rotatifs. La liste d'équipements du système FGD dans cet îlot est ce qu'achète la valeur de 100 à 300 $/kW.
Éviter les amendes du Clean Air Act peut faire économiser plusieurs millions de dollars par an aux États-Unis sur ce mini-cas. Le gypse vendu entre 5 et 15 $ la tonne pour un flux de 200 000 tonnes par an rapporte jusqu'à 3 millions de dollars par an et peut compenser 20 à 30 % de l'OPEX. La récupération d'eau avec des systèmes d'OI pour la réutilisation des eaux usées FGD réduit encore les frais de captage et de rejet. Le retour sur investissement que nous calculons varie davantage avec le prix du gypse qu'avec une petite variation de l'acier de l'absorbeur.
| Catégorie de coût | Repère (calcaire humide) | Impact sur le ROI |
|---|---|---|
| CAPEX | 100–300 $/kW | Investissement initial principal ; amorti sur 20 ans. |
| Réactif (OPEX) | Calcaire 10–20 $/tonne | Coût variable ; optimisé par la commande de dosage. |
| Électricité (OPEX) | 1–3 % de la production | Charge parasite significative ; minimisée par variateurs sur les pompes. |
| Revenu sous-produit | Gypse 5–15 $/tonne | Compense directement l'OPEX ; dépend du marché local. |
| Évitement de pénalités | Jusqu'à 37 500 $/jour | Motif principal de justification du système. |
Pour qui / Pour qui ce guide n'est pas adapté / Étape suivante
Pour qui : ingénieurs de procédé, responsables d'usine et équipes EPC qui spécifient le contrôle du SO₂ sur chaudières à charbon, en valorisation énergétique de déchets ou utilités côtières. Pour qui ce guide n'est pas adapté : acheteurs cherchant uniquement des filtres à manches ou des packages de traitement d'eau sans fonction SO₂. Étape suivante : faites correspondre la teneur en soufre du combustible, la disponibilité en eau et les débouchés du sous-produit à un schéma humide, eau de mer, magnésium ou sec, puis demandez une revue de conception adaptée au service.
Apportez à cette revue le SO₂ à l'entrée, le volume de gaz, la source d'eau et le prix local du gypse. Un devis fournisseur sans ces quatre données est une référence catalogue, pas un design de tour.
Questions fréquentes
Quels taux d'abattement du SO₂ atteignent les systèmes humide, eau de mer et magnésium ?
Les trains modernes humides au calcaire atteignent typiquement 95 à 98 % d'abattement du SO₂ à un rapport L/G de 8 à 15 L/m³ et un pH de bouillie de 5,5 à 6,5. Les unités à eau de mer se situent entre 90 et 95 % lorsque l'alcalinité en bicarbonate est disponible. Les conceptions magnésium ou humides avancées peuvent dépasser 98 % sur des combustibles à haute teneur en soufre (source : EPA et Mitsubishi Power). Les résultats suivent davantage le rapport L/G et le pH de bouillie que le nom du réactif sur la fiche technique.
Combien d'eau consomme un train humide au calcaire ?
La consommation se situe entre 0,1 et 0,3 m³/MWh sur un train humide au calcaire. Les pertes viennent de l'évaporation dans l'absorbeur et de l'humidité du gâteau de gypse, que la déshydratation ramène entre 10 et 15 %. Le service eau de mer n'a pas d'usage net d'eau douce car il prélève de l'eau de mer ambiante et la restitue après aération. Les sites intérieurs ne doivent pas copier une consommation spécifique côtière lorsque l'eau d'appoint manque.
Quels sous-produits peuvent être réutilisés ?
Le gypse synthétique (CaSO₄·2H₂O) alimente les usines de plaques de plâtre et l'amendement agricole lorsque pureté et humidité respectent le cahier des charges de l'acheteur. L'humidité du gâteau après filtre à bande sous vide ou centrifugeuse est maintenue entre 10 et 15 %, et la cible du tableau de conception est une humidité finale inférieure à 15 %. Les systèmes magnésium produisent du sulfate de magnésium pour engrais ou usages industriels. Un site sans acheteur de plaques de plâtre ne doit pas inscrire le crédit de 5 à 15 $ par tonne dans le cas de base.
Comment les centrales gèrent-elles un SO₂ d'entrée variable ?
Les conceptions sont dimensionnées pour le cas le plus défavorable en soufre, pas pour la moyenne annuelle du contrat combustible. Les boucles de régulation ajustent la circulation de bouillie et l'alimentation en réactif à partir des analyseurs continus en entrée et en sortie. Un charbon à haute teneur en soufre exige souvent 12 à 15 L/m³, tandis qu'un service basse teneur peut fonctionner à 8 à 10 L/m³. La boucle de dosage doit maintenir la stœchiométrie calcium/soufre proche de 1,02 à 1,05 pour que l'abattement reste proche de 95 % sans enrober le calcaire.
En quoi les schémas à passage unique et les schémas régénérables diffèrent-ils ?
Les voies calcaire-gypse à passage unique produisent un sous-produit vendu ou mis en décharge. Les voies régénérables comme le procédé Wellman-Lord récupèrent le réactif et produisent du SO₂ concentré ou du soufre élémentaire, avec moins de déchets et un CAPEX nettement plus élevé. La plupart des unités charbon que nous dimensionnons restent sur le calcaire humide à passage unique car le réactif coûte 10 à 20 $ la tonne et le gypse peut être vendu. La chimie régénérable est un cas particulier, pas le choix par défaut pour une chaudière de 500 MW.
Lectures complémentaires
Consultez ces articles approfondis sur des sujets connexes de traitement des eaux :
- dioxyde de chlore pour le traitement des eaux usées de FGD