Meilleur épaississeur de boues pour usage industriel : spécifications, coûts et guide de sélection 2026
Les épaississeurs à tambour rotatif dominent l'épaississement industriel des boues, avec 5–12 % de siccité et un rendement de capture de 92–98 %. Les épaississeurs à bande gravitaire conviennent aux sites fermés sensibles aux odeurs. Les unités multi-disques traitent en général de 5 à 100 m³/h ; les centrifugeuses couvrent les trains à haut débit jusqu'à 1 200 m³/h. Le choix dépend du type de boue (biologique ou chimique), du débit, du budget polymère et de la filière aval d'élimination.
Pourquoi l'épaississement des boues est le goulot d'étranglement du traitement industriel des eaux usées
La gestion des boues représente typiquement 30 % à 50 % de l'OPEX total d'une station de traitement des eaux usées industrielles. Le Handbook Estimating Sludge Management Costs de l'EPA (EPA/625/6-85/010 ; courbes de coûts basées sur le dernier trimestre 1984 et actualisables par indices) montre comment l'humidité et la toxicité structurent l'économie de l'élimination. Les fourchettes de planification de 50 à 200 $ par tonne restent utiles en l'absence de devis site. Une usine textile moyenne produisant 100 tonnes de boue humide par mois peut voir les seuls coûts de transport dépasser 25 000 $ ; sans épaississement efficace, la majeure partie de cette dépense transporte de l'eau plutôt que des solides.
La pression réglementaire aggrave le problème de coût. L'EPA 40 CFR Part 503 et la directive européenne 86/278/CEE relative aux boues d'épuration fixent des limites strictes d'épandage : la Part 503 sur les agents pathogènes et polluants, la 86/278/CEE sur les métaux lourds dans les boues et les sols. Un épaississeur qui réduit le volume de boue de 50–80 % diminue les frais de transport et rend la stabilisation aval — chaulage ou séchage thermique — plus rentable. Selon les données de conception Lime Use in Wastewater Treatment de l'EPA, l'économie du chaulage s'améliore fortement avec des solides plus concentrés en entrée. À défaut de maintenir une capture stable (typiquement supérieure à 95 %), les fines retournent au prétraitement et provoquent une surcharge organique.
Une défaillance opérationnelle à l'épaississement se propage dans toute la chaîne de traitement. Faire passer la concentration des boues primaires de 1 % à 5 % réduit de 80 % le volume requis du digesteur anaérobie, avec un temps de séjour hydraulique (TSH) diminuant d'au moins 20 %. Ce gain importe pour la gestion des boues dans le traitement des eaux usées d'électrodéposition et d'autres secteurs industriels lourds où les volumes de boues chimiques sont élevés et la déshydratation difficile.
Comment fonctionnent les épaississeurs de boues industriels : mécanismes techniques
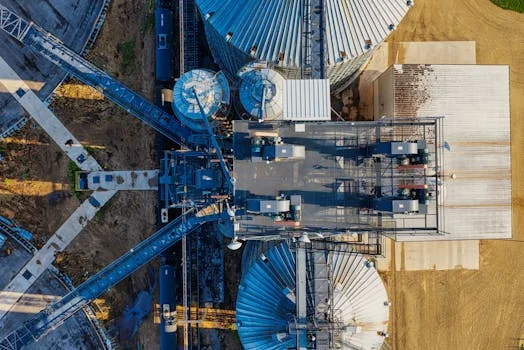
Comprendre la physique de la séparation solide-liquide est essentiel pour choisir un épaississeur de boues. La plupart des épaississeurs industriels reposent sur trois mécanismes principaux : décantation gravitaire, filtration mécanique et force centrifuge. Le choix du mécanisme dépend de la vitesse de décantation des particules (loi de Stokes) et des MES en entrée, typiquement 0,5–5 %.
Épaississement gravitaire et systèmes multi-disques : les épaississeurs gravitaires exploitent la différence de densité entre solides et eau. Les épaississeurs multi-disques modernes appliquent le principe lamellaire, avec des plaques inclinées à 45–60° qui augmentent la surface utile de décantation sans agrandir l'emprise au sol. La capacité de décantation atteint 20–40 m²/m³ lorsque l'espace est contraint et le débit élevé.
Épaississeurs à tambour rotatif : ces systèmes utilisent un cylindre rotatif garni d'un média filtrant. La distinction entre toile métallique tissée et plaques perforées conditionne l'OPEX. La toile tissée, avec des ouvertures de 0,1–1 mm, offre un rendement de capture de 92–98 % et ramène la consommation de polymère à 0,5–2 kg par tonne de matières sèches (données terrain HydropureWater, 2025). La boue pénètre dans un caisson de tête où le polymère est injecté ; les flocs se forment et la masse roule sur la toile tandis que le filtrat s'écoule.
Épaississeurs à bande gravitaire : ces systèmes reposent sur une bande perméable en mouvement. Leur réussite tient au calage de la floculation au polymère : un mélange trop violent cisaille les flocs, un mélange trop lent piège l'eau. Les opérateurs règlent la vitesse de bande (typiquement 0,5–3 m/min) pour atteindre 4–8 % de siccité. Les unités à bande sont privilégiées pour les boues biologiques très compressibles.
| Mécanisme | Force principale | MES en entrée typiques | Siccité cible | Paramètre technique clé |
|---|---|---|---|---|
| Gravitaire / lamellaire | Sédimentation | 0,5 % – 2,0 % | 3 % – 5 % | Vitesse hydraulique de surface (m³/m²/j) |
| Tambour rotatif | Filtration / roulement | 0,5 % – 3,0 % | 5 % – 12 % | Vitesse tambour et ouverture de toile |
| Bande gravitaire | Filtration / drainage | 0,5 % – 4,0 % | 4 % – 8 % | Tension et vitesse de bande (m/min) |
| Multi-disques | Compression / cisaillement | 1,0 % – 5,0 % | 6 % – 10 % | Entrefer disques et couple vis |
Matrice comparative des épaississeurs : performances par type de boue et taille d'installation
Choisir le meilleur épaississeur de boues pour usage industriel exige d'aligner les spécifications de performance sur le profil de boue. Les boues biologiques activées issues de l'agroalimentaire ou de la pâte à papier sont souvent légères et demandent un traitement doux. Les boues chimiques de traitement de surface sont plus denses mais peuvent être abrasives. La plupart des installations que nous dimensionnons pour boues biologiques tournent dans la partie basse de la plage de polymère, car c'est la résistance des flocs, et non la vitesse du tambour, qui limite la performance.
| Type d'épaississeur | Type de boue adapté | Débit (m³/h) | Siccité (%) | Consommation polymère (kg/t MS) | CAPEX ($/m³/h) | OPEX ($/t MS) |
|---|---|---|---|---|---|---|
| Tambour rotatif (toile) | Biologique / boues activées | 10 – 150 | 5 % – 12 % | 0,8 – 1,5 | 1 500 $ – 3 500 $ | 5 $ – 12 $ |
| Bande gravitaire | Mixte / digérée | 50 – 300 | 4 % – 8 % | 1,5 – 3,0 | 2 000 $ – 4 500 $ | 8 $ – 15 $ |
| Multi-disques | Huileuse / chimique | 5 – 100 | 6 % – 10 % | 2,0 – 4,0 | 4 000 $ – 8 000 $ | 6 $ – 10 $ |
| Centrifugeuse | Toutes (haut débit) | 100 – 1 200 | 10 % – 15 % | 3,0 – 6,0 | 10 000 $ et plus | 15 $ – 30 $ |
Pour les usines agroalimentaires à forte teneur en huiles et graisses et débits de 100–500 m³/h, les épaississeurs à bande gravitaire réduisent souvent la consommation de polymère de 30 % par rapport aux anciens tambours rotatifs à plaques perforées. Les centrifugeuses peuvent atteindre 15 % de siccité mais consomment trois fois plus d'énergie (0,8–1,2 kWh/m³) et exigent une maintenance spécialisée. Pour la plupart des projets industriels de taille moyenne, un épaississeur à tambour rotatif équilibre CAPEX et capture des solides.
Méthode de sélection en cinq étapes : adapter l'équipement à votre installation
Les ingénieurs doivent suivre une évaluation en cinq étapes pour aligner l'épaississeur sur les objectifs à long terme de l'installation.
- Étape 1 — Caractériser la boue : déterminer les MES, la viscosité, la teneur en huiles et graisses et le pH. Les boues biologiques de papeterie (MES 1–3 %) s'épaississent plus efficacement sur tambour rotatif, tandis qu'une boue à forte teneur en graisses peut nécessiter le lavage continu d'une bande gravitaire.
- Étape 2 — Définir débit et variabilité : si le débit journalier varie de plus de 20 %, les épaississeurs multi-disques offrent une flexibilité, car vitesse et couple peuvent être ajustés sans perte de capture.
- Étape 3 — Calculer le budget polymère : le polymère est le premier poste d'OPEX. Une optimisation du dosage polymère pour l'épaississement des boues peut économiser jusqu'à 0,80 $ par tonne de matières sèches lorsqu'elle est associée à un tambour rotatif à toile tissée.
- Étape 4 — Évaluer les contraintes d'espace : les épaississeurs à bande gravitaire nécessitent généralement 30 % d'emprise au sol de moins que les grands multi-disques à même débit, mais ils exigent souvent davantage de hauteur sous plafond pour la maintenance.
- Étape 5 — S'aligner sur les procédés aval : pour l'incinération, viser 10–15 % de siccité afin de réduire le coût du combustible d'appoint jusqu'à 25 % (selon les données EPA Fuel-Efficient Sewage Sludge Incineration). Pour la mise en décharge, 5–8 % suffisent lorsque la distance de transport est courte.
Un arbre de décision simple s'applique : pour une boue biologique et un débit inférieur à 500 m³/h, évaluer d'abord un tambour rotatif. Si la boue est huileuse ou si l'usine tourne à une température suffisamment basse pour ralentir l'activation du polymère, un système multi-disques est le choix technique le plus sûr.
Décomposition des coûts 2025 : CAPEX, OPEX et retour sur investissement des épaississeurs industriels
Construire un dossier économique pour le remplacement d'un épaississeur exige des données claires de CAPEX et d'économies à long terme. En 2025, le CAPEX des épaississeurs industriels va de 15 000 $ pour un petit tambour rotatif à plus de 200 000 $ pour des systèmes multi-disques de forte capacité. L'installation ajoute typiquement 10–20 % au coût d'équipement, auxquels s'ajoutent les travaux de génie civil, tels que les massifs béton pour les bandes gravitaires.
C'est sur l'OPEX que se révèle le retour sur investissement. Le coût d'exploitation moyen d'un épaississeur se situe entre 5 et 20 $ par tonne de matières sèches : polymère (3–12 $/t), énergie (0,20–1,50 $/t) et maintenance (0,50–3 $/t). Selon les données terrain HydropureWater, une économie de polymère de 0,80 $/t peut rembourser un tambour rotatif de 50 000 $ en 18 mois environ à 200 m³/h.
| Poste de coût | Tambour rotatif (200 m³/h) | Bande gravitaire (200 m³/h) | Multi-disques (200 m³/h) |
|---|---|---|---|
| CAPEX équipement | 45 000 $ – 60 000 $ | 55 000 $ – 80 000 $ | 90 000 $ – 130 000 $ |
| Coût annuel polymère | 18 000 $ | 24 000 $ | 22 000 $ |
| Coût annuel énergie | 1 200 $ | 2 500 $ | 1 800 $ |
| Retour sur investissement estimé | 14 – 18 mois | 20 – 24 mois | 30 – 36 mois |
Les coûts cachés incluent souvent le traitement des odeurs. Les systèmes fermés, dont certaines bandes gravitaires, peuvent ajouter 10 000 à 30 000 $ pour des laveurs intégrés destinés à gérer les COV, mais ils peuvent réduire les émissions globales de 90 %, facilitant la conformité aux normes EPA 40 CFR Part 60.
Check-list conformité et exploitation : éviter les pièges classiques
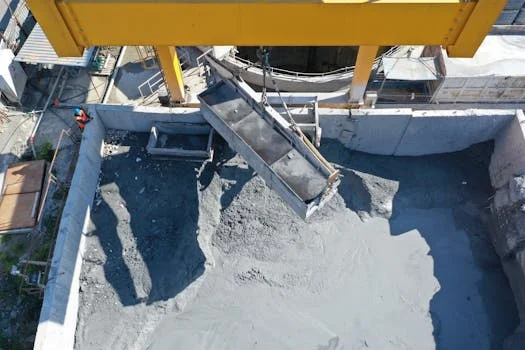
Avant la clôture de l'achat, les ingénieurs doivent confronter l'équipement à des critères de conformité et de maintenance. Le piège le plus courant est la sous-estimation de la maintenance du média filtrant.
- Autorisations : confirmer que l'équipement permet la production de biosolides de classe A ou B si l'épandage agricole est l'objectif. L'EPA 40 CFR Part 503 impose des analyses d'agents pathogènes ; épaissir à plus de 10 % de siccité réduit le volume de matériau analysé et diminue les frais annuels de laboratoire.
- Traitement des odeurs : les installations proches de zones résidentielles nécessitent en général des systèmes fermés. Envisager un laveur de désulfuration des fumées intégré ou un dispositif équivalent de traitement des COV pour les boues à haute teneur en soufre.
- Maintenance : les panneaux de toile tissée durent typiquement 2 à 3 ans, tandis que les plaques perforées peuvent dépasser 5 ans. L'économie de polymère de 0,80 $/t obtenue avec la toile compense généralement le surcoût de remplacement.
- Diagnostic : le moussage dans un tambour rotatif est un signe classique de surdosage en polymère. Réduire la dose de 10 à 20 % rétablit souvent le drainage et améliore la capture des solides.
- Sélection fournisseur : demander trois références d'installations traitant des boues similaires. Un équipement qui fonctionne sur des eaux usées urbaines peut échouer sur des boues chimiques à forte viscosité.
À qui s'adresse ce guide : ingénieurs d'exploitation et acheteurs dimensionnant un épaississeur pour des boues activées ou chimiques industrielles à environ 10–500 m³/h. À qui il ne s'adresse pas : installations déshydratant déjà en gâteau sans étape d'épaississement, ou sites nécessitant uniquement un bassin tampon pour boues. Étape suivante : transmettez vos données de débit, MES et filière d'élimination via notre formulaire de demande épaississeur de boues pour recevoir une présélection dimensionnée sous deux jours ouvrés.
Questions fréquentes
Quelle est la différence entre un épaississeur de boues et une presse de déshydratation ?
L'épaississeur porte les solides de 0,5–5 % à une concentration pompable de 5–12 %. Les presses de déshydratation, comme une presse à filtre à plateaux et cadres pour la déshydratation des boues, reprennent cette boue épaissie pour la porter à un gâteau de 15–30 % de siccité. L'épaississement est le préalable d'une déshydratation rentable et réduit la charge hydraulique sur les presses, digesteurs et sécheurs en aval.
Quelle quantité de polymère utilise un épaississeur à tambour rotatif ?
En moyenne, les épaississeurs à tambour rotatif consomment 0,5 à 2 kg de polymère par tonne de matières sèches. Des panneaux en toile métallique tissée au lieu de plaques perforées peuvent réduire la consommation de polymère de 20 à 30 % grâce à un drainage initial plus efficace. La dose réelle dépend toujours du type de boue, de la résistance des flocs et de l'intensité du mélange au caisson de tête.
Peut-on utiliser un épaississeur à bande gravitaire pour des boues chimiques ?
Oui, mais la demande en polymère pour des boues chimiques sur bande augmente généralement de 40 à 60 % par rapport à des boues biologiques. Les tambours rotatifs sont en général plus efficaces pour les flocs chimiques, car la capture par toile retient mieux les précipités fins. Réalisez un essai comparatif de consommation polymère avant de figer le CAPEX sur l'une ou l'autre technologie.
Quelle est la consommation énergétique d'un épaississeur multi-disques ?
Les systèmes multi-disques consomment environ 0,1 à 0,3 kWh/m³, soit près de trois fois moins que les 0,8 à 1,2 kWh/m³ d'une centrifugeuse. L'énergie est rarement le premier poste d'OPEX face au polymère, mais elle compte sur les trains à haut débit où le fonctionnement continu multiplie les kilowattheures sur l'année.
Comment dimensionner un épaississeur de boues pour son installation ?
Utiliser Surface épaississeur (m²) = Débit (m³/h) / Charge massique (kg/m²/h). Pour des boues biologiques, les charges typiques sont de 20 à 40 kg/m²/h. Confirmez par des essais jar-test et les courbes hydrauliques du fournisseur avant achat. Pour l'étape suivante, consultez notre guide sur la déshydratation des boues après épaississement.