Les fabs de semi-conducteurs génèrent typiquement 200 à 1 000 m³/jour d'eaux usées acides contenant 50 à 500 ppm d'acide fluorhydrique (HF) et jusqu'à 1 M d'acide sulfurique (H₂SO₄). Le respect des limites de rejet en fluorures et en métaux, combiné à la recherche d'eau de réutilisation, pousse de nombreux sites vers des trains de rejet zéro liquide pour semi-conducteurs. Les systèmes hybrides osmose directe-nanofiltration (FO-NF) assurent couramment un rejet des ions cuivre supérieur à 90 % et une récupération d'eau supérieure à 95 % pour 5 à 15 kWh/m³. Les trains évaporateur-cristalliseur thermiques traitent les saumures à TDS élevé, mais consomment généralement 3 à 5 fois plus d'énergie. Ce guide compare les spécifications techniques 2026, les fourchettes de coûts et les règles de sélection selon les compositions d'eaux usées et les contraintes de site.
Pourquoi les fabs adoptent le rejet zéro liquide pour semi-conducteurs
Les fabs de semi-conducteurs adoptent le rejet zéro liquide lorsque les limites en fluorures ou en métaux laissent peu de marge de rejet et que l'eau recyclée doit servir d'appoint à la production d'eau ultra-pure (UPW). Les trains classiques récupèrent 90 à 99 % des eaux usées de procédé, produisent un gâteau de sel et maintiennent les fluorures sous les seuils site de 4 à 10 ppm. Les hybrides FO-NF conviennent aux effluents acides à TDS modéré, avec 5 à 15 kWh/m³. Les trains thermiques conviennent aux saumures à TDS élevé, avec 50 à 100 kWh/m³.
Selon l'U.S. EPA (2022), les ELG Subpart A pour semi-conducteurs mettent l'accent sur la précipitation in situ des flux concentrés en fluorures et sur la maîtrise des organiques toxiques. De nombreuses limites en fluorures que doivent respecter les fabs proviennent en réalité des contraintes de prétraitement des POTW locales (EPA-821-R-22-005). Des travaux antérieurs de l'EPA pour cette catégorie proposaient des valeurs BAT de fluorures autour de 32 mg/L en maximum journalier et 17,4 mg/L en moyenne mensuelle pour les flux apparentés de cristaux électroniques (U.S. EPA, 1982). La directive européenne sur les émissions industrielles 2010/75/UE impose également une autorisation fluorures fondée sur les BAT, souvent dans la plage 5 à 10 ppm. Les autorisations taïwanaises citent couramment environ 5 ppm de fluorures. Des rapports d'application antérieurs mentionnaient une amende de 14 millions de dollars aux États-Unis liée à des violations de cette nature dans une installation Intel en 2022. Les fabs continuent donc de considérer ce type d'exposition comme un risque budgétaire réel.
La raréfaction de l'eau amplifie le risque réglementaire. La sécheresse de 2021 à Taïwan a réduit la production estimée des fabs d'environ 15 %. L'Arizona continue de subir la pression des allocations d'eau souterraine et du fleuve Colorado. Le programme NEWater de Singapour fait déjà du recyclage avancé une infrastructure de base. Des rapports de projets antérieurs citaient environ 100 millions de dollars d'infrastructures eau/ZLD dans l'Arizona pour sécuriser l'approvisionnement à long terme. Les grandes fabs considèrent désormais un taux de recyclage élevé comme un contrôle de continuité opérationnelle, et non plus seulement comme un indicateur ESG.
| Région / autorité | Contaminant clé | Limite de rejet type (ppm) | Impact sur les fabs |
|---|---|---|---|
| EPA (États-Unis, ex. Arizona) | Fluorures (F⁻) | 4 à 10 | Risque d'amendes importantes et d'arrêts d'exploitation |
| Directive européenne sur les émissions industrielles | Fluorures (F⁻) | 5 à 10 | Autorisation stricte, conformité aux meilleures techniques disponibles (MTD) |
| Taiwan EPA | Fluorures (F⁻) | 5 | Forte pénurie d'eau, obligations de réutilisation et de ZLD |
| Singapour (PUB) | TDS, métaux | Strictes (ZLD encouragé) | Obligations NEWater, coût de l'eau élevé, résilience opérationnelle |
| Monde (meilleure pratique industrielle) | Cuivre (Cu²⁺) | < 0,1 | Récupération de métal possible, impact environnemental |
Composition des eaux usées de semi-conducteurs : contaminants clés et défis de traitement
Les eaux usées de procédé des semi-conducteurs se caractérisent par la présence de HF, d'acide sulfurique, de métaux et de matières organiques qui sollicitent chacun différemment un train ZLD. Les flux de gravure et de nettoyage portent typiquement 200 à 500 ppm de F⁻, 0,1 à 1,0 M de H₂SO₄ et 50 à 200 ppm de Cu²⁺. Le COT issu des résines photosensibles et des révélateurs se situe souvent entre 100 et 1 000 ppm. Les boues CMP ajoutent un TDS élevé et 10 à 100 ppb de PFAS. Les lignes acides tournent généralement à pH 2 à 5. Les nettoyages alcalins tournent à pH 8 à 10. Un mélange d'alimentation doit donc presque toujours être neutralisé de manière contrôlée avant les membranes ou les évaporateurs.
Le cuivre est à la fois un polluant à maîtriser et une ressource à récupérer. Des études FO sur des effluents de fab chargés en HF ont concentré le Cu²⁺ de plus de trois fois dans le rétentat tout en rejetant plus de 90 % des ions cuivre du flux d'eau perméé. La plupart des installations que nous dimensionnons pour des charges dominées par la gravure commencent encore par coagulation, précipitation ou oxydation avant le cœur ZLD. En amont, l'électrocoagulation pour l'élimination des métaux dans les eaux usées de semi-conducteurs réduit suffisamment les métaux dissous et les matières en suspension pour protéger les membranes. Lorsque le COT domine, un bioréacteur à membranes (BRM/MBR) pour l'élimination des organiques avant ZLD réduit la charge de colmatage avant la concentration par FO-NF ou par voie thermique.
| Procédé fab | Contaminants types | Plage de concentration | Limite réglementaire (exemple F⁻) | Défi de traitement |
|---|---|---|---|---|
| Gravure | HF, HNO₃, F⁻, NH₄⁺ | 200 à 500 ppm F⁻ | 4 à 10 ppm | Précipitation des fluorures, complexation |
| Nettoyage / séchage | H₂SO₄, H₂O₂, IPA, métaux | 0,1 à 1,0 M H₂SO₄ ; 50 à 200 ppm Cu²⁺ | < 0,1 ppm Cu²⁺ | Neutralisation acide, récupération des métaux |
| Lithographie | Résines photosensibles, révélateurs, solvants | 100 à 1 000 ppm COT | DBO/DCO faibles | Élimination des organiques, biodégradabilité |
| CMP | Boues, métaux, PFAS | TDS élevé ; 10 à 100 ppb PFAS | Limites émergentes sur les PFAS | Élimination des particules, destruction des PFAS |
Systèmes hybrides FO-NF : mécanique et données de performance
Les trains hybrides FO-NF récupèrent l'eau des eaux usées acides de semi-conducteurs en pilotant un transfert osmotique en FO, puis en polissant la solution d'entraînement diluée par nanofiltration. Dans une configuration courante, l'eau usée HF à pH 3 à 5 constitue l'alimentation FO et une solution neutre de Na₂SO₄ à 1,0 M sert de solution d'entraînement. L'eau passe vers la solution d'entraînement, qu'elle dilue de plus de 55 % lors d'essais publiés, tout en rejetant plus de 50 % des contaminants ioniques totaux et plus de 90 % des ions cuivre du flux HF. Le concentrat FO, riche en cuivre, devient alors un candidat à la récupération de métal plutôt qu'un effluent dilué rejeté à l'égout.
La solution d'entraînement diluée passe ensuite en NF à deux étages. La NF laisse passer l'eau et une grande partie de la charge monovalente tout en rejetant le sulfate divalent et les organiques de plus grande taille, ce qui permet une récupération d'eau globale supérieure à 95 % de l'alimentation NF dans les conceptions bien réglées. La consommation énergétique des étages NF se situe typiquement entre 5 et 15 kWh/m³, bien en dessous du ZLD thermique. Le perméat est souvent réutilisé comme eau de refroidissement ou comme alimentation d'appoint UPW après polissage sur une osmose inverse (OI) de grade semi-conducteur pour le prétraitement ZLD. Le colmatage et l'entartrage restent les principaux modes de défaillance. Une filtration en amont, une précipitation pH / métaux via un système automatique de dosage de réactifs et des cycles CIP planifiés maintiennent le flux dans les fenêtres 5 à 15 LMH en FO et 15 à 30 LMH en NF que la plupart des installations exploitent réellement.
| Paramètre | Étape osmose directe (FO) | Étape nanofiltration (NF) |
|---|---|---|
| Flux d'alimentation | Eau usée HF (pH 3 à 5) | Solution d'entraînement Na₂SO₄ diluée |
| Solution d'entraînement | Na₂SO₄ neutralisé à 1,0 M | Sans objet (perméat et concentrat) |
| Flux d'eau (typique) | 5 à 15 LMH (L/m²·h) | 15 à 30 LMH |
| Rejet Cu²⁺ | > 90 % (alimentation FO) | > 95 % (ions divalents) |
| Rejet contaminants ioniques | > 50 % (ionique total) | > 90 % (divalent) ; 30 à 70 % (monovalent) |
| Taux de récupération d'eau | ≥ 55 % (volume de solution d'entraînement) | ≥ 95 % (de l'alimentation NF) |
| Consommation énergétique (globale) | Faible (principalement pompage) | 5 à 15 kWh/m³ (étages NF) |
| Types de membrane | FO en composite à film mince (TFC) | NF en composite à film mince (TFC) |
ZLD thermique : évaporateurs, cristalliseurs et compromis énergétiques
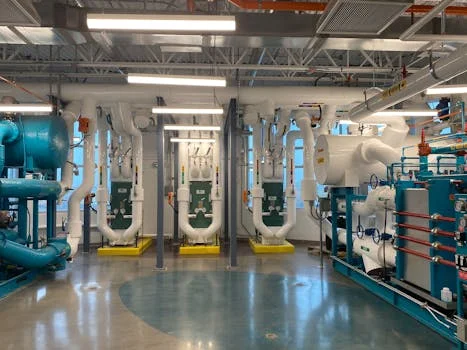
Les ZLD thermiques évaporent l'eau des saumures à salinité élevée que les membranes ne peuvent pas finir de traiter de façon économique. Les concentrateurs de saumure récupèrent typiquement 90 à 95 % de l'eau d'alimentation sous forme de distillat. Les cristalliseurs réduisent ensuite le liquide résiduel en gâteau solide ou en sel récupérable. Les packages thermiques des fournisseurs dans ce service annoncent souvent cette plage de récupération lorsque la métallurgie et le prétraitement sont adaptés à la chimie des fluorures et des sulfates. La qualité du distillat est généralement suffisante pour une réutilisation utilité après un léger polissage.
L'énergie est la contrainte majeure. Les trains ZLD 100 % thermiques consomment typiquement 50 à 100 kWh/m³ d'eau produite, contre 5 à 15 kWh/m³ pour les hybrides membranaires. La recompression mécanique de vapeur (MVR) récupère la chaleur latente et réduit le besoin de vapeur, mais la charge absolue reste élevée. Des packages modulaires associent un prétraitement par ultrafiltration à des évaporateurs MVR et à des cristalliseurs pour les saumures HF, chargées en PFAS ou à TDS élevé des fabs. Le gypse issu de la neutralisation du H₂SO₄ et l'hydroxyde de cuivre issu des flux fluorés peuvent devenir des co-produits lorsque les spécifications de pureté sont respectées. En amont, le dioxyde de chlore pour la réduction du COT dans les eaux usées de semi-conducteurs protège parfois la qualité des co-produits. Les solides du cristalliseur sont habituellement déshydratés sur un filtre-presse à plaques pour la déshydratation des boues avant mise en décharge ou raffinage hors site. Prévoir une emprise au sol 2 à 3 fois supérieure à celle d'un train membranaire de même capacité hydraulique.
| Paramètre | Concentrateur de saumure (évaporateur) | Cristalliseur |
|---|---|---|
| Principe de procédé | Évaporation, condensation | Cristallisation contrôlée |
| Récupération d'eau | 90 à 95 % (de la saumure d'alimentation) | Liquide résiduel réduit en solides |
| Consommation énergétique | 50 à 100 kWh/m³ (ZLD thermique global) | Intégrée à l'énergie globale du ZLD thermique |
| Température de fonctionnement | Typiquement 60 à 100 °C | Typiquement 60 à 100 °C |
| Sorties | Eau distillée, saumure concentrée | Gâteau de sel solide, condensat |
| Aptitude | Saumures à TDS élevé, sels inorganiques, certains organiques | Obtenir un rejet solide, récupérer des co-produits |
| Composants clés | Échangeurs thermiques, compresseurs de vapeur (MVR), séparateurs | Réacteur, agitateurs, filtration (ex. filtre-presse) |
Comparaison des technologies ZLD : membranes ou thermique pour les fabs
Les hybrides membranaires FO-NF et les trains évaporateur-cristalliseur thermiques divergent sur l'énergie, l'emprise au sol et la dureté de la saumure pour la même fenêtre hydraulique de 200 à 1 000 m³/jour en fab. Le FO-NF favorise les effluents acides à TDS modéré, les skids compacts et les sites où le prix industriel de l'électricité est élevé. Les trains thermiques favorisent les saumures limitées par la pression osmotique, les sels mixtes fluorures / sulfates et les sites qui doivent expédier un gâteau sec avec un résidu liquide quasi nul.
Les fabs taïwanaises, où le coût de l'énergie est élevé et le foncier contraint, privilégient souvent une voie membranaire pour le recyclage. Certaines installations en Arizona ont préféré la finition thermique lorsque le TDS de la saumure et les règles de rejet pesaient plus lourd que l'OPEX énergétique. Les hybrides FO-OI et l'électrodialyse inversée (EDR) restent des outils de niche utiles pour des séparations ioniques sélectives avant l'un ou l'autre des cœurs de procédé.
| Paramètre | Système ZLD hybride FO-NF | Système ZLD thermique |
|---|---|---|
| CAPEX (200 à 1 000 m³/jour) | 2 à 6 millions $ | 5 à 10 millions $ |
| OPEX (énergie) | 5 à 15 kWh/m³ | 50 à 100 kWh/m³ |
| Taux de récupération d'eau | 90 à 98 % | 95 à 99 % |
| Emprise au sol (relative) | Compacte (1×) | Importante (2 à 3×) |
| Maintenance | Nettoyage et remplacement des membranes | Entartrage, corrosion, mécanique |
| Modularité | Modulaire, relativement simple | Plus complexe, sauts de capacité plus grands |
| Récupération de co-produits | Métaux concentrés, acides (liquide) | Sels solides, hydroxydes métalliques (solide) |
| Conformité réglementaire | Élevée (respecte les limites de rejet) | Excellente (rejet zéro liquide) |
| Aptitude aux flux HF / H₂SO₄ | Bonne (avec prétraitement HF) | Excellente (robuste à TDS élevé) |
| Application type | Effluents à TDS modéré, réutilisation d'eau, fabs à emprise contrainte | Saumures à TDS élevé, mélanges complexes, rejet 100 % solide |
Analyse coûts 2026 : CAPEX, OPEX et ROI pour le ZLD semi-conducteurs
Le CAPEX installé d'un ZLD pour 200 à 1 000 m³/jour en service semi-conducteurs reste regroupé entre 2 et 10 millions de dollars dans les modèles budgétaires 2026. Les hybrides FO-NF se situent généralement entre 2 et 6 millions $, et les packages évaporateur-cristalliseur thermiques entre 5 et 10 millions $. Pour une base de dimensionnement moyenne de 500 m³/jour, les équipements plus l'installation et l'ingénierie totalisent couramment 2,2 à 5,5 millions $ pour les hybrides membranaires et 4,8 à 10,3 millions $ pour les trains thermiques. La métallurgie pour service fluorures et chlorures explique l'essentiel du surcoût thermique.
L'OPEX est dominé par l'énergie sur les installations thermiques et par les cycles membranaires sur les installations FO-NF. L'énergie représente souvent 50 à 70 % de l'OPEX thermique. Le remplacement des membranes tous les 3 à 5 ans contribue typiquement pour 10 à 20 % de l'OPEX d'une installation membranaire. La main-d'œuvre se situe habituellement entre 5 et 10 %, les réactifs entre 5 et 15 %. Les coûts unitaires énergétiques d'environ 0,05 à 0,20 $/m³ pour le service membranaire et de 0,50 à 2,00 $/m³ pour le service thermique dominent la comparaison de flux de trésorerie lorsque le prix local de l'électricité dépasse environ 0,08 $/kWh.
Un retour sur investissement de 3 à 7 ans reste la plage de planification lorsque l'eau recyclée est valorisée entre 0,50 et 2,00 $/m³ et que le risque de non-rejet ou de curtailment est tangible. L'élimination des déchets solides à 0,10 à 0,50 $/kg et la redondance pour la disponibilité de la fab sont les postes cachés qui allongent le ROI s'ils sont oubliés dans la première passe du modèle.
| Catégorie de coût | Sous-poste | ZLD membranaire (hybride FO-NF) | ZLD thermique (évaporateur-cristalliseur) |
|---|---|---|---|
| CAPEX (estimé pour 500 m³/jour) | Achat des équipements | 1,5 à 3,5 millions $ | 3,5 à 7,0 millions $ |
| Installation et mise en service | 0,5 à 1,5 million $ | 1,0 à 2,5 millions $ | |
| Ingénierie et conception | 0,2 à 0,5 million $ | 0,3 à 0,8 million $ | |
| Fourchette CAPEX totale | 2,2 à 5,5 millions $ | 4,8 à 10,3 millions $ | |
| OPEX (estimé par m³ traité) | Consommation énergétique | 0,05 à 0,20 $/m³ | 0,50 à 2,00 $/m³ |
| Remplacement membranes / pièces | 0,08 à 0,15 $/m³ | 0,02 à 0,05 $/m³ (pompes, vannes) | |
| Réactifs (prétraitement, nettoyage) | 0,05 à 0,10 $/m³ | 0,05 à 0,15 $/m³ | |
| Main-d'œuvre et maintenance | 0,05 à 0,10 $/m³ | 0,08 à 0,18 $/m³ | |
| Fourchette OPEX totale (par m³) | 0,23 à 0,55 $/m³ | 0,65 à 2,38 $/m³ | |
| Avantages financiers | Économie d'eau (valeur de l'eau recyclée) | 0,50 à 2,00 $/m³ (selon le site) | |
| Évitement réglementaire (amendes, pertes de production) | Significatif, très variable (ex. évitement d'une amende de 14 millions $) | ||
Quelles données un cahier des charges de tuyauterie UPW doit-il comporter ?
Un cahier des charges de tuyauterie UPW pour semi-conducteurs doit préciser le débit de conception, le ratio pic / moyenne, les objectifs de résistivité et de COT, la classe de matériaux, la limite des dead-legs et la méthode de sanitisation avant qu'une cotation long terme ne soit significative. La plupart des installations que nous accompagnons figent d'abord ces champs, puis comparent des boucles PVDF / PFA de classe Georg Fischer à l'inox uniquement lorsque le service thermique ou mécanique impose la montée en gamme. Sans ce minimum de données, les écarts de CAPEX d'un facteur 2 entre offres reflètent généralement des périmètres manquants, et non un vrai bruit de marché.
Quel est le TCO à 20 ans pour les systèmes UPW de fab ?
Le coût total de possession à 20 ans des systèmes d'eau ultra-pure de semi-conducteurs est dominé par l'énergie, le remplacement des membranes et résines, et le captage d'eau, et non par la facture initiale de tuyauterie. Lorsque le perméat ou le distillat du ZLD fournit 30 à 70 % de l'appoint UPW, l'OPEX de captage baisse suffisamment pour faire bouger le classement à 20 ans entre un ZLD membranaire d'abord et un ZLD thermique d'abord. La marge de débit pour l'extension de la fab doit être intégrée en même temps dans le calcul hydraulique de boucle. Des collecteurs de retour sous-dimensionnés sont un coût de rétrofit fréquent cinq à huit ans après la croissance du parc d'équipements.
Liste de sélection, public cible et suite à donner
Utilisez cette liste courte avant de verrouiller un flowsheet :
- Cartographier les charges HF, sulfate, cuivre, COT et CMP / PFAS séparées avec leurs pics journaliers mesurés.
- Confirmer l'autorisation contraignante : ppm de fluorures, cuivre, TDS locaux et toute clause de surveillance des PFAS.
- Comparer le FO-NF à 5 à 15 kWh/m³ à la finition thermique à 50 à 100 kWh/m³ au prix site de l'électricité.
- Dimensionner la manutention des déchets solides et l'élimination du gâteau à 0,10 à 0,50 $/kg avant de prétendre au ROI.
- Réserver la capacité de polissage d'appoint UPW et la marge de débit de boucle pour la prochaine vague d'installation d'outils.
- Exiger des notes CIP, redondance et métallurgie adaptées au service fluorures / chlorures.
Cette page s'adresse aux ingénieurs procédé, EHS et EPC des fabs qui dimensionnent des projets de recyclage ou de ZLD de 200 à 1 000 m³/jour. Les équipes qui n'ont besoin que d'une neutralisation sans objectif de réutilisation doivent commencer par la précipitation classique. Pour caler le périmètre FO-NF, thermique ou hybride sur votre influent et votre dossier d'autorisation, demandez une revue de conception ZLD semi-conducteurs à HydropureWater.
Questions fréquentes
Quel est le principal avantage du ZLD pour les fabs de semi-conducteurs ?
Le principal avantage est la sécurité opérationnelle d'approvisionnement en eau, doublée d'une marge réglementaire. Recycler 90 à 99 % des eaux usées de procédé réduit simultanément le captage d'eau douce et le volume rejeté. Les fabs situées dans des hubs sujets à la sécheresse utilisent ce taux de recyclage pour maintenir les outils en service quand les allocations municipales se resserrent, tout en réduisant l'exposition aux amendes pour fluorures et métaux.
Comment les systèmes FO-NF traitent-ils les eaux usées HF ?
Les systèmes FO-NF traitent les eaux usées HF en utilisant le flux acide comme alimentation FO face à une solution d'entraînement Na₂SO₄ à forte osmolarité. L'eau quitte le côté HF, concentrant les fluorures et le cuivre en vue d'une récupération ou d'un traitement de finition, tandis que la solution d'entraînement diluée est polie par NF pour récupérer une eau de haute pureté. Le rejet du cuivre sur l'étape FO dépasse typiquement 90 % lorsque les membranes et le prétraitement sont adaptés à l'alimentation.
Quels sont les principaux postes énergétiques d'un ZLD thermique ?
La chaleur latente de vaporisation et la puissance de recompression de vapeur dominent la consommation énergétique d'un ZLD thermique. Même avec MVR, la demande globale se situe couramment entre 50 et 100 kWh/m³ d'eau récupérée, contre 5 à 15 kWh/m³ pour les hybrides membranaires. La conception de la récupération de chaleur et le TDS de la saumure déterminent si un site peut supporter cet OPEX.
Peut-on récupérer des métaux valorisables dans les procédés ZLD ?
Oui. Le cuivre peut être récupéré lorsque la FO ou la précipitation concentre le Cu²⁺ des effluents de gravure et de nettoyage. La FO peut multiplier par plus de trois la concentration de cuivre dans le concentrat côté alimentation avant récupération électrochimique ou par hydroxyde. Les cristalliseurs thermiques peuvent aussi produire des solides chargés en métal si les spécifications d'impuretés permettent la vente ou le raffinage.
Quels sont les temps de retour typiques pour un ZLD semi-conducteurs ?
Le retour sur investissement typique se situe entre 3 et 7 ans lorsque l'eau recyclée est valorisée entre 0,50 et 2,00 $/m³ et que les amendes évitées ou les pertes de production sont comptées. Le ROI exact suit le prix local de l'électricité, le coût d'élimination du gâteau et la part du perméat ZLD qui se substitue à l'appoint UPW. Les sites qui négligent la manutention des solides sous-estiment généralement le vrai payback d'un à deux ans.