Ce que montrent réellement les données UASB disponibles pour les sucreries
Une étude publiée sur les eaux usées d’une sucrerie de canne a utilisé un réacteur UASB ascendant à couverture de boues anaérobies, mésophile, de 80 L, afin d’évaluer une eau prétraitée par séparation des solides. Chaque palier de charge organique a été évalué pendant deux mois. Le réacteur a atteint des rendements d’abattement de la DCO supérieurs à 90 % pour des charges organiques jusqu’à 16 kg DCO m−3 j−1. Les auteurs signalent une performance stable et une production de biogaz élevée. Cette référence expérimentale est utile, mais ne constitue pas une garantie de conception industrielle.
L’article de Water Science & Technology, publié en 2009, établit les résultats obtenus dans les conditions d’essai indiquées. Il ne définit ni le volume requis du réacteur, ni le temps de séjour hydraulique, ni la vitesse ascensionnelle, ni la concentration d’alimentation, ni le temps de granulation, ni la qualité finale de l’effluent. Ces paramètres restent des données d’entrée propres au projet. L’article indique également une forte augmentation de l’abattement de la DCO lorsque la charge atteint 24 kg DCO m−3. L’extrait fourni ne précise toutefois pas le rendement correspondant. Cette condition ne peut donc pas être présentée comme équivalente au résultat démontré à 16 kg DCO m−3 j−1.
| Élément de conception | Données établies par l’étude sur la sucrerie | Données non établies |
|---|---|---|
| Réacteur | Réacteur UASB mésophile de 80 L à volume total | Géométrie, volume ou charge appliqués à un réacteur industriel |
| Eaux usées | Eaux usées de sucrerie de canne prétraitées par séparation des solides | Performance avec un effluent de sucrerie non traité et fortement variable |
| Période d’évaluation | Deux mois pour chaque palier de charge organique | Exploitation industrielle durable pendant les campagnes saisonnières |
| Performance | Abattement de la DCO supérieur à 90 % pour des charges jusqu’à 16 kg DCO m−3 j−1 | Performance garantie pour un flux de site non caractérisé |
| Observation à charge supérieure | Le taux d’abattement de la DCO a fortement augmenté lorsque la charge est passée à 24 kg DCO m−3 | Rendement correspondant à la charge supérieure dans l’extrait fourni |
Pour la conception préliminaire, transposez le résultat de l’étude dans le document comme condition d’essai. Identifiez ensuite chaque différence entre cette condition et l’usine proposée. La première question n’est pas de savoir si le UASB peut fonctionner en principe. Elle consiste à déterminer si un prétraitement fiable et une exploitation stable permettent de rendre le flux de la sucrerie suffisamment proche de l’eau testée.
Confirmer l’aptitude des eaux usées avant de sélectionner les équipements
La caractérisation du site doit précéder le choix du réacteur. L’étude sur la sucrerie n’a quantifié ni la composition complète des eaux usées, ni établi une séquence de prétraitement universelle. Demandez la DCO, la DBO, les matières en suspension, la granulométrie, le pH, la température, la variabilité du débit et les caractéristiques nutritionnelles du flux réel. Utilisez la mesure de la DBO et de la DCO pour concevoir un UASB afin d’établir la caractérisation organique. Effectuez ensuite des prélèvements pendant la production normale, le démarrage, l’arrêt et le rinçage, plutôt que de vous limiter à un échantillon composite.
Les eaux usées des sucreries peuvent contenir des glucides facilement dégradables, favorisant une conversion rapide dans la phase liquide. Cette caractéristique doit toutefois être vérifiée et non présumée. Les informations générales sur le UASB le présentent comme un procédé généralement adapté aux eaux diluées à 3 % de MES, avec une taille de particule supérieure à 0,75 mm. Utilisez cette valeur uniquement comme référence de présélection, puis confirmez sa compatibilité avec le flux du site. La question principale reste de déterminer si les conditions hydrauliques prévues retiendront un lit de boues granulaires sans entraîner le lessivage de la biomasse.
| Donnée de site à obtenir | Décision facilitée | Confirmation requise |
|---|---|---|
| DCO et DBO | Charge organique et bilan du procédé | Prélèvements représentatifs dans les différents régimes d’exploitation |
| Matières en suspension et granulométrie | Exigences d’élimination des solides et de protection des granules | Mesures du site comparées à la référence générale de présélection |
| pH et température | Conditionnement du procédé et base d’exploitation mésophile | Plage de variation continue, et non moyenne seule |
| Variabilité du débit et de la DCO | Tampon, charge hydraulique et contrôle de l’alimentation | Scénarios de production, de lots et de rinçage |
| Caractéristiques nutritionnelles | Nécessité d’une supplémentation ou d’une autre limitation | Concentrations et rapports des nutriments mesurés |
| Huiles, graisses et inhibiteurs du procédé | Toxicité potentielle et besoin de prétraitement | Données du site par composé, lorsque pertinent |
Les variations saisonnières de production, les charges de choc et les flux de procédé recyclés constituent des risques de conception. Le UASB dépend du maintien d’une couverture de boues granulaires stable. Les variations soudaines de l’alimentation peuvent donc modifier les conditions hydrauliques, la structure des boues et la production de gaz. Si les eaux usées ne peuvent pas être tamponnées ou si la vitesse ascensionnelle requise ne peut pas être maîtrisée, il faut réexaminer la conception préliminaire. Le seul rendement d’abattement publié ne suffit pas à la valider.
Lorsque la caractérisation indique que les matières en suspension, les colloïdes, les huiles et les graisses doivent être éliminés avant le réacteur anaérobie, le prétraitement par flottation à air dissous (FAD) constitue une option à évaluer. La décision doit suivre les mesures de contaminants et les exigences aval de gestion des solides, et non les précéder.
Concevoir le train de prétraitement et de protection
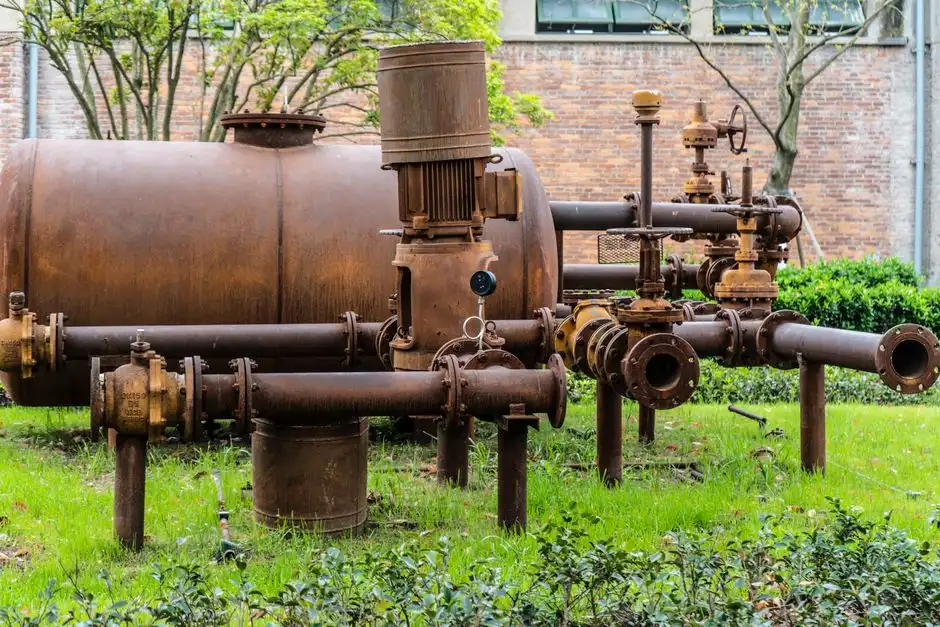
La séparation des solides constitue une vérification de conception obligatoire. L’étude pertinente sur la sucrerie a utilisé des eaux usées déjà prétraitées par séparation des solides. L’article n’établit pas que toutes les sucreries utilisent la même séquence d’équipements. La sélection doit donc reposer sur un bilan des solides spécifique au site et sur les risques de perte de granules, de flottation du lit ou de surcharge en solides organiques.
Le FAD peut être évalué lorsque les matières en suspension, les colloïdes, les huiles et les graisses doivent être éliminées avant le réacteur UASB. La gamme de produits fournie comprend 13 modèles de FAD, avec des capacités de 4 à 300 m3/h. Ces capacités de catalogue décrivent la gamme des équipements, pas le débit nécessaire pour une sucrerie. Le modèle retenu doit encore satisfaire le débit mesuré, la charge de contaminants et les objectifs de prétraitement établis lors de la caractérisation du site.
Le traitement chimique ne doit être ajouté que si la caractérisation démontre sa nécessité. Le dosage automatique de réactifs pour le prétraitement du UASB peut traiter les coagulants, flocculants, correcteurs de pH et produits chimiques spécialisés. Le train de dosage doit toutefois avoir un objectif défini, une logique de commande et des critères de réception. Un système automatique ne prouve pas que la correction du pH, la coagulation ou l’ajout de nutriments est nécessaire.
| Étape de protection | Condition d’inclusion | Donnée d’ingénierie à préciser |
|---|---|---|
| CRIBlage ou séparation des solides | Les matières en suspension ou la granulométrie pourraient compromettre la couverture de boues | La taille du crible et le débit d’élimination des solides ne sont pas établis par l’étude fournie |
| FAD | Les données du site indiquent la nécessité d’éliminer les matières en suspension, les colloïdes, les huiles et les graisses | Débit, charge de contaminants et qualité d’eau clarifiée requise |
| Correction du pH | Le pH mesuré sort de la plage d’exploitation anaérobie requise | Plage de commande, limites d’alarme et demande en réactifs |
| Coagulation ou flocculation | La caractérisation démontre un bénéfice pour l’élimination des solides | Dose déterminée par essais en jarre ou pilote, chimie résiduelle et devenir des boues |
| Tampon | Le débit, la DCO ou les rejets par lots entraînent une variation inacceptable | Volume utile et stratégie de commande fondés sur le débit mesuré |
Le dossier d’approvisionnement doit identifier chaque unité amont par son débit de conception mesuré et la qualité de sortie requise. Cette démarche évite l’erreur courante de choisir un FAD, un crible ou un skid de dosage selon leur capacité nominale. Elle permet aussi de ne pas laisser les critères réels de protection du UASB indéfinis.
Définir les données de conception et les commandes d’exploitation du UASB
La référence défendable pour la conception préliminaire est 16 kg DCO m−3 j−1. Elle doit être assortie du périmètre exact de l’étude Water Science & Technology de 2009. Celle-ci portait sur un réacteur mésophile de 80 L, traitant des eaux usées de sucrerie avec séparation préalable des solides. L’abattement de la DCO dépassait 90 %, et chaque palier de charge a été évalué pendant deux mois. L’observation à 24 kg DCO m−3 justifie un examen complémentaire, mais l’extrait fourni ne donne pas le rendement correspondant. Ce point ne constitue pas un second point de conception garanti.
Le dimensionnement du réacteur requiert ensuite des données de site absentes de l’étude. Il faut connaître le débit, la DCO d’entrée, le temps de séjour hydraulique, la vitesse ascensionnelle, la configuration du réacteur, la température et la performance requise de rétention des solides. La couverture de boues granulaires assure une rétention hydraulique et solide. Les informations générales sur le UASB indiquent que les solides nécessitant une digestion prolongée peuvent rester jusqu’à 90 jours dans le réacteur. Les sucres dissous peuvent toutefois être transformés en gaz dans la phase liquide en moins d’un jour. Ces caractéristiques doivent être évaluées conjointement. Une conversion liquide rapide ne supprime pas l’obligation de retenir la biomasse active.
| Élément de conception ou d’exploitation | Base provisoire | Vérification ou donnée manquante |
|---|---|---|
| Référence de charge organique | 16 kg DCO m−3 j−1 | Référence expérimentale issue de l’étude mésophile de 80 L en 2009, et non une garantie industrielle |
| Volume du réacteur | Non établi par l’étude fournie | Débit de conception, DCO d’entrée, temps de séjour hydraulique et taux de charge retenu |
| Condition ascensionnelle | Doit maintenir la couverture de boues granulaires sans lessivage | Profil hydraulique du site, contrôle du débit et plage d’exploitation |
| Granulation et démarrage | Exige un plan de mise en service défini | Caractéristiques de la boue d’amorçage, méthode d’acclimatation et essais de réception |
| Surveillance | Ne pas reposer uniquement sur l’abattement de la DCO | Vitesse ascensionnelle, état du lit granulaire, production de biogaz et indicateurs de lessivage |
| Cas de charge supérieure | Observé à 24 kg DCO m−3 dans l’étude citée | Le rendement équivalent ne figure pas dans l’extrait fourni |
L’instrumentation doit permettre de vérifier la charge hydraulique, l’état du lit granulaire, la production de gaz et les signes de lessivage de la biomasse. Les informations générales sur le UASB soulignent notamment la nécessité d’une surveillance constante pour maintenir la couverture de boues et éviter le lessivage. Ces mesures doivent déclencher des réponses d’exploitation, telles que l’ajustement de l’alimentation et le contrôle des solides en amont.
Une étude distincte sur une papeterie utilisant des biobilles anaérobies fournit un contexte de soutien limité, et non des données de conception applicables aux sucreries. La Korean Society of Water Science and Technology a rapporté un abattement de la DCO d’environ 85 % après six jours, sans montée ni lessivage des boues, à une vitesse ascensionnelle maximale de 0,26 m/h. Le régime d’alimentation, l’agencement du réacteur et le matériau support diffèrent. Ce résultat ne peut donc pas valider le taux de charge applicable à une sucrerie.
Planifier l’affinage de l’effluent et la gestion des boues
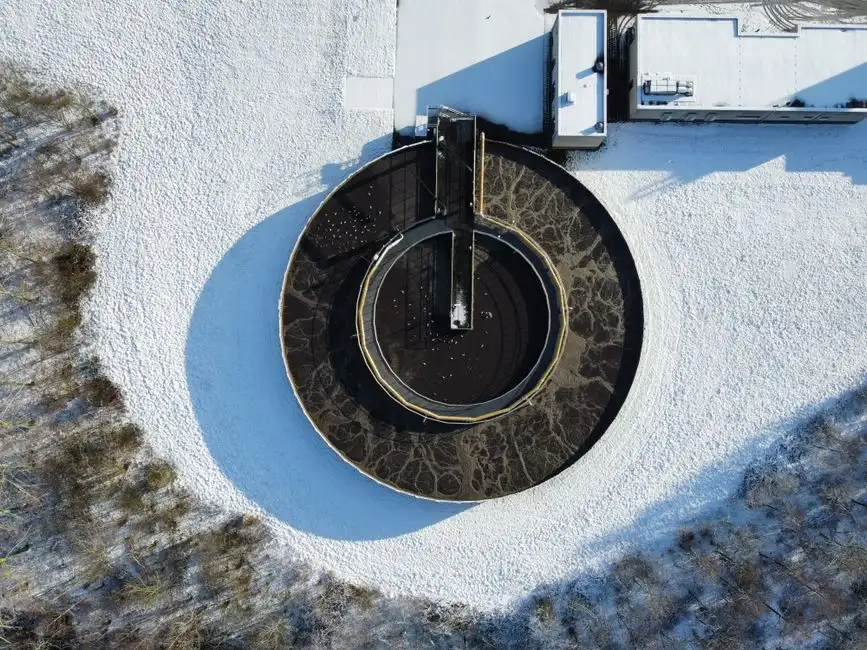
Le UASB ne peut pas constituer à lui seul le train complet de traitement des effluents. Les informations générales sur le UASB indiquent qu’un effluent dont la DBO est fortement réduite nécessite généralement un traitement complémentaire, selon la qualité finale requise. Avant de sélectionner les équipements d’affinage, définissez les critères applicables au rejet ou à la réutilisation. Identifiez également les contaminants à réduire. L’étude fournie n’établit aucune limite universelle de DCO, de DBO ou de matières en suspension pour les sucreries.
Lorsqu’une séparation des solides est nécessaire après le traitement biologique, évaluez un décanteur lamellaire par rapport à l’objectif de qualité de l’effluent clarifié. Les informations produits fournies indiquent des taux de charge superficielle de 20–40 m/h et une consommation de réactifs jusqu’à 30 % inférieure. Ces valeurs sont des affirmations commerciales issues de la source fournie. Elles ne déterminent pas la surface de décantation requise pour l’effluent du UASB et ne garantissent pas la conformité sur le site.
La gestion des boues doit être développée parallèlement à la conception du réacteur. Le UASB retient la biomasse et produit un flux de boues dont les exigences de déshydratation dépendent de l’inventaire des solides, de la stratégie d’extraction et de la voie d’élimination. Une presse filtrante à plateaux pour la déshydratation des boues du UASB peut être évaluée lorsqu’une déshydratation complémentaire est nécessaire. L’acheteur doit connaître les caractéristiques représentatives des solides, la fréquence d’extraction prévue, la qualité du filtrat et les critères d’élimination de la siccité avant de choisir une capacité.
- Définissez la norme finale de rejet ou de réutilisation avant de sélectionner le procédé d’affinage.
- Intégrez la séparation des solides du UASB au bilan hydraulique et solide de l’usine.
- Acheminez les solides séparés vers le traitement, la réutilisation ou l’élimination, avec un devenir documenté.
- Évaluez le filtrat issu de la déshydratation séparément de l’effluent principal du UASB.
Consultez les exigences de conformité des effluents industriels uniquement dans le contexte de la juridiction et de la voie réellement applicables au projet. Les critères pertinents doivent provenir de l’autorisation de rejet ou de la spécification de réutilisation, et non du rendement d’abattement de la DCO démontré par le réacteur.
Questions fréquentes
16 kg DCO m−3 j−1 constituent-ils un taux de charge UASB garanti pour les eaux usées d’une sucrerie ?
Non. L’étude Water Science & Technology de 2009 a rapporté un abattement de la DCO supérieur à 90 % pour des charges organiques jusqu’à 16 kg DCO m−3 j−1. Elle portait sur un réacteur UASB mésophile de 80 L traitant des eaux usées de sucrerie avec séparation préalable des solides. Chaque charge a été évaluée pendant deux mois. Une conception industrielle doit vérifier l’alimentation réelle, les conditions hydrauliques, la température, la granulation et la stabilité à long terme avant d’adopter ce taux de charge.
Que doit fournir un fournisseur avant la sélection d’un réacteur UASB ?
Demandez des données de conception précisant le débit et la plage de DCO, le temps de séjour hydraulique, la configuration du réacteur, les dispositions de contrôle ascensionnel, la performance du prétraitement, les hypothèses de boue d’amorçage, les critères de démarrage et les points de surveillance. Exigez également les justifications de chaque garantie de performance et l’essai de réception lié à la spécification finale de l’effluent. Demandez comment la sélection d’un train de traitement des effluents industriels tient compte du profil saisonnier et par lots de la sucrerie, plutôt que du seul débit quotidien moyen.
Pourquoi le prétraitement et l’affinage aval restent-ils nécessaires après un fort abattement de la DCO par le UASB ?
L’étude a testé des eaux usées déjà prétraitées par séparation des solides. Les informations générales sur le UASB indiquent qu’un effluent à DBO réduite nécessite généralement un traitement complémentaire selon de nombreuses exigences de qualité. Le prétraitement protège la couverture de boues granulaires. L’affinage traite la charge organique résiduelle, les solides et les critères de rejet ou de réutilisation restant à satisfaire après le traitement anaérobie.
Les études fournies peuvent-elles établir le coût, le volume du réacteur, le délai de livraison ou la conformité d’un projet de sucrerie ?
Non. Elles ne fournissent ni prix propres au projet, ni calculs de volume du réacteur, ni délais industriels, ni limites universelles pour les effluents de sucrerie. Demandez un devis et un planning de livraison fondés sur le débit et la DCO mesurés, le débit de prétraitement requis, les données de conception du réacteur, l’exutoire des effluents et des boues, ainsi que les critères applicables. Toute déclaration de conformité doit être liée à ces exigences propres au site, plutôt qu’au rendement d’abattement publié.
Équipement associé
- Prétraitement par FAD pour les eaux usées de sucrerie — spécifications, plage de capacité et données techniques