Pourquoi les eaux usées d’une usine d’éthanol sont difficiles à traiter
L’étude du traitement de la DCO des eaux usées d’une usine d’éthanol doit commencer par la caractérisation des sources. L’éthanol peut représenter l’essentiel de la charge oxydable, tandis que les matières en suspension, les nutriments et les contaminants de procédé imposent des contraintes de traitement distinctes. Ramond et al., Treatment of high ethanol concentration wastewater by biological sand filters (2012), signalent une DCO d’environ 5 000 mg/L dans les eaux usées de cave, pouvant atteindre 25 000 mg/L. L’éthanol représenterait jusqu’à 90 % de cette DCO. La même étude a montré qu’un apport d’azote et de phosphore augmentait le rendement épuratoire jusqu’à 16 % dans des filtres biologiques à sable à l’échelle pilote. Cette supplémentation stabilisait également les communautés bactériennes exposées à l’éthanol. Pour une usine d’éthanol, la DCO moyenne ne constitue donc pas une base de dimensionnement. Le train de traitement doit être choisi en fonction des charges de pointe et par lots, de la composition des effluents, de la biodégradabilité, des nutriments, de la séparation des solides et des exigences de rejet. Le traitement électrochimique peut convenir à un effluent séparé, mais les preuves fournies portent sur le pétrole et ne s’appliquent pas directement aux eaux usées contenant de l’éthanol.
La DCO mesure la capacité d’oxydation de la matière. En pratique, elle ne distingue pas la DCO dissoute issue de l’éthanol des matières organiques en suspension. Cette distinction détermine le choix des équipements. L’éthanol dissous exige une capacité biologique ou d’oxydation avancée, tandis que les matières organiques particulaires peuvent d’abord être éliminées par décantation, clarification ou flottation. Cette séparation fonctionnelle est également essentielle dans toute comparaison des trains de traitement industriel d’élimination de la DCO.
| Donnée de conception | Question à poser aux données de l’usine |
|---|---|
| DCO totale et filtrée | Quelle part de la DCO est dissoute, et quelle part est associée aux matières en suspension ? |
| Concentration en éthanol | Quels effluents contiennent de l’éthanol, et quelle part de la DCO représentent-ils ? |
| Rapport DBO/DCO | Quelle fraction de la DCO mesurée est biodégradable ? |
| Historique du débit et de la charge | Quelles sont les conditions de pointe, par lots, saisonnières et de campagne ? |
| pH et température | L’activité biologique et le dosage de réactifs peuvent-ils rester dans les conditions d’exploitation requises ? |
| Matières en suspension, huiles et graisses | Quels contaminants nécessitent une séparation physique avant le traitement biologique ? |
| Nutriments et inhibiteurs | L’azote et le phosphore sont-ils suffisants, et certains constituants sont-ils toxiques ou inhibiteurs ? |
Les échantillons doivent couvrir le fonctionnement normal, les pointes de récolte ou de campagne, les opérations de nettoyage et les rejets de contact avec les produits. Les méthodes analytiques et les procédures de conservation doivent être convenues avant la consultation des fournisseurs, afin que les données de conception restent comparables.
Séparer les effluents avant de concevoir l’élimination de la DCO
Les eaux usées d’une usine d’éthanol doivent être séparées selon leur origine avant le passage dans le bassin tampon. La dilution peut masquer les pointes hydrauliques et les masses de DCO. Chaque flux de procédé, de lavage, de laboratoire, de sol et de contact avec les produits doit être cartographié séparément. Les rejets récurrents issus de la distillation, de la fermentation, des évaporateurs et du nettoyage des cuves doivent ensuite être identifiés. Des prélèvements doivent confirmer l’origine des rejets concentrés. La recherche ne définit aucune limite universelle de séparation et ne permet pas de traiter tous les effluents contenant de l’éthanol de manière identique.
- Établir un diagramme des débits et du bilan de matière couvrant le débit, la DCO totale, la DCO filtrée et la concentration en éthanol.
- Enregistrer séparément les rejets par lots et les campagnes d’exploitation, distinctement des lavages routiniers.
- Aiguiller les charges concentrées confirmées vers le bassin tampon ou un traitement spécifique lorsque les données le justifient.
- Utiliser des échantillons composites représentatifs et prélevés lors des événements, avec des méthodes analytiques et des procédures de conservation convenues.
La moyenne volumique ne permet pas de dimensionner correctement les équipements. Un rejet dilué peut dépasser la capacité hydraulique d’un bassin, même si sa contribution à la DCO paraît modérée. Un rejet à faible débit mais à forte concentration peut dépasser la capacité de charge biologique. Séparer les effluents riches en éthanol des eaux de lavage diluées peut améliorer la commande, mais uniquement si l’hydraulique de l’usine, le volume tampon et les objectifs de traitement le permettent.
La même logique s’applique au choix du prétraitement. Les solides, huiles, colloïdes et constituants inhibiteurs doivent être identifiés par flux, plutôt que masqués dans une moyenne globale. Cette démarche évite d’appliquer une évaluation industrielle du prétraitement sans confirmer la présence effective des contaminants concernés.
Concevoir un train de traitement de la DCO
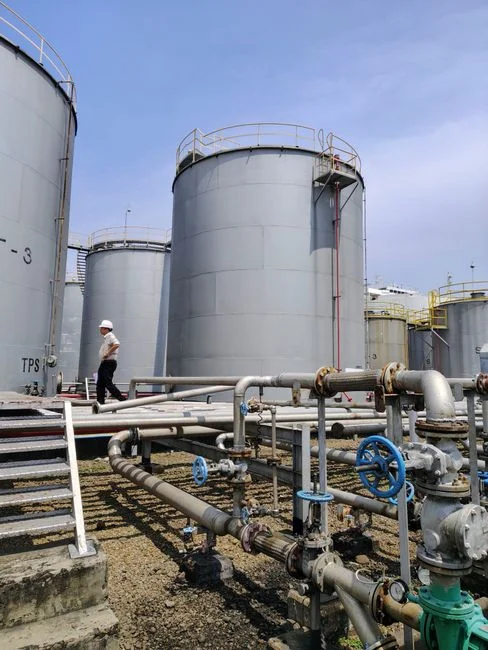
Un train de traitement de la DCO pour une usine d’éthanol doit distinguer la régulation de charge, le prétraitement physique, la conversion biologique, la séparation des solides et l’affinage final. Le bassin tampon régule les pointes par lots et assure une alimentation stable. Le prétraitement élimine les matières en suspension, les colloïdes, les huiles et graisses présentes. Le traitement biologique retire la DCO biodégradable issue de l’éthanol. Une étape de clarification ou de filtration par membranes capte la biomasse et les solides résiduels. Le suivi final confirme la conformité aux exigences de rejet applicables.
| Étape du train | Fonction principale | Base de dimensionnement et d’exploitation |
|---|---|---|
| Caractérisation et séparation | Identifier les effluents contenant de l’éthanol, les solides, les nutriments et les sources de rejets concentrés | Prélèvements lors des événements, mesures de débit et bilan de matière de la DCO |
| Bassin tampon | Atténuer les pointes de débit et de charge | Débit de pointe mesuré, charge massique de DCO et planning d’exploitation |
| Prétraitement physique | Éliminer les matières en suspension, les colloïdes et les FOG lorsqu’ils sont présents | Données de charge en solides et fonction d’élimination requise |
| Élimination biologique de la DCO | Biodégrader l’éthanol et les autres matières organiques biodégradables | DCO filtrée et totale, rapport DBO/DCO, nutriments, pH, température et taux de charge |
| Séparation des solides | Séparer la biomasse et les solides résiduels | Inventaire de biomasse, flux de solides, qualité du filtrat et filière de traitement des boues |
| Affinage et suivi | Atteindre la qualité d’effluent requise | Limite de rejet applicable et méthodes analytiques confirmées |
Le volume tampon et la capacité biologique doivent être calculés à partir des débits et des données de DCO mesurés dans l’usine. Ils ne doivent pas être repris d’une autre installation. Le bilan des nutriments fait partie de ce calcul. Ramond et al. (2012) ont montré qu’un apport d’azote et de phosphore augmentait le rendement épuratoire jusqu’à 16 % dans des filtres biologiques à sable à l’échelle pilote. Cet apport compensait aussi la déstabilisation des communautés microbiennes provoquée par de fortes concentrations en éthanol. L’article citait également des études sur les boues activées aérobies et les réacteurs séquentiels anaérobies, signalant des rendements d’élimination de la DCO de 98 % ou plus. Ces valeurs décrivent uniquement les études citées et ne garantissent pas les performances de chaque usine d’éthanol. Ces procédés étaient également décrits comme énergivores et lents à démarrer.
En présence de matières en suspension ou de FOG, un système industriel de flottation à air dissous pour le prétraitement des eaux usées contenant de l’éthanol peut assurer une séparation physique. Il ne remplace toutefois pas l’élimination biologique de la DCO soluble issue de l’éthanol. Un système automatique de dosage de réactifs asservi par automate programmable et système de correction des nutriments doit être vérifié selon les besoins en nutriments, la compatibilité chimique et le risque d’introduire des polluants affectant la conformité des rejets.
Un bioréacteur à membranes MBR pour l’élimination biologique de la DCO et la séparation des solides combine traitement biologique et séparation membranaire des solides. Son affluent doit toutefois convenir à l’exploitation biologique et membranaire. La DCO finale, les nutriments, les solides, le pH et le débit doivent être suivis avec une fréquence suffisante pour détecter les variations de charge. Les commandes d’exploitation doivent y répondre au lieu de supposer un unique point de conception.
Comparer l’élimination biologique et électrochimique de la DCO
Le traitement biologique convient principalement lorsque la majeure partie de la DCO correspond à de l’éthanol biodégradable. L’usine doit alors maintenir des populations microbiennes acclimatées, des nutriments équilibrés, un pH et une température adaptés, ainsi qu’une charge contrôlée. Le traitement électrochimique doit être évalué comme solution spécifique à un flux ou étape hybride, sans reprendre un pourcentage d’élimination obtenu sur des eaux usées sans rapport.
| Critère de décision | Traitement biologique | Traitement électrochimique | Traitement hybride |
|---|---|---|---|
| Adéquation de l’affluent | Optimal lorsque la DCO est principalement biodégradable | Exige des essais spécifiques à l’affluent concerné | Peut combiner prétraitement, biologie et séparation des solides |
| Base de preuves | Filtres biologiques à sable à l’échelle pilote avec apport d’éthanol ; études sur les boues activées et les SBR citées par Ramond et al. (2012) | Étude sur les eaux usées pétrolières d’Abbas Muslim et Asel | Doit être évalué comme un système intégré |
| Commandes principales | Acclimatation, bilan des nutriments, pH, température, charge hydraulique et charge en DCO | Courant, tension, électrodes, espacement, immersion, pH, durée et salinité | Coordination de chaque étape et gestion aval des solides |
| Risque principal | Déséquilibre de la biomasse causé par des rejets concentrés ou un déficit de nutriments | Les performances et la consommation d’énergie peuvent différer avec un affluent contenant de l’éthanol | Interfaces, commandes et complexité d’exploitation supplémentaires |
| Éléments de sélection | Essai pilote sur un effluent représentatif avec suivi de la charge | Essai pilote sur un effluent pertinent contenant de l’éthanol et mesure de l’énergie | Essai pilote intégré couvrant les charges de pointe et la gestion des solides |
L’étude pétrolière d’Abbas Muslim et Asel, The Electrochemical removal of Oil and COD from petroleum wastewater, a signalé 99,5 % d’élimination de la DCO et 94,2 % d’élimination des huiles dans ses conditions optimales. La DCO initiale était de 710 mg/L et la concentration initiale en huile de 95 mg/L. L’essai utilisait quatre électrodes en aluminium et quatre en fer, un espacement de 2 cm, une immersion de 12 cm, un pH de 7, une durée de 50 minutes et une tension de 10,5 V. L’étude indiquait également une consommation d’énergie de 12 kWh/m³, une teneur en chlorure de sodium de 0,5 g/L et des MES de 73 mg/L.
Ces résultats établissent un contexte de laboratoire pour des eaux usées pétrolières grasses, et non une garantie pour une usine d’éthanol. La composition des eaux usées contenant de l’éthanol diffère. La présence de sel ou d’autres ajouts doit être évaluée selon les objectifs de traitement, les systèmes biologiques aval et les exigences de rejet. Le guide de maintenance des électrodes des systèmes électrochimiques ne devient pertinent qu’après justification d’une unité électrochimique. Le guide industriel de traitement de la DCO fournit un contexte supplémentaire sur le procédé.
Choisir les équipements selon une méthode d’achat et de dimensionnement
La capacité proposée par le fournisseur doit reposer sur le débit de pointe mesuré, la charge massique de DCO, le planning d’exploitation et les limites de rejet applicables. Les acheteurs doivent demander les hypothèses retenues, les bilans de matière, les calculs hydrauliques et le dossier de dimensionnement des équipements. Chaque fournisseur pourra ainsi traiter le même problème d’eaux usées.
| Équipement | Vérification par l’acheteur | Informations requises avant le choix |
|---|---|---|
| FAD ou clarification | Définir si la fonction porte sur les matières en suspension, les huiles et graisses ou les colloïdes | Charge en solides et FOG, données de décantation, taux d’élimination requis et filière de traitement des boues |
| Dosage de réactifs | Vérifier la logique de commande, la capacité, la compatibilité et les effets de la correction des nutriments | Besoins, inventaire chimique, agencement du mélangeur et de la cuve, verrouillages et évaluation des effets sur le rejet |
| MBR | Évaluer conjointement la biologie, le choix des membranes, la séparation des solides et la qualité de l’effluent | DCO filtrée, nutriments, pH, température, charge en solides, base de calcul du flux membranaire et stratégie de nettoyage |
| Système électrochimique | Exiger une base de calcul adaptée à un effluent contenant de l’éthanol, plutôt qu’un transfert depuis des données pétrolières | Résultats pilotes, consommation d’énergie, consommation d’électrodes, effets de la salinité et gestion des solides |
| Bassin tampon | Vérifier la régulation des pointes hydrauliques et la stabilisation de la charge | Relevés de débit et de DCO lors des événements, planning d’exploitation, exigences de mélange et capacité aval |
Pour les équipements de prétraitement par FAD, demandez des performances exprimées en élimination de solides ou de FOG dans des conditions d’affluent définies, et non une simple déclaration d’élimination de la DCO. Pour un système automatique de dosage de réactifs, demandez la plage de dosage, l’agencement de l’agitateur et de la cuve, la séquence de commande, la compatibilité chimique et la confirmation que la correction des nutriments n’augmentera pas involontairement les polluants réglementés dans l’effluent.
Pour un système MBR intégré, exigez des preuves que l’étape biologique peut traiter la charge d’éthanol prévue avant d’attribuer des performances à la membrane. Le guide industriel de sélection et de coût des MBR propose une méthode utile pour comparer les options membranaires et les hypothèses d’exploitation.
Chaque offre doit définir la base de calcul de l’élimination de la DCO, la méthode d’essai, les points de prélèvement, la période de démarrage et d’acclimatation, la redondance, les intervalles de maintenance et les conditions de performance garanties. Le coût total doit aussi inclure l’installation, les réactifs, l’énergie, la gestion des boues, la main-d’œuvre des opérateurs, le suivi et l’élimination aval. Le seul prix des équipements ne permet pas d’identifier la solution la moins coûteuse.
Mettre en service et suivre le système installé
La mise en service doit vérifier que le système installé reçoit les eaux usées utilisées pour la conception. Avant de fixer les conditions finales d’exploitation, réalisez un état initial de la DCO, des nutriments, des matières en suspension, du pH, de la température et du débit dans les conditions normales et de pointe.
- Démarrez le traitement biologique à charge contrôlée et vérifiez l’acclimatation avant d’appliquer la pleine charge de conception.
- Suivez la charge en DCO, le bilan des nutriments, l’état de la biomasse, la décantation ou la flottation, la qualité du filtrat et la production de boues pendant le démarrage.
- Définissez des seuils d’exploitation pour les fortes DCO, les faibles nutriments, les écarts de pH ou de température, la surcharge hydraulique et le rejet anormal de solides.
- Planifiez la maintenance selon le procédé installé, notamment l’entartrage des électrodes des systèmes électrochimiques ou le nettoyage et le remplacement des membranes des systèmes MBR.
Chaque seuil doit préciser la mesure associée, sa base de définition, l’action de l’opérateur et la réponse de l’équipement. Les valeurs initiales doivent provenir de la caractérisation de conception, des essais pilotes et des conditions de l’autorisation applicable, et non de règles génériques. La production de boues et le retour du filtrat doivent également être inclus dans la revue de démarrage. La gestion des solides peut limiter l’exploitation même lorsque le train de traitement des liquides fonctionne correctement.
Questions fréquentes
Quel est le meilleur traitement pour les eaux usées à forte teneur en éthanol ?
Pour une DCO principalement constituée d’éthanol biodégradable, le traitement biologique constitue généralement le procédé central. Les recherches sur la dégradation de l’éthanol étayent un traitement acclimaté avec des nutriments équilibrés. Ramond et al. (2012) ont montré qu’un apport d’azote et de phosphore améliorait le rendement épuratoire jusqu’à 16 % dans des filtres biologiques à sable à l’échelle pilote. Un prétraitement physique doit précéder le traitement biologique lorsque des matières en suspension, des colloïdes ou des FOG sont présents. Le traitement électrochimique ne doit être retenu pour un flux défini qu’après des essais sur un affluent représentatif.
Combien coûte un système d’élimination de la DCO pour les eaux usées d’une usine d’éthanol ?
Aucun prix défendable ne peut être donné sans la caractérisation des eaux usées, l’objectif de traitement, la base de capacité et les contraintes du site. Demandez des devis détaillés couvrant les équipements, l’installation, le bassin tampon et le prétraitement, le traitement biologique ou électrochimique, la séparation des solides, les réactifs, l’énergie, la gestion des boues, le suivi, la main-d’œuvre, la mise en service et l’élimination aval. Une comparaison des prix d’investissement qui omet les coûts d’exploitation et de traitement des résidus reste incomplète.
Comment dimensionner les équipements d’élimination de la DCO dans une usine d’éthanol ?
Dimensionnez les équipements à partir du débit de pointe mesuré et de la charge massique de DCO, et non de la seule DCO moyenne de l’usine. Communiquez aux soumissionnaires l’historique des débits et charges, le profil des lots et des campagnes, les fractions de DCO, la concentration en éthanol, le rapport DBO/DCO, les nutriments, les matières en suspension, le pH, la température, le planning d’exploitation et les limites de rejet applicables. Exigez les calculs hydrauliques et de procédé déterminants, notamment la base du dimensionnement du bassin tampon et de la capacité biologique.
Quelle option de traitement présente le coût d’exploitation et de maintenance le plus faible ?
Le choix ne peut reposer sur les seuls pourcentages d’élimination de la DCO. Comparez l’énergie, la consommation de réactifs, la correction des nutriments, la gestion de la biomasse ou des boues, le nettoyage ou le remplacement des membranes, la maintenance des électrodes, la surveillance des opérateurs et les arrêts pendant le planning d’exploitation. La recherche fournie décrit les systèmes biologiques comme coûteux et énergivores dans les études citées. Elle ne permet cependant pas d’établir un classement universel des coûts d’exploitation et de maintenance pour les usines d’éthanol.
Une limite garantie de DCO en sortie peut-elle être atteinte avant un essai pilote ?
Un fournisseur ne peut garantir des performances que dans des conditions d’affluent et d’exploitation explicitement définies. Avant d’accepter une garantie, demandez la méthode d’essai, les points de prélèvement, le domaine des affluents, la base de DCO, les hypothèses d’acclimatation biologique, la période de démarrage et les conséquences d’une exploitation hors conception. Réalisez un essai pilote représentatif pour toute nouvelle charge utile ou solution électrochimique. Les résultats pétroliers rapportés par Abbas Muslim et Asel n’établissent pas les performances pour les eaux usées contenant de l’éthanol. Le décomposition des coûts de traitement des eaux usées fournit un contexte supplémentaire, distinct des garanties de performance. Des devis propres au site restent nécessaires.