Pourquoi l’élimination de la DCO des eaux usées de batteries est particulièrement complexe
L’élimination de la DCO des eaux usées de fabrication de batteries exige une chaîne de traitement adaptée à des effluents variables, plutôt qu’un procédé universel unique. Pour les effluents de recyclage de batteries lithium-ion, la DCO signalée varie de 397 à 60 500 mg/L. La caractérisation et la séparation des effluents sont donc essentielles. Les fortes charges organiques peuvent nécessiter une oxydation avancée avant le traitement biologique, tandis que les solides, les huiles et les colloïdes doivent être éliminés en amont. Une étude a évalué l’oxydation électrochimique à 25 mA/cm², avec 70 % d’élimination de la DCO et 32,8 kWh/kg de DCO éliminée en 22,9 minutes, pour un objectif de rejet vers le réseau d’assainissement de 800 mg/L cité dans l’étude. La chaîne finale doit tenir compte du mode de rejet, de la variabilité des effluents et des exigences de l’autorisation de rejet.
Caractérisez et séparez les effluents avant de choisir les équipements
La DCO mesure globalement la pollution oxydable, et non une substance particulière. Une valeur élevée n’identifie donc pas sa source éventuelle : solvants, électrolyte, matériaux de revêtement, produits de nettoyage ou matières organiques en suspension. L’EPA américaine décrit les usages d’eau de fabrication de batteries dans la production d’électrodes, la préparation des matériaux réactifs et de l’électrolyte, la charge, l’élimination des impuretés, le lavage des cellules finies, le lavage des équipements et des sols, le lavage des laboratoires ainsi que les laveurs de gaz humides. Ces sources imposent des exigences de traitement différentes, même lorsqu’elles alimentent un système de collecte commun.
Pour les effluents de recyclage de batteries lithium-ion, l’étude Applied Water Science a signalé une DCO comprise entre 397 et 60 500 mg/L, avec un échantillon mesuré à 108 000 mg/L. Cet intervalle justifie la séparation et un échantillonnage représentatif, mais ne constitue pas une courbe de dimensionnement. Les Battery Manufacturing Effluent Guidelines de l’EPA, promulguées en 1984 et modifiées en 1986, couvrent les rejets directs et indirects. Les paramètres réglementés varient selon la sous-catégorie de fabrication de batteries, dont certaines imposent une absence totale de rejet liquide.
Demandez les résultats de DCO et de TOC pour chaque opération génératrice d’effluents, puis complétez par le pH, les matières en suspension, les huiles et graisses, la turbidité, la conductivité, les métaux, la toxicité et les variations de débit. La DCO et le TOC doivent être considérés conjointement. L’étude sur le recyclage de batteries a montré que l’élimination de la DCO pouvait stagner autour de 70 %, tandis que le TOC était presque entièrement dégradé dans un échantillon fortement contaminé par des substances inorganiques. Le TOC peut donc constituer un indicateur plus adapté de la charge organique dans cette matrice.
Séparez les effluents d’électrolyte, de solvants, de revêtement et de nettoyage des eaux de rinçage, de refroidissement et de laveurs de gaz, lorsque la collecte le permet. L’étude sur le biochar de bagasse pour batteries a examiné le plomb plutôt que la DCO. Elle a signalé une efficacité maximale d’adsorption de 12,741 mg/g à pH 5, avec 140 minutes de contact et une dose d’adsorbant de 5 g. Cet exemple montre que certains contaminants peuvent nécessiter une filière de traitement distincte, au lieu d’être évalués par la seule DCO.
| Données de caractérisation | Décision facilitée | Justificatif ou qualification requise |
|---|---|---|
| DCO et TOC par opération | Distingue la charge globale oxydable de la réponse en carbone organique | Applied Water Science a observé une divergence entre DCO et TOC dans un échantillon fortement contaminé par des substances inorganiques. |
| Matières en suspension, huiles et graisses, turbidité | Détermine l nécessité d’éliminer les solides ou les huiles avant l’oxydation ou le traitement biologique | Demandez des résultats représentatifs pour chaque flux d’effluents. |
| Conductivité, métaux et toxicité | Vérifie si la matrice peut inhiber le traitement biologique ou perturber l’oxydation | Aucune étude fournie n’établit un intervalle universel d’acceptabilité pour les eaux usées de batteries. |
| Débit et événements de production | Détermine les besoins de tamponnage, de gestion des pointes et de maîtrise des incidents | Échantillonnez la production normale, les cycles de nettoyage, les incidents et le nettoyage en place. |
Construisez la chaîne de traitement des solides à l’affinage final
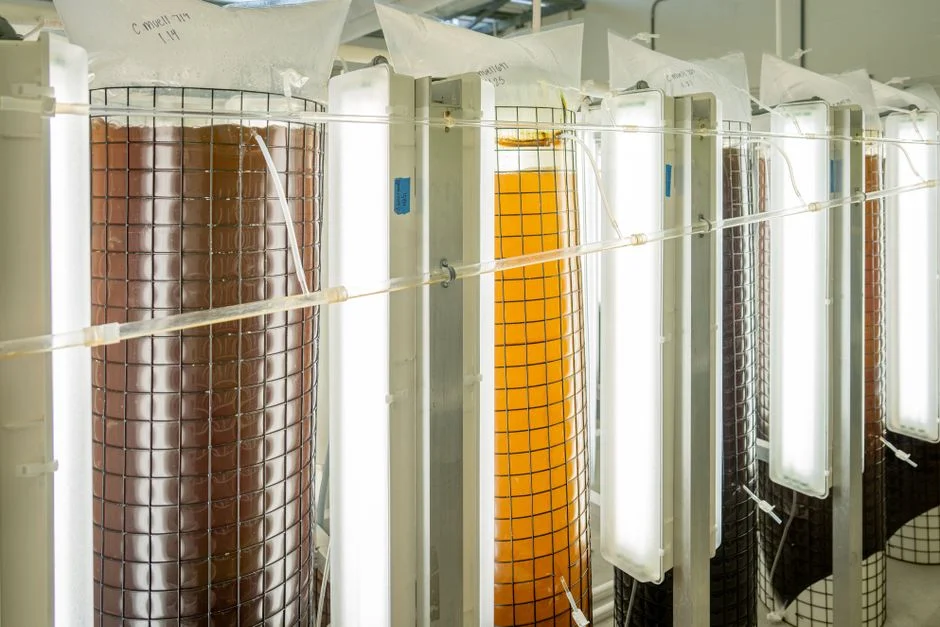
La séquence la plus défendable commence par la maîtrise à la source, le dégrillage et le tamponnage, puis le prétraitement physique. Elle peut comprendre une étape de destruction de la DCO, un traitement biologique lorsque la matrice le permet, et une séparation ou un affinage final. Chaque site ne nécessite pas toutes les unités. L’objectif de rejet et la matrice des effluents déterminent les étapes obligatoires.
- Dégradez et tamponnez. Ces fonctions protègent les pompes, les équipements d’oxydation et les systèmes biologiques contre les débris, les matières en suspension et les chocs de débit. Le dégrilleur mécanique rotatif disponible assure le dégrillage physique, mais la séparation à la source doit le précéder.
- Éliminez les huiles, les solides et les colloïdes. Lorsque ces fractions peuvent perturber l’oxydation ou le traitement biologique, envisagez un système FAD pour le prétraitement des eaux usées de fabrication de batteries. La coagulation chimique, la flocculation et l’ajustement du pH doivent suivre des essais en bécher, plutôt que d’être ajoutés par défaut.
- Contrôlez l’ajout de réactifs. Le système automatique de dosage de réactifs commandé par automate disponible convient aux coagulants, flocculants, correcteurs de pH et produits spécifiques. Les consignes restent à déterminer par des essais de dosage propres au site.
- Appliquez l’oxydation de manière sélective. Les procédés d’oxydation avancée comprennent les UV/H₂O₂, l’oxydation de Fenton et l’oxydation électrochimique. Dans l’étude sur le recyclage de batteries, l’oxydation électrochimique à 25 mA/cm² a permis 70 % d’élimination de la DCO. Une densité de courant et une durée de traitement supérieures ont été nécessaires pour l’objectif de rejet direct plus strict de l’étude.
- Utilisez le traitement biologique lorsque la matrice le permet. Éliminez d’abord les huiles et les solides inhibants, puis établissez la biodégradabilité par des essais pilote. La température, le débit, la DCO résiduelle et les données de l’objectif de traitement sont nécessaires avant de dimensionner la capacité biologique.
- Affinez et surveillez. Un système BRM pour l’élimination biologique de la DCO et l’affinage membranaire combine les boues activées avec une filtration membranaire PVDF immergée. Il est spécifié pour des débits de 10 à 2 000 m³/jour. Suivez la DCO, le TOC, le débit, le pH, la conductivité et les solides. Réglez le dosage, la densité de courant, l’aération et l’évacuation des boues selon les besoins.
| Étape du procédé | Équipement ou méthode principal | Condition de sélection |
|---|---|---|
| Protection physique | Dégrillage et tamponnage | Nécessaires lorsque des débris ou des variations de débit peuvent affecter les équipements en aval. |
| Élimination des huiles, des solides et des colloïdes | FAD avec coagulation et flocculation chimiques | À sélectionner lorsque les fractions physiques menacent l’oxydation ou le traitement biologique. Déterminez les réactifs par essais en bécher. |
| Destruction de la charge organique | UV/H₂O₂, Fenton ou oxydation électrochimique | Sélectionnez selon les caractéristiques des effluents et la DCO visée. Ne transposez pas un pourcentage générique d’élimination. |
| Traitement biologique | Boues activées avec séparation membranaire si nécessaire | Procédez seulement après l’élimination des huiles et des solides inhibants et la vérification de la biodégradabilité. |
| Contrôle final | Surveillance de la DCO, du TOC, des solides, du débit, du pH et de la conductivité | Alignez les instruments et les actions de contrôle sur les paramètres réglementaires applicables. |
Comparez l’oxydation avancée et les options électrochimiques
L’étude Applied Water Science sur le recyclage de batteries a comparé les UV/H₂O₂, l’oxydation de Fenton et l’oxydation électrochimique à deux scénarios de rejet allemands cités : 800 mg/L de DCO pour un rejet vers le réseau d’assainissement et 200 mg/L pour un rejet direct vers les eaux de surface. Ces valeurs sont des objectifs de recherche, et non des limites réglementaires américaines ou des garanties universelles.
Pour l’objectif de rejet vers le réseau d’assainissement cité, les UV/H₂O₂ ont nécessité 56,3 kWh/kg de DCO éliminée, soit 43,3 kWh/m³, et 158 minutes. L’oxydation électrochimique à 25 mA/cm² a nécessité 32,8 kWh/kg de DCO éliminée et 22,9 minutes. Pour l’objectif de rejet direct cité, l’oxydation électrochimique à 50 mA/cm² a nécessité 95,3 kWh/kg de DCO éliminée et 58,7 minutes. L’étude a indiqué que l’oxydation électrochimique consommait 41,7 % moins d’énergie que les UV/H₂O₂ pour le même résultat d’élimination de la DCO.
La distinction entre DCO et TOC reste importante. Dans l’échantillon fortement contaminé par des substances inorganiques, l’élimination de la DCO a stagné autour de 70 %, tandis que le TOC s’est approché d’une dégradation complète. La conformité résiduelle doit donc être évaluée selon le paramètre réglementaire pertinent, avec des matrices représentatives, et non déduite d’un seul pourcentage d’élimination globale.
Une étude distincte de l’université Wasit a appliqué l’électrocoagulation à des eaux usées pétrolières riches en huiles. Elle a signalé 99,5 % d’élimination de la DCO et 94,2 % d’élimination des huiles. La meilleure condition signalée utilisait quatre électrodes en aluminium et quatre en fer, un espacement de 2 cm, une immersion de 12 cm, un pH de 7, 50 minutes et 10,5 V, avec une consommation énergétique estimée à 12 kWh/m³. Ces données n’établissent pas les performances d’une usine de batteries. La matrice initiale contenait 710 mg/L de DCO, 95 mg/L d’huile, 73 mg/L de MES et 0,5 g/L de chlorure de sodium dans une cellule de 2 L.
| Étude et matrice | Résultat signalé | Énergie ou condition d’exploitation | Limite d’application |
|---|---|---|---|
| Applied Water Science : effluent direct de recyclage de batteries lithium-ion | Oxydation électrochimique à 25 mA/cm² : 70 % d’élimination de la DCO ; 32,8 kWh/kg de DCO éliminée en 22,9 minutes pour l’objectif de rejet vers le réseau d’assainissement cité de 800 mg/L | 25 mA/cm² | Résultat propre à une matrice, et non garantie universelle des équipements. |
| Applied Water Science : même contexte de recyclage de batteries | UV/H₂O₂ : 56,3 kWh/kg de DCO éliminée ; 43,3 kWh/m³ ; 158 minutes pour l’objectif de rejet vers le réseau d’assainissement cité | Oxydation UV au peroxyde d’hydrogène | À utiliser comme premier point de comparaison, en attente d’essais représentatifs. |
| Applied Water Science : même contexte de recyclage de batteries | Oxydation électrochimique à 50 mA/cm² : 95,3 kWh/kg de DCO éliminée en 58,7 minutes pour l’objectif de rejet direct cité | 50 mA/cm² | Ne constitue pas une base réglementaire aux États-Unis. |
| Université Wasit : eaux usées pétrolières riches en huiles | 99,5 % d’élimination de la DCO et 94,2 % d’élimination des huiles | 12 kWh/m³ ; quatre électrodes en aluminium et quatre en fer ; espacement de 2 cm ; immersion de 12 cm ; pH 7 ; 50 minutes ; 10,5 V | Élément de comparaison uniquement ; la matrice pétrolière diffère des effluents de batteries. |
Adaptez le système à l’objectif de rejet et de réutilisation
Le mode de rejet modifie les critères d’acceptation et, par conséquent, la chaîne d’équipements. Pour les rejets indirects aux États-Unis, vérifiez l’autorisation de prétraitement applicable, les limites locales du gestionnaire du réseau d’assainissement et les exigences catégorielles de l’EPA. Les valeurs de 800 mg/L et 200 mg/L de DCO proviennent d’un cadre allemand et ne doivent pas servir de limites américaines.
Pour un rejet direct, vérifiez l’application de la réglementation 40 CFR Part 461. Identifiez la sous-catégorie de fabrication de batteries, ses paramètres réglementés, les conditions du NPDES et toute obligation d’absence de rejet liquide propre à la catégorie. Pour le rejet vers le réseau, le même principe de prétraitement s’applique : le traitement doit respecter les limites locales opposables et les restrictions de rejet, plutôt qu’un objectif allemand tiré de l’étude sur les batteries.
Choisissez une chaîne centrée sur la flottation à air dissous lorsque les huiles, graisses, colloïdes ou matières en suspension constituent les principaux risques pour l’oxydation ou les systèmes biologiques. Sélectionnez une chaîne centrée sur le bioréacteur à membranes lorsque l’élimination biologique de la DCO, la séparation des solides et l’affinage destiné à la réutilisation sont prioritaires. Le flux membranaire et la chimie des effluents doivent toutefois être validés par des essais pilote. Le système FAD pour le prétraitement des eaux usées de fabrication de batteries couvre l’étape de séparation physique. Il ne garantit pas à lui seul la conformité de la DCO.
Pour un objectif d’absence de rejet liquide, évaluez la gestion des concentrats et des solides résiduels parallèlement à l’élimination de la DCO. La recherche fournie n’établit aucune performance universelle d’absence de rejet liquide pour les effluents de batteries. Un système BRM pour l’élimination biologique de la DCO et l’affinage membranaire peut intégrer une chaîne de réutilisation. L’autorisation de rejet, la qualité de l’eau produite et la filière de gestion des résidus déterminent toutefois la configuration finale.
Planifiez le dimensionnement, la validation et les coûts d’exploitation
Aucune source fournie n’établit un rapport universel entre la DCO et le débit pour dimensionner une installation de fabrication de batteries. Spécifiez les débits moyen et de pointe, le cycle de service, les intervalles des effluents, la DCO visée, le mode de rejet, l’emprise, l’automatisation, les utilités et les exigences de gestion des boues. Les charges polluantes, les variations hydrauliques et les concentrations des constituants doivent être conciliées avant le dimensionnement final.
Demandez une garantie de performance liée à une matrice d’effluents définie, une méthode d’échantillonnage, des conditions d’exploitation et une période d’acceptation. Un pourcentage d’élimination non qualifié est un langage d’achat insuffisant. Il n’identifie ni la matrice, ni le point final, ni la période d’essai.
Utilisez les repères issus de l’étude sur le recyclage de batteries, soit 32,8 kWh/kg de DCO éliminée pour l’oxydation électrochimique à 25 mA/cm² et 56,3 kWh/kg pour les UV/H₂O₂, uniquement comme premières références de sélection. Excluez du même calcul de coûts la valeur distincte de 12 kWh/m³ issue de l’électrocoagulation pétrolière. Sa matrice d’effluents et son périmètre de procédé diffèrent.
Demandez à chaque fournisseur de chiffrer ou d’expliquer le remplacement des électrodes ou des consommables, la consommation de réactifs, la gestion des boues, le nettoyage des membranes, la commande et la maintenance. Validez la chaîne avec des effluents représentatifs, notamment lorsque la conductivité, les sels, les métaux ou les organiques inhibants peuvent affecter la coagulation, l’oxydation ou le traitement biologique.
| Point de contrôle acheteur | Informations à demander | Importance |
|---|---|---|
| Base de conception | Débit moyen, débit de pointe, cycle de service, intervalles de DCO/TOC et mode de rejet | Évite un dimensionnement fondé sur un seul prélèvement instantané ou un ratio universel non étayé. |
| Engagement de performance | Matrice définie, méthode d’échantillonnage, conditions d’exploitation et période d’acceptation | Rend la garantie vérifiable au regard de l’objectif de traitement réel. |
| Énergie et consommables | Énergie du procédé, réactifs, remplacement des électrodes ou membranes et nettoyage | Compare la charge d’exploitation globale plutôt que la seule élimination de la DCO. |
| Gestion des résidus | Quantité et caractéristiques des boues, déshydratation et filière d’élimination | Évite que le traitement transfère la charge polluante vers les solides résiduels. |
| Validation | Essai pilote sur matrice représentative pour les hypothèses critiques | Vérifie les interférences, la biodégradabilité et les hypothèses de flux avant l’engagement à pleine échelle. |
Questions fréquentes
Quelle chaîne d’élimination de la DCO convient aux eaux usées de fabrication de batteries ?
Aucune source unique ne justifie une chaîne universelle. La séquence défendable comprend un prétraitement physique, une étape justifiée de destruction de la DCO et un affinage ou un traitement biologique lorsque la matrice le permet. Sélectionnez la configuration finale selon la variabilité des effluents, le mode de rejet, les exigences réglementaires et les objectifs de réutilisation.
Quel référentiel énergétique faut-il utiliser pour la présélection des équipements ?
Utilisez 32,8 kWh/kg de DCO éliminée pour l’oxydation électrochimique à 25 mA/cm² et 56,3 kWh/kg pour les UV/H₂O₂ uniquement comme premières références. Ces deux valeurs proviennent d’une même étude Applied Water Science sur le recyclage de batteries lithium-ion. Des données pilote propres à la matrice doivent donc les remplacer pour le dimensionnement final.
Comment un fournisseur doit-il garantir les performances d’élimination de la DCO ?
Demandez des effluents représentatifs, des méthodes définies pour la DCO et le TOC, des conditions d’exploitation précisées et une période d’acceptation déterminée. Exigez que la garantie précise la matrice initiale et le point final, au lieu de reposer uniquement sur un pourcentage d’élimination.
Que doit demander un acheteur lors du dimensionnement et de la sélection d’un système de traitement ?
Fournissez les débits moyen et de pointe échantillonnés, les charges polluantes, les intervalles des effluents, la DCO visée, le mode de rejet, les utilités, l’automatisation et les exigences de gestion des résidus. La recherche fournie ne fournit aucun ratio universel entre le débit et les équipements pour les effluents de batteries. Validez donc les hypothèses critiques par des essais pilote.
Comment comparer les systèmes concurrents en coûts et en risque fournisseur ?
Comparez le risque de conformité de l’ensemble du système : prétraitement, énergie, réactifs, remplacement des électrodes ou membranes, boues, surveillance et conditions de rejet. Un fournisseur qui fournit une base d’essai définie, des garanties de procédé, une documentation de commande et des hypothèses sur les consommables offre un périmètre plus auditable qu’un autre fournissant seulement un pourcentage d’élimination de la DCO non qualifié.