Exigences de conformité avant le rejet d’une usine de Menominee dans le réseau d’assainissement
Une usine de papier ou de pulpe près de Menominee qui envoie ses eaux usées vers un réseau municipal doit respecter deux niveaux de conformité qui se recoupent : les normes catégorielles de prétraitement applicables au titre 40 CFR Part 430 et les limites locales propres au site, fixées au titre 40 CFR Part 403 par l’exploitant de la station d’épuration qui reçoit le rejet. Le titre 430 s’applique selon la sous-catégorie réglementée de l’usine, tandis que la station d’épuration réceptrice fixe les conditions de rejet destiné à éviter le transfert de polluants et la perturbation du traitement. La conformité dépend donc de la caractérisation des eaux usées, de la maîtrise des solides, de la DBO₅, de la couleur, des AOX et des autres constituants pertinents, ainsi que de la vérification des performances au point de rejet autorisé de l’usine. Aucune limite numérique propre à Menominee n’est affirmée ici, car le permis en vigueur, les limites locales et l’accord de rejet de la station réceptrice n’ont pas été fournis.
L’EPA définit un rejet indirect comme le rejet de polluants vers un ouvrage de traitement appartenant à une collectivité publique. Un rejet direct consiste à émettre des polluants dans les eaux des États-Unis, notamment les cours d’eau, les lacs et les océans (EPA, Pulp, Paper and Paperboard Effluent Guidelines). Cette distinction modifie la voie de conformité : le titre 430 est intégré aux permis NPDES des rejets directs et mis en œuvre pour les rejets indirects par les programmes de prétraitement, au moyen de permis ou d’autres mécanismes de contrôle.
Le titre 403 établit le National Pretreatment Program, programme national de prétraitement. Ses concepts déterminants sont le transfert de polluants et la perturbation du fonctionnement. Le transfert survient lorsque le rejet industriel quitte la station d’épuration en quantités ou concentrations qui entraînent une violation de son permis NPDES. La perturbation survient lorsque le rejet inhibe ou compromet le traitement, la gestion des boues ou l’élimination des résidus de la station, et provoque une violation du permis ou des exigences relatives aux boues. Ces deux notions doivent donc être examinées pour déterminer si le train de traitement proposé protège l’installation réceptrice.
La séquence d’ingénierie suit la logique du processus de conformité pour le prétraitement industriel : identifier la sous-partie catégorielle, obtenir les limites de la station réceptrice, caractériser les déchets, affecter chaque fraction de contaminant à une étape de traitement, puis dimensionner le système en fonction des débits et des charges mesurés. L’autorité réceptrice doit fournir son permis actuel, ses limites locales, ses exigences de surveillance, son point d’échantillonnage et son autorisation de rejet. La sélection des équipements ne peut être considérée comme une décision de conformité avant cette vérification.
Identifier la catégorie de l’usine et le profil des eaux usées
L’EPA a publié les premières lignes directrices du titre 430 pour la pulpe, le papier et le carton en 1974 et 1977. Elle les a modifiées en 1982 et 1986, puis a adopté une importante modification concernant les polluants toxiques en 1998. Les polluants réglementés varient selon la sous-catégorie (EPA, Pulp, Paper and Paperboard Effluent Guidelines). La catégorie applicable doit donc être liée aux produits et aux procédés, plutôt qu’à une désignation générale comme « usine de pulpe ».
| Famille de procédé | Opérations couvertes par l’EPA | Priorité de caractérisation |
|---|---|---|
| Pulpe chimique à dissoudre et blanchie | Kraft à dissoudre; usines de kraft blanchi de qualité papier et de soude, notamment pulpe de marché, carton, tissue et papiers fins | AOX, couleur, composés organochlorés, DBO₅, DCO et variabilité du procédé |
| Pulpe non blanchie et semi-chimique | Kraft non blanchi, notamment linerboard et papier kraft; kraft-sulfite semi-chimique et opérations combinées kraft/semi-chimique | Solides en suspension, DBO₅, DCO, couleur et effets du cycle de récupération |
| Pulpe sulfite | Grades sulfite à dissoudre, notamment nitration, viscose, cellophane et acétate; sulfite de qualité papier avec lavage en cuve ou sous vide/sous pression | DBO₅, DCO, couleur, sulfites et constituants indiqués dans les limites de la station d’épuration |
| Pulpe mécanique et chimicomécanique | Opérations de production de pâte mécanique, thermo-mécanique et de papier; opérations chimicomécaniques de pâte mécanique | Fractions de fibres à forte teneur en solides, DBO₅ et effets de la réutilisation de l’eau |
| Déchiqueture et fibres secondaires | Pulpe et papier dans les usines de déchiqueture; tissue, produits moulés et autres cartons produits à partir de vieux papiers sans déchiqueture | Encre, couleur, solides en suspension, charges et composition variable des fibres |
| Pulpe chimique non ligneuse et pulpe achetée | Usines de pulpe chimique non ligneuse; produits fins, légers, tissue, filtrants, non tissés et cartons fabriqués à partir de pulpe achetée | Additifs propres au procédé, DBO₅, DCO, solides et paramètres applicables de la station d’épuration |
Le profil des eaux usées doit suivre la séquence de procédé utilisée dans l’usine. La revue académique de Hubbe et de ses collaborateurs, A review of pulp and paper industry practices and opportunities, identifie la formation des polluants dans la préparation du bois, la fabrication de la pulpe, le lavage, le criblage, la fabrication du papier et l’enduction, avec une attention particulière pour le blanchiment. Elle souligne également que les propriétés des eaux usées varient selon le procédé, la matière première, la recirculation et l’utilisation de l’eau. Leur production peut atteindre 70 mètres cubes par tonne métrique de papier fabriqué.
Une caractérisation représentative doit donc comprendre le débit, le pH, les MES, la DBO₅, la DCO, la couleur, les AOX, les huiles et graisses, la température, les sulfures, les métaux sélectionnés et tous les autres constituants indiqués dans les limites de la station d’épuration. Les prélèvements doivent couvrir la production normale, les opérations de nettoyage, les incidents et les conditions de réutilisation de l’eau. Un échantillon composite unique peut ne pas révéler l’enveloppe de charge qui détermine la capacité biologique, le volume tampon ou la demande de réactifs.
La revue indique que les effluents de l’industrie papetière contiennent des solides et un mélange complexe de composés organiques. Le rapport DBO₅/DCO est utile, car il indique la fraction facilement biodégradable. La pulpe chimique peut toutefois produire plus de 40 % de composés organiques mal biodégradables dans la matière organique totale des effluents (A review of pulp and paper industry practices and opportunities). Ces résultats justifient des prélèvements dans plusieurs conditions de production. Ils expliquent aussi pourquoi le traitement biologique seul peut ne pas répondre à toutes les contraintes propres au site.
Suivre la voie de conformité de la réduction à la source au prétraitement final
La voie de traitement défendable commence par l’optimisation de l’eau de procédé et la récupération des fibres. Elle traite ensuite la séparation des solides, la mise en tampon, le traitement biologique, l’affinage justifié et la surveillance du rejet. Cet ordre importe, car les équipements en aval doivent être dimensionnés pour la charge résiduelle après élimination des fibres récupérables, de l’eau réutilisable et des contaminants séparables.
Hubbe et ses collaborateurs signalent que les systèmes de flottation à air dissous (FAD/DAF), les filtres de récupération et les opérations ressemblant à des reins peuvent purifier l’eau de procédé. Ils permettent de réduire la charge polluante et le volume d’eaux usées avant le traitement en fin de chaîne. Les systèmes classiques associent généralement une décantation primaire et une activation de boues. Les options complémentaires comprennent les étages anaérobies, l’oxydation avancée, les bioréacteurs et la filtration membranaire (A review of pulp and paper industry practices and opportunities).
| Étape du procédé | Fonction principale d’ingénierie | Justificatifs requis pour le dimensionnement |
|---|---|---|
| Réduction à la source et récupération des fibres | Réduire le volume des eaux usées et récupérer les fibres utilisables ou l’eau de procédé | Bilan hydrique, performance de récupération des fibres, objectif de réutilisation et scénarios d’exploitation |
| Filtration de récupération | Éliminer les matières en suspension avant le traitement en fin de chaîne | Débit, concentration en solides, distribution granulométrique et qualité du filtrat |
| Mise en tampon et séparation primaire | Atténuer la variabilité de production et séparer les matières décantables ou flottables | Hydrogrammes de débit et de charge, pH, MES, huiles et graisses et commandes de transfert |
| FAD/DAF | Séparer les solides en suspension, le matériel colloïdal et les fractions flottantes liées aux huiles | Débit hydraulique, charge de contaminants, essais de vitesse ascensionnelle, demande de réactifs et gestion de la mousse |
| Traitement biologique | Éliminer les composés organiques biodégradables et réduire la DBO₅ | Caractérisation DBO₅/DCO, température, biodégradabilité, nutriments, temps de séjour et caractéristiques des boues |
| Affinage | Traiter la couleur, les AOX ou un constituant résiduel propre au site | Limites confirmées de la station d’épuration, profil des polluants résiduels et comparaison des procédés |
| Surveillance et contrôle du rejet | Vérifier les performances au point imposé | Point d’échantillonnage de la station d’épuration, méthodes d’analyse, fréquence, étalonnage et exigences de reporting |
La séparation des solides cible les matières en suspension et les fractions liées aux huiles. Le traitement biologique cible les composés organiques biodégradables. L’affinage ne se justifie que si les exigences confirmées imposent une élimination supplémentaire. La revue académique indique que les émissions d’AOX ont diminué de plus de 80 % depuis 1990. Elle précise aussi que la pulpe chimique peut produire plus de 40 % de composés organiques mal biodégradables dans la matière organique totale des effluents (A review of pulp and paper industry practices and opportunities). Ces résultats ne remplacent pas les essais sur site. Ils montrent cependant que le blanchiment, la réutilisation et la biodégradabilité exigent une attention distincte.
L’efficacité du traitement n’équivaut pas à la conformité. Un système de prétraitement FAD/DAF pour l’industrie papetière doit aussi s’intégrer à un train d’usine qui respecte la sous-partie applicable du titre 430 et les conditions de la station réceptrice. La capacité, la chimie, les commandes et les résidus doivent être vérifiés à partir des permis en vigueur et d’échantillons représentatifs.
Choisir les équipements selon les contaminants et les contraintes de modernisation
Le choix des équipements doit suivre la fraction de contaminant et l’enveloppe de modernisation, plutôt qu’une capacité de traitement générique. Un décanteur classique convient aux solides décantables. Le FAD/DAF est adapté lorsque les solides en suspension, les huiles et graisses, les charges ou le matériel colloïdal doivent être captés. Un bioréacteur à membranes (BRM/MBR) combine traitement biologique et séparation membranaire des solides. Ces distinctions fonctionnelles ne garantissent pas qu’une unité particulière respecte une limite de la station d’épuration.
| Équipement | Problème traité | Dépendances de conception | Considérations pour une modernisation |
|---|---|---|---|
| FAD/DAF | Solides en suspension, huiles et graisses, charges, encre et matériel colloïdal | Enveloppe de débit et de charge, essais de réactifs, vitesse ascensionnelle et extraction des boues ou de la mousse | Vérifier la profondeur disponible, le transfert, l’espace réservé aux commandes et la gestion des solides |
| Décantation classique ou lamellaire | Solides décantables et charge associée | Caractéristiques de décantation, vitesse hydraulique, inventaire des solides et extraction des boues | Encombrement, disposition des goulottes, accès du racleur et capacité de transfert des effluents |
| BRM/MBR | Traitement biologique intégré et séparation membranaire des solides | Biodégradabilité de l’entrée, surface membranaire, base de flux, contrôle du mélange-liquide/solides et gestion des boues | Vérifier le volume du bassin, l’aération, l’accès aux membranes, l’intégration des commandes et le cheminement de nettoyage |
| Dosage automatique de réactifs | Coagulant, flocculant ou contrôle du pH lorsque les essais confirment leur nécessité | Demande de réactifs, stockage, configuration en service/en secours, dosage et vérification | Contrôler la cuvette de rétention, l’accès, l’alimentation, les alarmes et la compatibilité avec le système de commande |
Le catalogue HydropureWater présente 13 modèles standard de FAD/DAF, dont les capacités s’étendent de 4 à 300 mètres cubes par heure. Il cite le prétraitement de l’industrie papetière parmi les applications. Il s’agit de caractéristiques de catalogue, non de garanties de performance ou de recommandations de conception pour Menominee. Le système de dosage automatique de réactifs du fournisseur doit être évalué uniquement après des essais en laboratoire ou pilotes établissant le réactif requis, la plage de dosage et la réponse des commandes.
Le catalogue du traitement biologique MBR pour les eaux usées industrielles décrit des membranes PVDF immergées. Les capacités vont de 10 à 2 000 mètres cubes par jour, avec un effluent de qualité proche de la réutilisation en dessous de 1 micron. Ces déclarations de catalogue ne démontrent pas l’adéquation à une usine particulière. L’affirmation relative au seuil inférieur à 1 micron ne constitue pas une preuve du respect de la couleur, des AOX, des polluants dissous ou des limites de la station d’épuration.
La séquence de modernisation doit commencer par la réduction de charge en amont. Hubbe et ses collaborateurs identifient le FAD/DAF, la filtration de récupération et les modifications de procédé comme moyens de réduire la charge en fin de chaîne et le volume des effluents (A review of pulp and paper industry practices and opportunities). Si la récupération en amont n’est pas quantifiée, la charge biologique, la production de boues et le besoin d’affinage peuvent être surestimés. Un tank de sédimentation à haute efficacité peut convenir à une séparation des solides. Son choix dépend toutefois du comportement de décantation, de l’encombrement et de l’extraction des boues, et pas seulement de la capacité nominale.
Planifier la gestion des boues, la surveillance et le dossier de conformité
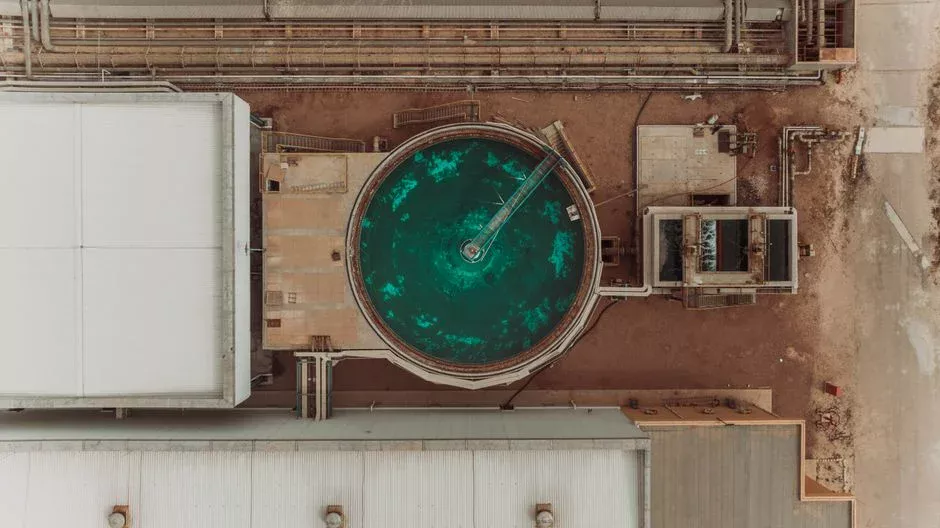
La quantité et la chimie des boues sont des résultats du train de traitement. Une presse filtrante ne peut donc pas être choisie indépendamment du profil de génération des solides en amont. Hubbe et ses collaborateurs soulignent qu’une fermeture accrue du cycle d’eau peut accumuler les contaminants dans l’eau de procédé. Cette accumulation affecte la fiabilité du traitement et l’exploitation de l’usine (A review of pulp and paper industry practices and opportunities). Les scénarios de réutilisation doivent donc être pris en compte dans la conception du procédé et l’évaluation des équipements.
Les résidus doivent être traités dès la conception. L’ingénieur doit estimer la production de fibres, de boues chimiques et de solides biologiques à partir du train retenu. Il doit ensuite définir le conditionnement, le stockage et la déshydratation, puis identifier la voie d’élimination ou de réutilisation. Une presse filtrante à plaques peut alors être évaluée selon la teneur en solides d’alimentation, la viscosité, la taille de lot attendue, la manipulation du cake et les exigences de nettoyage.
L’utilisateur industriel doit obtenir les limites locales applicables, les exigences de surveillance, le point d’échantillonnage autorisé, l’autorisation de rejet et les conditions de reporting de la station d’épuration réceptrice. Le guide d’ingénierie et de conformité pour les stations d’épuration du Maine présente le type de dépendances relatives aux permis et à l’exploitation à examiner. Les exigences du Maine ne peuvent toutefois pas remplacer les documents de l’autorité réceptrice de Menominee.
Le dossier de conformité doit contenir l’analyse de la sous-partie du titre 430, la caractérisation représentative des eaux usées, la correspondance avec la station d’épuration, les limites locales approuvées et l’autorisation de rejet. Il doit également comprendre les plans des équipements, les paramètres d’exploitation, les relevés d’étalonnage, les résultats analytiques et toute modification approuvée de la production, de la réutilisation de l’eau ou des commandes de traitement. La documentation du processus de conformité pour le prétraitement industriel assure la traçabilité de la base réglementaire et des justificatifs d’ingénierie.
Établir une liste de contrôle pour les achats et la conformité
Une demande d’équipement défendable commence par des données désignées et vérifiables, plutôt que par une plage générique de capacités. Elle doit préciser le procédé de l’usine et la sous-partie applicable du titre 430, la station d’épuration réceptrice, les limites locales en vigueur et le permis de rejet. Elle doit également fournir les données de débit et de charge, la caractérisation des eaux usées, les objectifs de réutilisation et les contraintes de modernisation. Sans ces éléments, un fournisseur peut présenter les caractéristiques des équipements, mais ne peut pas démontrer la conformité au permis.
| Dossier d’achat | Contenu requis | Critère de décision |
|---|---|---|
| Périmètre de base | Fractions des eaux usées confirmées, débit et base de charge de conception, fonctions de traitement requises | Chaque unité proposée traite une fraction de contaminant ou une fonction de procédé identifiée |
| Commandes requises | Dosage de réactifs, pH, niveau, débit, air, mélange et intégration API | Les alarmes, la stratégie en service/en secours, les utilités et l’interface de commande sont définies |
| Surveillance | Point d’échantillonnage, méthodes analytiques, exigences de laboratoire et enregistrements | Les mesures sont alignées sur les exigences de la station d’épuration et les décisions d’exploitation |
| Gestion des boues | Estimation de production des solides, conditionnement, déshydratation, stockage et élimination | La voie des résidus est complète et cohérente avec le train amont |
| Mise en service | Installation, formation, essais de performance et critères d’acceptation | La méthode d’acceptation, les conditions d’essai et les mesures correctives sont écrites |
| Contingence | Réserve d’exploitation, réponse aux incidents et évolution future de la production ou de la réutilisation | La base de capacité couvre la variabilité confirmée sans hypothèses non étayées |
Chaque proposition doit associer chaque unité à sa base de conception et préciser les garanties de performance, les méthodes d’essai, le point d’échantillonnage, la consommation de réactifs et le rendement en boues. Elle doit également présenter les hypothèses de maintenance, les pièces de rechange, l’intégration des commandes et l’accès au nettoyage. Les exclusions commerciales doivent être visibles. La comparaison entre FAD/DAF et décanteur facilite la compréhension de la méthode de décision. Elle ne remplace ni les essais des eaux usées d’une usine de pulpe ni les exigences de la station d’épuration de Menominee.
L’avertissement principal pour les achats est simple : ne pas choisir les équipements à partir des plages de capacités du catalogue avant de confirmer les limites de la station d’épuration et la variabilité de l’usine. Obtenir d’abord les documents de référence et les données représentatives, puis demander à chaque fournisseur de démontrer comment son train proposé respecte ces conditions confirmées.
Questions fréquentes
Quelle est la différence entre les normes catégorielles du titre 430 et les limites locales d’une station d’épuration pour une usine de pulpe de Menominee ?
Le titre 430 fournit le cadre catégoriel de prétraitement applicable à la sous-catégorie de pulpe, de papier ou de carton de l’usine. Les limites locales de la station d’épuration sont des conditions propres au site, établies au titre 403 pour éviter le transfert de polluants et la perturbation du traitement. L’usine doit obtenir ses limites actuelles auprès de l’autorité réceptrice. Le présent article n’établit pas les exigences numériques ou narratives de la station d’épuration de Menominee. Le dossier de conformité doit identifier les deux niveaux et documenter leur traitement.
Quelles informations sont nécessaires pour dimensionner les équipements de prétraitement d’une papeterie rejetant vers une station d’épuration ?
Les données requises comprennent la sous-catégorie de l’usine, la variabilité mesurée des débits et charges, une caractérisation représentative des eaux usées, les limites locales applicables, les objectifs de réutilisation et les contraintes de modernisation. Les prélèvements doivent couvrir la production normale, les opérations de nettoyage, les incidents et la réutilisation de l’eau. Un échantillon composite unique ne suffit pas. Ces données permettent d’attribuer chaque fonction : séparation des solides et des matières flottantes, traitement biologique des composés biodégradables et affinage justifié des constituants résiduels. Aucune capacité défendable ne peut être calculée avant de disposer des exigences de la station d’épuration et des données de l’usine.
Quelles preuves un fournisseur d’équipements de prétraitement doit-il fournir ?
Il faut demander une cartographie des fonctions par unité, la base de conception, la méthode d’essai de performance, le point d’échantillonnage, le périmètre des commandes et une estimation de la consommation de réactifs. Le fournisseur doit également fournir une estimation du rendement en boues, les hypothèses de maintenance et les exclusions commerciales. Chaque résultat d’abattement annoncé doit préciser la fraction des eaux usées, les conditions d’essai et la méthode d’acceptation. Une capacité de catalogue ou une mention de « qualité proche de la réutilisation » ne prouve pas que l’équipement respectera la sous-partie applicable ou les limites confirmées de la station d’épuration.
Comment comparer les coûts d’investissement et d’exploitation pour le prétraitement d’une usine ?
Il faut comparer les enveloppes complètes d’exploitation plutôt que le seul prix d’acquisition. Les réactifs, l’aération ou l’énergie membranaire, la gestion des boues, la surveillance, la maintenance, l’intégration des commandes et les utilités doivent être inclus. Il faut également intégrer une capacité de contingence. Les hypothèses de consommation et une méthode de calcul du rendement en boues doivent être demandées. Un budget défendable ne peut être établi à partir d’une plage générique d’équipements. Le prix unitaire, la consommation de réactifs et la gestion des résidus dépendent de la base de conception confirmée et des conditions locales du permis.
Combien de temps faut-il pour acheter et mettre en service un système de prétraitement ?
Un délai inventé ne doit pas être accepté sans les données réelles de l’usine et du fournisseur. Le planning dépend de la clarification du permis, des essais des eaux usées, du choix du procédé, de l’achat, de la fabrication, de l’installation et de la mise en service. Une date défendable doit aussi laisser le temps d’approuver les modalités de rejet, d’intégrer les commandes et de former les opérateurs. Elle doit inclure les essais de performance et toute examination par l’autorité chargée du prétraitement. L’estimation la plus précoce ne peut être établie qu’après obtention des documents de la station d’épuration et des données représentatives de l’usine.
Équipements associés
- Système de prétraitement FAD/DAF pour l’industrie papetière — spécifications, plage de capacités et données techniques