Quelles différences entre le BRM et les boues activées conventionnelles ?
Pour les effluents agroalimentaires à West Seneca, le choix entre un bioréacteur à membranes industriel et les boues activées conventionnelles dépend souvent de la valeur accordée à la séparation fiable des solides, à la compacité des équipements et à un effluent prêt pour la réutilisation. Les deux procédés utilisent un traitement biologique des matières organiques. Les boues activées conventionnelles séparent la biomasse par décantation dans un décanteur, tandis que le BRM retient les solides dans les membranes et rejette un perméat à faible teneur en solides en suspension. Le BRM permet de réduire l'emprise et d'améliorer le contrôle du procédé. Les membranes introduisent toutefois des coûts supplémentaires de colmatage, de nettoyage, de consommation d'énergie et de remplacement. Les boues activées conventionnelles restent souvent plus économiques lorsque l'installation existante fonctionne correctement, que les débits sont stables et que les exigences de rejet sont modérées. La décision nécessite des essais sur l'effluent du site, une revue des autorisations et une analyse comparative du coût de possession.
Les boues activées conventionnelles, ou CAS, traitent les eaux usées biologiquement dans un bassin aéré où des micro-organismes consomment les matières organiques biodégradables. La biomasse rejoint ensuite un décanteur secondaire, où la décantation par gravité la sépare du liquide traité. Le BRM conserve la biologie à croissance en suspension, mais remplace le décanteur par une séparation membranaire. PCI Membranes explique que les membranes retiennent la biomasse dans le bioréacteur et remplacent les décanteurs utilisés dans le CAS.
Les deux systèmes nécessitent une chaîne de traitement conçue par un ingénieur. Le séquence type comprend le dégrillage, la mise en tampon, la correction du pH si nécessaire, le prétraitement des huiles et graisses ou des solides, le traitement biologique, la séparation des solides, la désinfection et l'affinage éventuellement requis pour la réutilisation. Un BRM ne constitue donc pas automatiquement une station complète de prétraitement, d'élimination des nutriments, de désinfection ou de réutilisation.
PCI Membranes indique qu'un BRM peut maintenir des concentrations de biomasse supérieures et réduire l'emprise jusqu'à 50 % pour l'application décrite. Cette comparaison est spécifique à la source et ne garantit pas une configuration universelle à West Seneca. L'aperçu technique du fonctionnement d'un BRM présente utilement la biologie commune et l'évolution de l'étape de séparation.
Pourquoi les effluents agroalimentaires changent la décision
Les effluents de transformation alimentaire et de production de boissons peuvent varier fortement selon la production, le nettoyage et les calendriers de rejet. La conception doit donc reposer sur les caractéristiques mesurées des eaux usées, plutôt que sur une moyenne générique de l'industrie alimentaire. Les constituants pertinents comprennent les pertes de produit, les résidus laitiers ou de jus, les féculents, les protéines, les graisses et huiles, les produits chimiques de nettoyage, les désinfectants et les rejets par batch. Leur incidence doit être établie par échantillonnage. La gamme de produits et le régime d'exploitation de l'usine déterminent effectivement la charge reçue.
La mise en tampon, la correction du pH, le dégrillage, l'élimination des huiles et graisses et le prétraitement compatible avec les membranes peuvent être nécessaires avant tout procédé biologique. La séparation membranaire du BRM ne remplace pas l'élimination en amont de l'huile dispersée, des graisses, des tensioactifs ou des matières susceptibles de surcharger ou de colmater les membranes. Le prétraitement par flottation à air dissous pour éliminer les huiles et graisses peut retirer les matières flottantes avant l'étape biologique. Le BRM retient ensuite les solides et produit un perméat filtré.
Le BRM devient particulièrement pertinent lorsque les pics de production, les cycles de nettoyage, les limites strictes sur les solides, le manque d'espace ou la réutilisation rendent la décantation secondaire risquée en exploitation. Le CAS demeure défendable lorsque le décanteur existant fonctionne de manière fiable et que les effluents restent relativement stables.
| Données de l'usine | Pourquoi l'acheteur en a besoin | Décision concernée |
|---|---|---|
| Profil de débit et calendrier des batches | Détermine le débit de pointe, sa durée et le besoin de mise en tampon | Dimensionnement du BRM ou du CAS |
| DBO, DCO, MES et huiles et graisses | Détermine les charges organiques, en solides et en FOG | Prétraitement et capacité biologique |
| pH et température | Identifie les perturbations biologiques et les besoins de correction | Mise en tampon et fiabilité du traitement |
| Nutriments et salinité | Permet d'évaluer les besoins nutritionnels et le stress osmotique | Configuration du procédé |
| Tensioactifs et indicateurs de toxicité | Identifie les entrées inhibitrices ou défavorables aux membranes | Faisabilité du BRM et prétraitement |
| Nettoyage en place et rejets de production | Documente les pics chimiques et les charges intermittentes | Commandes, formation et garanties |
Performance de traitement et risque de conformité
Le BRM supprime le mode de défaillance lié à la décantation gravitaire lors de la séparation des solides. Il produit généralement un effluent à très faible teneur en solides en suspension. PCI Membranes décrit l'effluent du BRM comme dépourvu de solides en suspension et réduit en bactéries et virus. Cette différence est significative lorsque les surcharges du décanteur pendant un pic de production ou de nettoyage constituent le principal risque de conformité.
Une faible teneur en MES ne démontre toutefois pas la conformité à toutes les exigences relatives à la DBO, aux FOG, au pH, aux nutriments ou à la désinfection. L'autorisation de rejet, l'accord d'utilisation du réseau, l'accord de prétraitement et la destination prévue de la réutilisation déterminent la chaîne finale de traitement. Un acheteur à West Seneca ne doit pas reprendre sans vérification les limites ou les pratiques d'échantillonnage de l'Ohio dans l'évaluation destinée à New York.
La revue Elsevier de 2024, Evaluation of membrane bioreactor technology for industrial wastewater treatment and its application in developing countries, cite un effluent de qualité, une emprise réduite, une moindre utilisation de produits chimiques et le potentiel de réutilisation parmi les avantages du BRM. Elle souligne aussi que le choix des membranes, le rétrolavage, le nettoyage chimique, la régulation des solides en suspension dans le mélange, l'aération, la formation des opérateurs et le prétraitement déterminent la réussite opérationnelle.
| Question de performance | Éléments à demander | Base acceptable |
|---|---|---|
| Performance de séparation | Taille des pores, flux de conception, plage de MLSS et qualité attendue du filtrat | Effluent et enveloppe d'exploitation définis |
| Colmatage et nettoyage | Déclencheurs de nettoyage, fréquence de nettoyage chimique et évolution du flux normalisé | Base documentaire correspondant aux effluents du site |
| Disponibilité | Stratégie de secours, politique de modules de rechange et pièces critiques | Mode d'exploitation accepté |
| Conformité | Paramètres garantis, méthode d'essai et point d'échantillonnage | Conditions de l'autorisation ou de l'accord |
| Exclusions | Limites applicables aux FOG, tensioactifs, produits chimiques de nettoyage et rejets par batch | Exceptions explicitement documentées |
Le guide du coût du BRM par m³ en 2026 fournit un cadre général. Les garanties de performance restent toutefois le premier critère technique à vérifier.
Emprise, équipements et contraintes du site à West Seneca
La suppression du décanteur secondaire constitue un avantage majeur du BRM en matière d'emprise. Toute réduction annoncée doit toutefois être traduite en plan d'implantation coté. PCI Membranes indique une emprise réduite jusqu'à 50 % pour l'application décrite. Le catalogue produit vérifié de HydropureWater indique que son système intégré occupe 60 % de moins d'espace que les systèmes conventionnels. Sa plage de sélection va de 10 à 2 000 m³/j. Ces valeurs correspondent à des comparaisons publiées et à un périmètre de sélection. Elles ne prouvent pas qu'un débit ou une implantation particulière à West Seneca obtiendra les mêmes résultats.
L'emprise réelle dépend de la capacité de traitement, du volume d'aération, de la mise en tampon, du prétraitement, de la configuration membranaire, des accès de maintenance, des commandes, de la tuyauterie et du périmètre du produit retenu. L'acheteur doit comparer des implantations complètes, plutôt que des cuves isolées. Une comparaison cuve par cuve, sans soufflants, stockage chimique, drainage, dégagements d'accès ni extension future, peut inverser l'avantage apparent.
Les données du site d'une unité agroalimentaire à West Seneca comprennent la surface disponible, l'installation intérieure ou extérieure, l'accès des véhicules, la capacité électrique, l'alimentation en air, le cheminement des drains, la maîtrise des odeurs et les évolutions futures du débit. Le système intégré de BRM à membranes immergées en PVDF doit être évalué selon ces contraintes. Sa plage de 10 à 2 000 m³/j convient à une première consultation des fournisseurs. La configuration finale nécessite néanmoins le profil de débit mesuré et l'enveloppe des effluents.
Demandez à chaque soumissionnaire un plan coté présentant les cuves, soufflants, modules membranaires, commandes, produits chimiques, tuyauterie, dégagements et accès de maintenance. Exigez également une alternative CAS cotée et une solution hybride, afin de comparer les emprises à duty de traitement équivalent.
Colmatage, fiabilité et complexité d'exploitation
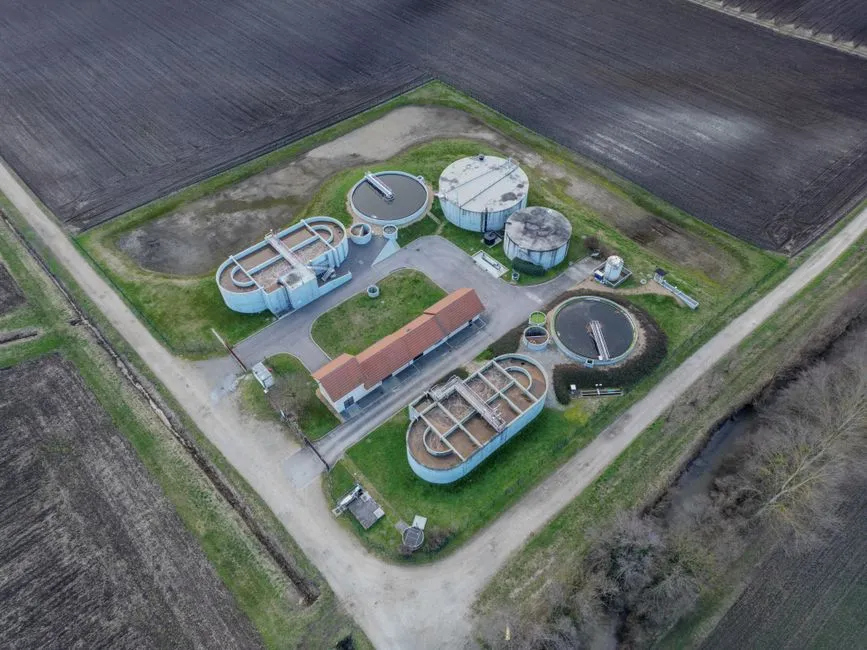
La fiabilité du BRM dépend de la maîtrise du colmatage des membranes avant qu'il ne réduise la capacité de traitement disponible. La séquence d'exploitation comprend le brossage des membranes, le suivi du flux, la surveillance de la pression transmembranaire, le rétrolavage si nécessaire, le nettoyage chimique et le remplacement ou la réparation des modules. La revue Elsevier de 2024 recommande une sélection des membranes adaptée aux effluents, le rétrolavage, le nettoyage chimique, la régulation des MLSS et de l'aération, la formation du personnel et un prétraitement adapté pour limiter le colmatage et la consommation d'énergie.
Le CAS présente une charge d'exploitation différente. Les opérateurs doivent maintenir les conditions du mélange, organiser l'évacuation et la recirculation des boues, et contrôler le comportement de décantation du décanteur secondaire. Le BRM remplace une grande partie de la dépendance à la décantation par la surveillance de l'état des membranes et les routines de nettoyage. Cet arbitrage ne supprime toutefois pas la maintenance.
Les FOG, les tensioactifs, les solides en suspension et un prétraitement mal conçu peuvent accroître les besoins de nettoyage des membranes. Ces constituants doivent être éliminés ou maîtrisés en amont. Le fournisseur de membranes doit fournir un calendrier de nettoyage selon l'état des effluents, une stratégie de modules de rechange, des courbes de flux normalisé et de pression transmembranaire, les pièces critiques, les procédures de réaction aux alarmes et la formation des opérateurs.
| Éléments de preuve de fiabilité | Questions à poser au fournisseur |
|---|---|
| Base de nettoyage | Quels états des effluents réduisent l'intervalle entre deux nettoyages ? |
| Flux et pression | Quelles évolutions déclenchent une investigation ou une action corrective ? |
| Stratégie de modules | Les éléments peuvent-ils être isolés ou remplacés séparément, et quelles pièces sont incluses ? |
| Commandes | Quelles fonctions sont automatiques et lesquelles nécessitent une action de l'opérateur ? |
| Formation | Qui reçoit la formation au démarrage, au fonctionnement normal et à la réaction aux alarmes ? |
Le module de BRM à membranes planes DF, de 0,1 μm fournit un exemple concret de construction membranaire, avec matériau PVDF et aération intégrée pour le brossage. Cette configuration doit être comparée selon la même base d'effluents. Elle n'établit aucune supériorité universelle de performance.
Coût d'investissement et coût total de possession
Ni le prix d'un BRM ni celui d'un CAS ne sont interprétables sans périmètre et conditions d'exploitation définis. Comparez séparément les coûts d'investissement du traitement biologique, de la mise en tampon, du prétraitement, des modules membranaires, de l'aération, des commandes, du génie civil, de la tuyauterie, de l'alimentation électrique, de la mise en service, de la désinfection et des équipements de réutilisation. Les coûts d'exploitation doivent ensuite inclure l'électricité, les produits chimiques de nettoyage, la main-d'œuvre, le remplacement des membranes, la gestion des boues, les consommables et l'élimination.
Les coûts évités doivent figurer dans une catégorie distincte. Ils peuvent comprendre une moindre consommation d'eau potable lorsque la réutilisation est autorisée, des coûts de gestion des boues réduits si le rendement est démontré, moins d'incidents de conformité et le report de l'investissement dans un réservoir existant. La réutilisation ne doit pas être valorisée avant consultation de l'application prévue et de l'autorité de réception.
| Catégorie de coûts | Données requises pour le BRM | Données requises pour le CAS |
|---|---|---|
| Investissement initial | Périmètre complet, génie civil, membranes, commandes et mise en service | Actifs conservés, modernisation, décanteur et commandes |
| Énergie et produits chimiques | Charge du site, besoins d'aération, calendrier de nettoyage et prix des produits chimiques | Charge d'aération et consommation de produits chimiques |
| Main-d'œuvre et maintenance | Nettoyage, remplacement des membranes, pièces de rechange et formation | Exploitation, gestion des boues et maintenance du décanteur |
| Boues et élimination | Rendement et voie d'élimination propres au site | Rendement et voie d'élimination propres au site |
| Réutilisation et coûts évités | Volume réutilisable autorisé et coût de l'eau potable évité | Même volume vérifié et même base de coûts |
| Calendrier de remplacement | Durée de vie contractuelle des membranes et hypothèses de remplacement | Durée de vie restante des pompes, soufflants, équipements du décanteur et commandes |
La recherche fournie n'établit aucun prix universel pour 2026 à West Seneca. Utilisez le tarif d'électricité, le coût des produits chimiques, le taux de main-d'œuvre, les frais d'élimination des boues, le coût de l'eau potable et le calendrier de remplacement dans une comparaison de valeur actuelle nette. Le décomposition des OPEX de station d'épuration en 2026 fournit un cadre plus large. Le guide du coût du BRM par m³ en 2026 peut structurer une demande de prix. Toute proposition financière doit néanmoins reposer sur les données mesurées du site.
Choisir le BRM, le CAS ou une solution hybride selon les conditions de l'usine
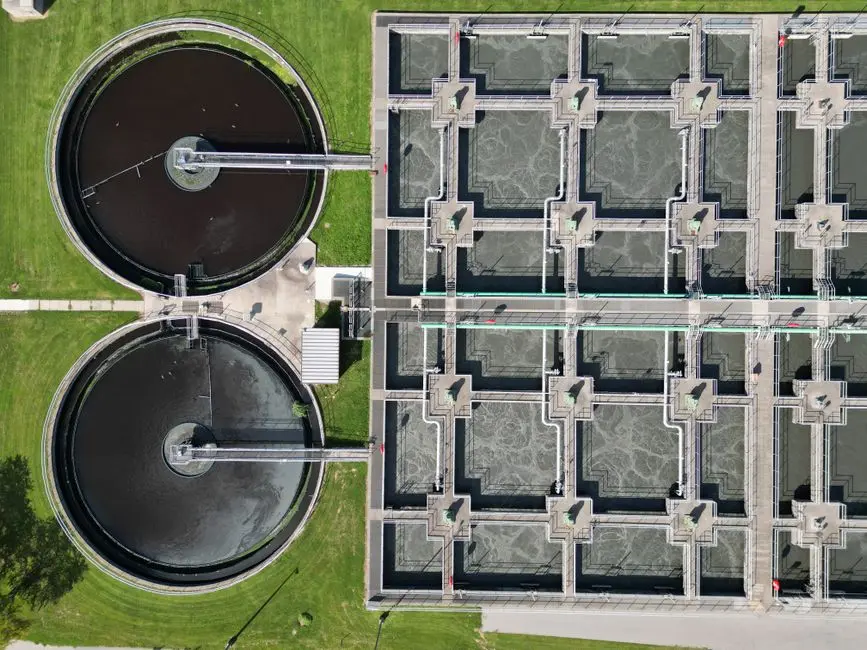
Le processus d'achat découle des contraintes vérifiées. La compacité et la séparation des solides favorisent le BRM, les actifs existants en bon état et les effluents stables favorisent le CAS, et une étape défaillante peut justifier une solution hybride. La première étape consiste à définir le duty de traitement et l'enveloppe d'exploitation que chaque alternative doit respecter.
| Si l'usine constate que… | Alors évaluer… | Preuves requises |
|---|---|---|
| Les faibles MES stables sont importantes, l'espace est limité et la réutilisation présente une valeur claire | BRM | Profil de débit, évaluation du prétraitement, pilote ou revue de conception, garanties et plan de nettoyage |
| Les cuves et le décanteur existants sont en bon état, les effluents sont stables et les opérateurs maîtrisent le procédé | Conserver ou moderniser le CAS | Évaluation structurelle, revue hydraulique, état des équipements et coût de possession |
| La capacité biologique existante est utile, mais la capture des FOG ou la séparation des solides est insuffisante | Solution hybride | Duty écrit de la FAD, du BRM ou d'une autre unité, avec vérification des performances et du bilan matière |
Pour le BRM, exigez un échantillonnage des effluents sur 30 jours ou par campagnes, un pilote membranaire si justifié, des critères d'acceptation en usine et sur site, une formation des opérateurs, des pièces de rechange et une documentation d'exploitation complète. Pour le CAS, documentez la durée de vie restante et la capacité hydraulique des équipements existants, au lieu de considérer les actifs installés comme une capacité gratuite. Pour une solution hybride, définissez le rôle de chaque unité : FAD pour éliminer les FOG flottants, BRM pour la séparation des solides et l'affinage biologique, puis unité aval pour la désinfection ou la réutilisation.
La portée vérifiée de 10 à 2 000 m³/j du système intégré de BRM à membranes immergées en PVDF peut soutenir une première consultation. Elle ne constitue pas un dimensionnement final. Chaque fournisseur doit garantir les performances selon une enveloppe d'effluents documentée et préciser les exclusions relatives aux FOG, aux tensioactifs, aux produits chimiques de nettoyage et aux rejets atypiques par batch. Un système de prétraitement par flottation à air dissous pour éliminer les FOG doit être évalué selon son rôle mesuré, et non simplement ajouté pour agrandir le projet.
Questions fréquentes
Le BRM est-il toujours moins coûteux que les boues activées conventionnelles pour une usine agroalimentaire ?
Non. Comparez le coût total sur le même duty de traitement et la même période d'évaluation. Incluez l'investissement initial, l'énergie, les produits chimiques de nettoyage, la main-d'œuvre, le remplacement des membranes, la gestion des boues, la valeur de la réutilisation et la durée de vie restante des actifs CAS. Le contrôle d'achat consiste à comparer la valeur actuelle nette avec les tarifs réels de l'usine. La recherche fournie ne permet pas d'établir un prix universel pour West Seneca.
Comment un acheteur à West Seneca doit-il dimensionner un BRM ?
Dimensionnez le BRM à partir du profil de débit réel et de l'enveloppe des effluents, et non du seul débit journalier moyen. Documentez les pics de production, les rejets par batch, les rejets de nettoyage, la mise en tampon requise et la durée minimale du traitement biologique et membranaire. Validez la configuration retenue par une revue de conception et, si justifié, un pilote membranaire. Définissez ensuite la capacité finale à partir de ces données vérifiées.
Que doit demander un acheteur à un fournisseur de BRM ?
Demandez le matériau et la taille des pores des membranes, le flux de conception, la plage d'exploitation des MLSS, les critères de pression transmembranaire et de flux normalisé, les méthodes et fréquences de nettoyage, la durée de vie attendue des membranes, les commandes, la stratégie de rechange, la formation des opérateurs, les pièces critiques et les garanties de performance. Subordonnez ces garanties à une enveloppe d'effluents écrite et énoncez clairement les exclusions.
Le BRM seul satisfait-il aux exigences locales de rejet et de réutilisation à West Seneca ?
On ne peut pas le supposer. L'autorisation applicable, l'accord d'utilisation du réseau ou de prétraitement, l'autorité de réception et la réutilisation prévue déterminent la nécessité d'une désinfection, d'un contrôle des nutriments, d'un affinage supplémentaire ou d'autres procédés unitaires. Confirmez la chaîne finale avec les autorités compétentes plutôt que de vous fier aux affirmations génériques sur l'effluent du BRM.
Dans quel cas une solution hybride est-elle plus économique ?
Une solution hybride mérite d'être évaluée lorsque le bassin biologique existant conserve sa valeur et que la défaillance démontrée concerne la capture des FOG, la séparation des solides ou l'affinage. Le contrôle de conception consiste à établir un bilan matière écrit, montrant ce que le prétraitement retire, ce que le BRM ou le décanteur affine et comment la chaîne combinée respecte la même base de performance et de coût qu'un BRM complet.