Pourquoi les eaux usées de l’industrie avicole sont-elles difficiles à traiter par SBR ?
Les eaux usées des abattoirs de volailles peuvent présenter une charge organique variable, car elles associent des matières rapidement biodégradables, de l’ammoniaque, des solides en suspension et des huiles et graisses (FOG). Kan et al. (2021) ont mesuré 84,06 % de composants biodégradables et 15,94 % de composants non biodégradables dans l’échantillon étudié. Cette composition décrit uniquement l’eau usée analysée et ne constitue pas un profil universel. La DCO soluble facilement biodégradable peut accélérer le métabolisme biologique et la demande en oxygène, ce qui influence le mélange, l’aération et la décantation. Une conception fondée commence donc par une caractérisation propre à chaque site pendant la production, le nettoyage et les arrêts, plutôt que par l’application directe à un SBR pleine échelle des résultats d’épuration publiés.
La distinction essentielle porte sur les cycles quotidiens de production et les rejets de courte durée. Une usine peut connaître des rejets concentrés liés à la transformation des carcasses, au rinçage et à la désinfection. Leur profil diffère sensiblement du débit moyen utilisé pour le prédimensionnement. Ces épisodes doivent être caractérisés séparément afin d’évaluer le bassin tampon, le traitement des FOG, la charge biologique et le stockage aval.
| Donnée de caractérisation requise | Question technique | Enjeu pour le SBR |
|---|---|---|
| Débit et planning de production | Quelles sont les conditions de charge moyennes, de pointe et de courte durée ? | Détermine les besoins d’homogénéisation et de traitement hydraulique. |
| DCO et demande biologique en oxygène | Quelle quantité de matière organique entre pendant chaque période de production ? | Détermine la charge biologique et la demande en oxygène. |
| Azote ammoniacal | Quelle charge d’azote doit être nitrifiée ou dénitrifiée ? | Régit l’aération, le temps de réaction et le traitement de l’azote. |
| MES et huiles et graisses | Quelles fractions de solides et de FOG nécessitent une élimination amont ? | Réduit le colmatage, les matières flottantes et les risques de gestion des boues. |
| pH et température | Comment ces paramètres varient-ils pendant le cycle de production ? | Influence l’activité biologique, la précipitation et les besoins de prétraitement chimique. |
Le résultat relatif à la composition appelle une vigilance particulière. Kan et al. (2021) ont associé une DCO soluble facilement biodégradable élevée à un métabolisme bactérien rapide et à l’évolution des performances du SBR dans un réacteur de laboratoire. Ce mécanisme justifie une gestion rigoureuse de l’aération et des solides, sans établir la charge, le cycle ou le rendement épuratoire d’un autre abattoir. Les prélèvements doivent couvrir la production normale, le rinçage de pointe, le nettoyage chimique et les périodes de faible débit. Ces données doivent ensuite étayer les décisions de prétraitement des FOG et des solides, notamment la justification d’un système industriel de FAD pour le prétraitement des FOG et des solides en suspension.
Place du SBR dans la chaîne de traitement des eaux usées avicoles
Un SBR constitue une étape biologique, pas une chaîne complète de traitement. La séquence technique doit progresser de la maîtrise des sources et du dégrillage vers l’homogénéisation, la réduction des FOG et des solides, le traitement biologique, la séparation finale, la désinfection et la gestion des boues. Chaque étape protège la suivante et détermine les obligations réglementaires ou de réutilisation auxquelles l’ensemble doit répondre.
Au prétraitement, un dégrilleur rotatif mécanique pour le prétraitement des eaux usées avicoles peut retirer les débris fibreux susceptibles de colmater les pompes, les canalisations de transfert et les équipements biologiques. Sa sélection doit reposer sur les caractéristiques des débris, la surface disponible et l’approche retenue pour retenir les solides. Le choix du dégrilleur doit être coordonné avec le guide de sélection et spécifications des unités de FAD, car les équipements amont, l’homogénéisation et la récupération des FOG influencent la charge aval.
Les données de del Nery et al. (2007), issues d’une installation avicole pleine échelle, montrent ce que la FAD peut apporter avant un traitement biologique anaérobie. L’abattement des huiles et graisses atteignait 51 ± 16 %, tandis que celui des solides en suspension atteignait 37 ± 16 %. Ces résultats soutiennent la réduction des FOG et des solides comme objectifs de prétraitement, sans démontrer les performances d’un SBR. Dans ce même cas, le traitement aval par UASB a laissé des concentrations de nutriments nécessitant un traitement avancé. Une proposition de SBR doit donc traiter l’ammoniaque résiduelle, l’azote, les solides et l’exutoire final ou la réutilisation, au lieu de considérer la FAD comme un traitement biologique.
- Maîtrise des sources et dégrillage : retirer les matériaux récupérables et les débris fibreux.
- Homogénéisation : atténuer les débits de courte durée et les pics de DCO biodégradable.
- Réduction des FOG et des solides : protéger les équipements biologiques et aval.
- Traitement SBR : gérer la DCO, l’ammoniaque et, si nécessaire, la dénitrification.
- Séparation finale des solides : utiliser une décantation ou une séparation membranaire adaptée aux exigences de l’effluent.
- Désinfection : appliquer le procédé requis après l’élimination des solides.
- Gestion des boues : définir le prélèvement, le stockage, la stabilisation et l’élimination.
L’installation avicole de bioréacteur à biofilm fixe à mouvement étudié par Rusten et al. (1998) fournit un avertissement utile sur le périmètre. Un abattement de 90 à 95 % de la DCO filtrée a été signalé sur deux réacteurs, mais l’installation ne comportait ni séparation des solides ni gestion des boues. Ce résultat ne peut devenir une garantie de performance pour un effluent de SBR. Il montre pourquoi une proposition limitée au réacteur reste incomplète.
Comment le cycle du SBR régule la DCO, l’azote et la décantation
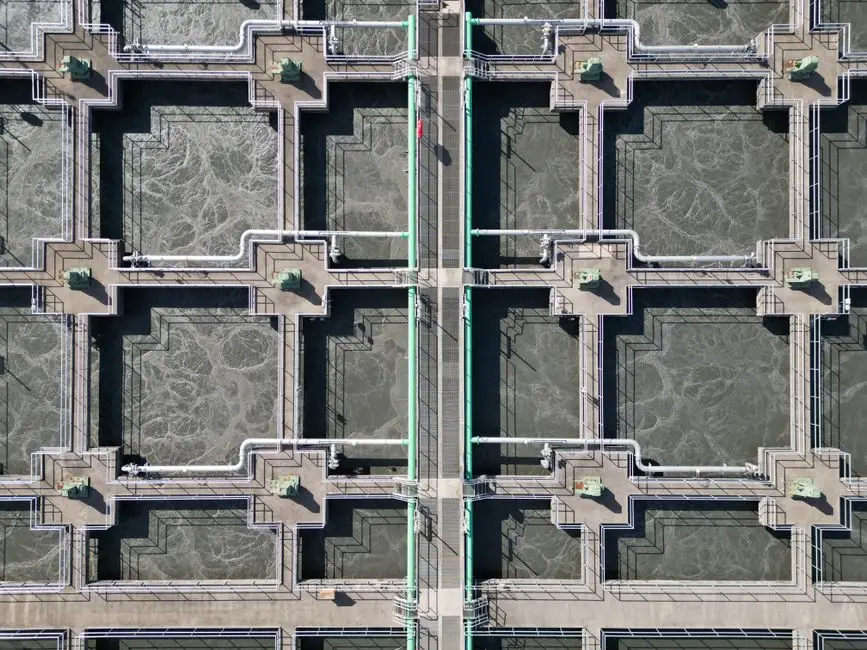
Un SBR alterne les phases de traitement dans un même réacteur, mais son fonctionnement dépend de temps de mélange et de réaction vérifiés plutôt que d’un cycle générique. La phase de remplissage reçoit le volume d’eau usée sélectionné. Le mélange répartit cette eau, la phase anoxique favorise la dénitrification si elle est requise et l’oxydation aérobie traite la DCO biodégradable et l’ammoniaque. La décantation sépare la biomasse, puis l’évacuation retire les boues excédentaires. La séquence choisie doit être calculée selon le comportement réel du mélange, les vitesses biologiques, les caractéristiques de l’affluent et la qualité finale requise.
L’homogénéisation doit précéder le SBR lorsque le rinçage ou la désinfection de production génère des rejets brefs à forte concentration. Elle réduit l’amplitude des pics de DCO biodégradable et d’ammoniaque arrivant pendant le remplissage. Le cycle du réacteur fournit ensuite l’environnement biologique contrôlé nécessaire au traitement. L’homogénéisation n’élimine ni les FOG ni les solides décantables. Elle complète donc le prétraitement sans le remplacer.
Kan et al. (2021) ont exploité un SBR de laboratoire selon trois phases de débit d’air, soit 2,5 L/min, 5,0 L/min et 7,0 L/min, avec un âge des boues constant de 21 jours. Dans ces conditions expérimentales, l’abattement de la DCO variait de 85,0 % à 92,9 %, celui de l’azote ammoniacal de 69,3 % à 81,2 % et celui des solides en suspension de 61,8 % à 81,7 %. Ces résultats propres à l’étude ne constituent pas des garanties pleine échelle.
| Paramètre contrôlé ou observé | Données de Kan et al. (2021) | Interprétation pour la conception |
|---|---|---|
| Âge des boues | 21 jours constants pendant les trois phases | Comparer l’âge des boues proposé aux bases de l’étude, sans transférer les conditions sans essais sur site. |
| Abattement de la DCO | 85,0 %–92,9 % dans un SBR de laboratoire | Utiliser ces données pour examiner le concept, sans en faire une garantie d’acceptation. |
| Abattement de l’azote ammoniacal | 69,3 %–81,2 % dans la même étude | Vérifier l’aération, le temps de réaction et l’azote entrant au regard de l’autorisation de rejet. |
| Abattement des MES | 61,8 %–81,7 % dans la même étude | Évaluer séparément la décantation et la capture finale des solides. |
Le SBR peut également assurer la dénitrification. Brown and Caldwell (1997) rapportent, pour une usine de l’industrie avicole, que la technologie SBR a facilité la dénitrification tout en permettant l’irrigation de l’effluent et des biosolides. La source accessible ne fournit aucune valeur de performance en phase anoxique. Elle ne permet donc pas d’annoncer un taux quantitatif de dénitrification. Les MLSS, l’âge des boues, la viscosité des boues, le temps de décantation, l’oxygène dissous et les nutriments résiduels doivent être mesurés pendant la conception et l’exploitation.
La séparation finale relève d’une responsabilité de conception distincte. Si les exigences imposent de faibles concentrations de solides ou une réutilisation de l’eau, il faut évaluer la capture obtenue, les effets de la recirculation des boues et les besoins de filtration aval. Le seul volume du réacteur ne démontre pas que l’effluent respectera ces exigences.
Aération et contrôle des solides : données techniques à la base de la conception
Kan et al. (2021) ont mesuré une baisse de l’efficacité de transfert de l’oxygène de 3,82 % à 0,63 %, lorsque le débit d’air augmentait de 2,5 L/min à 7,0 L/min et que la fraction biodégradable de la DCO s’accroissait. C’est l’avertissement principal de l’étude pour la sélection des équipements. Une capacité de soufflante accrue ne s’est pas traduite proportionnellement par un meilleur transfert d’oxygène utile.
Les performances d’aération dépendent du rapport entre débit d’air, mélange, demande en oxygène, conditions de transfert et état de la biomasse. L’état des diffuseurs, la répartition du gaz, la géométrie de la cuve, l’assimilation organique et le comportement de décantation évoluent pendant l’exploitation. Un fournisseur doit donc distinguer le débit d’air de conception du débit réellement fourni et des conditions ayant permis de déterminer la capacité de transfert. Un seul débit de soufflante, dépourvu de ce contexte d’exploitation, ne constitue pas une base d’aération suffisante.
Le comportement des boues fournit un second avertissement. Selon Kan et al. (2021), l’indice de volume des boues est passé de 51,66 mL/g à 66,96 mL/g pendant la deuxième phase, puis a atteint 110,1 mL/g pendant la troisième. Cet indice constitue un indicateur opérationnel de décantabilité. La hausse requiert une enquête, plutôt qu’une correction automatique. Dans un SBR, une décantation médiocre réduit le volume utile de la batch, perturbe l’évacuation des boues et augmente la charge de solides soumise à la séparation finale.
| Étape de diagnostic | Données à vérifier | Réponse technique |
|---|---|---|
| 1. Confirmer la charge | DCO, ammoniaque, débit entrant et performance d’homogénéisation | Déterminer si le réacteur reçoit un pic organique ou hydraulique de courte durée. |
| 2. Examiner l’aération | Oxygène dissous, débit d’air réel, état des soufflantes et des diffuseurs | Distinguer la capacité de transfert d’oxygène de la capacité nominale des soufflantes. |
| 3. Inspecter la décantation | Comportement de décantation par batch et entraînement des solides | Déterminer si la biomasse se sépare pendant la durée affectée au cycle. |
| 4. Mesurer l’état des boues | Indice de volume des boues et MLSS | Évaluer la dégradation de la décantabilité et du stock de biomasse. |
| 5. Ajuster les contrôles | Âge des boues, évacuation et synchronisation du cycle | Modifier une relation d’exploitation à la fois, puis vérifier la réponse. |
Cette séquence de diagnostic est importante, car l’étude relie la biodégradabilité de l’eau usée, la demande en oxygène et l’évolution du comportement des boues. Elle explique également pourquoi le débit d’air ne doit pas constituer la première et unique réponse à une nitrification ou une décantation médiocre.
Le cas de Brown and Caldwell (1997), portant sur un SBR avicole, illustre les risques de mise en service. L’installation a rencontré des difficultés au démarrage et pendant l’exploitation, et les performances du système ont été évaluées après une année complète de fonctionnement. Cet historique justifie les essais pilotes, la planification structurée du démarrage et la formation des opérateurs avant la réception d’un ensemble pleine échelle. Une configuration intégrée de bioréacteur à membranes peut modifier la gestion des solides, mais sa sélection exige toujours la même caractérisation de l’affluent, la même revue de l’aération et les mêmes essais pilotes. Une membrane ne dispense pas de caractériser les eaux usées avicoles.
Données de dimensionnement et d’achat pour un SBR avicole fiable
Une proposition de SBR fondée commence par les données mesurées sur le site et la définition du périmètre de traitement. Sans débits moyen et de pointe, planning de production, caractéristiques de l’affluent et spécification de rejet ou de réutilisation, le volume du réacteur et les équipements d’aération ne peuvent être comparés sur une même base technique.
| Information à demander | Détail minimum requis pour l’évaluation |
|---|---|
| Caractérisation des eaux usées | Débit moyen et de pointe, planning de production, DCO, demande biologique en oxygène, ammoniaque, MES, huiles et graisses, pH et température. |
| Objectifs de traitement | Exutoire, exigences de réutilisation, limites de l’effluent et exigences applicables de disponibilité. |
| Base de dimensionnement du réacteur | Configuration, durées de cycle, contrôle de l’âge des boues, hypothèses d’homogénéisation, calcul de mélange et méthode de capture des solides. |
| Aération et résidus | Débit d’air de conception, conditions réelles, base de calcul des diffuseurs, redondance des soufflantes et régulation d’exploitation prévue. |
| Boues et traitement final | Production de boues, évacuation, stockage, gestion, clarification finale ou séparation membranaire, puis désinfection. |
| Mise en service | Méthode d’essais pilotes, plan de démarrage, formation des opérateurs, essais de réception sur site et critères de performance liés à l’autorisation ou à la réutilisation. |
Demandez des références propres à l’aviculture, aux abattoirs ou à des usines alimentaires à forte charge réellement comparables. Pour chaque référence, obtenez la charge entrante, le périmètre du procédé et la méthode d’essai. Les pourcentages génériques d’abattement municipal ne démontrent pas les performances dans l’aviculture. De même, les limites du périmètre doivent être explicites. Une référence excluant la séparation des solides, la gestion des boues ou la désinfection ne peut soutenir une garantie pour ces éléments de la chaîne proposée.
Les recherches transmises ne contiennent aucune fourchette de coûts fiable et propre à un SBR de site. Un devis comparable exige donc les débits moyen et de pointe, les charges mesurées, le prétraitement, le dimensionnement du réacteur, l’aération, la séparation finale, le traitement des boues, la désinfection, les commandes, la désodorisation, le génie civil, l’installation et les limites de la mise en service. L’accès au site, les dégagements de maintenance et les exigences d’automatisation appartiennent également au périmètre commercial. Les limites de prétraitement doivent être examinées au regard des exigences de prétraitement des eaux usées alimentaires et de boissons. Toute sélection d’une unité de flottation doit suivre les critères de conception des systèmes de flottation sous pression applicables.
Intégrez les essais pilotes aux achats, plutôt que de les considérer comme une activité facultative de mise en service. Les essais doivent utiliser une eau usée représentative et reproduire les conditions de charge et de cycle proposées. Les critères d’acceptation doivent provenir de l’autorisation de rejet ou de la spécification de réutilisation de l’usine. Les méthodes d’échantillonnage et d’analyse doivent être convenues avant les essais. Cette approche transforme les pourcentages de Kan et al. (2021) en éléments d’examen du concept, sans risquer de les présenter comme des rendements garantis pleine échelle.
Questions fréquentes
Un SBR convient-il aux eaux usées des abattoirs de volailles ?
Un SBR peut convenir lorsque le cycle sélectionné régule la DCO biodégradable, l’ammoniaque, les solides et les pics hydrauliques. Le réacteur doit toutefois être précédé d’un traitement adapté des FOG et des solides, puis suivi d’une séparation finale ou d’une filtration membranaire et de la désinfection requise. La caractérisation propre au site reste la base de cette décision.
Quelles performances d’abattement l’étude consacrée au SBR avicole a-t-elle rapportées ?
Kan et al. (2021) ont rapporté un abattement de la DCO de 85,0 % à 92,9 %, un abattement de l’azote ammoniacal de 69,3 % à 81,2 % et un abattement des MES de 61,8 % à 81,7 % dans un SBR de laboratoire. L’âge des boues y était constant, soit 21 jours. Ces valeurs soutiennent l’examen du concept, mais ne constituent pas des garanties de performance pleine échelle.
Comment sélectionner le fournisseur et dimensionner le réacteur ?
Basez la sélection sur les eaux usées mesurées, l’exutoire, les pics liés au cycle de production et la qualité finale requise. Demandez la configuration du réacteur, les durées de cycle, la base d’aération, le contrôle de l’âge des boues, la méthode finale de capture des solides et le périmètre de gestion des boues. Une référence comparable doit préciser sa charge entrante, les limites du procédé et sa méthode d’essai.
Quelles informations sont nécessaires pour obtenir un devis de SBR crédible ?
Les recherches transmises ne contiennent aucune fourchette de coûts fiable et propre à un SBR de site. Obtenez un devis comparable à partir des débits moyen et de pointe, des valeurs mesurées de DCO, DBO, ammoniaque, MES, FOG, pH et température. Les limites du prétraitement, du traitement des boues, de la désinfection, des commandes, du génie civil, de l’installation et de la mise en service doivent être clairement établies.
Comment gérer les risques liés aux essais pilotes et à la mise en service ?
Utilisez une eau usée représentative, des méthodes d’échantillonnage convenues et des critères d’acceptation liés à l’autorisation ou à la réutilisation. Le cas de Brown and Caldwell (1997), portant sur un SBR avicole, rapporte des difficultés au démarrage et pendant l’exploitation. L’évaluation des performances après une année complète souligne la nécessité d’un plan de démarrage structuré, d’une formation des opérateurs et d’un programme défini d’essais pilotes et d’acceptation.
Équipements associés
- Système industriel de FAD pour le prétraitement des FOG et des solides en suspension — spécifications, plage de capacité et données techniques