Pourquoi les eaux usées de l’industrie de la viande sont difficiles à centrifuger
Les eaux usées de l’industrie de la viande sont difficiles à centrifuger, car les solides, les graisses, les protéines et les débits liés aux cycles de production varient conjointement, et non indépendamment les uns des autres.
La base de conception doit comprendre le débit moyen et maximal, le débit minimal, les heures de fonctionnement, les MES, la distribution granulométrique, les huiles et graisses, la température, le pH, la sédimentabilité, la viscosité et la variabilité de la production. Les échantillons doivent couvrir la production normale, le démarrage, l’arrêt et les rejets de nettoyage, car les rejets par lots peuvent représenter une charge en solides différente de la moyenne quotidienne.
L’huile libre, l’huile émulsionnée et les solides protéiques finement divisés nécessitent également des mécanismes d’élimination différents. L’huile libre peut flotter ou être récupérée en amont, tandis que l’huile émulsionnée et les solides stables peuvent atteindre la centrifuge, modifier le comportement du cake et augmenter la contamination du centrifugat. Leur impact ne peut pas être déterminé à partir du seul résultat moyen de matière en suspension.
Les essais en laboratoire sur le miscella de farine de viande et d’os apportent un avertissement pertinent. Après extraction des graisses, le miscella contenait environ 130 g/L de MES. La centrifugation en laboratoire a produit un sédiment à 35–45 % de MES et un centrifugat à 1,0 % de MES (International Journal of Mechatronics and Applied Mechanics, Bone Meal Production Study). Ces résultats concernent uniquement le miscella issu de la production de farine de viande et d’os, et non directement les eaux usées d’abattoirs, d’équarrissage ou des activités de transformation.
La conséquence pratique est claire : caractérisez les eaux usées réelles avant de choisir la configuration du bol. Un dégrilleur rotatif à barres pour le prétraitement des eaux usées peut éliminer les débris grossiers, tandis qu’un prétraitement par flottation à air dissous (FAD) pour les eaux usées de l’industrie de la viande peut être justifié lorsque la base de conception révèle la présence de matières flottantes éliminables.
Construire la chaîne de traitement avant de choisir la centrifuge
Une centrifuge décanteur se place après la réduction à la source et un prétraitement maîtrisé. Son effluent doit être suffisamment stable pour rendre prévisibles la capture des solides, l’évacuation du cake et la qualité du centrifugat.
- Séparez les flux à la source et retirez les matières inadaptées.
- Débarrassez les solides grossiers, les plastiques, les chiffons et les débris fibreux.
- Harmonisez les débits de production et de nettoyage.
- Retirez les sables, les solides lourds et les matières flottantes si nécessaire.
- Conditionnez l’effluent et dosez le polymère de manière contrôlée.
- Séparez les solides en continu dans la centrifuge décanteur.
- Traitez ou recyclez le centrifugat et gérez l’évacuation du cake.
Le dégrilleur rotatif à barres pour le prétraitement des eaux usées protège les pompes et les procédés de traitement aval des MES et des débris fibreux. Sa sélection doit toutefois refléter la charge réelle de dégrillage, et non le seul débit nominal. Le dégrillage grossier ne remplace pas l’élimination des huiles et graisses (FOG) ni des solides fins.
Lorsque la caractérisation confirme la présence d’huile libre, de graisses ou de solides flottants éliminables, le prétraitement par flottation à air dissous (FAD) peut réduire les matières qui perturberaient sinon la concentration de l’effluent ou l’évacuation du cake. Si l’huile libre, l’huile émulsionnée ou les protéines fines subsistent, cette étape amont ne doit pas être créditée de performances non démontrées par les données du site.
Le conditionnement par polymère doit produire une concentration stable en solides et maîtriser le débit d’alimentation pendant le temps de séjour disponible. L’étude fournie ne définit pas de temps de séjour universel pour les eaux usées de l’industrie de la viande. L’acheteur doit donc obtenir les données de mélange de l’effluent et les résultats d’essais du fournisseur. Un système de dosage de polymère commandé par automate programmable doit être spécifié selon la charge mesurée en solides, la variation attendue du dosage et le mode d’exploitation.
Définissez le devenir du centrifugat avant de commander la centrifuge. Un recyclage direct, une mise en tampon, un traitement biologique ou une clarification supplémentaire imposent des exigences différentes en MES et en FOG. Ce devenir détermine si la qualité du centrifugat constitue un objectif de récupération, un critère de contrôle du recyclage ou une obligation de conformité du rejet.
| Étape de conception | Question à résoudre | Justification pour l’achat |
|---|---|---|
| Réduction à la source | Quels flux peuvent être séparés ? | Relevés de débits et de solides par zone de production |
| Dégrillage et retrait des sables | Quels débris doivent être exclus ? | Inventaire représentatif des particules et débris |
| Mise en tampon | Le débit et la charge en solides peuvent-ils être stabilisés ? | Bilan massique des cycles de production et de nettoyage |
| Prétraitement des FOG ou des solides | Quelles matières flottantes ou gênantes doivent être éliminées ? | Données sur les huiles et graisses et la sédimentabilité |
| Conditionnement | Le dosage de polymère est-il reproductible ? | Analyse de la réponse au dosage et examen du mélange de l’effluent |
| Intégration du centrifugat | Où est dirigée la fraction liquide ? | Limite de centrifugat liée au procédé récepteur |
Établir une base de conception complète pour la centrifuge
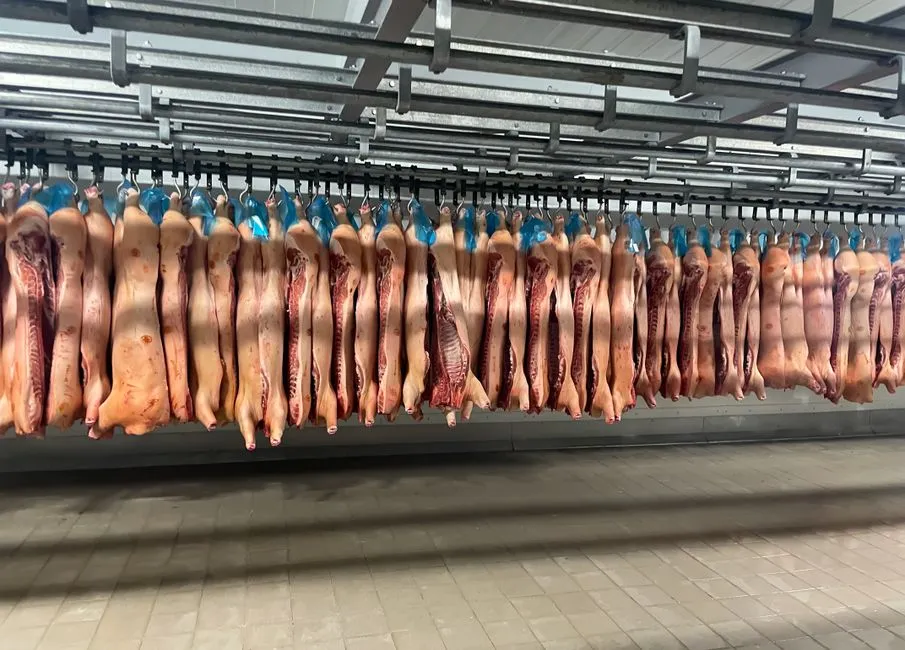
Le choix de la centrifuge doit suivre la charge hydraulique et la charge en solides prévues, et non une seule valeur de capacité de traitement.
Documentez le débit moyen, maximal et minimal, les heures de fonctionnement, les équipes de production, les rejets de nettoyage en place et la charge maximale en solides pendant le démarrage et l’arrêt. Le bilan hydrique de chaque ligne de production doit distinguer les eaux usées continues des rejets ponctuels. La centrifuge ne doit ainsi être dimensionnée ni sur un débit moyen dilué, ni confrontée à des pointes par lots.
La caractérisation de l’effluent doit comprendre les MES, les huiles et graisses, la distribution granulométrique, la densité des solides, la sédimentabilité, la viscosité, la température et le pH. Enregistrez le type de polymère et le dosage attendu seulement après avoir caractérisé les solides et la réponse au conditionnement. Un échantillonnage représentatif doit couvrir les états de fonctionnement, car les moyennes peuvent masquer les conditions qui déterminent le couple, la perturbation de l’alimentation et l’évacuation du cake.
Traduisez ces données en résultats mesurables : récupération des solides requise, limite de MES dans le centrifugat, concentration en solides du cake, filière d’évacuation du cake et présence éventuelle de matières fibreuses nécessitant un traitement particulier. Définissez si le cake est destiné à l’élimination directe, au transfert vers un autre appareil de déshydratation, à l’équarrissage ou au traitement biologique.
Alfa Laval fournit un repère municipal, et non une garantie pour cette application. Ses réglages prudents de décanteur ont produit 20,0 % de siccité et 99,5 % de récupération des solides. L’optimisation a porté la siccité à 22,7 %, tout en maintenant un rendement comparable (Alfa Laval, Full-Scale Comparison of Decanter Centrifuge and Screw Press Performance). Cette comparaison employait une boue municipale dans une usine finlandaise desservant environ 12 000 équivalents-habitants (EH). Elle ne doit donc pas être transposée directement aux boues de l’industrie de la viande.
| Catégorie de la base de conception | Informations requises | Impact sur la sélection |
|---|---|---|
| Charge hydraulique | Débit moyen, maximal et minimal ; heures de fonctionnement | Détermine les capacités d’alimentation et de traitement des solides |
| Charge en solides | MES, granulométrie, densité et sédimentabilité | Influence la capture, la structure du cake et le couple |
| Caractéristiques des effluents | Huiles et graisses, protéines, température, pH et viscosité | Détermine le prétraitement et les limites d’exploitation |
| Conditionnement | Type de polymère, dosage et agencement du mélange | Influence le rendement, le centrifugat et le cake |
| Objectifs de performance | Récupération, limite du centrifugat et siccité du cake | Établit des obligations fournisseur vérifiables |
| Exigences du projet | Énergies, accès de nettoyage, commandes, emprise, bruit et extension | Établit les contraintes d’installation et d’exploitation |
Adapter les performances de la centrifuge au traitement aval
Les performances de la centrifuge doivent être évaluées selon l’état des deux sorties : le cake à traiter et le centrifugat qui retourne au système de traitement.
Dans la comparaison municipale d’Alfa Laval, la centrifuge produisait un centrifugat avec des concentrations inférieures de matières en suspension, de demande biologique en oxygène et d’ammoniaque par rapport au filtrat de la presse à vis. Les écarts mesurés étaient associés à des économies d’aval estimées à environ 0,26 € par m³ de boue traitée. Une charge de recyclage réduite peut diminuer les besoins d’aération et d’élimination des nutriments (Alfa Laval, Full-Scale Comparison).
Ces valeurs sont liées à une étude de déshydratation de boue municipale. Elles n’établissent ni la même qualité de centrifugat, ni les mêmes économies d’aval, ni un impact biologique comparable pour les eaux usées d’abattoirs ou d’équarrissage. Le procédé récepteur doit être évalué à partir du centrifugat issu d’un effluent représentatif de l’industrie de la viande. Cette évaluation doit inclure les MES, les FOG, la demande biologique en oxygène et l’ammoniaque.
L’évaluation du cake doit dépasser la concentration en solides. Sa transportabilité, son odeur, sa putrescibilité, sa densité apparente et sa compatibilité avec la filière d’évacuation peuvent déterminer si une siccité supérieure apporte un avantage exploitable. Elle peut aussi déplacer la difficulté vers la manipulation et le stockage. Si le cake est transféré vers un autre appareil de déshydratation des boues industrielles, son état d’évacuation requis change.
Lorsque les solides recyclés influencent le traitement biologique, la spécification du centrifugat doit constituer un critère de réception, et non une consideration secondaire. L’intégration doit également tenir compte de la capacité membranaire ou biologique aval. Si nécessaire, il faut évaluer si un traitement intégré des eaux usées peut accueillir l’effluent clarifié.
Comparer les décanteurs centrifuge aux presses à vis et aux presses à filtre
Le choix de l’équipement doit comparer les performances de l’ensemble du système avec le même effluent, sans transposer les résultats d’applications différentes.
Alfa Laval attribue aux presses à vis un CAPEX (coûts d’investissement) inférieur, une consommation électrique directe plus faible et une simplicité d’exploitation. La centrifuge a toutefois obtenu un rendement supérieur et un cake plus sec lors de l’essai municipal finlandais (Alfa Laval, Full-Scale Comparison). Dans des conditions comparables d’alimentation municipale, la presse à vis à disque mobile a obtenu en moyenne 18,1 % de siccité et 97,8 % de récupération des solides. La centrifuge, réglée de manière prudente, a atteint 20,0 % de siccité et 99,5 % de récupération, avec un centrifugat inférieur à 300 mg/L de MES. L’optimisation a porté la siccité à 22,7 %, tout en maintenant un rendement comparable.
Cette même étude municipale a indiqué des capacités par unité d’emprise de 2,4 m³/h/m² pour la centrifuge et de 1,06 m³/h/m² pour la presse à vis. La centrifuge occupait environ 5 m², contre 7,5 m² pour la presse à vis. Ces valeurs décrivent cette installation précise et ne constituent ni une garantie universelle d’emprise ni de capacité.
La presse à filtre à plateaux et cadres fonctionne par lots ou de manière intermittente. Elle exige une organisation différente du conditionnement, des cycles d’exploitation, de l’emprise au sol et de l’évacuation du cake. Aucun résultat direct de performance n’a été fourni pour les presses à plateaux et cadres. Pour obtenir des orientations plus adaptées à votre application, consultez le guide de conception d’une presse à filtre pour les boues de l’industrie agroalimentaire.
| Critère | Décanteur centrifuge | Presse à vis | Presse à filtre à plateaux et cadres |
|---|---|---|---|
| Mode d’exploitation | Continu | Continu | Par lots ou intermittent |
| Siccité des boues municipales | 20,0 % en réglages prudents ; 22,7 % après optimisation | 18,1 % en moyenne | Aucun résultat comparatif fourni |
| Récupération des solides municipaux | 99,5 % en réglages prudents ; comparable après optimisation | 97,8 % | Aucun résultat comparatif fourni |
| Capacité municipale par emprise | 2,4 m³/h/m² | 1,06 m³/h/m² | Aucun résultat comparatif fourni |
| Critère de sélection | Variabilité de l’effluent, conditionnement et charge de récupération des solides | Simplicité, consommation électrique directe et siccité du cake | Temps de cycle, conditionnement et manipulation du cake |
Pour les applications de l’industrie de la viande, exigez des essais représentatifs avant de transposer ces repères municipaux dans une garantie. Le guide de conception d’une presse à vis pour les eaux usées de transformation des protéines peut faciliter la comparaison. L’effluent réel reste toutefois la donnée déterminante.
Valider les performances par les essais pilote et la réception
Les essais de réception doivent démontrer la capacité prévue avec un effluent représentatif, dans des conditions d’exploitation définies.
Demandez au fournisseur de civils des essais sur les plages attendues de débit et de charge en solides, y compris les productions par lots et les variations des cycles de nettoyage. L’effluent d’essai doit provenir du site prévu ou d’un flux documenté possédant des caractéristiques comparables de solides, de granulométrie, d’huiles et graisses, de viscosité, de température, de pH et de sédimentabilité. L’étude sur le miscella de farine de viande et d’os montre l’importance d’une séparation spécifique à l’effluent. Ses résultats de laboratoire ne doivent toutefois pas devenir une garantie pour un abattoir.
Mesurez les MES de l’effluent et du centrifugat, les solides récupérés, la siccité du cake, la consommation de polymère et la demande électrique. Enregistrez le comportement à l’arrêt, le couple du bol et les interruptions durant les changements d’effluent représentatifs. Définissez les points et méthodes d’échantillonnage avant les essais. Le fournisseur ne pourra ainsi pas substituer une condition d’exploitation favorable ni un échantillon composite non représentatif.
L’étude fournie ne propose aucun seuil de réception universel pour les eaux usées de l’industrie de la viande. La spécification d’achat doit indiquer les objectifs propres au site pour la récupération, la qualité du centrifugat et la siccité du cake. Elle doit également préciser la plage d’exploitation à laquelle ils s’appliquent. Tout résultat hors de cette plage doit être enregistré, puis non exclu.
| Élément de réception | Méthode à convenir | Relevé requis |
|---|---|---|
| Effluent représentatif | Documenter la source et la comparabilité | Analyse pendant chaque condition d’essai |
| Séparation des solides | Convenir des points d’échantillonnage et de la base de calcul | Résultats pour l’effluent, le centrifugat et les solides récupérés |
| Qualité du cake | Définir la mesure de siccité et la filière de manipulation | Siccité du cake et observations lors de l’évacuation |
| Demande de réactifs | Enregistrer le polymère, sa concentration et son dosage | Consommation par quantité d’effluent indiquée |
| Robustesse d’exploitation | Inclure le démarrage, l’arrêt et les variations de l’effluent | Couple, alarmes, blocages et interruptions |
| Reproductibilité | Définir le nombre de répétitions valides | Résultats individuels et écarts |
| Action corrective | Convenir de la méthode de démonstration | Réparation ou modification suivie d’un nouvel essai |
La mise en service doit également vérifier l’accès des opérateurs, les procédures de nettoyage, l’inspection des pièces d’usure, les commandes, les alarmes et les tâches de maintenance. Le contrat doit distinguer les repères issus de la littérature des performances garanties pour l’effluent réel.
Questions fréquentes
Comment dimensionner une centrifuge décanteur pour les eaux usées de l’industrie de la viande ?
Dimensionnez la centrifuge selon le débit hydraulique maximal et la charge maximale en solides. Vérifiez ensuite la viscosité, la granulométrie, la sédimentabilité et la variabilité de production dans ces conditions. Le calcul de capacité doit inclure les rejets par lots, le démarrage et l’arrêt, et pas seulement le débit moyen quotidien. Il doit conserver une marge pour la plage d’exploitation définie lors des essais de réception. Un essai pilote ou à pleine échelle représentatif doit démontrer que la configuration choisie maintient le rendement et la qualité du centrifugat requis.
Que doit demander un acheteur lors de la comparaison des prix des fournisseurs ?
Demandez une comparaison de l’ensemble du système, couvrant le prétraitement, le polymère, l’électricité, le transport du cake, le traitement du centrifugat, les arrêts et l’élimination. Demandez à chaque fournisseur d’indiquer les coûts et hypothèses de performance inclus. Vérifiez ensuite toute affirmation d’économie avec les données d’exploitation propres au site. Le prix d’achat ou la seule consommation électrique ne doivent pas servir de critère déterminant.
Comment un fournisseur doit-il démontrer son aptitude à traiter les eaux usées d’abattoirs ou d’équarrissage ?
Exigez des résultats d’essai sur un effluent représentatif. Définissez les conditions d’exploitation, les méthodes d’échantillonnage, les objectifs et les répétitions dans le contrat d’achat. L’offre doit distinguer les résultats sur boue municipale et miscella de farine de viande et d’os des performances propres au site. Elle doit également préciser comment les corrections seront démontrées si l’unité ne respecte pas un critère garanti.
Quels prétraitements et contrôles de conformité doivent précéder l’achat ?
Identifiez l’autorisation de rejet, l’autorisation d’assainissement ou le contrat de prétraitement applicable. Confirmez l’incidence de la qualité du centrifugat, de l’élimination des FOG et des charges de solides recyclés sur la conformité aval. L’étude ne fournit aucune limite réglementaire universelle. Caractérisez l’effluent par dégrillage, mise en tampon, retrait des sables ou des solides lourds et prétraitement des FOG ou des solides avant de finaliser la configuration de la centrifuge.