Pourquoi les usines de pâte et papier de Panama City sont soumises à un régime de prétraitement à deux niveaux
Une papeterie qui rejette ses effluents dans un POTW (Publicly Owned Treatment Works, station d'épuration publique) du comté de Bay, en Floride, est soumise à la règle catégorielle de l'EPA et au programme local de prétraitement des eaux usées industrielles. Le niveau fédéral correspond au 40 CFR Part 430, Pulp, Paper and Paperboard Effluent Guidelines, promulgué par l'EPA en 1974 et 1977, amendé en 1982 et 1986, puis révisé en profondeur en 1998 dans le cadre d'un important amendement relatif aux polluants toxiques (epa.gov). Cette règle est intégrée aux permis NPDES pour les rejets directs, ainsi qu'aux permis ou autres mécanismes de contrôle applicables aux rejets indirects. L'EPA emploie cette formulation pour renvoyer les usines vers le programme local de prétraitement (epa.gov).
Le niveau local correspond au 40 CFR Part 403, General Pretreatment Regulations. En vertu du 40 CFR Part 403, le POTW fixe des limites locales d'utilisation de l'égout, délivre des autorisations de rejet, met en œuvre un programme d'autosurveillance et dispose de pouvoirs de sanction allant des surtaxes à la révocation du permis. Les limites locales sont généralement plus strictes que la règle catégorielle pour les paramètres qui affectent la station municipale, tels que le pH, les sulfures, les huiles et graisses, le zinc et les composés phénoliques, car le POTW doit protéger sa biomasse et la qualité de ses boues. L'évaluation de 1978 du National Enforcement Investigations Center (NEIC) de l'EPA sur la station d'épuration de Port St. Joe, en Floride, constitue l'exemple local documenté. Elle a examiné la conformité NPDES, l'autosurveillance et les procédures de laboratoire d'une installation recevant les eaux usées de St. Joe Paper Company et de Sylvachem (tall oil). Elle a également mentionné explicitement le rejet proposé par l'usine d'International Paper Company située à Panama City vers la station du comté de Bay, à Panama City, en Floride (nepis.epa.gov). Ce dossier historique sert de point d'ancrage géographique au présent article.
Carte des sous-catégories du 40 CFR Part 430 pour une usine de Panama City
Il faut identifier la sous-catégorie applicable du 40 CFR Part 430 pour déterminer les polluants réglementés et les limites qui s'appliquent à une usine donnée (epa.gov). Le texte de la règle de l'EPA énumère les sous-catégories suivantes :
| Lettre de la sous-catégorie | Description (selon le 40 CFR Part 430) |
|---|---|
| A — Dissolving Kraft | Pâte à dissoudre dans les usines kraft. |
| B — Bleached Papergrade Kraft and Soda | Pâte marchande dans les usines kraft blanchies ; carton, papier de quality standard et papier tissue dans les usines kraft blanchies ; pâte et papiers fins dans les usines kraft blanchies ; pâte et papier dans les usines soda. |
| C — Unbleached Kraft | Pâte et papier dans les usines kraft non blanchies, y compris le carton couverture ou le papier d'emballage, le procédé kraft non blanchi-sulfite semi-chimique avec récupération croisée, ainsi que les usines combinées de procédé kraft non blanchi et semi-chimique. |
| D — Dissolving Sulfite | Pâte dans les usines sulfite à dissolution (qualités nitration, viscose, cellophane et acétate) ; pâtes à base de calcium, de magnésium ou de sodium ; pâtes à base d'ammonium ; pâtes de qualité spéciale. |
| E — Papergrade Sulfite | Pâte et papier dans les usines sulfite papetières utilisant le lavage de la pâte en cuve de soufflage, ainsi que pâte et papier dans les usines sulfite papetières utilisant le lavage sur tambour sous vide ou sous pression. |
| F — Semi-Chemical | Pâte et papier dans les usines semi-chimiques à base d'ammoniaque ou de sodium. |
| G — Mechanical (Groundwood / Chemi-Mechanical / Thermo-Mechanical) | Usines de pâte mécanique mécano-chimique ; usines de pâte mécanique thermo-mécanique ; usines de pâte mécanique produisant de la pâte et du papier de quality standard, des produits de pâte moulée et du papier journal ; usines de pâte mécanique produisant de la pâte et des papiers fins. |
| H — Non-Wood Chemical Pulp | Pâte et papier dans les usines de pâte chimique non boisée. |
| I — Deink | Pâte et papier dans les usines de désencrage, y compris les papiers fins, les papiers tissue et le papier journal. |
| J — Wastepaper (Paperboard / Tissue / Molded / Builders' Paper) | Carton à partir de vieux papiers (non cannelant ou carton de cannelure) ; papier tissue à partir de vieux papiers sans désencrage ; produits moulés à partir de vieux papiers ; papier de construction et feutre de toiture à partir de vieux papiers. |
| K — Fine and Lightweight Papers from Purchased Pulp | Papiers fins et papiers légers dans les usines non intégrées (avec fibres de bois ou de coton) ; papiers électriques légers dans les usines non intégrées. |
| L — Tissue, Filter, Non-Woven, and Paperboard from Purchased Pulp | Papier tissue, papiers filtres et non tissés, et carton dans les usines non intégrées. |
Deux observations pratiques concernent la zone de Panama City. Premièrement, la liste des polluants réglementés varie selon la sous-catégorie. Une usine kraft et une usine de papier tissue utilisant des fibres recyclées, raccordées au même égout, appliquent donc des ensembles différents de paramètres catégoriels (epa.gov). Deuxièmement, les flux auxiliaires comptent. L'étude NEIC de 1978 à Port St. Joe a échantillonné à la fois les eaux usées de St. Joe Paper Company et celles de Sylvachem Company (traitement du tall oil) rejetées vers la même station municipale. Sur le système du comté de Bay, elle a également échantillonné l'effluent du décanteur primaire d'International Paper Company et les eaux usées non traitées d'Arizona Chemical Company (tall oil) (nepis.epa.gov). Lorsqu'une papeterie rejette conjointement un flux de tall oil ou de produits chimiques, le débit auxiliaire peut introduire des paramètres supplémentaires dans le jeu de limites locales, tels que les sulfures et les composés organiques liés aux extractibles. La conformité catégorielle constitue le plancher fédéral ; le règlement d'utilisation de l'égout du comté de Bay et l'autorisation de rejet du POTW propre à l'usine constituent la limite contraignante au quotidien.
Chaîne de traitement type pour respecter les limites de prétraitement dans les papeteries
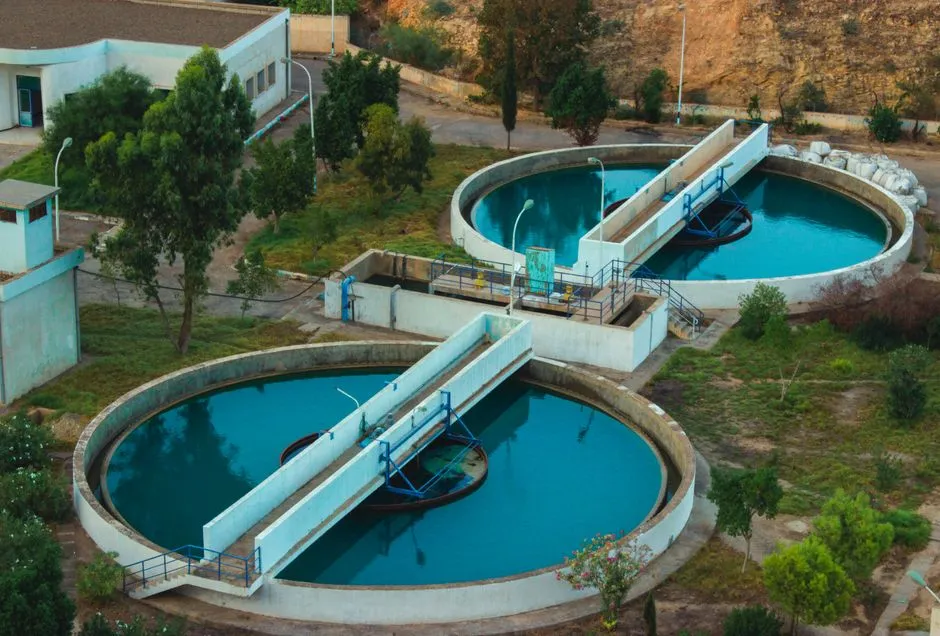
Le système classique de l'industrie de la pâte et du papier associe une décantation primaire à un traitement par boues activées, qui constitue l'étape de référence du traitement secondaire (bioresources.cnr.ncsu.edu). Cette industry traite à la fois les eaux de procédé et les eaux usées. La décantation primaire associée aux boues activées constitue la solution conventionnelle de référence pour limiter la DBO, la DCO, la toxicité, les solides et la couleur.
Deux types d'équipements sont placés en amont du traitement biologique. Ils sont essentiels pour réduire la charge arrivant dans le bassin de boues activées :
- La flottation à air dissous (FAD/DAF) et les dispositifs de récupération par filtration. Ces équipements modifient le procédé en amont afin de réduire la charge polluante et le volume d'effluent qui atteint le traitement en fin de chaîne (bioresources.cnr.ncsu.edu).
- Les boucles « kidney » et les unités de purification des eaux de procédé. Elles traitent l'eau en vue de sa réutilisation dans l'usine et évitent l'envoi de solides dissous à l'égout.
Lorsque la mise en pâte chimique produit une fraction de DCO réfractaire, un abattement plus élevé peut être obtenu grâce à des étapes biologiques anaérobies, des procédés d'oxydation avancée, des bioréacteurs et des technologies de filtration membranaire telles que le bioréacteur à membranes (BRM/MBR) (bioresources.cnr.ncsu.edu). L'étude NEIC de 1978 sur la station de Port St. Joe fournit une référence pratique en Floride. Un bassin aéré correctement exploité, avec un temps de séjour d'environ 12,6 jours, traitait des effluents combinés d'eaux usées domestiques, de papeterie et de tall oil. Il a réduit la DBO et les MES d'environ 87 %, ainsi que les coliformes fécaux d'environ 97 % (nepis.epa.gov). Une usine de la région peut donc retenir cet ordre de grandeur pour une chaîne combinée correctement exploitée.
Le programme de réactifs chimiques est aussi important que les opérations unitaires. Les coagulants, floculants, adjuvants de filtration et cultures microbiennes optimisées sont des ajouts stratégiques qui améliorent les performances d'abattement de la chaîne (bioresources.cnr.ncsu.edu). Un système FAD industriel pour papeteries, placé en tête de chaîne, un système de dosage automatique de coagulant et de floculant commandé par API, installé sur le décanteur, et un bioréacteur à membranes BRM/MBR pour l'étape de polissage constituent l'ensemble d'équipements généralement utilisé pour respecter simultanément les limites catégorielles et locales. Le traitement secondaire seul est souvent insuffisant : la mise en pâte chimique produit plus de 40 % de composés organiques peu biodégradables dans la charge organique totale. Une fraction non dégradable de la DCO subsiste donc et nécessite un polissage chimique ou physique (bioresources.cnr.ncsu.edu).
| Position dans la chaîne | Opération unitaire | Fonction dans la chaîne |
|---|---|---|
| Amont / eau de procédé | Récupération par filtration, boucles kidney | Réutilisation des eaux de procédé ; réduction du volume et de la charge dissoute envoyés en fin de chaîne (bioresources.cnr.ncsu.edu). |
| Primaire | Flottation à air dissous (FAD) et/ou décantation primaire | Abattement des matières en suspension et des fibres ; protection du traitement biologique en aval (bioresources.cnr.ncsu.edu). |
| Biologique | Boues activées (conventionnelles) ; étage anaérobie en complément | Réduction de la DBO et de la DCO biodégradables ; association possible à une élimination des nutriments (bioresources.cnr.ncsu.edu). |
| Polissage / avancé | Coagulation chimique, oxydation avancée, BRM / filtration membranaire | Traitement ciblé de la DCO réfractaire, de la couleur et de la toxicité ; étape permettant de respecter les limites locales strictes (bioresources.cnr.ncsu.edu). |
L'aperçu des directives de rejet d'effluents industriels 2026 fournit une vue d'ensemble plus large de l'empilement des règles qui encadre cette chaîne.
Comment le programme de prétraitement du POTW du comté de Bay s'ajoute au cadre fédéral
La conformité catégorielle est nécessaire, mais insuffisante pour effectuer un rejet. En vertu du 40 CFR Part 403, le POTW du comté de Bay fixe les limites locales, délivre l'autorisation de rejet de l'usine, met en œuvre le programme d'autosurveillance et dispose de moyens de sanction tels que les surtaxes et la révocation du permis. L'évaluation NEIC de 1978 de la station de Port St. Joe portait sur ces fonctions : conformité NPDES, procédures d'autosurveillance et qualité du laboratoire. Ces éléments servent en effet à évaluer le programme local (nepis.epa.gov). La même étude a décrit le milieu dans lequel arrive l'effluent de l'usine. Sur le système du comté de Bay en 1978, les eaux usées domestiques présentaient un pH compris entre 6,0 et 8,3, une température de 13 à 18 °C, une DBO moyenne de 102 mg/L et une concentration moyenne de MES de 196 mg/L (nepis.epa.gov). Lorsqu'une papeterie introduit dans ce milieu un effluent chaud, riche en fibres et à forte concentration, la demande d'aération du POTW, la charge du décanteur et la dose de chloration évoluent.
Les ingénieurs d'usine doivent retenir que la règle catégorielle constitue le plancher fédéral. Les limites locales sont généralement plus strictes pour des paramètres tels que le pH, les sulfures, les huiles et graisses, l'ammoniaque, les composés phénoliques, le zinc et la température. Le présent article ne cite pas les limites locales actuelles du comté de Bay, car elles doivent être consultées directement dans le règlement d'utilisation de l'égout du comté de Bay et dans l'autorisation de rejet propre à l'usine. Ces deux documents constituent la limite contraignante au quotidien.
Liste de contrôle pratique avant rejet à l'égout
- Identifier la sous-catégorie du 40 CFR Part 430. Associer le procédé de l'usine, notamment kraft blanchi, kraft non blanchi, sulfite, semi-chimique, mécanique, désencrage, vieux papiers, non-bois ou papiers fins et tissue produits à partir de pâte achetée, à la liste des sous-catégories. L'ensemble des polluants réglementés varie selon la sous-catégorie (epa.gov).
- Consulter l'autorisation de rejet du POTW du comté de Bay et le règlement local d'utilisation de l'égout. L'usine doit connaître les valeurs numériques applicables aux paramètres que la règle catégorielle ne couvre pas intégralement, notamment le pH, les sulfures, le zinc, les composés phénoliques, l'ammoniaque, les huiles et graisses. Ces valeurs doivent être obtenues directement auprès du POTW.
- Vérifier que la chaîne de traitement est dimensionnée pour le jeu de limites le plus restrictif. Le chiffre de 87 % d'abattement de la DBO et des MES obtenu lors de l'évaluation du bassin aéré de Port St. Joe fournit une référence en Floride pour les performances d'un traitement combiné d'une papeterie et d'eaux usées domestiques. La chaîne doit être conçue pour dépasser ce niveau (nepis.epa.gov).
- Mettre en place une autosurveillance calquée sur la liste d'échantillonnage du POTW. L'audit NEIC de 1978 a porté sur l'autosurveillance et la qualité des procédures de laboratoire, qui déterminent l'évaluation de la conformité (nepis.epa.gov). Les prélèvements internes de l'usine doivent produire des données que le POTW acceptera.
- Réduire la charge en tête de chaîne grâce à la FAD et aux dispositifs de récupération. Les modifications en amont du procédé, telles que la FAD, la récupération par filtration et les boucles kidney, réduisent la charge polluante et le volume d'effluent qui atteint le traitement biologique en fin de chaîne (bioresources.cnr.ncsu.edu).
L'aperçu des directives de rejet d'effluents industriels 2026 fournit un contexte supplémentaire pour ces exigences.
Foire aux questions
Quelle norme catégorielle s'applique à une papeterie rejetant dans un POTW du comté de Bay ?
La norme dépend de la sous-catégorie de l'usine au titre du 40 CFR Part 430, par exemple le kraft papetier blanchi, le kraft non blanchi, le sulfite dissolvant ou le sulfite papetier,
Foire aux questions
Quelle règle fédérale fixe les limites d'effluent pour une papeterie rejetant dans un POTW de la zone de Panama City ?
Les usines de pâte et papier qui rejettent leurs effluents dans un POTW (Publicly Owned Treatment Works, station d'épuration publique) sont réglementées par le Clean Water Act, loi fédérale américaine sur l'eau, au moyen des General Pretreatment Regulations du 40 CFR Part 403. Ces règlements obligent les rejets indirects à respecter les normes catégorielles de prétraitement établies au 40 CFR Part 430. Ces normes fixent des limites d'effluent spécifiques en fonction des procédés de production et des matières premières de l'usine.
Comment les limites locales d'égout du POTW du comté de Bay s'articulent-elles avec les limites catégorielles du 40 CFR Part 430 ?
Le 40 CFR Part 430 fournit des normes nationales fondées sur la technologie pour des polluants spécifiques tels que les AOX, la DBO₅ et les MES. Le POTW du comté de Bay applique des limites locales afin de protéger ses procédés de traitement biologique et la qualité de ses boues. En vertu du 40 CFR 403.5, l'usine doit respecter la limite la plus stricte des deux. Si le règlement local fixe une concentration admissible inférieure à celle de la norme catégorielle fédérale, l'usine doit respecter l'exigence locale afin d'éviter une interférence ou un transfert de pollution à la station municipale.
Quelle sous-catégorie du 40 CFR Part 430 couvre une usine de fibres recyclées ou de papier tissue dans le comté de Bay, en Floride ?
Les usines de fibres recyclées ou de papier tissue relèvent généralement du Subpart G (Tissue, Filter, Non-Woven, and Paperboard from Recycled Wastepaper) ou du Subpart J (Secondary Fiber Non-Deink). Ces sous-catégories définissent la charge massique de polluants admissible par tonne de produit. Elles portent sur des paramètres tels que la DBO₅, les MES et le pH, qui doivent être surveillés de manière stricte afin de respecter les programmes de prétraitement délégués au titre du NPDES fédéral.
Quelle chaîne de traitement une usine de pâte et papier doit-elle généralement mettre en place pour respecter les limites de DBO, de MES et de toxicité avant rejet à l'égout ?
Pour respecter les exigences usuelles de prétraitement, les usines utilisent une chaîne de traitement en plusieurs étapes. Une décantation primaire retire la majeure partie des solides, mesurés par les MES. Une coagulation et une floculation chimiques suivent, souvent avec une flottation à air dissous (FAD) pour traiter les solides colloïdaux ainsi que les huiles et graisses (FOG). Pour traiter la DBO soluble et la toxicité, les installations emploient généralement un traitement biologique, tel qu'un procédé à boues activées ou un bioréacteur à membranes (BRM/MBR). Une neutralisation du pH et une égalisation finale du débit interviennent ensuite avant le rejet dans le réseau d'assainissement.
Comment une papeterie de Panama City, aux États-Unis, doit-elle sélectionner et dimensionner un système FAD ou BRM/MBR pour la chaîne de prétraitement, et quelles questions doit-elle poser aux fournisseurs en 2026 ?
La sélection doit reposer sur des essais à l'échelle pilote qui tiennent compte des variations saisonnières de la charge organique et du débit hydraulique propres aux cycles de production de l'usine. Pour les installations de 2026, les usines doivent privilégier des systèmes équipés de capteurs automatisés pour la surveillance de la conformité en temps réel. Les principales questions à poser aux fournisseurs sont les suivantes : quel est le flux par unité de surface démontré pour cette matrice d'eau usée, quel est le rendement d'abattement de la DCO attendu aux seuils réglementaires 2026 et quelle est la consommation énergétique documentée pour 1 000 gallons d'effluent traité ?