Ce qu'est un raccordement au point d'utilisation — et pourquoi il diffère du reste de la boucle UPW
Le raccordement au point d'utilisation (POU) est la section mouillée entre le filtre de polissage final et la distribution à l'outil de procédé, et non le skid de polissage lui-même. Dans un système UPW pour semi-conducteurs, il s'agit du dernier mètre de tuyauterie qui transmet à la plaquette la spécification de la boucle — résistivité de 18,2 MΩ·cm à 25 °C, COT inférieur à 1 ppb selon SEMI F63, moins de 0,3 particule/mL au-dessus de 0,05 µm, silice sub-ppb. Éviter les matériaux mixtes signifie spécifier ce dernier mètre de sorte que les métaux dissemblables, les polymères et les élastomères ne puissent pas relarguer d'ions, d'organiques ou de particules dans l'eau. En pratique, cela se traduit par des chemins d'écoulement entièrement polymère (PFA ou PVDF), des composants métalliques en inox 316L ou de qualité supérieure lorsque le métal est inévitable, des élastomères perfluorés (FKM/FFKM) au niveau des joints, et par l'élimination du laiton, du Buna-N, de l'EPDM et des raccords en acier au carbone standard en aval du filtre de polissage final.
Ce qui distingue le POU du reste de la boucle, c'est la recyclabilité. L'eau de la boucle centrale de polissage est recyclée en permanence à travers le polisseur ; un dépassement est détecté par les résistivimètres, COT-mètres et compteurs de particules en ligne, puis renvoyé dans le système (AXEON, guide des systèmes d'eau ultrapure, 2025). L'eau au POU est en route vers la plaquette, et non vers le polisseur. Le skid de polissage est le dernier endroit où un fab peut récupérer une erreur sur l'eau ; le POU est le dernier endroit où une erreur peut être commise avant qu'elle ne devienne un défaut sur une feature sub-7 nm.
Le POU doit donc être conçu par rapport aux mêmes cibles finales SEMI F63 et ASTM D5127 que la boucle, mais avec des priorités différentes. À l'intérieur de la boucle dominent le contrôle du biofilm, la performance du dégazeur et l'épuisement du lit mélangé. Au POU, ce qui domine, c'est la surface mouillée du chemin de distribution lui-même : les derniers 0,5 à 1,0 m de tube, le manifold de distribution, les sièges de vannes à membrane, les tés d'instrumentation et le raccord final qui se couple à l'outil. Chacun de ces éléments est une source candidate des contaminants que le polisseur vient justement de retirer.
La vue d'ensemble de l'eau ultrapure sur Wikipédia (en.wikipedia.org, Ultrapure water) pose le problème des particules comme celui des « particules provenant des parois du système de gestion des fluides », ce qui correspond exactement au POU. La même source note que des filtres à taille de pore ≤200 nm sont placés juste avant la distribution, et que toutes les particules supérieures à la moitié de la plus petite feature doivent être éliminées. Pour les logiques sub-7 nm, cette cible correspond aux particules au-dessus de ~3 nm, bien en dessous du canal à 0,05 µm du compteur laser en ligne — le plancher pratique de la métrologie en ligne. Cela implique que le POU ne peut pas être audité uniquement par le compteur ; il doit être spécifié par le matériau mouillé, car c'est le matériau qui détermine ce qui passe sous le seuil de détection du compteur.
SEMI F63 et le budget paramétrique côté POU
Le budget POU est la spécification SEMI F63 / ASTM D5127 au niveau du fab, reformulée comme cibles que le chemin de distribution doit fournir — et non comme cibles que le skid de polissage doit laisser derrière lui. La différence importe, car le POU se trouve en aval du filtre de polissage et ne dispose quasiment d'aucune marge pour une dégradation supplémentaire.
| Paramètre | Cible POU | Mesure |
|---|---|---|
| Résistivité | >18,2 MΩ·cm à 25 °C | Cellule de conductivité en ligne sur le manifold de distribution |
| COT | <1 ppb (SEMI F63) ; <0,5 ppb en sub-7 nm | Analyseur en ligne UV-persulfate (AXEON, 2025) |
| Particules (≥0,05 µm) | <0,3 particule/mL ; resserré par la règle de la « moitié de la feature » (Wikipédia, Ultrapure water) | Compteur de particules laser au POU |
| Silice (dissoute + colloïdale) | Sub-ppb ; <0,3 ppb selon le résumé AXEON | ICP-MS au point de distribution |
| O₂ dissous | <10 µg/L pour la microélectronique avancée | Capteur OD à fluorescence optique (Wikipédia, Ultrapure water) |
| Sodium | Bas ppb / sub-ppb ; indicateur avancé d'une percée d'échangeur de cations | ISE en ligne à membrane de verre (Wikipédia, Ultrapure water) |
La colonne des particules est celle sur laquelle le choix des matériaux au POU influe le plus directement. AXEON (2025) indique <0,3 particule/mL au-dessus de 0,05 µm comme cible SEMI F63, et Wikipédia (Ultrapure water) précise que la « taille critique de particule » est la moitié de la plus petite feature. Un seul raccord en laiton ou en acier au carbone sur le chemin de distribution peut dominer ce décompte, même lorsque le skid de polissage est propre. Le budget POU est donc d'abord un budget matière avant d'être un budget de débit ou de filtration.
Deux méta-contaminants méritent un signalement séparé. Le sodium est le premier ion à traverser un échangeur de cations épuisé, et AXEON / Wikipédia décrivent tous deux l'ISE sodium en ligne comme l'alerte précoce standard. Une excursion sodium au POU est un problème de la boucle de polissage, et non un problème de matériau au POU ; elle doit être confirmée au POU avant que l'ingénieur ne commence à déposer des raccords de distribution. Le CO₂ dissous, en revanche, est un problème côté POU : il diffuse à travers les tubes polymères à paroi mince et forme de l'acide carbonique, ce qui abaisse la résistivité même lorsque le lessivage métallique est propre (Wikipédia, Ultrapure water). Une chute de résistivité au POU sans hausse de sodium est presque toujours un problème de perméabilité ou de dégazage, et non un problème d'échange d'ions.
L'objectif sous-jacent d'économie d'eau renforce le propos. AXEON (2025) et les benchmarks de type ITRS cités fixent la consommation d'UPW des fabs avancés entre 4,5 et 7 L par cm² de plaquette traitée, avec une cible à 4,5 L/cm² d'ici 2025. Chaque litre que le fab gaspille à cause d'une excursion provoquée au POU est une ressource de rendement, et non un coût irrécupérable.
Le problème des matériaux mixtes : où le dernier mètre se contamine
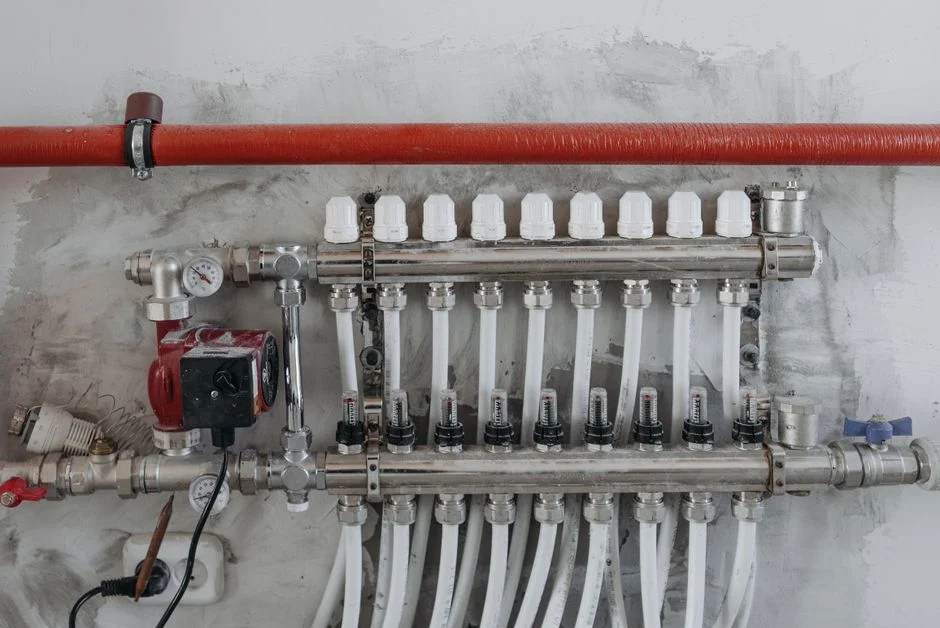
Quatre modes de défaillance liés aux matériaux mixtes sont à l'origine de la plupart des excursions au POU. Aucun n'est visible sur les compteurs en ligne de la boucle de polissage ; tous apparaissent au point de distribution.
Couples galvaniques / métaux dissemblables. Tout corps de vanne en laiton, collier en acier au carbone zingué ou inox de qualité inférieure placé en série avec de l'inox 316L au POU crée un couple galvanique qui relargue du Cu, du Zn et du Fe dans l'eau. Les métaux traces abaissent la résistivité et empoisonnent les empilements de grille. Le schéma de défaillance classique est une boucle de polissage en inox 316L, un robinet à pointeau à corps laiton sur le manifold de distribution, et une dérive lente de Cu que les compteurs en ligne de la boucle centrale ne voient pas, car la branche de distribution se sépare après le dernier port d'échantillonnage. Wikipédia (Ultrapure water) signale les « particules provenant des parois du système de gestion des fluides » comme source primaire — c'est, en clair, de la corrosion particulaire métallique mixte.
Verre et polymères chargés en verre. La silice est un contaminant sub-ppb contrôlé dans l'UPW avancée. Tout voyant, PTFE chargé verre, PVDF chargé verre ou raccord en plastique renforcé de fibres situé sur le chemin de distribution constitue une source continue de silice, invisible pour la plupart des compteurs en ligne et détectée uniquement par des prélèvements ICP-MS ou par une lente montée de silice sur un échantillon périodique de laboratoire. C'est la cause la plus fréquente d'une lente dérive vers le haut de la silice sur un chemin de distribution pourtant « propre ».
Relargage et perméabilité des polymères. Le PFA et le PVDF constituent la base pratique pour le chemin mouillé au POU. Le PP et le PE sont plus perméables au CO₂ et davantage sujets au relargage d'organiques, et peuvent anéantir un budget COT <1 ppb en une nuit. Les deux modes de défaillance se ressemblent sur un analyseur COT, mais se distinguent sur une trace de résistivité : une signature de dégazage PP/PE s'accompagne d'une résistivité abaissée, tandis qu'une signature de relargage s'accompagne d'une résistivité normale et d'un COT en hausse. Bien concevoir le POU signifie spécifier du PFA ou du PVDF haute pureté sur toute la ligne, et non du plastique « qualité alimentaire » ou « qualité industrielle ».
Joints élastomères. Le Buna-N (NBR) et l'EPDM libèrent des organiques et des particules, et sont documentés comme contributeurs au COT au point de distribution. Le FKM et le FFKM (perfluorés) sont les choix de qualité fab pour les joints toriques et les sièges de membrane des vannes au POU. Le classement FFKM > FKM > EPDM > Buna-N est celui à inscrire sur une fiche technique, car chaque marche descendante dans cette liste correspond à une hausse mesurable du bruit de fond COT et particules.
Les tés d'instrumentation et les branches mortes constituent un cinquième contributeur, moins évident. Un port d'échantillonnage de résistivité, COT, particules ou OD ajoute une jonction inox ou polymère de qualité mixte exactement à l'endroit où l'ingénieur n'en veut pas. AXEON (2025) recommande de placer la surveillance en ligne aux points critiques du système d'eau ; la même logique, appliquée au POU, signifie que chaque té doit être spécifié au standard POU, et non au standard boucle, sous peine de devenir une source de relargage qui annule le compteur qu'il alimente.
Carte de sélection des matériaux pour les surfaces mouillées du POU
La carte ci-dessous permet à un prescripteur d'arriver en réunion fournisseur avec une spécification classe par classe, plutôt qu'avec un vague « utiliser du plastique qualité UPW ». Les colonnes de classement reflètent la hiérarchie pratique des relargables et des modes de défaillance pour le cycle de service au POU.
| Classe de composant mouillé | Matériau préféré | Alternatives acceptables | Principaux relargables à contrôler | Mode de défaillance en cas de substitution d'un grade inférieur |
|---|---|---|---|---|
| Tuyauterie | PFA haute pureté | PVDF haute pureté lorsque la résistance mécanique prime | Perméabilité au CO₂, relargage d'organiques | Dérive COT ; baisse de résistivité ; relargage de particules sub-ppb |
| Bloc de manifold | PVDF usiné ou inox 316L revêtu PFA | Bloc inox 316L, finition EP, sans internes en laiton | Métaux traces (Cu, Zn, Fe), silice | Lente dérive Cu/Zn ; montée de silice depuis les polymères chargés verre |
| Corps de vanne à membrane | Revêtement PFA ou PTFE avec membrane FFKM | Revêtement FKM en repli | Relargage d'organiques, libération de particules au siège | Excursion COT ; pic de particules à chaque cycle de vanne |
| Té d'instrument / port d'échantillonnage | Corps PFA ou PVDF haute pureté ; joints FFKM | Inox 316L finition EP, sans laiton | Jonction de grade mixte | Chaque té devient une source de relargage qui annule son propre compteur |
| Joint / torique | FFKM (perfluoré) | FKM (fluoroélastomère) | Extractibles organiques | Hausse du COT à chaque cycle de distribution ; libération de particules |
| Raccord final / collier / union | Même alliage que la ligne (inox 316L) ; aucun produit d'étanchéité sauf ruban PTFE qualité UPW | Inox de qualité supérieure (par ex. 316L VIM-VAR) | Couple galvanique d'alliages mixtes, organiques d'étanchéité | Relargage Cu/Zn/Fe ; pic COT dû à un ruban non UPW |
Trois règles empiriques résument le tableau. Premièrement, la hiérarchie des polymères est PFA > PVDF haute pureté > PP/PE, et le passage de PFA à PP n'est pas une économie — c'est une perte de budget COT. Deuxièmement, la hiérarchie des élastomères est FFKM > FKM > EPDM > Buna-N, et le Buna-N comme l'EPDM n'ont rien à faire en aval du filtre de polissage final. Troisièmement, les unions en alliage mixte et les produits d'étanchéité filetés sont les deux raccords que la maintenance installe et qui ne sont presque jamais revalidés ; la spécification doit les interdire par écrit.
Concevoir le skid POU et le manifold de distribution
Le chemin de distribution est séquencé comme suit : retour de la boucle de polissage → filtre de polissage final au POU (porosité ≤200 nm selon Wikipédia) → manifold POU → distribution à l'outil, avec ports d'échantillonnage pour résistivité, COT, particules et OD dans cet ordre. AXEON (2025) place la surveillance en ligne aux « points critiques du système d'eau » ; pour le POU, le point critique est le manifold de distribution, et non le retour de boucle.
Le skid POU doit être disposé de manière à éviter les raccordements en « T » qui mélangent l'eau amont et aval. Chaque groupe d'outils doit être alimenté par une ligne de distribution dédiée, afin qu'une excursion sur un seul outil — typiquement une paillasse humide qui réaspire un volume d'eau contaminée via le clapet anti-retour de distribution — ne puisse pas contaminer les outils voisins. Le clapet anti-retour de distribution est lui-même un composant mouillé : il doit être à corps PFA ou PTFE avec joint FFKM, et non un clapet en ligne à corps laiton.
Le rebut côté POU est l'autre moitié de la conception. LinkedIn (Kumar Priyadarshi, 2024-11) présente la séparation des eaux usées au point d'utilisation comme une opportunité à haut retour, notant que la séparation des flux de scrubber permet aux usines d'ajouter de la capacité sans nouveau permis de prélèvement et réduit les frais de rejet de 15 à 30 %. La même logique protège la boucle de polissage de la ré-entraînement : un rebut POU séparé (scrubber, rinçage, CMP) empêche les charges de fluorure, de slurry et d'organiques de revenir dans le polisseur. Dans un retrofit typique, la ligne de rebut du manifold de distribution passe la main à un train de polissage latéral qui peut comprendre une UF de polissage au point d'utilisation, des modules EDI de polissage en amont du POU, et un stérilisateur UV côté POU pour l'ajustement du COT. Les membranes et éléments filtrants le long du même train doivent être spécifiés au même standard POU ; les membranes et éléments filtrants de rechange qualité POU sont les composants les plus souvent discrètement déclassés lors d'un cycle de maintenance.
Une checklist utile avant construction : (1) chaque surface mouillée du P&ID depuis le filtre de polissage jusqu'à l'outil figure sur la carte des matériaux ; (2) aucun laiton, Buna-N, EPDM, PP ou PE n'apparaît en aval du filtre de polissage ; (3) chaque té d'instrument est à corps PFA avec joints FFKM ; (4) la ligne de rebut est séparée par flux et mesurée ; (5) le clapet anti-retour de distribution est entièrement polymère avec FFKM. Une référence croisée au cycle d'eau plus large côté fab est utile au stade de la conception — le cas d'étude ZLD des eaux usées de semi-conducteurs de troisième génération et le guide 2026 sur le traitement de la purge de refroidissement en data center à Tokyo illustrent le contexte élargi du flux de rebut, et l'article sur les sept causes racines de défaillance d'une station d'épuration sert de vérification de bon sens pour les modes de défaillance que la conception du POU vise à éviter.
Diagnostic terrain : remonter une excursion jusqu'à un POU en matériaux mixtes
La plupart des excursions au POU sont diagnostiquées au mauvais endroit parce que la correspondance symptôme-cause n'est pas formalisée. La table ci-dessous est celle à garder sous la main de l'ingénieur.
Lente dérive de résistivité, sans hausse de sodium, COT normal. Vérifier la perméabilité des tubes polymère et tout raccord installé au cours des 30 derniers jours. La diffusion de CO₂ à travers du PP/PE ou un raccord récemment installé et non classé UPW en est la cause la plus fréquente. Un prélèvement analysé sur une cellule de conductivité haute sensibilité, avec et sans piège à CO₂ à l'entrée, le confirme.
Pic de particules soudain. Vérifier les travaux récents sur les raccords, l'usure des sièges de vannes et le volume des branches mortes. Un joint torique Buna-N ou EPDM remplacé lors d'une maintenance en est la cause la plus fréquente. Reprendre le dernier bon de travail et parcourir le chemin de distribution.
Percée de sodium au POU. C'est un problème de la boucle de polissage, et non un problème de matériau au POU. Wikipédia (Ultrapure water) décrit le sodium comme l'ion avancé d'une percée d'échangeur de cations. Confirmer au POU et remonter jusqu'à la boucle ; ne pas déposer de raccords.
Montée de silice au POU. Signal fort d'un composant en verre, chargé verre ou renforcé de fibres qui a été mal spécifié pour un service UPW. Les voyants et sièges en PTFE chargé verre sont les coupables habituels. Reprendre le P&ID et auditer chaque composant mouillé à la recherche des mentions « chargé verre » ou « renforcé de fibres ».
Excursion de COT qui disparaît du jour au lendemain. Quasi toujours d'origine biologique au POU — filtre, branche morte ou membrane — et non au niveau de l'eau d'alimentation. Cohérent avec la note de Wikipédia selon laquelle « après polissage, l'UPW est généralement recyclée en continu … pour éviter la stagnation ». Une ligne de distribution stagnante ou une branche morte en aval d'une vanne peu utilisée en est la cause la plus fréquente. La solution est une recirculation continue sur le manifold de distribution et l'élimination des branches mortes, et non une modification de la boucle de polissage.
Questions fréquentes
Quels matériaux mouillés sont interdits en aval du filtre de polissage final au POU ?
Le laiton, l'acier au carbone zingué, le Buna-N (NBR), l'EPDM, le PP, le PE et tout polymère chargé verre ou renforcé de fibres sont les matériaux qui n'ont pas leur place entre le filtre de polissage final ≤200 nm et la distribution à l'outil. La raison tient au budget SEMI F63 : laiton et acier au carbone provoquent un relargage de Cu/Zn/Fe, le Buna-N et l'EPDM un relargage de COT et de particules, le PP et le PE une perméabilité au CO₂, et les polymères chargés verre une montée de silice. La spécification de remplacement complète est : tuyauterie en PFA ou PVDF haute pureté, manifolds en inox 316L revêtus PFA ou PTFE, joints FFKM (ou au minimum FKM), et raccords finaux en inox 316L sans produit d'étanchéité autre qu'un ruban PTFE qualité UPW.
Quelle est la cible particulaire côté POU pour le sub-7 nm, et comment la vérifie-t-on ?
La cible SEMI F63 est <0,3 particule/mL au-dessus de 0,05 µm, mesurée par un compteur de particules laser sur le manifold de distribution (AXEON, 2025). Wikipédia (Ultrapure water) la resserre via la règle de la « moitié de la feature » : toutes les particules supérieures à la moitié de la plus petite feature doivent être éliminées, de sorte qu'un fab de logique sub-7 nm vise les particules au-dessus d'environ 3 nm — bien en dessous du canal à 0,05 µm du compteur. L'implication pratique est que le compteur à 0,05 µm constitue le plancher, et non le plafond, de la vérification en ligne. C'est la spécification matière (pas de couples métalliques mixtes, pas d'élastomères relarguant, pas de polymères chargés verre) qui protège le budget sous le seuil du compteur.
Comment budgéter et justifier un retrofit POU vers un chemin de distribution sans matériaux mixtes ?
Utilisez le benchmark LinkedIn (2024-11) sur la séparation des eaux usées au point d'utilisation — réduction de 15 à 30 % des frais de rejet en séparant les flux de scrubber — et associez-le au coût en rendement d'une excursion sub-7 nm que la boucle de polissage ne peut pas rattraper. Le retrofit lui-même est dominé par le remplacement des manifolds en laiton, des joints Buna-N/EPDM et des tubes PP/PE, et non par de nouveaux polisseurs. Demandez au fournisseur une tarification détaillée par branche de distribution et par classe de raccord ; n'acceptez pas un forfait global, car le facteur de coût est le nombre de raccords en matériau mixte du chemin existant, qu'une visite terrain révélera en une heure.
Comment auditer la conformité matière d'un skid POU fournisseur avant réception ?
Demandez la nomenclature (BOM) restreinte aux composants mouillés, avec mention de la nuance de matériau et des normes (UNS S31603 pour l'inox 316L, référence nuance FFKM/FKM, référence résine PFA/PVDF et fabricant). Rejetez toute ligne qui ne nomme pas une nuance de résine ou d'alliage précise. Confirmez qu'aucun té d'instrument, port d'échantillonnage ou clapet anti-retour en aval du filtre de polissage final ne contient de laiton, Buna-N, EPDM, PP, PE ou polymère chargé verre. Exigez un protocole de FAT documenté comprenant un rinçage par recirculation de 24 heures avec relevés de résistivité, COT et particules en bout de ligne ; c'est le seul FAT qui prouve réellement la maîtrise du relargage lié aux matériaux mixtes. Les critères d'acceptation à inscrire au cahier des charges par l'acheteur sont : COT <1 ppb (ou <0,5 ppb en sub-7 nm), résistivité >18,2 MΩ·cm à 25 °C, et <0,3 particule/mL au-dessus de 0,05 µm à la sortie de distribution après le rinçage.