Pourquoi les ingénieurs en milieu industriel retiennent l'échange d'ions en 2026
Les ingénieurs procédé retiennent l'échange d'ions pour l'une de ces deux raisons : le polissage ou la décontamination. Le premier consiste à abaisser la conductivité, la silice, la dureté ou des anions à l'état de traces sous les seuils critiques du procédé, pour l'alimentation de chaudières, le polissage du perméat d'osmose inverse, l'eau pharmaceutique ou les boucles d'ultrapure en semi-conducteurs. Le second est la récupération de ressources : extraire un ion dissous d'un effluent et le concentrer dans un petit volume de régénérant, lequel peut être recyclé au procédé ou vendu.
Selon Springer Netherlands (Bolto & Pawlowski, 1985), environ 0,3 % de l'ammoniac produit est rejeté sous forme de polluant, et les pertes d'acide nitrique atteignent 1,3 % ; les pertes de métaux lourds en traitement de surface dépassent ces chiffres pour l'azote, ce qui rend la récupération viable économiquement à l'échelle industrielle. Les résines magnétiques d'échange d'ions améliorent l'économie de récupération grâce à des propriétés cinétiques supérieures qui réduisent la taille des équipements. Crystal Quest note que les adoucisseurs résidentiels se dimensionnent pour le confort et la prévention du tartre, tandis que les systèmes industriels se dimensionnent pour la capacité avant percée, la qualité de l'effluent et la consommation de régénérant — trois critères de conception distincts.
Principe de fonctionnement : résine, sélectivité et réaction d'échange
Un système d'échange d'ions fait passer l'eau à travers un lit de billes de résine chargées, qui substituent des ions cibles dissous à des contre-ions inertes fixés sur la résine. Le cycle comporte quatre phases : service (les ions sont échangés à mesure que l'eau traverse le lit), détassage (le lit est décompacté et les débris évacués), régénération (un acide, une base ou une saumure concentrés déplacent les ions capturés et rechargent la résine), rinçage (le régénérant résiduel est chassé avant la reprise du service). Les systèmes industriels recourent à des régénérants plus puissants que les adoucisseurs résidentiels, adoptent des cycles déclenchés par le débit ou par capteurs, et comportent souvent des trains cation/anion à double lit ou des polisseurs à lit mélangé pour atteindre les critères de qualité sévères.
Les résines sont des billes polymères poreuses, généralement styréniques ou acryliques, dont la surface est fonctionnalisée pour porter une charge électrique fixe. Les résines cationiques portent des sites négatifs fixes et libèrent de l'hydrogène ou du sodium ; les résines anioniques portent des sites positifs fixes et libèrent de l'hydroxyde ou du chlorure (Crystal Quest). La sélectivité suit la charge, la taille et la concentration ionique : une résine d'adoucissement capte le calcium et le magnésium avant les ions sodium, plus légers, ce qui permet à un seul lit cationique d'éliminer la dureté. Ce principe explique pourquoi une résine anionique sélective des PFAS parvient à isoler le PFOA d'un flux contenant d'autres anions, et pourquoi une résine spéciale bore capte le bore même à pH ordinaire. L'échange est réversible et stœchiométrique — la concentration de régénérant, le temps de contact et la hauteur de lit déterminent le degré avec lequel l'équilibre est déplacé en service, puis inversé lors de la régénération.
Le cycle en quatre phases : service, détassage, régénération, rinçage
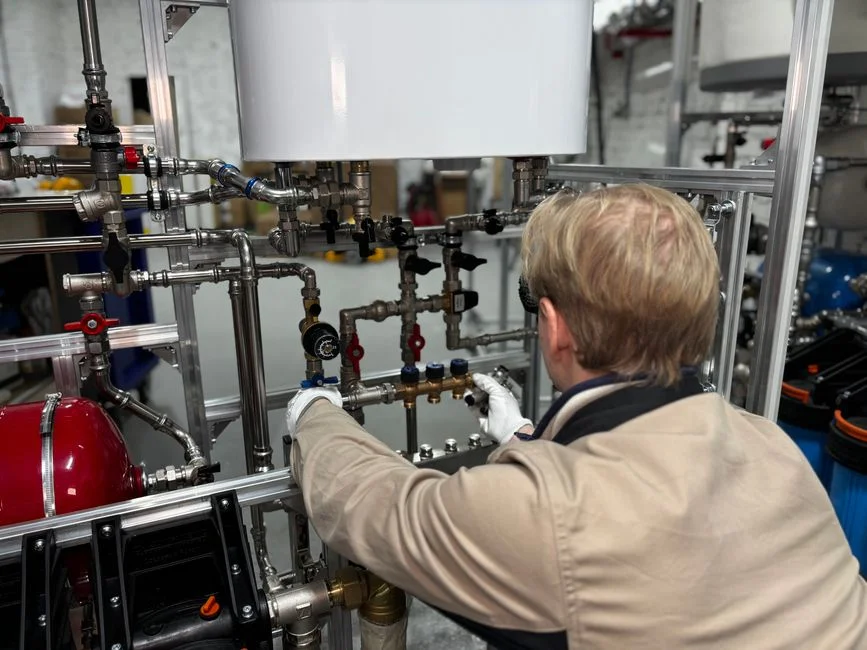
La phase de service se déroule quand l'eau d'alimentation entre dans le vase, les ions cibles diffusent dans la bille et sont échangés sur les sites de la résine, et l'eau traitée sort par la sortie. Au fur et à mesure que le lit se charge, la zone active descend dans le vase, et la concentration en ions à la sortie reste basse jusqu'à la percée.
La phase de détassage inverse le flux pour fluidiser le lit, évacuer les matières en suspension et reclasser les billes avant l'étape chimique suivante. Crystal Quest décrit cette étape comme celle qui décompacte le lit et prépare la résine à la régénération.
Pendant la régénération, un régénérant concentré déplace les ions capturés et recharge la résine avec ses ions stockés. Le chlorure de sodium est le régénérant standard des adoucisseurs ; l'acide chlorhydrique ou sulfurique régénère la résine cationique sous forme hydrogène pour la déminéralisation ; l'hydroxyde de sodium régénère la résine anionique (Crystal Quest). Le choix du régénérant, de la dose et du temps de contact dicte les coûts d'exploitation : il permet au fournisseur d'ajuster la chimie plutôt que de surdoser.
La phase de rinçage chasse le régénérant résiduel par un rinçage lent puis rapide, pour que la première eau de service après régénération ne soit pas contaminée par un report. Les adoucisseurs résidentiels se régénèrent généralement tous les 3 à 7 jours, commandés par un compteur ou une horloge ; les systèmes industriels fonctionnent sur des cycles déclenchés par le débit ou par capteurs, calés sur l'eau d'alimentation et la demande du procédé (Crystal Quest). Une vérification utile par bilan matière pour l'adoucissement au cycle sodium : un adoucisseur classique ajoute environ 7,5 mg de sodium par quart d'eau pour chaque grain par gallon de dureté éliminée (Crystal Quest). Sur un système industriel, le chiffre équivalent doit être demandé dans les unités qu'utilisera le bilan matière de l'ingénieur.
Types de résine et cibles respectives
Le choix de la résine dicte les performances à long terme et l'efficacité chimique. Le tableau ci-dessous associe les familles standard de résines industrielles à leurs ions cibles, leur régénérant type et leur place dans le train de traitement.
| Famille de résine | Ions cibles | Régénérant type | Usage industriel |
|---|---|---|---|
| Cationique acide fort (SAC), forme sodium | Dureté (Ca²⁺, Mg²⁺) | NaCl | Adoucissement, prétraitement d'alimentation chaudière |
| Cationique acide fort (SAC), forme hydrogène | Charge cationique totale | HCl ou H₂SO₄ | Déminéralisation, premier étage d'un double lit |
| Anionique base faible (WBA) | Acides minéraux forts (Cl⁻, SO₄²⁻) | NaOH (dose réduite) | Réduction des acides dans les trains double lit |
| Anionique base forte (SBA) | Espèces faiblement ionisées (SiO₂, CO₂) | NaOH (dose plus élevée) | Élimination de la silice et du CO₂, polissage anionique final |
| Lit mélangé (mélange cation + anion) | Ions à l'état de traces, réduction de conductivité | Acide + base, séparés pour la régénération | Polissage ultrapure pour pharma, semi-conducteurs, énergie |
| Anionique spéciale (PFAS, fluorure, nitrate, tanins) | Anions cibles spécifiques | NaCl ou saumure adaptée | Élimination ciblée de contaminants |
Selon Crystal Quest, les résines cationiques standard ne ciblent pas les PFAS, même si les PFAS sont des anions ; des résines anioniques conçues à cet effet sont nécessaires. Le lit de résine d'un adoucisseur résidentiel classique dure 10 à 15 ans, mais l'encrassement par le fer, le chlore et les matières organiques raccourcit cette durée, ce qui rend le prétraitement du fer et du chlore indispensable pour prolonger la durée de vie de la résine.
Configurations de lit : simple, double et mélangé
La configuration du lit représente une décision architecturale majeure dans le schéma de procédé. Les unités à lit simple traitent une seule classe d'ions — adoucissement, désalcalinisation ou polissage mono-étage. Les trains double lit enchaînent un vase cationique puis un vase anionique, souvent avec un dégazeur entre les deux, et constituent l'architecture de base de la déminéralisation industrielle à fort débit.
Les polisseurs à lit mélangé délivrent la conductivité la plus basse et les fuites de silice les plus faibles, car les sites cationiques et anioniques sont intimement mêlés ; Crystal Quest note que ces lits combinent échange cationique et anionique dans une même cuve afin de produire une eau ultrapure destinée à l'électronique, aux laboratoires médicaux et à la production pharmaceutique. Ils se placent en aval d'un double lit ou d'une osmose inverse pour le polissage final.
Le mode de régénération pèse autant que le type de lit sur les performances. La régénération à co-courant entraîne une fuite plus élevée de l'ion indésirable, tandis que la régénération à contre-courant apporte une séparation plus nette, une consommation de régénérant plus faible et une meilleure qualité d'effluent, au prix d'internes plus complexes. Le tableau résume les compromis de configuration à peser avant de choisir un fournisseur.
| Configuration | Qualité d'effluent | Consommation de régénérant | CAPEX et complexité | Application type |
|---|---|---|---|---|
| Lit simple (co-courant) | Moyenne | Plus élevée | Les plus bas | Adoucissement, polissage mono-étage |
| Double lit (co-courant) | Bonne | Moyenne | Moyen | Déminéralisation industrielle, énergie |
| Double lit (contre-courant) | Meilleure, fuite plus basse | Plus faible | Plus élevé (internes à buses/plaques) | Déminéralisation haut débit |
| Polisseur à lit mélangé | La meilleure (conductivité et silice minimales) | Élevée par unité, mais volume faible | Le plus élevé (étape de séparation) | Pharma, semi-conducteurs, condensat énergie |
Paramètres d'exploitation et données à demander au fournisseur
La durée de vie de la résine est très sensible à la qualité de l'eau d'alimentation. La durée repère résidentielle donnée par Crystal Quest, soit 10 à 15 ans, suppose une alimentation propre ; le fer, le chlore et les matières organiques la raccourcissent sensiblement. Une résine d'adoucisseur standard tolère le fer dissous seulement jusqu'à environ 0,3 ppm ; au-delà, un filtre à fer dédié en amont est nécessaire (Crystal Quest). Pour un adoucisseur au cycle sodium, le sodium ajouté à l'eau traitée est d'environ 7,5 mg par quart par grain par gallon de dureté éliminée (Crystal Quest) ; sur un système industriel, le chiffre équivalent en unités du bilan matière du procédé doit être demandé.
Avant la réunion avec le fournisseur, l'ingénieur prépare une demande écrite portant les éléments suivants, en plus d'une analyse de l'eau d'alimentation : capacité utile (équivalent/L), dose de régénérant (g/L ou lb/ft³), débit de service ramené au débit de détassage, hauteur de lit, garde et spécification de fuite en fin de cycle. Les systèmes d'adoucissement industriels dimensionnés pour l'alimentation chaudière et l'eau de procédé chiffrent sur cette base ; un fournisseur incapable de fournir ces chiffres dans les unités préférées de l'acheteur doit être déclassé.
Place de l'échange d'ions dans un train de traitement industriel
L'échange d'ions fonctionne rarement comme procédé autonome. Le prétraitement est nécessaire, car les matières en suspension, le chlore, le fer et les huiles colmatent la résine et rabotent sa durée de vie sous la base de 10 à 15 ans (Crystal Quest). Les filtres de prétraitement multicouche et les éléments membranaires OI et UF prennent en charge la réduction de masse en amont, de sorte que l'étage d'échange d'ions n'ait à traiter que les contaminants pour lesquels il est conçu.
L'architecture de polissage en aval dépend de l'application. En alimentation chaudière, l'échange d'ions se place souvent après la filtration multicouche et avant l'OI. Dans les trains d'ultrapure, le lit mélangé DI est l'étape finale avant le procédé dans de nombreuses boucles de semi-conducteurs et de pharma, en aval de l'OI et en amont du point d'utilisation. Dans les trains de récupération de ressources, l'échange d'ions suit un traitement biologique ou physico-chimique afin que l'ion cible se retrouve concentré dans un petit volume de régénérant (Springer Netherlands, Bolto & Pawlowski, 1985). L'articulation de l'échange d'ions avec les étapes biologiques est traitée dans la comparaison entre traitement biologique aérobie et anaérobie.
La gestion de la saumure représente un poste d'exploitation important. La régénération classique produit un effluent salin ou acide/base à neutraliser ou à récupérer (Crystal Quest). Les systèmes d'électrodéionisation continue se substituent au lit mélangé dans certaines boucles d'ultrapure et suppriment l'effluent de régénération — une option à examiner pour les acheteurs en biopharma et électronique arbitrant entre OI-EDI et lit mélangé pour la biopharma. Pour les trains combinant membrane et échange d'ions, le placement des éléments membranaires OI et UF par rapport aux vases d'échange d'ions est le principal déterminant de la durée de vie de la résine. Pour une séparation membranaire apparentée, l'explication du principe de l'osmose directe sert de référence parallèle. Les résines de remplacement et vannes de régulation doivent être budgétées comme pièces d'usure récurrentes, et non comme CAPEX ponctuel.
Questions fréquentes
Qu'est-ce qui détermine le coût d'un système d'échange d'ions, et comment évaluer les fournisseurs en 2026 ?
Le CAPEX est dicté par la taille du vase, le volume de résine, les internes (en particulier pour la régénération à contre-courant) et le package de régulation. L'OPEX est dominé par la consommation de régénérant et le traitement de la saumure. Pour comparer les fournisseurs, demandez la capacité utile (équivalent/L), la dose de régénérant (g/L ou lb/ft³), la fuite attendue en fin de cycle et une garantie écrite sur la durée de vie de la résine rapportée à votre analyse d'eau d'alimentation spécifique. Un fournisseur qui refuse de s'engager sur des chiffres adossés à votre analyse doit être déclassé.
Comment dimensionner un système d'échange d'ions industriel, et que faut-il fournir au fournisseur pour un chiffrage fiable ?
Le dimensionnement dépend du débit, de la concentration en ions cibles, de la sélectivité et de la capacité de la résine retenue, ainsi que de la durée de cycle de service souhaitée. Pour obtenir un chiffrage défendable, transmettez au fournisseur l'analyse d'eau d'alimentation (bilan ionique complet), la qualité d'effluent cible, les débits de pointe et moyens, la surface au sol disponible, le régénérant préféré (NaCl, HCl, H₂SO₄, NaOH) ainsi que toute limite de rejet sur l'effluent de régénération. Ces données évitent au fournisseur de se rabattre sur une estimation budgétaire inadaptée aux contraintes du projet.
Quand remplacer l'échange d'ions par une OI-EDI ou une autre technologie de polissage ?
L'OI-EDI devient pertinente quand l'effluent de régénération représente une charge réglementaire ou un coût excessif, quand une faible conductivité est requise en continu plutôt qu'entre deux régénérations, ou quand le site cherche à supprimer la manipulation d'acide et de base. Pour l'eau de haute pureté en biopharma et électronique, l'EDI placée en aval de l'OI peut se substituer à un polisseur à lit mélangé et produire en continu une eau ultrapure sans régénération chimique. La contrepartie est un CAPEX plus élevé