Ce que montre réellement un schéma de procédé d'osmose inverse
Un schéma de procédé d'osmose inverse (OI) représente, de gauche à droite, le parcours de l'eau d'alimentation à travers quatre blocs obligatoires : prétraitement, pompe haute pression, faisceau de membranes et post-traitement, complétés par les utilités nécessaires au fonctionnement : dosage de réactifs, recirculation de nettoyage en place (CIP) et rinçage à haut débit. Trois courants produit doivent y figurer : l'eau d'alimentation, le perméat et le concentrât (rejet). Dans la boucle de référence de la NASA NTRS, le ratio produit/rejet est fixé à 50/50 pour un débit de production de 15 GPM, avec un rinçage quotidien à haut débit de 15 minutes, 90 % du flux détourné vers les orifices de rejet afin d'éliminer les dépôts solides à la surface des membranes (NASA NTRS, 1986).
Deux courants utilitaires, souvent absents des schémas marketing, figurent systématiquement dans un P&ID d'ingénierie : la boucle CIP qui fait circuler la solution de nettoyage sur les membranes, et le point d'injection d'antitartre situé entre le filtre à cartouche et la pompe haute pression. L'enchaînement des blocs — eau brute → filtre multicouche/charbon → dosage d'antitartre → filtre à cartouche → pompe haute pression → bâches à membranes → stockage du perméat → post-traitement → évacuation du concentrât ou boucle de récupération d'énergie — reste identique pour les architectures eau saumâtre (BWRO), eau de mer (SWRO) et ultrapure à deux passes ; seul le matériel à l'intérieur de chaque bloc change.
Bloc de prétraitement : protéger la membrane
Le prétraitement est le bloc qui détermine si le reste du skid fonctionnera conformément aux spécifications. Le document ITG de la FDA définit la chaîne de prétraitement standard comme suit : lit de sable, chlorateur avec bâche de contact, filtre à anthracite, filtre à charbon actif, dégazeur, microfiltre, neutraliseur et déioniseur, avec ajustement du pH et préfiltre placé immédiatement en amont de la pompe haute pression (FDA ITG, 1980-10-21). L'objectif est formulé clairement par la FDA : l'eau d'alimentation, après préfiltration, doit maintenir les solides dissous et la charge bactérienne dans les limites de conception de la membrane pour éviter le colmatage, l'entartrage ou la contamination bactérienne du perméat.
HydropureWater confirme la même hiérarchie : le prétraitement est le premier facteur de performance d'une osmose inverse, car la peau membranaire est le consommable le plus coûteux du skid. La maîtrise microbiologique n'est pas négociable. La marque cite une limite de <10 UFC/100 mL pour l'eau produite par osmose inverse, et la FDA rappelle qu'une tuyauterie stagnante en aval est la principale source de bactéries et d'endotoxines. Le prétraitement doit donc s'accompagner d'une tuyauterie à flux continu, et non d'une bâche de stockage par lots. Sur un schéma de procédé réel, ce bloc comporte généralement un préfiltre multicouche pour la turbidité et un skid de dosage d'antitartre et de correction du pH alimentant le filtre à cartouche.
| Étape de prétraitement | Cible sur le courant | Justification technique |
|---|---|---|
| Multicouche : sable + anthracite | Matières en suspension, turbidité | Évite le colmatage particulaire sur la peau membranaire |
| Charbon actif | Chlore libre, matières organiques | Protège les membranes polyamides contre l'oxydation |
| Dosage d'antitartre | Ca²⁺, Ba²⁺, SiO₂, ions générateurs d'entartrage | Maintient le concentrât sous l'indice de saturation |
| Ajustement du pH | pH d'alimentation 6,5–7,0 en général | Plage des membranes en acétate de cellulose : 13–30 °C (FDA ITG) |
| Filtre à cartouche (5 µm) | Protection finale avant pompe | Rétient les précipités de dosage et les fines de charbon |
Pompe haute pression et faisceau de membranes
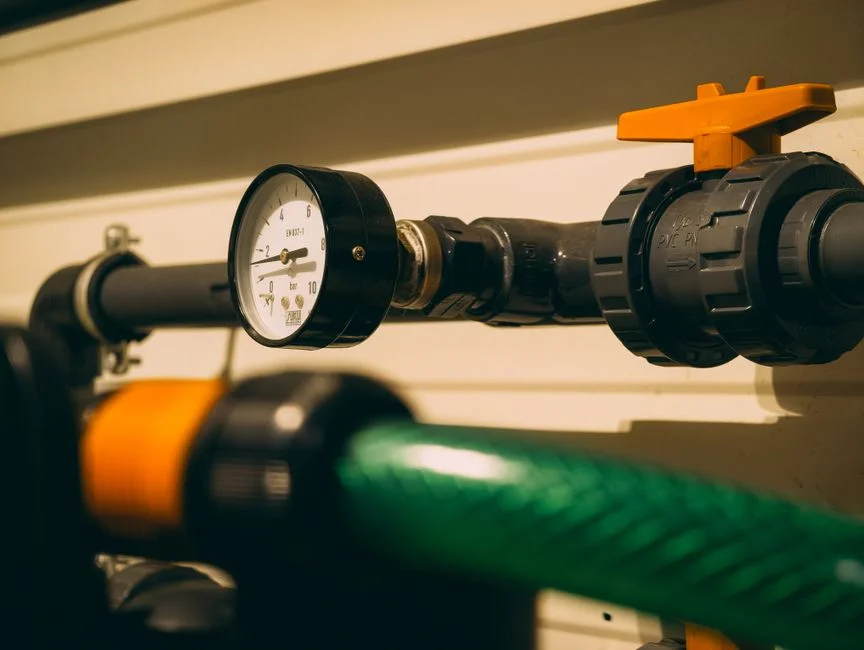
Le bloc pompe-bâches définit la pression de service et la consommation énergétique du schéma. Le document FDA ITG décrit les modules membranaires comme des feuilles spiralées ou à fibres creuses enroulées autour d'un tube de collecte de perméat et logées dans une bâche, avec une peau active d'environ 0,25 µm sur un support d'environ 100 µm (FDA ITG, 1980-10-21). Le même document indique qu'un module membranaire a une durée de vie moyenne de deux à trois ans et que la polarisation de concentration — accumulation progressive des solutés rejetés côté alimentation — constitue le principal problème d'exploitation, ce qui justifie la présence d'un cycle de rinçage dans tout P&ID réel. La NASA NTRS spécifie pour sa boucle de référence un rinçage quotidien de 15 minutes, avec 90 % du flux dirigé vers le rejet (NASA NTRS, 1986).
Ces composants exigent un dimensionnement précis pour maintenir le rendement du système. Côté pompe, HydropureWater souligne que les pompes haute pression sont dimensionnées pour fournir un débit stable aux éléments d'OI et que leur rendement est un poste majeur d'OPEX (coûts d'exploitation) ; l'énergie peut représenter environ 50 % du coût annuel d'une station, d'où l'importance de préciser la position du dispositif de récupération d'énergie sur la ligne de concentrât. La marque indique également que plus de 14 451 stations de dessalement dans le monde dépendent de ces pompes, ce qui rend le choix d'une pompe de référence éprouvée plus important que la quête du meilleur rendement nominal. Le bloc du schéma de procédé renvoie généralement à un skid d'OI industrielle et à des éléments membranaires et bâches de rechange comme les deux postes à comparer entre fournisseurs.
| Composant du bloc | Point de consigne d'exploitation | Décision technique |
|---|---|---|
| Élément membranaire | 85–98 % de rejet nominal des sels (FDA ITG) | Spiralé ou fibres creuses : le spiralé est moins sujet au colmatage (FDA ITG) |
| Pompe haute pression | ~65 PSI / 77 °F en optimal (HydropureWater) | Le rendement de la pompe pilote environ 50 % des OPEX annuels (HydropureWater) |
| Parc de bâches | Configuré pour 50–75 % de conversion, valeur courante | Plus de bâches = plus de perméat à flux égal |
| Dispositif de récupération d'énergie | Dimensionné sur le débit de concentrât, non d'alimentation | Implanté sur la ligne de concentrât, pas sur le perméat |
| Rinçage quotidien | 15 min à 90 % de rejet (NASA NTRS) | Atténue la polarisation de concentration entre deux cycles |
Perméat, concentrât et post-traitement
Deux courants sortent du faisceau de membranes : le perméat vers le stockage, le concentrât vers l'évacuation ou vers un dispositif de récupération d'énergie. Le document FDA ITG montre que le courant produit est envoyé dans une bâche de stockage et que le concentrât est rejeté ; sur un schéma d'ingénierie réel, la ligne de concentrât comporte une vanne de régulation de débit et, sur les installations de grande taille, un dispositif de récupération d'énergie qui renvoie de la pression à l'aspiration de la pompe haute pression (FDA ITG, 1980-10-21). L'arithmétique des TDS (sels dissous totaux) est la même pour tout schéma : une eau d'alimentation à 300 ppm avec un rejet de 95 % donne un perméat à 15 ppm ; avec un rejet de 90 %, on obtient un perméat à 30 ppm ; conversion et rejet sont liés de façon inverse sur un skid à une seule passe.
Un post-traitement efficace garantit que le perméat répond aux exigences spécifiques de l'application. Pour les réutilisations pharmaceutiques ou semi-conducteurs, la FDA recommande deux modules d'OI en série pour réduire les ions monovalents et les contaminants bactériens ; ce même document indique qu'ajouter un déioniseur en aval peut amener le perméat en dessous de 0,1 ppm de TDS avec une résistivité d'environ 1 megohm-cm. HydropureWater situe le post-traitement — reminéralisation, UV ou polissage — comme le bloc qui transforme le perméat en un courant adapté à l'usage : chaudières, refroidissement, process alimentaire ou eau de fabrication. Sur un P&ID réel, ce bloc est souvent un polisseur EDI suivi d'un stérilisateur UV pour la désinfection, et la bâche de stockage comporte habituellement une pompe de recirculation qui maintient un flux continu au contact de la membrane, conformément à la règle « pas de stagnation » de la FDA.
| Courant | TDS / Qualité | Trajet sur le schéma |
|---|---|---|
| Alimentation (entrée) | Plafond pratique : jusqu'à 5 000 ppm de TDS (HydropureWater) | Multicouche → charbon → dosage → cartouche → pompe |
| Perméat (sortie) | 15–30 ppm de TDS à 90–95 % de rejet (FDA ITG) ; <0,1 ppm après polissage DI | Faisceau de membranes → stockage → post-traitement → utilisateur |
| Concentrât (sortie) | 4 à 6 fois la TDS d'alimentation à 75 % de conversion | Vanne de régulation → rejet ou ERD → aspiration pompe |
| Retour CIP | Solution de nettoyage à pH 1–12 en cycle | Bâche CIP dédiée + pompe, vannes d'isolement |
Une passe vs deux passes, BWRO vs SWRO : comment le schéma évolue
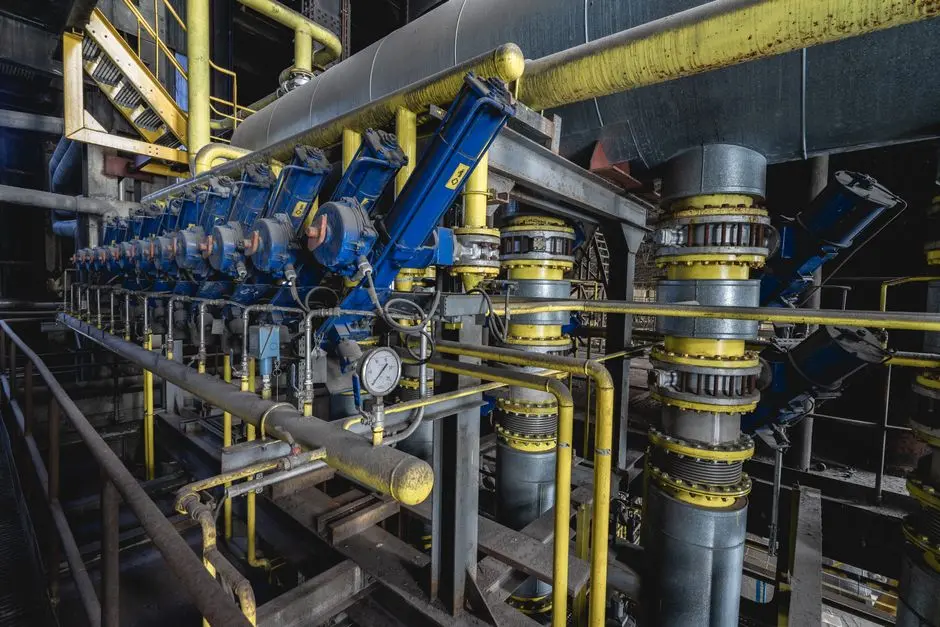
L'OI à une passe — un seul faisceau de membranes — constitue l'architecture standard pour l'eau d'alimentation de chaudière, l'appoint de tour de refroidissement et les eaux de process courantes. HydropureWater cite 5 000 ppm de TDS en alimentation comme plafond pratique pour l'OI industrielle et >90 % de conversion sur les systèmes avancés, avec un fonctionnement optimal autour de 65 PSI et 77 °F. L'OI à deux passes envoie le perméat de la passe 1 dans la passe 2 ; le document FDA ITG le recommande pour les solutions parentérales afin de réduire les ions monovalents, et c'est l'architecture standard pour les réutilisations en semi-conducteurs ou en pharmaceutique, où la cible de perméat est inférieure à 0,1 ppm de TDS.
Les besoins du système varient sensiblement selon la salinité de l'eau d'alimentation et la pureté visée. BWRO et SWRO ne diffèrent que par la pression de pompe, la spécification membranaire et l'emplacement du dispositif de récupération d'énergie sur la ligne de concentrât. Les blocs du schéma de procédé restent identiques ; seul le matériel à l'intérieur change. Les unités SWRO opèrent sous 800–1 200 psi d'alimentation avec des ERD haute pression (Pelton ou isobare) sur le concentrât, tandis que les unités BWRO opèrent sous 150–300 psi avec des turbocompresseurs plus petits, voire sans ERD. Selon la FDA, le système doit être conçu pour un écoulement continu, sans bras morts ni pièges ; un fonctionnement intermittent réduit l'efficacité de rétention bactérienne, car les bactéries peuvent proliférer à travers les membranes en période de stagnation (FDA ITG, 1980-10-21).
| Architecture | Plage de TDS d'alimentation | Cible sur le perméat | Indice sur le schéma |
|---|---|---|---|
| BWRO à une passe | ≤5 000 ppm (HydropureWater) | 15–30 ppm à 90–95 % de rejet (FDA ITG) | Un seul faisceau de membranes, pas de seconde passe |
| OI à deux passes | ≤2 000 ppm en général | <0,1 ppm de TDS, ~1 megohm-cm (FDA ITG) | Perméat passe 1 alimente passe 2 ; polissage DI courant |
| SWRO | Eau de mer à 35 000 ppm et plus | Perméat <500 ppm | Pompe haute pression 800–1 200 psi, ERD sur le concentrât |
Check-list acheteur 2026 : lire le schéma de procédé d'un fournisseur
Avant signature du bon de commande, chaque bloc du schéma de procédé du fournisseur doit s'accompagner d'une philosophie d'exploitation écrite : taux de conversion, nombre de passes, fréquence de CIP et logique de rinçage. HydropureWater note que les outils de maintenance prédictive peuvent réduire les arrêts de 20 %, un élément utile à intégrer au contrat de service. Demandez au fournisseur l'emplacement du dispositif de récupération d'énergie sur la ligne de concentrât, le point d'injection d'antitartre en amont du filtre à cartouche et les vannes d'isolement CIP : ce sont les éléments les plus souvent absents des schémas marketing d'une seule page.
Vérifiez toute affirmation de capacité à l'aune de l'arithmétique des TDS de la FDA ITG : 300 ppm en alimentation → 15–30 ppm en perméat constitue la référence pour 90–95 % de rejet sur un skid à une passe. Confirmez l'intervalle de remplacement des membranes (2–3 ans en moyenne selon la FDA) et le coût des consommables ; chiffrez l'antitartre, les produits de CIP et les vannes et médias filtrants de rechange au mètre cube, plutôt qu'en forfait global, afin de comparer les fournisseurs ligne par ligne. Pour une architecture de référence dans le textile ou les eaux usées de véhicules électriques, consultez notre guide de procédé OI pour l'industrie textile et notre comparaison OPEX OI vs échange d'ions.
Questions fréquentes
Quels blocs sont obligatoires sur un schéma de procédé d'osmose inverse industrielle ?
Quatre blocs sont obligatoires : prétraitement, pompe haute pression, faisceau de membranes et post-traitement. Trois courants produit (alimentation, perméat, concentrât) ainsi que les utilités (CIP, injection d'antitartre, rinçage quotidien) doivent également y figurer. La NASA NTRS spécifie un ratio produit/rejet de 50/50 pour sa boucle de référence.
Questions fréquentes
Quels sont les principaux blocs représentés sur un schéma de procédé d'osmose inverse ?
Un schéma de procédé d'osmose inverse industrielle standard se décompose en trois blocs fonctionnels principaux : le prétraitement, l'ensemble pompe haute pression (HPP) et le skid membranaire. Le bloc de prétraitement comprend habituellement le dosage de réactifs, la filtration multicouche et la filtration à cartouche, afin de maîtriser l'indice de densité de boues (SDI). Le bloc HPP fournit la pression d'alimentation nécessaire pour vaincre la pression osmotique de la solution, tandis que le bloc du skid membranaire détaille les bâches, les tuyauteries de perméat, les collecteurs de concentrât et les raccordements de nettoyage en place (CIP).
Quel est le taux de conversion typique d'un système d'osmose inverse industrielle ?
Pour les systèmes à usage industriel, le taux de conversion se situe habituellement entre 75 % et 85 % pour les applications d'eau saumâtre. Des taux de conversion supérieurs à 90 % peuvent être obtenus en recourant à un étagement du concentrât ou à des membranes haute réjection pour eau saumâtre, à condition de traiter la chimie de l'eau d'alimentation pour éviter la précipitation de sels peu solubles, comme le sulfate de calcium et la silice.
Quel est le coût d'achat et d'exploitation d'un système d'OI industrielle en 2026 ?
Les coûts d'investissement (CAPEX) d'un système d'OI industrielle monté sur skid se situent généralement en 2026 entre 2,00 et 5,00 $ US par gallon par jour (GPD) de capacité, selon les matériaux de construction et le niveau d'automatisation. Les coûts d'exploitation (OPEX), qui incluent l'électricité, le remplacement des membranes et les antitartres, représentent en général entre 0,50 et 1,50 $ US par 1 000 gallons d'eau traitée, fortement influencés par le tarif local de l'énergie et la TDS de l'eau d'alimentation.
Quand prescrire une osmose inverse à deux passes plutôt qu'un skid à une passe ?
Une OI à deux passes se justifie lorsque les exigences de conductivité du perméat sont strictes, par exemple pour l'eau d'alimentation de chaudière ou des applications de process haute pureté exigeant moins de 5 µS/cm. Si un système à une passe peut atteindre 95 % à 99,5 % de rejet en sels, une configuration à deux passes est nécessaire pour éliminer de façon reproductible les gaz dissous comme le CO₂ et atteindre les niveaux de pureté ionique imposés par les normes ASME ou les standards de qualité semi-conducteur.
Quel équipement de prétraitement doit figurer sur le schéma d'OI pour protéger les membranes ?
Pour garantir la longévité des membranes et éviter tout colmatage irréversible, le schéma de procédé doit comporter des skids d'injection de réactifs pour antitartre et agents de déchloration (par exemple du bisulfite de sodium). Il doit en outre préciser des filtres multicouches ou des modules d'ultrafiltration (UF) pour ramener le SDI en dessous de 3,0, ainsi que des filtres à cartouche à seuil absolu de 5 microns placés immédiatement en amont de la pompe haute pression, afin de retenir les particules qui pourraient endommager mécaniquement les espaceurs d'alimentation des membranes.