Ce que fait réellement une station d'OI dans une usine
L'osmose inverse (OI) est un procédé membranaire de séparation piloté par la pression. L'eau est forcée à travers une membrane semi-perméable dont la taille de pore est d'environ 0,0001 µm, ce qui laisse passer les molécules d'eau tout en rejetant les espèces dissoutes, les ions et les molécules organiques de plus grande taille (Forbes, 2022). Contrairement à la filtration sur charbon ou sur sédiments, qui cible les contaminants visibles et physiques, l'OI élimine les sels dissous, les métaux lourds et les petites molécules organiques sans changement de phase — le même mécanisme qui en a fait la référence pour le dessalement, les eaux pharmaceutiques, le rinçage en semi-conducteurs et les flux process agroalimentaires (Forbes, 2022).
L'absence de changement de phase est l'argument récurrent côté achats. L'OI utilise la pression au lieu de l'énergie thermique, ce qui évite la pénalité énergétique de vaporisation de la distillation (Forbes, 2022 ; E3S Web of Conferences, 2018). L'intensité énergétique dépend de la salinité de l'eau d'alimentation et du taux de conversion retenu, et non de la chaleur latente de vaporisation.
Quand un acheteur parle de « station d'OI », il désigne généralement le seul train de membranes. En pratique, une station d'OI industrielle est un ensemble paqueté comprenant la pompe haute pression, le dispositif de récupération d'énergie (sur les unités eau de mer et eau saumâtre à fort taux de conversion), les tubes pression, les éléments membranaires, le prétraitement, le skid de nettoyage en place (CIP), l'instrumentation et l'automatisme à API. Prétraitement et CIP ne sont pas des accessoires optionnels : ils décident si le train tourne trois ans ou trois mois, et c'est la question d'ingénierie centrale autour de laquelle ce guide est construit.
Avantages de l'OI : là où elle justifie sa place
La performance de réjection constitue l'avantage phare des systèmes d'osmose inverse. Les unités résidentielles éliminent jusqu'à 99 % du plomb, de l'amiante et de 82 contaminants supplémentaires (Forbes, 2022). L'OI industrielle étend cette capacité aux ions dissous, à la silice et aux petites molécules organiques qu'aucune autre barrière unique n'égale au même débit. La même chimie membranaire traite aussi bien une eau saumâtre à 200–400 psi qu'une eau de mer à pression plus élevée (Forbes, 2022) : l'ingénieur applique ainsi un seul raisonnement de ligne de procédé sur toute la plage de salinité d'un site — seules la sélection de la pompe, le dimensionnement du dispositif de récupération d'énergie et la spécification membranaire changent.
En exploitation, l'OI fonctionne en régime permanent, pilotée par un automate, avec un nettoyage chimique périodique plutôt qu'une chimie discontinue. Cela convient à une exploitation industrielle 24 h/24, où les variations de débit ou de qualité d'alimentation sont absorbées par les pompes à variateur de fréquence et les séquences CIP automatisées. Aucun cycle thermique, aucune régénération à l'acide, aucune étape d'épuisement de résine à planifier.
L'encombrement et le taux de conversion sont les avantages qui tranchent souvent un appel d'offres industriel. Les trains d'OI industriels peuvent être spécifiés pour un taux de conversion élevé — jusqu'à 95 % sur une eau d'alimentation adaptée —, ce qui réduit le volume de concentrat rejeté en aval par rapport aux unités résidentielles à faible conversion, et diminue à la fois le coût d'évacuation et la charge hydraulique en entrée. Le même ensemble qu'un particulier jugerait trop gaspilleur devient, à l'échelle industrielle, une barrière compacte et à haut rendement contre les espèces dissoutes. Une vérification utile avant spécification consiste à valider le dimensionnement à l'aide d'un guide de dimensionnement d'OI industrielle, afin que le flux, le nombre d'éléments et la puissance pompe ne soient pas hérités d'une fiche technique résidentielle.
Inconvénients de l'OI : les compromis d'ingénierie
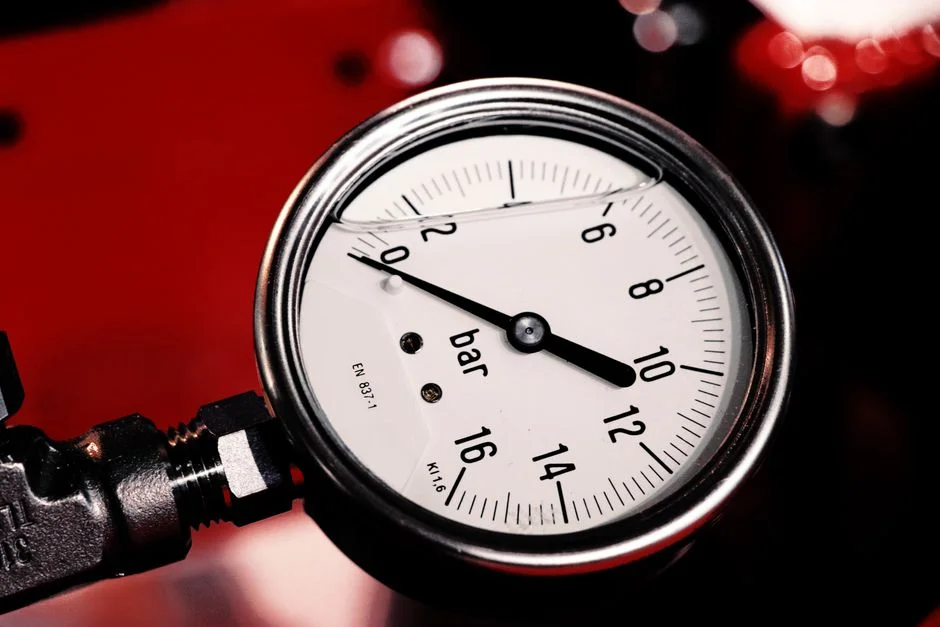
La forte demande en pression est le principal compromis d'ingénierie. L'OI sur eau saumâtre exige 200–400 psi pour pousser l'eau à travers la membrane, contre 40–45 psi pour un réseau urbain (Forbes, 2022). Les conceptions eau de mer et haut taux de conversion poussent la pression encore plus haut : sélection des pompes, variateurs de fréquence et dispositifs de récupération d'énergie deviennent alors une ligne OPEX significative, et non de simples accessoires. L'intensité énergétique est mécanique, non thermique, mais elle reste le premier poste variable de l'OPEX.
La gestion du concentrat (rejet) est le deuxième compromis. Des études citées par Forbes indiquent que les systèmes d'OI rejettent 3 à 20 fois le volume de perméat, et la source Whole House Water Filter Systems, relayée par Wastewater Digest (WWD), mentionne jusqu'à 20 gallons évacués par gallon filtré. Les systèmes industriels réduisent ce volume par l'ajustement du taux de conversion et les dispositifs de récupération d'énergie, mais le flux de concentrat doit avoir une destination — réseau d'assainissement, bassin d'évaporation, valorisation de saumure ou ZLD (zéro rejet liquide) — et cette exigence constitue une contrainte de site à lever avant tout achat.
Le colmatage et l'entartrage des membranes forment le troisième compromis. La membrane rejette tout ce qu'elle retient : la dureté, la silice, les matières organiques et biologiques s'accumulent en surface et imposent un CIP périodique. Le coût d'exploitation dépend autant de la fréquence des CIP que de l'énergie ; c'est pourquoi le train de prétraitement est traité dans ce guide comme partie intégrante de l'OI, et non comme un poste budgétaire séparé.
La déminéralisation et la baisse de pH représentent le quatrième compromis. L'OI élimine le calcium, le magnésium, le potassium, les bicarbonates et le fluor ajouté, et le perméat obtenu présente un pH plus bas, plus acide (Forbes, 2022 ; WWD via Whole House Water Filter Systems, 2024). Pour l'industriel, cela pose une question de corrosion sur les tuyauteries en aval et une question d'adéquation au process final — alimentation de chaudière, eau de rinçage et certaines filières agroalimentaires réagissent différemment à une eau déminéralisée.
Le CAPEX et une exploitation-maintenance qualifiée ferment la marche. Les unités d'OI pour maison individuelle sont décrites comme coûteuses à installer en rénovation et à entretenir (Forbes, 2022) ; les sites industriels retrouvent la même dynamique à plus grande échelle, avec en plus un besoin d'opérateurs formés ou d'un contrat de service. Aucun de ces inconvénients n'est disqualifiant, mais chacun reste un paramètre que l'ingénieur doit piloter.
Quand l'OI est le bon choix — et quand elle ne l'est pas
L'OI se justifie lorsque le process exige l'élimination d'espèces dissoutes — dessalement, déminéralisation pour alimentation de chaudière, eau pharmaceutique, rinçage semi-conducteurs, ou limites strictes de rejet/réutilisation —, car aucune barrière unique en deçà de l'OI n'égale la réjection d'ions dissous au même débit. Elle se justifie aussi lorsque la salinité de l'eau d'alimentation varie et qu'un seul train membranaire peut être reconfiguré en ajustant la puissance pompe et le point de consigne de conversion, plutôt qu'en ajoutant des opérations unitaires.
L'OI est surspécifiée lorsque la cible réelle est constituée de matières en suspension, de matières organiques ou d'huiles et graisses. Ces paramètres sont pris en charge en amont par la filtration multi-couches, le bioréacteur à membranes (BRM/MBR) ou la flottation à air dissous (FAD/DAF). Ajouter l'OI au-dessus d'un prétraitement inadapté ne supprime pas la charge de colmatage — il la transfère sur une membrane coûteuse, où elle se traduit par un CIP mensuel et une durée de vie raccourcie des éléments. Un mode de défaillance industriel fréquent consiste à spécifier l'OI pour « polir » un effluent que la biologie en amont était censée déjà polir, puis à constater une chute de flux.
La classification de l'eau d'alimentation constitue le levier de décision. Plus la TDS, la dureté, la silice ou la charge organique sont élevées, plus l'OI travaille et plus elle consomme de prétraitement, d'antitartre et de CIP. La vérification pratique consiste en une liste de paramètres d'eau d'alimentation que l'acheteur doit demander à tout fournisseur avant cotation : TDS, dureté, alcalinité, silice, fer, manganèse, chlore libre, SDI₁₅, température, et qualité de perméat cible. Sans ces valeurs, toute promesse de taux de conversion reste décorative.
La destination du concentrat doit également être arrêtée avant l'achat. Rejet au réseau, bassin d'évaporation, ZLD ou valorisation de saumure fixent chacun un plafond différent au taux de conversion économique, et ce plafond relie la sélection membranaire au génie civil et au dimensionnement de l'évacuation.
| Profil d'eau d'alimentation | Faisabilité OI | Taux de conversion indicatif | Prétraitement clé requis |
|---|---|---|---|
| Eau municipale douce ou condensat à faible TDS | Souvent surspécifié ; envisager échange d'ions ou hybride IX/OI | À confirmer selon le cahier des charges du perméat | Filtration cartridge, adoucisseur éventuellement inutile |
| Eau saumâtre dure de puits ou de surface (présence de TDS, dureté et silice) | Application industrielle standard de l'OI sur eau saumâtre | À confirmer selon l'analyse d'eau et la filière d'évacuation du concentrat | Filtre multi-couches, adoucisseur ou antitartre, contrôle du SDI |
| Flux industriel à haute TDS ou variable en réutilisation | Faisable avec prétraitement UF et récupération d'énergie | Conversion plus basse pour gérer l'entartrage ; confirmer par essai sur site | UF + antitartre + infrastructure CIP, comme dans ce guide OI textile |
| Eau de mer ou saumure à haute salinité | Faisable avec dispositif de récupération d'énergie et membranes OI eau de mer | Typiquement 35–50 % en simple passe ; demander le modèle du fournisseur | UF, pompe haute pression, ERD, matériaux résistants à la corrosion |
| Polissage d'effluent pour réutilisation lorsque la biologie est la cible principale | Souvent mauvais choix ; MBR ou hybride MBR + OI uniquement | Aligner sur le cahier des charges de réutilisation, non sur une valeur par défaut | MBR en amont, OI seulement si une coupe dissoute est nécessaire |
Construire l'OPEX : pression, énergie, durée des membranes, CIP
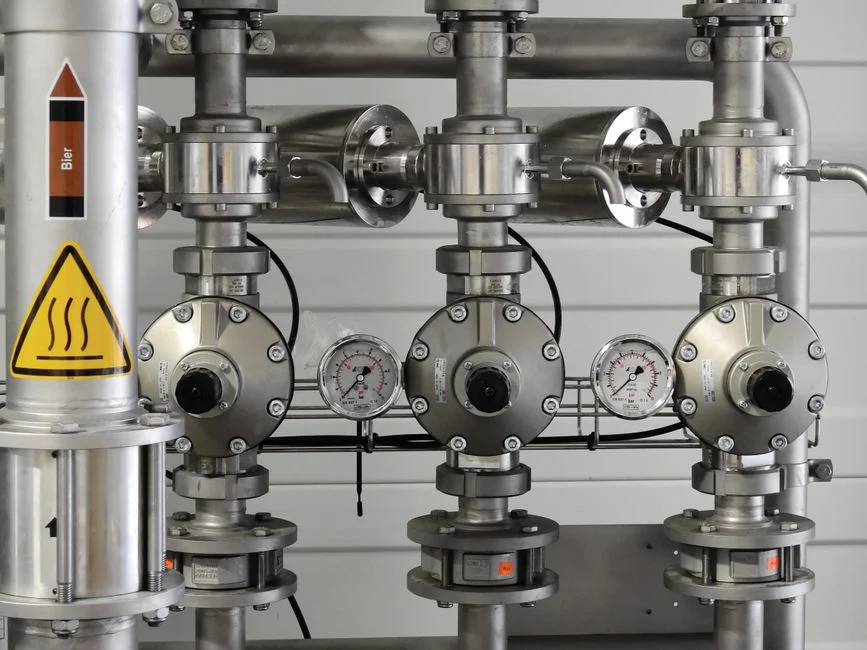
L'énergie suit la pression. Les 200–400 psi nécessaires pour une eau saumâtre (Forbes, 2022) font de l'électricité de pompage la première ligne variable d'OPEX, d'où l'usage standard de dispositifs de récupération d'énergie sur les trains industriels au-delà d'un certain débit. L'unité pertinente pour l'achat est le kWh par mètre cube de perméat au taux de conversion de conception, et non la puissance nominale du moteur.
Le remplacement des membranes est un consommable planifié. Les éléments d'OI de 10 et 40 pouces sont des pièces stockées, disponibles en éléments membranaires et pièces de rechange OI, et la fréquence de remplacement est dictée par la qualité de l'eau d'alimentation et le taux de conversion, et non par le calendrier. Une durée de vie de 3 ans est atteignable sur eau saumâtre bien prétraitée ; 12 mois est le signal fréquent d'un prétraitement sous-dimensionné.
La fréquence des CIP est l'indicateur avancé de la performance du prétraitement. Un nettoyage plus fréquent signifie que le filtre multi-couches, l'adoucisseur ou le train UF en amont est sous-dimensionné. L'acheteur doit demander à chaque fournisseur l'intervalle CIP attendu sur l'eau d'alimentation de conception avant signature — un fournisseur qui refuse de s'engager par écrit signale que le périmètre du prétraitement reste ouvert.
Le traitement du concentrat porte un coût — surtaxe d'assainissement, capacité du bassin d'évacuation, transport de saumure — qui n'apparaît pas dans le devis du fournisseur de membranes mais domine souvent le coût global à taux de conversion élevé. La fourchette de 3 à 20 fois citée par Forbes est une référence de départ, non un régime permanent industriel ; la valeur réelle est fixée par le taux de conversion et le dimensionnement de la récupération d'énergie.
Les pièces de rechange et l'instrumentation complètent l'ensemble. Tubes pression, conductivimètres, débitmètres et automates OI sont disponibles en pièces, vannes et média de traitement d'eau et doivent être chiffrés en OPEX, non traités comme des achats ponctuels.
| Levier OPEX | Ce qui le pilote | Question à poser au fournisseur | Où il apparaît dans l'offre |
|---|---|---|---|
| Énergie (kWh/m³ perméat) | Salinité d'alimentation, conversion, rendement pompe, dispositif de récupération d'énergie | Énergie spécifique au taux de conversion de conception ; présence d'un ERD | OPEX électrique, souvent 30–50 % du coût variable |
| Produits chimiques CIP et fréquence | Charge de colmatage de l'eau d'alimentation, adéquation du prétraitement, conversion | Intervalle CIP attendu en jours sur l'eau d'alimentation du site | OPEX chimique, coût d'arrêt |
| Remplacement des membranes | Qualité de l'eau d'alimentation, conversion, discipline CIP | Durée de vie attendue des éléments en mois, non en années | OPEX pièces de rechange, ligne du budget consommables |
| Évacuation du concentrat | Taux de conversion, filière réseau/évaporation/ZLD | Volume annuel de rejet au taux de conversion de conception et coût d'évacuation par m³ | OPEX services du site, souvent caché dans le périmètre génie civil |
| Instrumentation et pièces de rechange | Objectifs de disponibilité de l'usine | Liste de pièces de rechange recommandée et modèle d'automate | Budget maintenance |
Train de prétraitement : ce qui doit précéder la membrane
La filtration multi-couches constitue le premier étage standard : elle protège la membrane des matières en suspension et des pics de turbidité et fournit un SDI₁₅ compatible avec l'OI. Adoucissement ou dosage d'antitartre est requis sur eau dure pour éviter les dépôts de sulfate, carbonate et silice. L'UF en tant que prétraitement de l'OI est de plus en plus spécifiée lorsque le SDI d'alimentation varie ou que l'usine souhaite prolonger la durée de vie des membranes OI ; un skid UF de prétraitement OI peut être chiffré comme une ligne unique aux côtés du train OI. Un adoucisseur industriel est l'appariement courant pour eau de puits dure. Le train de prétraitement décide si l'inconvénient « OI à forte maintenance » devient réel : bien fait, l'OI tourne avec des CIP planifiés ; mal fait, l'opérateur nettoie les membranes tous les mois.
Questions fréquentes
Quel est le principal inconvénient d'une station d'OI industrielle ?
Le principal inconvénient réside dans la combinaison d'une forte demande en pression — 200–400 psi pour eau saumâtre (Forbes, 2022) — et du flux de concentrat qui en découle. Les dispositifs de récupération d'énergie et une conception à haut taux de conversion réduisent
Questions fréquentes
Quels sont les principaux avantages et inconvénients d'une station d'OI industrielle ?
Le principal avantage de l'osmose inverse (OI) industrielle est sa capacité à rejeter 95 % à 99,7 % des sels dissous, des matières organiques et des agents pathogènes, fournissant un perméat de haute pureté compatible avec l'alimentation de chaudière ou les eaux de process. Elle présente un encombrement réduit par rapport au dessalement thermique et fonctionne en continu avec des systèmes de contrôle automatisés.
Les principaux inconvénients sont un OPEX élevé lié à la consommation électrique et au coût de remplacement des membranes, ainsi que la nécessité d'un prétraitement poussé pour éviter colmatage et entartrage. Les stations d'OI sont aussi sensibles aux variations de l'eau d'alimentation, ce qui peut entraîner une dégradation rapide des membranes si le SDI (Silt Density Index) dépasse 3,0.
Quelle quantité d'eau une station d'OI rejette-t-elle réellement en exploitation industrielle ?
En application industrielle, les taux de conversion se situent typiquement entre 50 % et 85 %, ce qui signifie que pour 100 gallons d'eau d'alimentation, 15 à 50 gallons deviennent du concentrat (rejet). Les installations sur eau saumâtre fonctionnent généralement à 75–85 % de conversion, tandis que les unités sur eau de mer sont limitées à 35–50 % en raison de la pression osmotique et du risque de précipitation minérale.
Le volume réel rejeté dépend fortement de la chimie de l'eau d'alimentation et de la mise en œuvre de configurations à haut taux de conversion, telles que des arrangements multi-étages ou le recyclage du concentrat. Les sites doivent prévoir l'évacuation de ce flux de saumure, qui exige souvent une autorisation environnementale et une neutralisation chimique.
Quelle pression une station d'OI industrielle nécessite-t-elle pour eau saumâtre versus eau de mer ?
Les stations d'OI sur eau saumâtre (BWRO) opèrent typiquement à des pressions d'alimentation de 150 à 400 psi (10 à 28 bar) pour vaincre la pression osmotique d'eaux dont la TDS est comprise entre 1 000 et 10 000 mg/L. Ces unités utilisent des membranes basse consommation pour optimiser l'énergie.
L'OI sur eau de mer (SWRO) exige des pressions nettement plus élevées, typiquement entre 800 et 1 200 psi (55 à 83 bar), pour contrer la pression osmotique d'une eau à haute salinité (TDS > 35 000 mg/L). Les stations SWRO modernes utilisent quasi exclusivement des dispositifs de récupération d'énergie (ERD) pour capter l'énergie hydraulique du flux de concentrat haute pression, réduisant la consommation électrique totale jusqu'à 40 %.
L'OI est-elle le bon choix pour mon usine, ou dois-je utiliser une FAD, un MBR ou un adoucisseur ?
Le choix dépend de la qualité d'eau cible et du profil de contaminants entrant. Utilisez la flottation à air dissous (FAD) si l'objectif principal est l'élimination des matières en suspension, des graisses, huiles et graisses (FOG) en prétraitement. Les bioréacteurs à membranes (MBR) sont supérieurs pour le traitement biologique d'eaux usées à forte charge organique, tandis que les adoucisseurs servent spécifiquement à l'échange d'ions pour éliminer les ions de dureté (calcium et magnésium) et prévenir l'entartrage.
L'OI n'est le bon choix que lorsqu'une eau de haute pureté est requise pour un process ou une alimentation de chaudière. Si l'eau d'alimentation présente une turbidité ou une charge biologique élevées, l'OI doit être précédée d'une FAD ou d'un MBR pour protéger les membranes du colmatage irréversible.
Que demander à un fournisseur d'OI avant achat — dimensionnement, conversion, concentrat, CIP et délai ?
Demandez un bilan matière détaillé et une projection indiquant le flux membranaire (typiquement 12–18 GFD pour eau saumâtre) et le taux de conversion spécifique garanti pour votre chimie d'eau. Exigez un plan de gestion du concentrat incluant le volume projeté et la composition chimique du flux de saumure afin d'assurer la conformité au rejet local.
Renseignez-vous sur l'intégration du système de nettoyage en place (CIP), en particulier la capacité de la cuve, les besoins de chauffage et la compatibilité chimique de la tuyauterie du skid. Vérifiez enfin le délai pour les tubes pression et logements membranaires standards versus sur mesure, et demandez une liste de pièces de rechange incluant les modèles de membranes et les kits de joints afin de minimiser les arrêts lors des opérations de maintenance.