Pourquoi la question DAF ou décanteur se pose avec plus d'acuité en 2026 pour les usines métallurgiques d'Anniston
Pour une usine de métallurgie de la région d'Anniston qui évalue sa clarification primaire en 2026, le choix entre la flottation à air dissous et un décanteur conventionnel relève d'une décision d'ingénierie adaptée, dictée par la charge spécifique en huiles, FOG et fines présentes sur le site. Le document de développement de l'EPA de 1983 pour la catégorie de sources ponctuelles « Organic Chemicals, Plastics and Synthetic Fibers » (EPA 440/1-83/009) reconnaît à la fois la DAF (documentée à la section VII, tableau 7-6) et la clarification/sédimentation (tableau 7-4) comme procédés unitaires de fin de chaîne acceptables : l'éligibilité réglementaire n'est donc pas le facteur limitant. Ce qui a changé depuis 1983, ce sont les coûts d'exploitation, l'âge du parc installé et la posture d'application locale de la POTW (station d'épuration publique) sur les huiles et graisses, les MES et les métaux.
Les opérations de métallurgie de la région d'Anniston relèvent des codes SIC 34 / NAICS 332 et comprennent l'usinage, l'emboutissage, le soudage et le lavage de pièces. Leurs eaux usées sont généralement riches en huiles libres et émulsifiées ainsi qu'en fines métalliques, un profil qui ne se comporte pas comme un effluent purement décantable. Avant de spécifier un décanteur primaire, vérifiez les limites locales exactes du réseau d'assainissement, le seuil déclencheur de la surcharge pour huiles et graisses, et toute nouvelle exigence d'échantillonnage auprès de la POTW réceptrice de la région d'Anniston. Le socle fédéral est le 40 CFR Part 433, mais les limites locales et la posture d'application déterminent la marge réelle de conception en 2026.
À quoi ressemblent réellement les eaux usées de métallurgie à Anniston
Les effluents typiques issus de la découpe, de l'emboutissage, du meulage et du lavage de pièces contiennent des huiles de coupe émulsifiées, des huiles tramp, des fluides hydrauliques, des fines métalliques et des produits alcalins de nettoyage. Le mélange se compose généralement d'huile libre, d'huile émulsifiée et de solides décantables et colloïdaux, avec des variations de pH liées à la chimie du lavage. Cet affluent diffère fondamentalement d'un effluent de fonderie à sable vert ou d'un effluent FOG agroalimentaire : la fraction colloïdale est stabilisée par le tensioactif du liquide de refroidissement et ne coalesce donc pas en surface calme comme une huile libre.
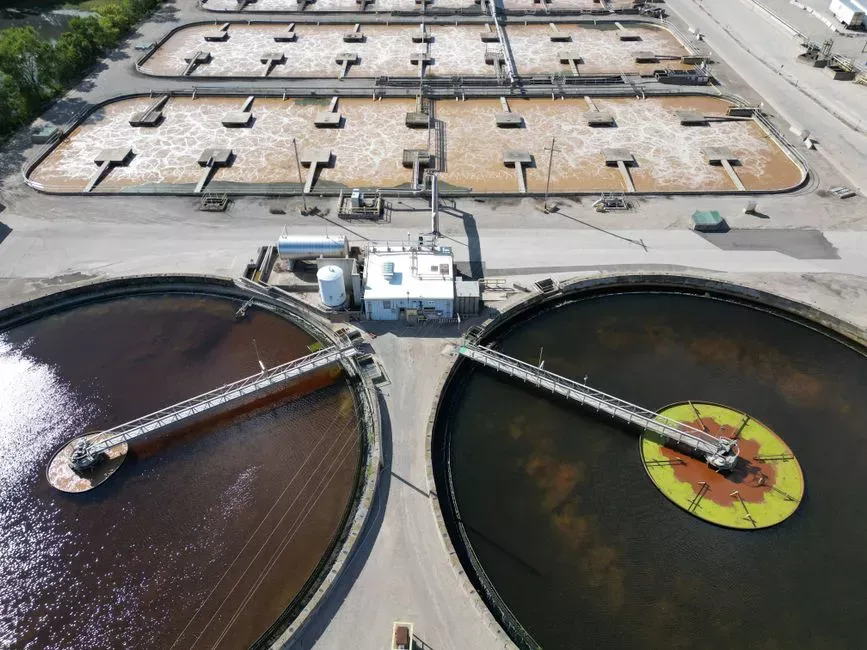
Les décanteurs traitent bien les solides décantables, mais sont peu efficaces sur les huiles émulsifiées et les FOG, qui ont tendance à passer par-dessus le déversoir en l'absence d'une séparation eau-huile efficace en amont. La DAF fonctionne selon le même principe physique en sens inverse : des microbulles de 30 à 50 µm (selon les conceptions DAF standards documentées par les fabricants) se fixent sur les gouttelettes d'huile et sur les fines recouvertes d'huile, qu'elles font flotter ; elle traite donc la fraction d'huile émulsifiée et de FOG que les décanteurs laissent passer.
Sélectionner la bonne technologie exige d'apparier l'équipement aux procédés existants de l'usine. Avant de spécifier l'un ou l'autre, dressez la liste des procédés unitaires déjà en service — dégrillage grossier, séparateur eau-huile, bassin tampon, régulation du pH et tout conditionnement chimique existant. Cet inventaire détermine si un système DAF ou un décanteur lamellaire s'insère comme étape primaire, comme étape de polissage après un bassin existant, ou les deux. Un système automatique de dosage de réactifs est généralement requis en amont de l'un ou l'autre pour garantir des performances prévisibles sur un vrai effluent de liquide de refroidissement.
Le cadre réglementaire : 40 CFR Part 433, NPDES et la POTW locale
Les usines de métallurgie qui rejettent dans une POTW sont des rejets indirects soumis aux normes catégorielles de prétraitement prévues aux articles 307(b) et 307(c) du Clean Water Act (loi fédérale américaine sur l'eau), telles que posées dans le document de développement OCPSF (EPA 440/1-83/009, février 1983). Pour la catégorie des métaux, la réglementation fédérale applicable en 2026 est le 40 CFR Part 433 (Metal Finishing), qui fixe des limites catégorielles sur les métaux, les huiles et graisses et les MES pour les usines relevant de cette règle. L'applicabilité exacte dépend de la sous-catégorie d'opérations réalisée par l'usine : une vérification de l'applicabilité de la Part 433 doit donc constituer la première étape de conformité.
Les rejets directs opèrent sous permis NPDES (article 402) et le cadre BPT/BAT/NSPS utilisé par l'EPA depuis les étapes de 1977 et 1983 et toujours appliqué en 2026, comme documenté dans l'introduction du document OCPSF. Le règlement d'assainissement de la POTW locale peut être plus strict que la Part 433 et c'est lui que l'usine d'Anniston doit respecter en pratique. La différence d'application entre le respect d'une limite fédérale et celui d'une limite locale avec surcharge constitue souvent, en 2026, le premier poste de coût d'exploitation.
Demandez toujours à la POTW locale ses limites en vigueur, la fréquence de surveillance et toute surcharge avant de figer l'enveloppe de conception de la DAF ou du décanteur. Pour un contexte plus large sur la manière dont les usines de métallurgie gèrent cette enveloppe, consultez le guide de conformité au prétraitement pour la métallurgie.
DAF et décanteur comparés sur les paramètres déterminants
Mécanisme d'abattement : la DAF fait flotter les solides recouverts d'huile et de faible densité grâce à des microbulles de 30 à 50 µm (plage de conception standard documentée par les fabricants de DAF) ; les décanteurs sédimentent les MES plus lourdes par gravité dans un bassin calme. Affluent le mieux adapté : la DAF l'emporte pour les huiles libres et émulsifiées, les FOG et les fines métalliques recouvertes d'huile ; les décanteurs l'emportent pour les effluents à MES essentiellement décantables et à faible teneur en huile, lorsque le flux est largement inorganique et non flottant.
Emprise au sol et charge hydraulique : les unités DAF atteignent des vitesses surfaciques élevées dans un encombrement réduit et conviennent aux rétrofits dans les ateliers exigus ; les décanteurs conventionnels nécessitent une surface au sol bien supérieure pour un débit équivalent. Coût chimique et d'exploitation : la DAF exige un dosage de coagulant/polymère, une boucle d'eau saturée d'air et une faible énergie de raclage/écumage ; les décanteurs consomment généralement moins de polymère, mais peuvent nécessiter plus de pompage de boues et une chaîne de traitement des boues plus importante en aval.
Construction et matériaux : les DAF standard sont couramment construites en inox 304 avec, en option, de l'inox 316, du polypropylène ou d'autres matériaux pour les chimies d'usinage corrosives ; les décanteurs sont généralement en béton avec des internes revêtus ou inoxydables. L'EPA a documenté les deux procédés unitaires avec des tableaux de coûts comparables dans son document OCPSF de 1983 (tableaux 8-4 et 8-5), qui restent une référence utile pour les coûts d'investissement et d'exploitation, même si les tarifs fournisseurs 2026 doivent être obtenus directement auprès de chaque fabricant sur l'échantillon réel de l'usine.
| Paramètre | Flottation à air dissous (DAF) | Décanteur conventionnel ou lamellaire |
|---|---|---|
| Mécanisme d'abattement principal | Microbulles (30-50 µm) se fixant sur les gouttelettes d'huile et les fines recouvertes d'huile ; flottation puis écumage | Sédimentation gravitaire des MES denses dans un bassin calme ; boues raclées ou pompées au fond |
| Affluent le mieux adapté en métallurgie | Huiles libres et émulsifiées, FOG, fines métalliques recouvertes d'huile, liquides de refroidissement | MES essentiellement décantables, à faible teneur en huile et inorganiques |
| Emprise au sol typique | Compacte ; adaptée aux rétrofits dans les ateliers exigus | Grande surface au sol ; typiquement un bassin en béton installé sur site vierge |
| Besoin en réactifs | Coagulant et/ou floculant généralement requis pour les émulsions stables | Souvent moins de polymère ; coagulation optionnelle selon les solides |
| Gestion des boues | Couche de flottation écrémée, boues à haute siccité ; chaîne de déshydratation aval réduite | Boues de fond raclées ou pompées ; siccité habituellement plus faible |
| Matériaux de construction standard | Inox 304 standard ; inox 316 ou polypropylène pour les effluents corrosifs | Bassin en béton avec internes revêtus ou inoxydables |
| Référence de coût EPA | EPA 440/1-83/009, tableau 8-4 (synthèse coûts flottation, cadre 1983) | EPA 440/1-83/009, tableau 8-5 (synthèse coûts clarification/sédimentation, cadre 1983) |
Pour un approfondissement technique côté flottation, le guide d'ingénierie de la flottation à microbulles constitue une référence utile. Pour un profil d'affluent différent sur le même choix de procédé unitaire, voir la comparaison DAF ou décanteur pour les eaux usées minières et métallurgiques à Rosebud.
Cadre de décision : quand une usine métallurgique d'Anniston doit choisir DAF ou décanteur
Optez par défaut pour la DAF si l'affluent contient l'un des éléments suivants : huiles de coupe émulsifiées, huiles tramp issues de l'emboutissage, détergents de lavage de pièces formant des émulsions stables, FOG au-delà d'environ la limite locale d'huiles et graisses de la POTW, ou copeaux fins métalliques qui ne sédimentent pas proprement. C'est le cas dominant dans les ateliers de métallurgie d'Anniston, car les flux de lavage de pièces et d'usinage sont presque toujours stabilisés par des tensioactifs.
Optez par défaut pour un décanteur conventionnel (ou un décanteur lamellaire/haute vitesse) si le flux est essentiellement composé de MES inorganiques décantables, si l'huile a déjà été éliminée en amont par un séparateur eau-huile dédié et si la surface au sol n'est pas limitante. Dans un projet de site neuf disposant d'une vaste zone d'extension et dont l'affluent est surtout composé de fines et de copeaux de meulage, un décanteur lamellaire reste l'option primaire la plus rentable.
Les ingénieurs peuvent aussi envisager une approche hybride. Un décanteur existant placé devant une DAF plus compacte peut servir d'étape de polissage, configuration de rétrofit rentable lorsque le bassin existant est déjà amorti. Validez le choix par des jar-tests sur de l'eau réelle de l'usine et, lorsque le débit le justifie, par un pilote sur site — deux pratiques standard qui s'inscrivent dans la logique de sélection technologique du document OCPSF de l'EPA (sections VII et VIII). Confirmez que la technologie retenue peut respecter la limite la plus stricte entre la 40 CFR Part 433 et les exigences locales de la POTW d'Anniston avec une marge documentée, et que les boues produites sont compatibles avec la filière de déshydratation et d'évacuation de l'usine — typiquement une filtre-presse à plateaux dimensionnée pour le rendement attendu.
Checklist de rétrofit à Anniston : dimensionnement, autorisations et questions à poser aux fournisseurs en 2026
Constituez un échantillon composite d'affluent sur 2 à 4 semaines couvrant DBO, DCO, MES, huiles et graisses, métaux totaux (en particulier les métaux de la Part 433), pH et température ; retenez les valeurs les plus défavorables comme base de conception. Demandez aux fournisseurs de dimensionner leurs équipements à la fois pour le débit journalier moyen et pour le débit horaire de pointe, avec un rapport de plage de fonctionnement adapté au calendrier de production de l'usine. Exigez de chaque fournisseur de DAF ou de décanteur des concentrations garanties en sortie sur l'échantillon réel de l'usine, la consommation de polymère par volume traité, le taux de recyclage d'eau saturée d'air et le rendement en boues en pourcentage des solides entrants.
Vérifiez la compatibilité des matériaux : internes en inox 316 ou polypropylène pour les effluents d'usinage chargés en chlorures ou en acides ; l'inox 304 standard convient généralement aux flux de liquide de refroidissement neutres. Sollicitez tôt la POTW locale et l'Alabama Department of Environmental Management pour déterminer si le rejet se fait vers le réseau sanitaire ou vers les eaux superficielles, car le parcours d'autorisation (prétraitement ou NPDES) détermine la marge de conception. Prévoyez la déshydratation des boues et le dosage des réactifs dans le même périmètre, et non comme une suite — les deux postes sont nécessaires pour rendre les boues de DAF ou de décanteur gérables en vue de leur évacuation. Le même système automatique de dosage de réactifs et la même filtre-presse à plateaux mentionnés dans le cadre de décision doivent être chiffrés dans la même demande d'investissement.
Questions fréquentes
Combien coûte une DAF par rapport à un décanteur conventionnel pour un petit atelier métallurgique d'Anniston en 2026 ?
Le coût d'investissement dépend du débit, des matériaux de construction (inox 304 contre inox 316 ou polypropylène) et de l'intégration du dosage de réactifs et de la déshydratation des boues dans le même périmètre. Le document OCPSF de l'EPA (EPA 440/1-83/009, tableaux 8-4 et 8-5) fournit des courbes de coûts de 1983 pour la flottation et la clarification, toujours citées comme repères, mais les tarifs fournisseurs 2026 doivent être obtenus directement sur le débit et l'affluent réels de l'usine — demandez un chiffrage budgétaire incluant la consommation de polymère, le taux de recyclage d'eau saturée d'air et le rendement en boues.
Que doit vérifier un ingénieur d'usine d'Anniston lors du choix d'un fournisseur de DAF ou de décanteur ?
Vérifiez que le fournisseur s'engage sur des concentrations garanties en sortie sur l'échantillon propre à l'usine (et non seulement sur des abattements catalogue appliqués à un effluent générique).
Questions fréquentes
Une usine de métallurgie d'Anniston doit-elle choisir une DAF ou un décanteur en 2026 ?
Le choix en 2026 dépend principalement de la densité des matières en suspension et de la présence d'émulsions stables. Si votre site d'Anniston traite des volumes élevés de particules de faible densité, d'huiles ou de graisses, la flottation à air dissous (DAF) est en général privilégiée grâce à ses vitesses surfaciques supérieures, qui peuvent atteindre 2 à 4 gallons par minute et par pied carré (gpm/ft²). À l'inverse, si les eaux usées contiennent des concentrations élevées d'hydroxydes de métaux lourds ou de matières inorganiques denses, un décanteur lamellaire reste la norme industrielle pour une sédimentation gravitaire efficace.
La DAF est-elle plus efficace qu'un décanteur pour les huiles émulsifiées et les liquides de refroidissement ?
Oui, la DAF est nettement plus efficace qu'un décanteur pour traiter les huiles émulsifiées et les liquides de refroidissement. Les décanteurs reposent sur la sédimentation gravitaire, peu performante pour les particules de densité proche ou inférieure à celle de l'eau ; la DAF utilise quant à elle des microbulles d'air (typiquement de 30 à 50 µm de diamètre) qui se fixent sur les gouttelettes d'huile. Cela augmente la flottabilité des contaminants et les force vers la surface pour un écumage mécanique, avec des rendements d'abattement des huiles et graisses souvent supérieurs à 95 %.
Quelle est la différence de coût d'investissement en 2026 entre une DAF et un décanteur lamellaire pour une ligne de finition métallique de 50 GPM ?
Pour une ligne de finition métallique de 50 GPM, un décanteur lamellaire standard se situe typiquement entre 45 000 et 70 000 dollars selon le matériau de construction et les options d'épaississement des boues. Une DAF comparable, comprenant la pompe de saturation d'air, le compresseur et les skids de dosage de réactifs, se situe typiquement entre 85 000 et 130 000 dollars. La dépense d'investissement plus élevée de la DAF tient principalement à la complexité de la boucle de pressurisation et aux mécanismes automatisés d'écumage nécessaires à la gestion des solides flottants.
Quelles limites de la 40 CFR Part 433 conditionnent réellement le choix entre DAF et décanteur pour une usine de métallurgie ?
Le choix est principalement dicté par les limites de la 40 CFR Part 433 relatives aux toxiques organiques totaux (TTO) et aux huiles et graisses (O&G). Si les deux systèmes peuvent être conçus pour respecter les limites sur les métaux lourds (chrome, cuivre, nickel notamment) par ajustement du pH et floculation, la DAF est spécifiquement retenue lorsque la concentration en O&G — souvent aggravée par les liquides de refroidissement d'usinage à grande vitesse — menace de dépasser les normes de prétraitement de la POTW locale d'Anniston, souvent plus strictes que le seuil fédéral de 100 mg/L.
Combien de temps faut-il pour rétrofiter une DAF dans un atelier d'usinage déjà équipé d'un décanteur en Alabama ?
Un rétrofit standard dans un atelier d'usinage en Alabama dure de 6 à 10 semaines entre la mobilisation du projet et l'intégration complète du système. Ce calendrier inclut 2 à 3 semaines pour les modifications de tuyauterie spécifiques au site et les mises à niveau électriques, puis 4 semaines pour le délai de livraison des équipements, et 1 à 2 semaines pour la mise en service, les essais sur site et la formation des opérateurs, afin que la DAF atteigne la qualité d'effluent requise avant rejet dans le réseau municipal.