Ce que fait un système d'électrocoagulation (et pourquoi il tombe en panne)
L'électrocoagulation (EC) dissout in situ des anodes sacrificielles en fer ou en aluminium, sans cuve externe de coagulant. Le courant qui traverse la cellule libère des ions Fe³⁺ ou Al³⁺, qui s'hydrolysent en floc d'hydroxyde métallique (Fe(OH)₃ ou Al(OH)₃) et se fixent sur les contaminants dissous et colloïdaux, produisant des matières décantables (Racoman, « Electrocoagulation : Wastewater Treatment Explained »). Ce même courant produit aussi du H₂ à la cathode, qui entraîne les flocs fins vers la surface. Chaque symptôme signalé par un opérateur — effluent brun, cellule qui chauffe, absence de décantation, mousse au déversoir — provient de l'un de ces quatre paramètres qui dérive hors spécification : densité de courant (en général 10–150 mA/cm²), pH (5–9 pour Al, 5–8 pour Fe), chlorures (≥ 50 mg/L de Cl⁻) ou composition de l'affluent. Cet article passe en revue sept problèmes récurrents observés sur site à travers ce prisme et les relie à la chaîne aval de flottation à air dissous (FAD), de décanteur lamellaire ou de filtre-presse.
Aide-mémoire : matrice symptôme → cause probable
La matrice ci-dessous aide les opérateurs à hiérarchiser les relevés du pupitre avant toute intervention manuelle.
| Symptôme au pupitre ou en jar-test | Cause la plus probable | Voir |
|---|---|---|
| La tension grimpe de 15–20 % à courant identique, débit inchangé | Passivation des électrodes (film d'oxyde isolant) | Problème 1 |
| La cellule chauffe, kWh/m³ multiplié par deux ou plus | Entartrage (CaCO₃/Mg(OH)₂) ou conductivité d'alimentation trop faible | Problème 2 |
| Effluent clair, mais métaux toujours au-dessus de la limite | pH hors fenêtre de stabilité du floc ou courant insuffisant | Problème 3 / 5 |
| Mousse au déversoir, échappement de boues flottantes | Tensioactifs + entraînement de H₂, densité de courant trop élevée | Problème 4 |
| Le lit de boues déborde du clarificateur | Séparateur aval sous-dimensionné pour le volume de floc EC | Problème 6 |
Plages de référence utilisées dans tout l'article : densité de courant 10–150 mA/cm², pH 5–9 (Al) / 5–8 (Fe), Cl⁻ ≥ 50 mg/L, et énergie 0,5–5 kWh/m³ en service normal, dépassant 10 kWh/m³ pour des abattements de métaux supérieurs à 95 % (Racoman).
Problème 1 : passivation des électrodes et chute du rendement épuratoire
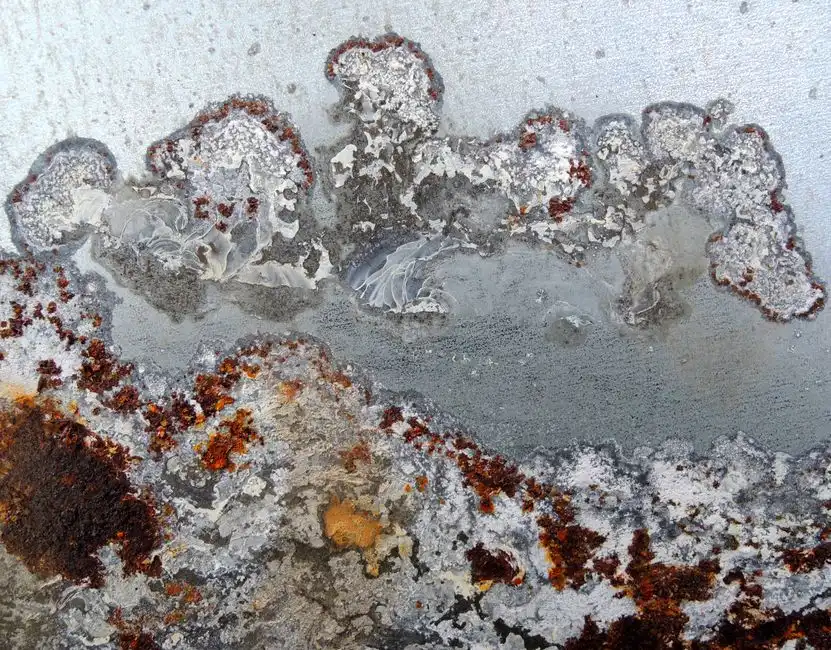
La passivation est la panne la plus fréquente sur site et la première cause à écarter lorsqu'une cellule sort des spécifications. Le mécanisme est simple : un film d'oxyde isolant — Fe₂O₃ sur le fer, Al₂O₃ sur l'aluminium — croît à la surface de l'anode, fait monter la tension de cellule et prive la réaction de courant (Racoman note que les électrodes « se dégradent du fait du processus d'électrolyse » et perdent en rendement avec le temps). Diagnostic : comparer la tension appliquée à la valeur de référence relevée à la mise en service, pour la même consigne de courant. Une hausse > 15–20 %, à alimentation et débit inchangés, traduit une passivation et non un entartrage. Correctif 1 — inversion de polarité (PR) : la permutation automatique anode/cathode toutes les 5–30 minutes équipe la plupart des cellules EC modernes ; elle consume le film sur l'électrode devenue cathode. Correctif 2 — lavage acide : recirculer une solution de HCl ou de H₂SO₄ à 5–10 % pendant 30–60 minutes, puis rincer jusqu'à pH neutre ; l'oxyde est dissous sans attaque du métal de base. Correctif 3 — relèvement de la conductivité : doser du NaCl ou du KCl jusqu'à 0,5–3 g/L afin que les ions chlorure détruisent électrochimiquement la couche passive (Racoman confirme qu'une alimentation riche en chlorures prolonge la durée de vie des électrodes). Prévention : installer la PR en standard, maintenir Cl⁻ ≥ 50 mg/L et éviter les longues périodes d'arrêt pendant lesquelles l'anode reste sèche ou sous courant continu polarisé.
Problème 2 : entartrage, dépôts d'eau dure et hausse de la consommation d'énergie
L'entartrage par eau dure se produit lorsque Ca²⁺ et Mg²⁺ précipitent en CaCO₃ ou en Mg(OH)₂ sur la cathode, sous l'effet conjugué d'un pH élevé et d'une température élevée. Une alimentation riche en sulfates peut aussi déposer du CaSO₄. Diagnostic : croûte blanche crayeuse sur la cathode (à distinguer de l'oxyde sombre et vitreux de passivation sur l'anode) et dureté d'alimentation > 500 mg/L en CaCO₃. Correctif : adoucir en amont avec un adoucisseur industriel dimensionné pour un débit d'alimentation EC de 1–45 m³/h, doser un anti-tartre, abaisser la densité de courant à 10–30 mA/cm² et nettoyer les cathodes avec de l'acide citrique à 2–5 % pour dissoudre le carbonate sans attaquer le métal sous-jacent. Contexte énergétique : l'EC est énergivore et la facture croît avec l'abattement requis (Racoman) ; comptez 0,5–5 kWh/m³ en service normal et plus de 10 kWh/m³ pour des cibles de métaux > 95 %. Si le kWh/m³ grimpe plus vite que le rendement, l'entartrage est le premier suspect.
Problème 3 : dérive du pH, mauvaise formation de floc et « rien ne décante »
Le pH global monte généralement de 0,5 à 1,5 unité au cours du fonctionnement, car la réduction cathodique consomme des H⁺ et l'oxydation anodique en libère localement. Hors de la fenêtre de stabilité de l'hydroxyde métallique, le floc se redissout purement et simplement : Racoman place le pH parmi les principaux leviers de rendement, avec le courant et la composition de l'affluent. Fenêtres cibles : électrodes en aluminium pH 5–9, électrodes en fer pH 5–8. En dessous, le métal reste en solution sous forme d'ion libre ; au-dessus, l'hydroxyde se resolubilise en aluminate ou en ferrite. Correctif : installer une régulation de pH en ligne avec un skid automatique de dosage de pH et de chlorures — doser H₂SO₄ ou HCl lorsque le pH dépasse la fenêtre, et NaOH lorsque l'alimentation est fortement acide. Si le floc se forme mais ne décante pas dans le clarificateur, le défaut se trouve probablement en aval.
Problème 4 : mousse, boues flottantes et entraînement de gaz
Le dégagement d'hydrogène à la cathode entraîne les flocs fins et les tensioactifs, formant un matelas flottant qui passe par-dessus le déversoir du clarificateur et contamine à nouveau les matières en suspension (MES) de l'effluent. Diagnostic : réaliser un jar-test des tensioactifs dans une éprouvette graduée en hauteur de mousse, et vérifier la densité de courant : au-delà de ~ 80 mA/cm², le dégagement gazeux devient excessif et le matelas s'aggrave. Marche à suivre : (1) ramener la densité de courant dans la plage 30–60 mA/cm², (2) doser un anti-mousse (silicone ou alcool gras) avec parcimonie à la sortie de cellule pour éviter l'encrassement des membranes en aval, et (3) installer un écumeur par flottation à air dissous (FAD) dédié, pour un débit de 4–300 m³/h, afin de capturer la couche flottante. Les sites agroalimentaires, textiles et de travail des métaux employant des tensioactifs doivent considérer la FAD comme un auxiliaire standard, et non comme une option.
Problème 5 : métaux ou DCO élevés dans l'effluent malgré une cellule saine
Le problème « le pupitre affiche vert, le labo dit non » résulte le plus souvent d'une dérive de pH, d'un courant insuffisant ou d'une concentration d'alimentation qui dépasse la capacité d'un seul passage EC. Racoman note que le rendement dépend du « type et de la concentration des contaminants » et confirme un abattement élevé du plomb, du cuivre, du nickel et du chrome. Diagnostic : comparer la concentration de l'affluent à la base de conception et vérifier que la densité de courant se situe dans la plage 50–150 mA/cm², utilisée pour le polissage des métaux lourds. Marche à suivre : (1) augmenter le temps de séjour dans la cellule, (2) élever la densité de courant par paliers en suivant la courbe kWh/m³, et (3) ajouter une étape de polissage — un bioréacteur à membranes (BRM ou MBR) pour la capture sub-1 µm des colloïdes résiduels, ou un filtre multicouche pour les résiduels liés aux MES. Comme la consommation énergétique de l'EC croît avec l'abattement cible (Racoman), une étape de polissage est souvent plus économique qu'une hausse de densité de courant pour arracher les derniers 5–10 % de métaux.
Problème 6 : surcharge en solides en aval et gestion des boues
Les boues d'EC sont moins volumineuses que celles d'une coagulation chimique (Racoman), mais elles sont légères et gélatineuses, ce qui peut saturer un clarificateur conventionnel dimensionné pour des lits de boues chimiques lourds. Le correctif consiste à diriger l'effluent EC vers un séparateur dédié : un décanteur lamellaire pour floc EC à charge hydraulique superficielle de 20–40 m/h, ou une unité FAD pour un débit de 4–300 m³/h. Déshydratation : un filtre-presse à plateaux et cadres pour boues d'EC, dans la plage de surface filtrante 1–500 m², amène la siccité du gâteau à 25–35 %. Note de prévention de la pollution : ne pas recycler les boues d'EC vers un étage biologique, car le floc d'hydroxyde métallique perturbe les MES et fait basculer la nitrification. Pour une vision d'ensemble de la place de l'EC dans la chaîne d'équipements, la comparaison des systèmes industriels de traitement d'eau couvre l'ensemble de la chaîne, tandis que le guide de dépannage des équipements de désinfection traite des pannes post-traitement.
Tableau de référence des paramètres d'exploitation
Imprimez ce tableau et affichez-le près de l'armoire de commande comme aide-mémoire sur les fenêtres standard de l'industrie pour les cellules EC à électrodes sacrificielles ; les valeurs d'énergie et de rendement proviennent de Racoman.
| Paramètre | Plage d'exploitation type | Remarques |
|---|---|---|
| Densité de courant | 10–150 mA/cm² | 10–30 pour les alimentations entartrantes ; 50–150 pour le polissage des métaux lourds |
| Fenêtre de pH | 5–9 (Al) / 5–8 (Fe) | Hors fenêtre, l'hydroxyde se redissout |
| Chlorures (Cl⁻) | ≥ 50 mg/L ; cible 0,5–3 g/L en NaCl | Les Cl⁻ détruisent les films passifs ; une alimentation riche en chlorures prolonge la durée de vie des électrodes |
| Entraxes des électrodes | 5–20 mm | Entraxe plus serré = tension plus basse et densité de courant plus élevée à kW identique |
| Temps de séjour | 10–60 min | Plus long pour une DCO élevée ou un polissage |
| Consommation d'énergie | 0,5–5 kWh/m³ en service normal ; plus de 10 kWh/m³ pour des cibles de métaux > 95 % | Croît avec le rendement épuratoire requis (Racoman) |
| Durée de vie des électrodes | 1–5 ans avec PR | Dépend de la composition de l'alimentation, du courant et de Cl⁻ (Racoman) |
Foire aux questions
À quelle fréquence faut-il remplacer les électrodes d'EC ?
La fréquence de remplacement dépend du type d'électrode (Fe ou Al), de la composition de l'eau usée, du volume traité et du courant appliqué (Racoman). Avec inversion de polarité en place et Cl⁻ maintenu ≥ 50 mg/L, la durée de vie typique est de 1 à 5 ans ; sans PR, attendez-vous à la borne basse, voire à moins.
Pourquoi ma cellule EC consomme-t-elle autant d'électricité ?
Un kWh/m³ qui grimpe sans hausse correspondante du rendement indique typiquement une tension qui monte à consigne de courant identique. Consultez la matrice aide-mémoire : passivation (Problème 1), entartrage (Problème 2) ou conductivité d'alimentation trop faible sont les causes les plus probables. Vérifiez d'abord la tension de référence, puis la dureté, puis la conductivité.
L'électrocoagulation peut-elle traiter les métaux lourds ?
Oui : Racoman confirme un abattement élevé du plomb, du cuivre, du nickel et du chrome par formation d'hydroxydes métalliques insolubles. La fenêtre de pH doit rester à 5–8 (électrodes Fe) ou 5–9 (électrodes Al) pour que le floc se forme et demeure insoluble.
Quelle est la principale cause d'un mauvais floc ?
Un pH hors de la fenêtre de stabilité de l'hydroxyde métallique. Les ions coagulants sont bien libérés, mais l'hydroxyde qui assure la décantation se redissout, ce qui donne une cellule claire sans floc et sans abattement. Une régulation de pH en ligne règle généralement le problème.
Les boues d'EC sont-elles plus faciles à traiter que celles d'une coagulation chimique ?
Oui : Racoman note que les boues d'EC sont moins volumineuses et plus faciles à gérer, car aucun contre-ion issu d'un coagulant chimique n'est ajouté. Elles doivent néanmoins être déshydratées dans un filtre-presse ou sur un lit de séchage avant élimination, et ne doivent jamais être recyclées vers un étage biologique, car l'hydroxyde métallique perturbe les MES.