Pourquoi les usines de Mehoopany rejettent dans un POTW — et ce que cela déclenche
Mehoopany se situe dans le comté de Wyoming, en Pennsylvanie, sur le bassin versant de la Susquehanna, en tête du cours d'eau Tunkhannock Creek. Le POTW receveur réaliste pour un émetteur indirect dans cette zone géographique est la Tunkhannock Creek Joint Municipal Authority, ou une station comparable située en tête de la Susquehanna (selon les orientations géographiques de l'EPA sur les POTW, 2026). Rejeter les eaux usées vers un réseau municipal plutôt que dans un cours d'eau receveur place l'usine sous le régime fédéral du National Pretreatment Program en 40 CFR Part 403, et non sous un permis NPDES direct de surface. Environ la moitié des usines américaines de pâte et papier rejettent dans des POTW plutôt que directement dans les rivières, et les petits POTW en tête de la Susquehanna sont représentatifs de cette population (selon IWA Publishing, 1988, cité dans EPA Effluent Guidelines, 2026).
La conformité s'articule en deux couches. Les normes fédérales catégorielles de prétraitement en 40 CFR Part 430 (sous-partie choisie selon le type d'usine) se placent sous les limites locales spécifiques au POTW, élaborées au titre de 40 CFR 403.5(c). Les deux sont indépendamment exécutoires, et le respect de l'une n'exempte pas de l'autre (selon EPA, 2026). La défaillance se définit par deux notions que les ingénieurs doivent maîtriser : le pass-through est un rejet qui sort du POTW en quantités ou concentrations qui, seules ou combinées à d'autres sources, provoquent une violation du permis NPDES du POTW, tandis que l'interference est un rejet qui inhibe ou perturbe les procédés de traitement du POTW, le traitement ou l'évacuation des boues. Les deux sont définis en 40 CFR 403.3(p), et chacune constitue un motif indépendant de poursuite contre l'industriel (selon EPA, 2026).
La couche catégorielle fédérale : les sous-parties de 40 CFR Part 430 applicables
L'EPA a promulgué 40 CFR Part 430 en 1974 et 1977, modifié la réglementation en 1982 et 1986, puis ajouté l'amendement majeur sur les polluants toxiques en 1998 (les « cluster rules ») couvrant les AOX, les composés organochlorés et la couleur (selon EPA Effluent Guidelines, 2026). La catégorie est divisée en sous-parties, et la sous-partie qui s'impose à une usine définit l'enveloppe complète de polluants : choisir la mauvaise est l'écart de conformité le plus fréquent dans une rétrofit de 2026. Les sous-parties B (kraft et soude pâte écrue blanchie) et C (pâte kraft blanchie marchande, carton, papier tissue et papier fin) portent les limites les plus strictes en AOX et couleur, car les pâtes à dissoudre et les pâtes blanchies consomment davantage de dioxyde de chlore à la blanchisserie (selon EPA, 2026).
Pour les usines de la région de Mehoopany, les sous-parties les plus courantes sont la sous-partie D (kraft écrue — papier couverture, papier d'emballage et NSSC à récupération croisée) et la sous-partie J (fibres secondaires / vieux papiers — tissue, carton et produits moulés à partir de composition sans désencrage), et aucune ne comporte de limites numériques en AOX (selon EPA, 2026). Des sous-parties plus spécialisées s'appliquent parfois en Pennsylvanie : sous-partie F (sulfite papier — lavage au bac de vidange et tambour sous vide/pression), sous-partie G (semi-chimique, base ammoniacale ou sodique) et sous-partie H (pâte mécanique, TMP, CTMP, chimico-mécanique et papier journal). La cartographie complète des sous-parties est résumée ci-dessous.
| Sous-partie | Type d'usine | Paramètres clés au-delà de DBO/DCO/MES |
|---|---|---|
| B | Kraft et soude pâte écrue blanchie (grades pâte à dissoudre : nitration, viscose, cellophane, acétate) | AOX, couleur, composés organochlorés : limites les plus strictes |
| C | Pâte kraft blanchie marchande, carton, papier tissue, papier fin | AOX, couleur, composés organochlorés |
| D | Kraft écrue linerboard, papier d'emballage ; NSSC à récupération croisée ; combiné kraft écrue + semi-chimique | Pas d'AOX numérique ; MES, DBO, pH |
| F | Sulfite papier — lavage au bac de vidange, lavage au tambour sous vide/pression | DBO, MES, paramètres spécifiques aux sulfites |
| G | Semi-chimique, base ammoniacale ou sodique | DBO et ammoniaque élevées |
| H | Pâte mécanique, TMP, CTMP, chimico-mécanique, papier journal, papier fin | MES et DBO élevées |
| J | Fibres secondaires / vieux papiers — tissue, carton, produits moulés sans désencrage | Pas d'AOX numérique ; MES, DBO, couleur |
| L | Tissue, filtre, non-tissé, carton à partir de pâte achetée (non intégré) | MES, DBO, enveloppe bas débit |
La couche des limites locales du POTW : ce qu'ajoutent les règlements d'usage des réseaux de la région de Tunkhannock
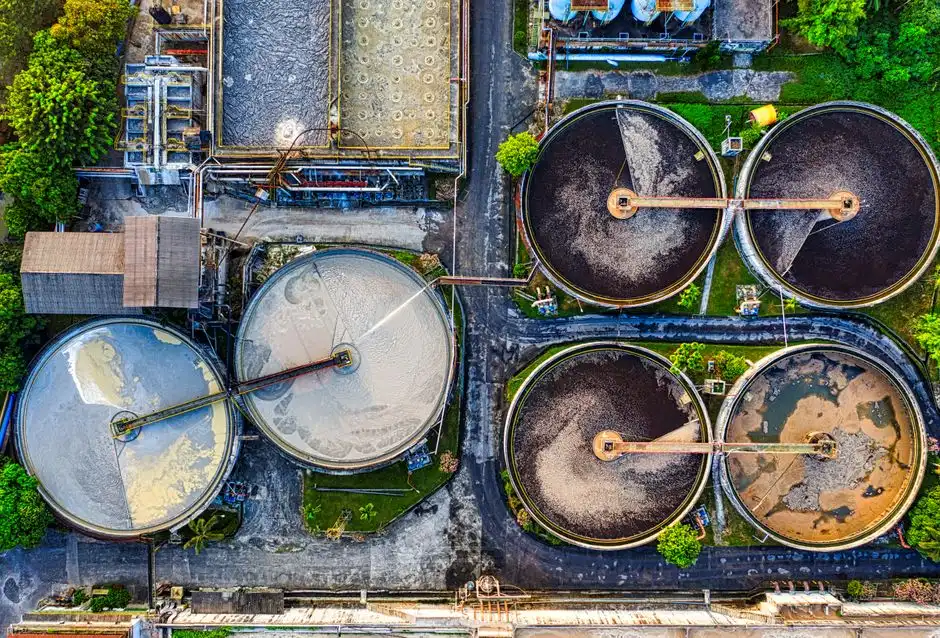
Les limites locales sont des limites d'effluent numériques ou narratives propres à chaque POTW, appliquées au point de raccordement au réseau de collecte ; elles ne constituent pas une valeur uniforme fédérale (selon EPA, 2026). Chaque POTW dérive ses limites de sa propre capacité de traitement, de la qualité de l'eau réceptrice et des contraintes de gestion des boues, si bien qu'une usine à Mehoopany et une autre en Oregon peuvent se voir imposer des valeurs très différentes au point de rejet. Le POTW de la région de Tunkhannock doit protéger la salmoniculture en tête de la Susquehanna ainsi que son propre permis NPDES, ce qui rend les limites locales plus sévères que le plancher catégoriel fédéral pour plusieurs paramètres.
Les polluants les plus souvent restreints au-delà des valeurs fédérales dans les petits POTW de la Susquehanna sont les métaux lourds (zinc, cuivre, plomb) qui perturbent le biotraitement, les sulfures qui libèrent du H₂S dans les réseaux de collecte, les rejets à température élevée qui modifient la biologie des bassins, et les charges ponctuelles en huiles et graisses au prétraitement (selon EPA, 2026). L'EPA peut faire appliquer les limites locales approuvées comme normes de prétraitement, ce qui donne une véritable portée juridique à la couche raccordement réseau : une usine qui respecte 40 CFR Part 430 mais dépasse une limite locale de la région de Tunkhannock peut tout de même recevoir une notification de violation. Confirmez les valeurs exactes des limites locales auprès du règlement d'usage des réseaux du POTW receveur et des derniers échanges avec l'autorité de contrôle avant toute spécification d'équipement.
La chaîne de traitement 2026 qui place une usine de Mehoopany sous le plafond
La chaîne standard est : récupération de fibres et save-all → clarification primaire → DAF pour solides colloïdaux, huiles et graisses et charges → bassin tampon et contrôle du pH → traitement biologique (boues activées, BRM ou anaérobie pour les effluents à forte concentration) → polissage AOX/couleur pour les chaînes blanchies ; les boues sont déshydratées sur un filtre-presse à plaques (selon EPA Effluent Guidelines, 2026). Sauter une étape se traduit plus tard par une surcharge imposée par le POTW ou par un système biologique incapable de tenir une charge variable. La complexité de la chaîne dépend de la sous-catégorie : une usine de papier couverture en kraft écrue fonctionne en général avec récupération de fibres → clarification primaire → DAF → boues activées, tandis qu'une usine de pâte kraft blanchie marchande ajoute un bassin tampon, une combinaison anaérobie/aérobie et une étape de polissage AOX/couleur (selon EPA, 2026).
Une unité de DAF constitue le clarificateur primaire par défaut, car les fractions colloïdales et de fibres fines ne décantent pas bien ; le système DAF de la série ZSQ propose 13 modèles standard couvrant 4 à 300 m³/h à des taux de charge hydraulique de 15 à 25 m³/m²·h typiques pour le service papeterie. Les boues activées restent le cheval de trait biologique, mais un système BRM conteneurisé à membranes PVDF immergées est aujourd'hui le choix par défaut lorsque l'emprise au sol est contrainte ou que la cible de polissage en MES est inférieure à 10 mg/L ; l'emprise d'un BRM est environ 60 % plus faible que celle d'un bassin conventionnel équivalent à charge identique. Les réacteurs anaérobies (UASB ou IC) conviennent aux effluents à forte DBO issus de la pâte à dissoudre ou du NSSC et compensent la puissance d'aération, et un dosage de réactifs piloté par automate pour coagulants, flocculants et ajustement du pH doit être spécifié pour maintenir la performance sous charge variable. La déshydratation des boues sur un filtre-presse à plaques permet d'atteindre une siccité supérieure à 30 % avec conditionnement à la chaux ou au polymère, ce qui réduit directement les coûts de transport ; sélectionnez le filtre-presse après avoir figé la chaîne amont, car le volume de boues dépend de la chimie, et non du filtre-presse.
| Étape | Élimination / sortie typique | Motif d'intégration |
|---|---|---|
| Récupération de fibres (save-all, rein) | 85 à 95 % des fibres et charges des eaux blanches | Récupération de rendement ; réduction de charge à l'amont |
| Clarificateur primaire DAF | Solides colloïdaux, huiles et graisses, charges, encres | Les fractions fines ne décantent pas |
| Bassin tampon + contrôle du pH | Lissage débit/charge ; fenêtre pH 6,5 à 8,5 | Protège la biologie aval |
| Biologique — boues activées / BRM / anaérobie | DBO 95 à 99 % ; effluent MES < 10 mg/L avec BRM | Plafond DBO spécifique à la sous-partie |
| Polissage AOX / couleur (chaînes blanchies) | AOX ramené à la limite locale ; réduction de couleur | Requis pour les sous-parties B, C |
| Déshydratation des boues filtre-presse à plaques | Gâteau > 30 % MS | Coût de transport minimal par tonne sèche |
Enveloppe de polluants : ce que contiennent réellement les eaux usées brutes d'usine
Le secteur pâte et papier génère jusqu'à 70 m³ d'eaux usées par tonne métrique de papier, selon la matière première, le produit et le taux de réutilisation d'eau (selon Hubbe et al. 2016, citant Rintala et Puhakka 1994 et Latorre et al. 2007). Le ratio DBO/DCO est la valeur de conception la plus utile : un ratio supérieur à ~0,4 permet une chaîne conventionnelle à boues activées, tandis qu'un ratio inférieur à 0,3 indique la nécessité d'un polissage par procédé d'oxydation avancé (POA) ou par membrane (selon Hubbe et al. 2016, citant McCubbin et Folke 1993). Les effluents de mise en pâte chimique portent plus de 40 % de leur charge organique totale sous forme de matière faiblement biodégradable, ce qui explique précisément pourquoi une chaîne uniquement biologique n'atteint pas les limites de couleur et de DCO du POTW sans polissage (selon Hubbe et al. 2016, citant Dahlman et al. 1995).
Les AOX suivent quasi linéairement la consommation de chlore à la blanchisserie, et les AOX industrielles ont été réduits de plus de 80 % depuis 1990 grâce à la délignification à l'oxygène et à la substitution ECF/TCF (selon Hubbe et al. 2016, citant Savant et al. 2006 et Fiere et al. 2003). Les usines qui comparent leur propre affluent à ces fourchettes types avant de spécifier les équipements détectent les écarts de conception avant le POTW. Le tableau ci-dessous résume l'enveloppe ; confirmez chaque valeur avec les données d'autocontrôle mensuel de l'usine.
| Paramètre | Fourchette brute typique (mg/L sauf indication) | Sous-parties les plus concernées |
|---|---|---|
| DBO | 200 à 1 500 (kraft écrue/fibres secondaires en bas ; pâte à dissoudre en haut) | Toutes |
| DCO | 500 à 6 000 | Toutes |
| MES | 200 à 3 000 | Toutes, surtout H, J |
| AOX | 0,5 à 40 (chaînes blanchies uniquement) | B, C |
| Couleur (Pt-Co) | 500 à 5 000 | B, C, J |
| Température | 30 à 60 °C à la source | Toutes — limite locale au POTW |
| pH | 4 à 10 à la source | Toutes — doit être homogénéisé |
Matrice de sélection des équipements pour un site de 10 à 200 m³/h à Mehoopany
Le DAF amont et les opérations de type rein réduisent à la fois la charge polluante et le volume d'effluent, ce qui diminue directement la taille et le coût de l'étape biologique aval (selon Hubbe et al. 2016). La matrice de sélection est moins dictée par une préférence technologique absolue que par ce que l'étape amont de récupération de fibres restitue déjà à l'usine. Un système BRM conteneurisé fournit un effluent submicrométrique (< 1 μm) et occupe environ 60 % de moins qu'un bassin à boues activées conventionnel à charge identique : associez-le au module membranaire BRM dimensionné pour le flux de conception, ainsi qu'à un décanteur haute efficacité en amont pour éviter l'encrassement membranaire lors des à-coups de MES.
Une valeur de revente des charges/fibres supérieure à 50 $/ADt oriente en général le choix amont vers la DAF pour la récupération de composition ; des limites de couleur et d'AOX orientent l'étape de polissage vers un POA ou une UF ; une cible de siccité de gâteau supérieure à 30 % MS oriente la déshydratation vers un filtre-presse à plaques plutôt qu'à bande. La durée de vie d'une membrane BRM PVDF immergée en service pâte et papier est de 5 à 8 ans avec un nettoyage chimique adapté ; des niveaux élevés d'AOX, de couleur et d'entartrage calcique réduisent cette durée, tandis qu'un contrôle régulier de la MLSS et des nettoyages de récupération périodiques la prolongent. La matrice ci-dessous condense la logique de décision sous une forme exploitable par une revue d'achats.
| Décision de procédé | Seuil / déclencheur | Choix |
|---|---|---|
| Récupération MES primaire / composition | Revente charges/fibres > 50 $/ADt | La DAF l'emporte sur le retour de rendement |
| Biologique — objectif de réutilisation élevé, MES serré | Besoin d'un effluent qualité réutilisation (< 1 μm) | BRM conteneurisé |
| Biologique — forte variabilité, peu d'effectif d'exploitation | Volume de bassin existant, charge variable | MBBR ou boues activées |
| Polissage — couleur et AOX | Chaîne blanchie, limite locale de couleur | POA ou UF |
| Déshydratation des boues | Cible gâteau > 30 % MS | Filtre-presse à plaques |
| Protection BRM contre les pics de MES | MES entrant variable | Décanteur haute efficacité |
Ordre des CAPEX et ROI de récupération de composition qui le finance
L'ordre des CAPEX est cohérent dans le secteur : DAF et dosage de réactifs occupent les postes au coût le plus bas par mètre cube traité, l'étape biologique constitue la ligne budgétaire la plus lourde, et le BRM est l'option biologique la plus coûteuse mais dont le retour est le plus rapide lorsque l'eau réutilisée se substitue à un prélèvement d'eau neuve. Les trois chiffres qui sous-tendent le dossier économique sont le taux de récupération de composition par la DAF amont (typiquement 85 à 95 % des fibres et charges du flux d'eau blanche), la surcharge POTW évitée sur les MES et la DBO, et le coût d'eau neuve évité grâce à toute boucle de réutilisation rendue possible par l'étape BRM ou UF. Le secteur a abaissé la consommation d'eau d'environ 95 % par tonne de papier sur les 30 dernières années (selon Hubbe et al. 2016, citant Blanco et al. 2004) : c'est la référence pour ancrer une mise à niveau 2026 tournée vers la réutilisation, et non uniquement vers la conformité.
La plupart des rétrofits packagées de 2026 s'installent en 4 à 10 semaines par skid, car les skids DAF, dosage, biologique, BRM et filtre-presse arrivent testés en usine et montés sur skid, seuls le bassin tampon, les tuyauteries d'interconnexion et le raccordement de la trémie à boues représentant les principaux travaux de chantier. Une usine de la région de Mehoopany dont le débit de conception se situe entre 50 et 150 m³/h doit structurer la discussion budgétaire en conséquence : DAF et dosage de réactifs d'abord pour le ROI le plus rapide, la mise à niveau biologique ou la rétrofit BRM ensuite comme plafond CAPEX, et une boucle de polissage ou de réutilisation par UF en troisième pour le retour sur investissement par substitution d'eau neuve. L'ajout d'un filtre multicouche pour polissage dans la boucle de réutilisation boucle le récit de la récupération de composition.
Questions fréquentes
Quelle sous-partie de 40 CFR Part 430 s'applique à une usine de pâte et papier de la région de Mehoopany ?
Les usines de papier couverture en kraft écrue et de NSSC à récupération croisée relèvent de la sous-partie D ; les usines de fibres secondaires / vieux papiers (tissue, carton, produits moulés) relèvent de la sous-partie J. Aucune de ces sous-parties ne comporte de limites numériques en AOX ; les usines de kraft ou soude pâte écrue blanchie relèvent des sous-parties B ou C, qui comportent des limites en AOX et en couleur (selon EPA 40 CFR Part 430, 2026).
Quelle conformité à deux couches s'applique lorsqu'une usine de Mehoopany rejette dans un POTW ?
Les normes catégorielles fédérales de prétraitement en 40 CFR Part 430 (sous-partie selon le type d'usine) se placent sous les limites locales spécifiques au POTW receveur, élaborées au titre de 40 CFR 403.5(c). Le pass-through et l'interference au sens de 40 CFR 403.3(p) constituent des motifs indépendants de poursuite contre l'industriel (selon EPA, 2026).
Quelle est la chaîne de traitement standard 2026 pour un émetteur indirect de 10 à 200 m³/h ?
Récupération de fibres et save-all → clarification primaire → DAF pour solides colloïdaux, huiles et graisses et charges → bassin tampon et contrôle du pH → traitement biologique (boues activées, BRM ou anaérobie pour les effluents à forte concentration) → polissage AOX/couleur pour les chaînes blanchies ; les boues sont déshydratées sur un filtre-presse à plaques (selon EPA Effluent Guidelines, 2026).
Quelle quantité de fibres et de charges une DAF peut-elle récupérer du flux d'eau blanche d'une usine ?
Une DAF correctement dimensionnée sur des eaux blanches de papeterie récupère typiquement 85 à 95 % des fibres et charges du flux latéral, ce qui transforme une mise à niveau de prétraitement en gain de rendement matière plutôt qu'en simple surcoût (selon les données de terrain HydropureWater sur la récupération de composition par DAF, 2026).
Combien de temps dure une membrane BRM PVDF immergée en service pâte et papier ?
Les membranes BRM PVDF immergées en service pâte et papier durent généralement 5 à 8 ans avec des protocoles de nettoyage chimique et de relaxation adaptés. Des niveaux élevés d'AOX, de couleur et d'entartrage calcique raccourcissent cette durée ; un contrôle régulier de la MLSS et des nettoyages de récupération périodiques la prolongent (selon les données d'exploitation HydropureWater, 2026).