Ce que « enterré » signifie vraiment pour une station de traitement textile en 2026
Une station d'épuration enterrée pour une usine textile en 2026 est une station de traitement des eaux usées industrielles (STEP) préfabriquée enterrée, généralement en PRV, RPP ou acier au carbone avec revêtement intérieur en caoutchouc, qui combine bassin tampon, flottation à air dissous (FAD), traitement anaérobie, bioréacteur à membranes (MBR) et désinfection. Elle est dimensionnée pour 200 L d'effluent par kg de tissu fini, avec une DCO à l'entrée de 800 à 2 500 mg/L issue des lignes de teinture réactive. Quatre formats se concurrencent sur le bordereau de prix : une station enterrée en béton civil (coulée en place, coût unitaire le plus bas, chantier le plus long), une station enterrée préfabriquée ou skid (modules PRV/RPP assemblés en usine déposés dans une fosse préparée), une station en container (cadres ISO 40/45 ft posés au sol) et une station intégrée hors sol (skid ou bloc, totalement accessible). Ce qui est qualifié d'« enterré » dans les appels d'offres 2026 en Asie du Sud et en Türkiye est presque toujours la deuxième catégorie : le train préfabriqué, car la variante en béton civil revient de fait à une station conventionnelle coiffée d'une dalle.
La base de dimensionnement n'est pas négociable : à 200 L par kg de tissu fini, une ligne de tricotage et de teinture de coton de 50 000 kg/j produit 1 000 m³/j d'effluent mixte, dont 60 à 70 % provient de l'atelier de teinture. Le seul secteur textile chinois a rejeté 1,84 milliard de tonnes d'eaux usées en 2015, se classant troisième parmi 41 industries clés pendant cinq années consécutives, avec un taux de réutilisation de l'eau d'impression et de teinture de seulement 30 % (China National Textile and Apparel Council, 2018). Sur les sites en tension hydrique du Tamil Nadu, de Dhaka, de Hanoï et de Bursa, un train compact enterré est d'autant plus intéressant que le foncier libéré a une valeur supérieure au modeste gain de CAPEX.
La règle défendue dans cet article est la suivante : une station de traitement textile enterrée n'est viable que lorsque la charge de l'effluent, la température et les TDS restent dans l'enveloppe d'un réservoir préfabriqué, soit en pratique une DCO <1 500 mg/L, des TDS <3 000 mg/L, un pH de 6,5 à 8,5 après correction et une température <40 °C à l'étage biologique. Hors de cette fenêtre, le format enterré crée plus de risques d'exploitation qu'il n'en supprime.
Pourquoi l'effluent textile malmène les cuves enterrées
L'effluent textile n'est pas une charge de digesteur municipal. Le procédé humide ne forme pas un seul flux, mais huit : encollage, désencollage, débouillissage, blanchiment, mercerisage, teinture, impression et apprêt, chacun produisant un mélange polluant distinct (Babu et al., 2007 ; Liu et al., 2010). L'encollage et le désencollage dominent la DCO et la DBO lorsque l'alcool polyvinylique (PVA) ou l'amidon modifié est utilisé, avec un rapport DBO₅/DCO de 0,4 à 0,6, et représentent fréquemment 40 à 60 % de la DCO totale de l'usine (Holkar et al., 2016). Les effluents de débouillissage et de blanchiment arrivent à pH 10 à 13 et à 60 à 95 °C, chargés en tensioactifs, H₂O₂ résiduel et silicates. La liqueur de mercerisage contient 20 à 25 % de NaOH. Les lignes de teinture rejettent une couleur de 10 à 50 mg/L dans l'effluent mixte normal, jusqu'à 7 000 mg/L en vidange d'un seul atelier de teinture (Koprivanac et al., 1993), avec des chromophores réactifs, dispersés, de cuve et azoïques qui véhiculent du chrome, du zinc, du cobalt et du cuivre. La pâte d'impression apporte de l'alginate, des épaississants de guar et de l'urée. L'apprêt génère la charge de toxicité chronique via les adoucissants, les résines d'entretien facile à base de formaldéhyde et les hydrocarbures fluorés qui contribuent aux halogénures organiques adsorbables (AOX).
Trois conséquences en découlent pour toute enveloppe enterrée. Premièrement, un effluent alcalin chaud exclut le HDPE à paroi mince et le béton non protégé comme matériaux de structure ; les cuves enterrées pour service textile en 2026 sont typiquement en PRV (le plus courant en dessous de 500 m³), en RPP lorsque la résistance chimique aux colorants et aux carriers est critique, et en acier au carbone avec revêtement intérieur en caoutchouc pour les cuves de plus de 500 m³. Deuxièmement, une cuve tampon enterrée de 1 000 m³ dans un alluvium saturé, fréquent au Bangladesh et sur le littoral vietnamien, exerce environ 1 000 tonnes de poussée à vide, de sorte que la conception doit prévoir un lest anti-flottaison ou une dalle d'ancrage avec un coefficient de sécurité de 1,2 par rapport aux hautes eaux souterraines. Troisièmement, l'étage biologique produit du H₂S à partir de la liqueur de désencollage anaérobie ; toute chambre enterrée de plus de 50 m³ exige une ventilation forcée à ≥6 changements d'air par heure, une détection H₂S/LIE et un trou d'homme de 600 mm avec caillebotis antichute, quelle que soit la pratique locale sur les digesteurs municipaux.
La vidange de mercerisage à 95 °C et le pic de colorant à 7 000 mg/L ne sont pas des événements intermittents à moyenner : ils arrivent selon un cycle que le bassin tampon doit absorber, et ce volume tampon croît avec le carré du rapport pic/moyenne. Les modules enterrés conçus pour des charges municipales ne disposent pas de ce tampon.
Station enterrée, en container ou béton hors sol : comparaison 2026
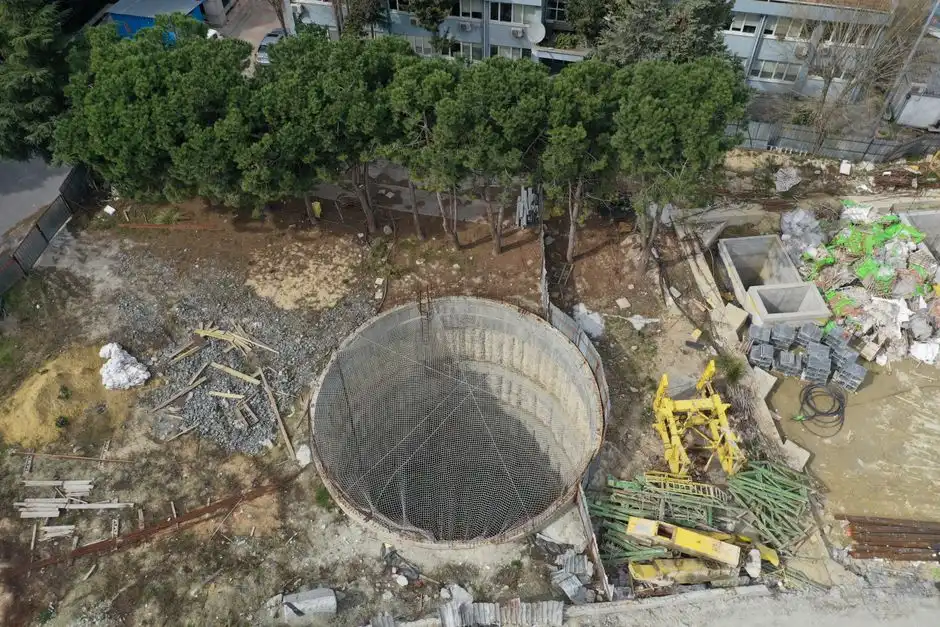
Le comparatif structuré ci-dessous permet à un acheteur de valider ou d'écarter l'option enterrée en cinq minutes. Les fourchettes de CAPEX sont des valeurs de référence 2026 pour une station de traitement textile de 1 000 m³/j traitant un flux mixte coton réactif et polyester dispersé, issues des données projet HydropureWater et de benchmarks EPC. La fourchette de rejet direct (8 à 18 lakh de roupies par m³/j) et la fourchette de réutilisation partielle (20 à 40 lakh de roupies par m³/j) constituent l'enveloppe réaliste d'une station enterrée préfabriquée. Le zéro rejet total à 60 lakh – 1,2 crore de roupies par m³/j ne peut pas être réalisé en format enterré et doit rester en béton hors sol avec cristalliseur MVR.
| Paramètre | Station enterrée préfabriquée | Station en container | Station intégrée hors sol | Station béton civil hors sol |
|---|---|---|---|---|
| Emprise (pour 1 000 m³/j) | 0,4 à 0,6 × surface de référence, fosse pleine | 2 à 3 containers de 40 ft, posés au sol | 1,0 × surface de référence, bloc unique | 1,0 à 1,2 × bassin ouvert |
| Génie civil | Terrassement, lest, dalle anti-flottaison | Longrine RC uniquement | Longrine RC, minimale | Béton armé complet, 6 à 9 mois |
| Délai d'installation (ex-works + chantier) | 10 à 14 sem. ex-works + 4 à 6 sem. chantier | 6 à 10 sem. ex-works + 2 sem. chantier | 10 à 14 sem. ex-works + 3 à 4 sem. chantier | 6 à 9 mois construit sur site |
| DCO max à l'entrée (mg/L) | 1 500 (après EQ) | 2 000 (après EQ) | 2 500 (après EQ) | >2 500 avec séparation à la source |
| TDS max (mg/L) | 3 000 | 4 000 | 5 000 | >5 000, compatible zéro rejet |
| Modularité | Limitée au-delà de 5 000 m³/j par train | Modulaire, unités en parallèle | Modulaire, skids en parallèle | Linéaire, extension du bassin |
| 2026 CapEx (₹/m³/j, rejet direct) | 8 à 18 lakh | 10 à 22 lakh | 10 à 20 lakh | 9 à 18 lakh |
| 2026 CapEx (₹/m³/j, réutilisation partielle) | 20 à 40 lakh | 22 à 42 lakh | 20 à 40 lakh | 20 à 40 lakh |
| Accès opérateur | Intervention en espace confiné requise | Accès total, walk-in | Accès total, walk-in | Accès total, walk-in |
| Meilleur cas d'usage | DCO faible/moyenne, site contraint, sans zéro rejet | Eaux de rinçage, pilote, sites isolés | La plupart des flux d'atelier de teinture | TDS élevés, zéro rejet, >5 000 m³/j |
Utilisez une station enterrée préfabriquée pour les flux domestiques/résidentiels co-localisés avec l'usine, les eaux de rinçage faiblement chargées et les sites sans surface de stockage. Utilisez une station en container ou hors sol pour le flux réel d'atelier de teinture. Le guide de traitement des eaux usées textiles en container détaille l'option container.
Le train de traitement enterré 2026 pour une usine textile
Le train de traitement qui tient dans un package textile enterré est une séquence en cinq étapes. Chaque étape comporte un paramètre de dimensionnement propre au textile qu'il faut atteindre, et non une valeur générique municipale.
| Étape | Opération unitaire | Paramètres clés (service textile, 2026) |
|---|---|---|
| 1 | Tampon + dégrillage | TSH 6 à 12 h, pH 6,5 à 8,5 après correction, T <40 °C ; dégrilleur rotatif à ouverture 5 à 10 mm |
| 2 | Coagulation + FAD | 4 à 300 m³/h ; chlorure ferrique ou PAC 100 à 300 mg/L plus polyacrylamide anionique 1 à 3 mg/L ; abattement MES 50 à 92 %, abattement couleur 30 à 60 % |
| 3 | Anaérobie (UASB / EGSB), liqueur de désencollage séparée à la source | Charge organique 10 à 15 kg DCO/m³·j ; abattement DCO 60 à 80 % ; production de biogaz ~0,35 m³ par kg de DCO éliminée |
| 4 | MBR aérobie (PVDF feuille plate) | MLSS 8 000 à 12 000 mg/L ; flux 12 à 18 LMH ; DCO effluent <100 mg/L, MES <5 mg/L, DBO <10 mg/L |
| 5 | POA (Fenton privilégié lorsque Fe est déjà dosé) | H₂O₂/Fe²⁺ avec temps de contact 30 à 60 min ; couleur résiduelle <50 unités ADMI ; réduction AOX 40 à 70 % |
L'étape 1 absorbe la vidange de mercerisage à 95 °C avant que la moindre biologie ne la voie ; sans un TSH de 6 à 12 h, la biologie aval ne maintiendra jamais un MLSS stable. L'étape 2 est le système de flottation à air dissous série ZSQ, qui enlève les MES et une première passe de couleur avec du chlorure ferrique ou du PAC plus du polyacrylamide anionique. L'étape 3 sépare la liqueur de désencollage PVA à forte charge et l'envoie dans un réacteur UASB ou EGSB ; ce seul changement de tuyauterie retire typiquement 20 à 40 % de la DCO totale de l'usine de l'étage aérobie aval, réduisant le besoin d'aération et la surface membranaire du MBR (données terrain HydropureWater, 2025). L'étape 4 est le seul étage biologique qui tient dans un module enterré : un système intégré de bioréacteur à membranes utilisant des modules membranaires PVDF feuille plate série DF qui remplace le clarificateur secondaire et stabilise le polissage aval. L'étape 5, un POA Fenton ou ozone enterré, abaisse la couleur sous 50 ADMI et réduit les AOX avant réutilisation ou rejet. Un étage OI enterré est inhabituel, car l'accès au remplacement des membranes est médiocre ; les sites en réutilisation partielle installent normalement l'OI hors sol dans un skid en container.
Spécifications techniques que la cuve enterrée doit respecter
La checklist matériaux et dimensionnement ci-dessous est ce qu'un EPC doit remettre à un fournisseur génie civil ou cuverie avant d'émettre un bon de commande sur une station textile enterrée. L'enveloppe enterrée ne pardonne pas les raccourcis qu'une station en béton civil absorbe.
| Élément | Spécification (service textile, 2026) |
|---|---|
| Matériau de cuve (<500 m³) | PRV, résine vinylester ou isophtalique, stratifié minimal 6 mm, barrière chimique 1,5 mm ; gelcoat stabilisé UV |
| Matériau de cuve (flux chimiques agressifs) | RPP (polypropylène aléatoire) pour liqueurs d'atelier de teinture au-dessus de 50 °C et pH >11 |
| Matériau de cuve (>500 m³) | Acier au carbone avec revêtement intérieur en caoutchouc (3 mm bromobutyle ou chlorobutyle), extérieurement époxy goudron de houille ou PU |
| Dalle supérieure et charge de trafic | Dalle RC de 150 à 200 mm dimensionnée pour le trafic poids lourds si des chariots opèrent au-dessus de la cuve |
| Anti-flottaison | Vérification de la poussée à vide, lest ou dalle d'ancrage, coefficient 1,2 pour hautes eaux souterraines |
| Accès | Trou d'homme minimal de 600 mm sur chaque chambre >50 m³, caillebotis antichute sur chaque ouverture |
| Ventilation | Ventilation forcée ≥6 changements/h sur toute chambre enterrée >50 m³ ; détection H₂S et LIE avec alarme sonore |
| Tuyauterie dans l'enveloppe enterrée | Fonte ductile ou HDPE ; chaque liaison cuve à cuve bridée et accessible depuis une passerelle, non noyée dans le béton |
| Dégrillage et dosage | dégrilleur mécanique rotatif en amont du bassin tampon ; système automatique de dosage de réactifs sur l'alimentation FAD |
Deux modes de défaillance dominent les retours terrain sur les stations textiles enterrées : (1) une dalle supérieure non dimensionnée pour la charge réelle d'essieu de chariot ou de camion, et (2) une anti-flottaison calculée sur la nappe basse hivernale plutôt que sur la nappe haute post-mousson. Il s'agit dans les deux cas d'erreurs de génie civil, pas de problèmes d'équipement.
CAPEX, OPEX et retour sur investissement 2026 d'une station textile enterrée
Voici des repères 2026 pour les sites d'Asie du Sud, d'Asie du Sud-Est, de Türkiye et d'Afrique de l'Est, calés sur une station textile de 1 000 m³/j traitant un flux mixte coton réactif et polyester dispersé. Pour une station textile enterrée en rejet direct, le CAPEX est de 8 à 18 lakh de roupies par m³/j et l'OPEX de 0,8 à 1,5 lakh de roupies par m³. Les postes d'OPEX dominants sont l'électricité pour l'aération et la compression d'air de la FAD, ainsi que le dosage de coagulant et de polymère.
| Configuration | 2026 CapEx (₹/m³/j) | 2026 OpEx (₹/m³) | Moteur du retour sur investissement |
|---|---|---|---|
| Rejet direct (module enterré) | 8 à 18 lakh | 0,8 à 1,5 lakh | Conformité uniquement ; pas de retour |
| Réutilisation partielle (enterré + OI hors sol) | 20 à 40 lakh | 2,0 à 3,5 lakh | 3 à 5 ans lorsque l'eau douce >0,8 $/m³ et qu'une taxe de rejet s'applique |
| Zéro rejet total (béton hors sol + MVR) | 60 lakh à 1,2 crore | 5,0 à 9,0 lakh | Imposé par la réglementation uniquement ; jamais dicté par la rentabilité |
La réutilisation partielle pousse le CAPEX à 20 à 40 lakh de roupies par m³/j, avec un OPEX de 2 à 3,5 lakh de roupies par m³, dominé par le remplacement des membranes OI tous les 2 à 3 ans et 0,6 à 0,9 kWh/m³ sur la pompe haute pression. Le format enterré économise du foncier et de la valeur d'aménagement, mais dépasse rarement 10 à 15 % de gain de CAPEX par rapport à un skid préfabriqué hors sol de même capacité hydraulique ; la fosse, le lest et la dalle RC absorbent généralement l'essentiel du gain visible. Le guide de conception de station textile intégrée détaille la variante hors sol.
Cadre de décision pour l'acheteur : quand spécifier « enterré » en 2026
Le jeu de règles ci-dessous permet à un ingénieur projet de justifier ou de rejeter l'option enterrée devant un client en une page. Une station textile enterrée est la bonne réponse dans une bande étroite de conditions de site et de flux ; hors de cette bande, elle crée du risque d'exploitation sans économiser d'argent.
| Condition | Spécifier enterré | Rejeter enterré |
|---|---|---|
| DCO du flux (après EQ) | <1 500 mg/L | >2 000 mg/L |
| TDS du flux | <3 000 mg/L | >5 000 mg/L ou exigence de zéro rejet total |
| Température à l'entrée | <40 °C à la biologie | Régulièrement >60 °C à l'entrée EQ sans refroidissement |
| Débit nominal par train | ≤5 000 m³/j | >5 000 m³/j (module enterré unique non constructible) |
| Milieu récepteur | Réseau municipal ou fleuve à forte dilution | Bassin fermé avec interdiction de rejet |
| Contrainte de site | Emprise réduite, forte valeur d'aménagement | Usine ouverte, pas de pression foncière |
| Règle hybride | EQ + FAD + MBR en enterré ; OI + POA + boues hors sol pour l'accès opérateur | — |
Une étape de vérification non négociable : confirmer que le fournisseur a construit une usine textile sur le même mix de tissus, et non un digesteur municipal générique, et demander une référence avec la même classe de colorants (réactifs, dispersés, de cuve, azoïques). Les eaux usées de teinture azoïque réactive en particulier véhiculent des chromophores et des métaux qu'un opérateur de digesteur municipal n'a jamais vus, et les données d'exploitation d'une ligne de tricot coton ne sont pas transposables à une ligne polyester dispersé.
Questions fréquentes
Une station d'épuration enterrée peut-elle vraiment traiter un effluent textile ?
Oui pour les flux de charge faible à moyenne : DCO après EQ <1 500 mg/L, TDS <3 000 mg/L, pH 6,5 à 8,5, température <40 °C à la biologie, à condition que le module enterré soit construit en PRV, RPP ou acier au carbone avec revêtement intérieur en caoutchouc, avec ventilation forcée et conception anti-flottaison. Non pour les liqueurs d'atelier de teinture à TDS élevés (TDS >5 000 mg/L), un périmètre de zéro rejet total ou des débits nominaux supérieurs à 5 000 m³/j par train ; ces projets exigent du béton civil hors sol avec cristalliseur MVR, et non une enveloppe enterrée.
Quel CAPEX prévoir en 2026 pour une station textile enterrée de 500 m³/j ?
En rejet direct, prévoir 4 à 9 crore de roupies (8 à 18 lakh de roupies/m³/j × 500 m³/j). En réutilisation partielle avec polissage OI hors sol, prévoir 10 à 20 crore de roupies (20 à 40 lakh de roupies/m³/j). Ce sont les fourchettes de référence 2026 pour l'Asie du Sud, l'Asie du Sud-Est, la Türkiye et l'Afrique de l'Est, et elles supposent un flux mixte coton réactif et polyester dispersé ; une ligne mono-fibre en tricot coton se situe dans la partie basse, une ligne polyester dispersé à TDS élevés dans la partie haute.
Quelles opérations unitaires peuvent être enterrées ?
Le bassin tampon, le dégrillage, la FAD, l'anaérobie UASB/EGSB (uniquement sur la liqueur de désencollage séparée à la source), le MBR et la désinfection peuvent tous être préfabriqués en enterré. Un POA peut être enterré lorsque la chimie Fenton est utilisée et que le fer est déjà dosé à la FAD. L'OI et la déshydratation des boues sont normalement maintenus hors sol pour l'accès au remplacement des membranes et la sécurité des opérateurs ; le POA est parfois maintenu hors sol pour la même raison.
Comment gère-t-on une liqueur de débouillissage/blanchiment chaude et alcaline dans une cuve enterrée ?
L'étage EQ est dimensionné pour un TSH de 6 à 12 h avec sondes pH et température en ligne ; la liqueur chaude et alcaline (pH 10 à 13, 60 à 95 °C) est refroidie à <40 °C et neutralisée à pH 6,5 à 8,5 à l'aide des eaux usées de blanchiment acides ou de la NaOH de mercerisage récupérée avant que le flux n'entre en biologie. Sans ce tampon, les biomasses anaérobie et MBR ne maintiennent pas un MLSS stable, et les matériaux de cuve enterrée dépassant leur température de service nominale cèdent en 24 à 36 mois.
Quel est le délai type de livraison et d'installation en 2026 pour une station textile enterrée préfabriquée d'un fournisseur indien ou chinois ?
10 à 14 semaines ex-works pour les cuves préfabriquées, les modules MBR, la FAD, le dosage et l'armoire de commande, plus 4 à 6 semaines d'installation chantier incluant terrassement, coulage du lest, pose des cuves, tuyauterie et mise en service. Soit 14 à 20 semaines du bon de commande à la réception, contre 6 à 9 mois pour une station en béton civil de même capacité hydraulique. L'avantage de délai du module enterré est le principal argument de vente sur les calendriers CAPEX serrés de 2026. Pour le contexte d'ingénierie plus large, voir le guide de sélection des stations d'épuration enterrées.
Équipements associés
- Station d'épuration intégrée enterrée WSZ — spécifications, plage de capacité et données techniques